
Le seuil d’injection joue un rôle essentiel dans la maîtrise de l’écoulement du plastique fondu en moulage par injection. Il détermine l’efficacité du remplissage de l’empreinte, la résistance de la zone autour du seuil et la qualité de son aspect de surface. Comprendre le rôle du seuil permet d’améliorer la qualité, de réduire les déchets et d’accroître l’efficacité de la production.
Dans ce guide, nous, chez Moldie, vous présentons les principes fondamentaux du seuil d’injection ainsi que l’influence des matériaux et des applications sur le choix du seuil. En maîtrisant ces notions, vous pourrez prendre de meilleures décisions pour optimiser votre procédé de production et votre produit.
Principes fondamentaux des seuils en moulage par injection
Qu’est-ce qu’un seuil en moulage par injection ?
Dans un moule à injection plastique, le seuil est la petite ouverture qui relie le système de canaux à l’empreinte. Il permet au plastique fondu de pénétrer dans l’empreinte pendant le procédé de moulage par injection. Sa taille, sa forme et son type déterminent la facilité avec laquelle la matière remplit le moule et la manière dont le seuil se détache après refroidissement.
Parmi les types courants figurent les seuils latéraux, directs (carotte), en éventail, à pointe, tunnels, et d’autres encore. Chaque type répond à des géométries de pièces et à des besoins de production différents. Un seuil correctement dimensionné favorise un écoulement régulier et évite les défauts tels que les pièces incomplètement remplies ou les contraintes excessives.
Rôle des seuils dans le procédé de moulage par injection
Les seuils contrôlent l’entrée du plastique fondu dans l’empreinte ainsi que la montée en pression pendant le remplissage et le compactage. Ils agissent comme des régulateurs d’écoulement, en équilibrant la vitesse et la température pour assurer une distribution homogène de la matière.
Le seuil influe également sur le refroidissement, la durée du cycle et le décarottage. Un seuil plus petit refroidit rapidement et permet des cycles plus courts, mais peut limiter l’écoulement. Un seuil plus grand facilite le remplissage, mais peut laisser une marque ou une trace plus visible.
Une conception adaptée du seuil réduit les défauts des pièces moulées, tels que les retassures, les lignes de soudure et les vides. Elle contribue également à maintenir une densité homogène et une bonne précision dimensionnelle sur l’ensemble de la pièce. Les ingénieurs ajustent la taille, la forme et l’emplacement du seuil en fonction de la viscosité du matériau, de l’épaisseur et de la complexité de la pièce.
Emplacement du seuil et effets sur la pièce
L’emplacement du seuil détermine le point de départ de l’écoulement du plastique et sa répartition dans l’empreinte. Un mauvais positionnement peut entraîner un remplissage irrégulier, des poches d’air ou des lignes d’écoulement visibles qui nuisent à la qualité de la pièce.
Placer le seuil près des sections plus épaisses aide à maîtriser le retrait et à réduire les contraintes internes. Pour les pièces esthétiques, les concepteurs dissimulent souvent le seuil sur une surface non visible afin de minimiser les marques.
Un positionnement équilibré des seuils favorise des écoulements réguliers dans les moules multi-empreintes. Le tableau ci-dessous montre l’influence de leur emplacement sur les performances :
| Emplacement du seuil | Effet sur l’écoulement | Effet sur l’aspect |
|---|---|---|
| Centré | Remplissage homogène, faibles contraintes | Marques minimales |
| Latéral | Remplissage plus rapide, lignes de soudure possibles | Marques visibles |
| Dissimulé (sous-seuil) | Surface nette | Marques sur les surfaces inclinées ou cachées |
Types de seuils en moulage par injection
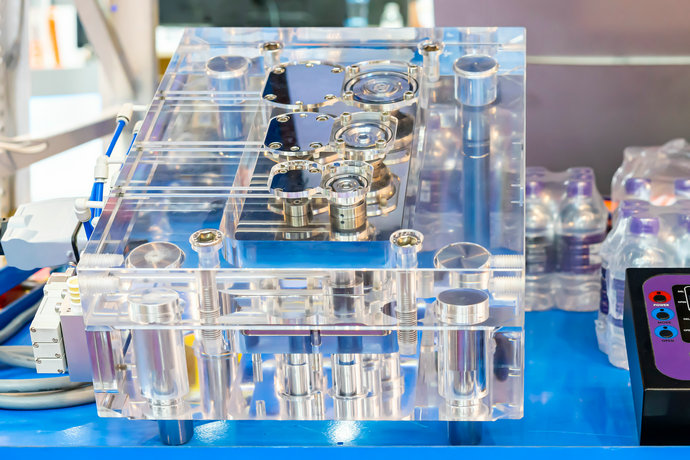
Seuils à détourage manuel
Ces seuils sont simples et économiques, mais nécessitent une étape de détourage supplémentaire après le moulage de la pièce.
- Seuil carotte : Grand seuil qui relie directement la carotte à la pièce. Il convient aux grands moules à empreinte unique lorsque l’aspect n’est pas essentiel. Simple à réaliser, il laisse une marque visible.
- Seuil latéral : Situé le long du plan de joint du moule. Polyvalent et facile à usiner, il convient à une grande variété de pièces.
- Seuil en languette : Une petite languette est placée entre le canal et la pièce afin de réduire les contraintes et d’éviter les marques d’écoulement. Il convient bien aux pièces plates nécessitant une meilleure finition de surface.
- Seuil en éventail : Il élargit le passage pour répartir uniformément le plastique sur une vaste zone. Il est particulièrement adapté aux pièces minces et larges, car il aide à prévenir le gauchissement.
Seuils automatiques
Ces seuils améliorent l’efficacité en supprimant le détourage manuel et conviennent donc parfaitement à la production en grande série.
- Seuil tunnel (seuil sous-marin) : Seuil incliné qui se coupe automatiquement pendant l’éjection. La marque est dissimulée sous le plan de joint ; ce type de seuil convient parfaitement aux petites pièces rondes.
- Seuil à pointe : Petit seuil circulaire souvent utilisé dans les systèmes à canaux chauds. Il laisse une marque minimale et nette et convient aux pièces cosmétiques de haute précision, comme les lentilles.
Seuils adaptés à des besoins d’écoulement spécifiques
Certaines pièces nécessitent des seuils spécifiques pour contrôler l’entrée du plastique dans l’empreinte.
- Seuil diaphragme : Il alimente uniformément la matière autour d’un noyau central. Idéal pour les pièces cylindriques, il assure un écoulement équilibré et une bonne résistance.
- Seuil en noix de cajou : Seuil incurvé de type tunnel qui alimente la pièce par l’arrière et dissimule complètement la marque sur les surfaces visibles.
Vous trouverez une analyse plus détaillée du fonctionnement et des différences de conception de chaque type de seuil dans notre guide des types de seuils en moulage par injection.
Influence des matériaux et des applications sur le choix du seuil
Thermoplastiques et écoulement des matériaux
Les différents thermoplastiques présentent des viscosités à l’état fondu et des vitesses de refroidissement qui influent sur le choix du seuil. Les matériaux amorphes, comme l’ABS, le PS et le HIPS, s’écoulent facilement et conviennent aux petites ouvertures telles que les seuils à pointe ou tunnels. Ces seuils contribuent à préserver une bonne finition de surface et permettent une séparation automatique.
Les plastiques cristallins , comme le POM ou le PA, nécessitent des seuils de dimensions équilibrées pour assurer un compactage correct, en raison de leur cristallisation rapide et de leur taux de retrait élevé. Les résines chargées de fibres de verre nécessitent des seuils conçus pour limiter le cisaillement excessif et la rupture des fibres, tels que des seuils en languette ou des seuils latéraux de taille adaptée.
Pour les matériaux transparents comme le PC et le PMMA, les seuils en éventail ou tunnels réduisent les lignes d’écoulement et les défauts optiques. Le PVC et le PEHD utilisent souvent des seuils latéraux ou directs, qui assurent un écoulement stable et facilitent le détourage. Adapter le type de seuil au comportement d’écoulement du matériau permet d’obtenir un remplissage régulier et de limiter les contraintes et le gauchissement.
Géométrie de la pièce et épaisseur des parois
La forme de la pièce et l’épaisseur des parois déterminent la manière dont la matière fondue pénètre dans l’empreinte et la remplit. Les pièces à parois épaisses et les grands composants structurels utilisent souvent des seuils directs ou latéraux afin de raccourcir le trajet d’écoulement et de maintenir la pression. Ces seuils réduisent les risques de remplissage incomplet et de refroidissement irrégulier.
Les pièces plates, comme les couvercles ou les boîtiers d’appareils électroniques grand public, bénéficient de seuils en éventail ou en languette. Ceux-ci répartissent la matière uniformément et contribuent à obtenir une surface lisse. Pour les pièces cylindriques ou profondes, les seuils tunnels ou à pointe sont privilégiés, car ils permettent de dissimuler le seuil et d’assurer une éjection nette.
L’emplacement du seuil doit équilibrer l’écoulement et éviter les lignes de soudure. Les concepteurs d’outillage utilisent souvent une analyse d’écoulement pour choisir un seuil qui favorise un remplissage efficace et des pièces de grande qualité.
Volume de production et efficacité
Le volume de production influe directement sur le choix du seuil et la conception du moule. Les moules pour grandes séries utilisent souvent des seuils à pointe ou tunnels pour permettre un détourage automatique, raccourcir les cycles et améliorer l’efficacité de production. Ces seuils conviennent aux moules multi-empreintes et réduisent le travail manuel.
Pour les petites séries ou les moules de prototypage, les seuils latéraux ou directs sont plus économiques. Plus faciles à usiner et à modifier, ils nécessitent toutefois un détourage manuel.
Lorsque la production annuelle est élevée, les systèmes de seuils automatisés réduisent les temps d’arrêt et l’usure. En choisissant un seuil adapté au volume de production, vous pouvez équilibrer le coût de l’outillage, la qualité des pièces et la fiabilité à long terme.







