
Vtok hrá kľúčovú úlohu pri určovaní toho, ako prúdi roztavený plast pri vstrekovaní plastov. Určuje, ako účinne materiál vyplní dutinu formy, aká pevná bude oblasť okolo vtoku a ako čistý bude jej povrch. Pochopenie vstrekovania s vtokom pomáha dosiahnuť vyššiu kvalitu, znížiť odpad a zvýšiť efektivitu výroby.
V tejto príručke vám v Moldie predstavíme základy vstrekovania plastov s vtokom a vysvetlíme, ako materiály a aplikácie ovplyvňujú výber vtokov. Keď si osvojíte základné princípy, budete sa môcť lepšie rozhodovať pri optimalizácii výrobného procesu aj produktu.
Základy vstrekovania plastov s vtokom
Čo je vtok pri vstrekovaní plastov?
Vtok ako súčasť formy na vstrekovanie plastov možno definovať ako malý otvor, ktorý spája vtokový systém s dutinou formy. Počas vstrekovania ním roztavený plast prúdi do dutiny. Jeho veľkosť, tvar a typ určujú, ako ľahko materiál vyplní formu a ako sa vtok po ochladení oddelí.
Medzi bežné typy vtokov patria bočný, priamy (vtoková vložka), vejárový, bodový, tunelový a ďalšie. Každý typ vyhovuje inej geometrii dielu a výrobným požiadavkám. Správne dimenzovaný vtok pomáha udržiavať rovnomerné prúdenie plastu a predchádza problémom, ako sú nedostreky alebo nadmerné napätie.
Úloha vtokov v procese vstrekovania plastov
Vtoky riadia vstup roztaveného plastu do dutiny formy aj nárast tlaku počas plnenia a dotláčania. Fungujú ako regulátor prietoku a vyvažujú rýchlosť a teplotu, aby sa materiál rozložil rovnomerne.
Vtok ovplyvňuje aj chladenie, čas cyklu a oddeľovanie vtoku od výlisku. Menší vtok sa rýchlo ochladí a umožňuje kratšie cykly, môže však obmedzovať prietok. Väčší vtok zlepšuje plnenie, no môže zanechať výraznejšiu stopu alebo zvyšok po vtoku.
Správny návrh vtokov znižuje výskyt chýb na výliskoch, ako sú prepadliny, zvarové línie alebo dutiny. Pomáha tiež zachovať rovnomernú hustotu a rozmerovú presnosť celého dielu. Inžinieri upravujú veľkosť, tvar a polohu vtoku podľa viskozity materiálu, hrúbky dielu a zložitosti jeho geometrie.
Poloha vtoku a jej vplyv
Poloha vtoku určuje, kde sa začne prúdenie plastu a ako sa bude šíriť dutinou formy. Nevhodné umiestnenie môže viesť k nerovnomernému plneniu, zachytávaniu vzduchu alebo viditeľným stopám toku, ktoré znižujú kvalitu dielu.
Umiestnenie vtoku v blízkosti hrubších častí pomáha regulovať zmršťovanie a znižuje vnútorné napätie. Pri pohľadových dieloch návrhári často umiestňujú vtok na skryté, neviditeľné plochy, aby minimalizovali stopy po vtoku.
Vyvážené rozmiestnenie vtokov podporuje konzistentné dráhy toku vo formách s viacerými dutinami. Nasledujúca tabuľka ukazuje, ako poloha ovplyvňuje výkon:
| Poloha vtoku | Vplyv na tok | Vplyv na vzhľad |
|---|---|---|
| Vycentrované | Dokonca aj plnenie, nízky stres | Minimálne značky |
| Hrana | Rýchlejšie plnenie, možné zvarové linky | Viditeľné značky |
| Skrytý vtok (podvtok) | Čistý povrch | Označenia na uhlových alebo skrytých povrchoch |
Typy vtokov pri vstrekovaní plastov
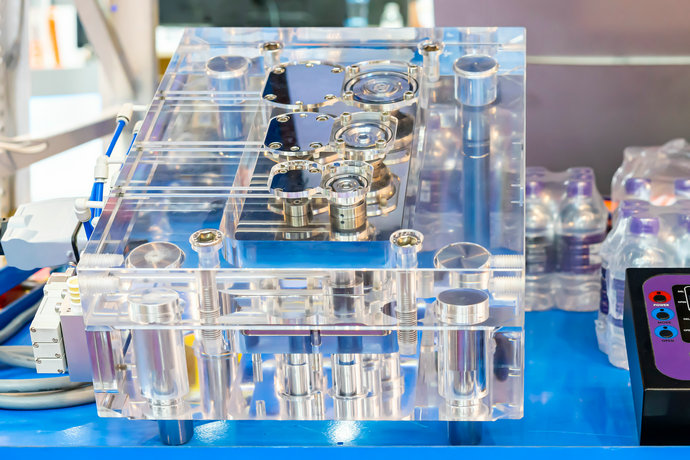
Vtoky s ručným odstrihnutím
Tieto vtoky sú jednoduché a cenovo výhodné, po vylisovaní dielu si však vyžadujú dodatočné orezanie.
- Vtok cez vtokovú vložku: veľký vtok vedie priamo z vtokovej vložky do dielu. Najlepšie sa hodí pre veľké formy s jednou dutinou, pri ktorých nie je vzhľad rozhodujúci. Je jednoduchý, no zanecháva viditeľnú stopu.
- Bočný vtok: nachádza sa pozdĺž deliacej roviny formy. Je všestranným univerzálnym riešením pre širokú škálu dielov a ľahko sa obrába.
- Jazýčkový vtok: medzi vtokovým kanálom a dielom využíva malý jazýček, ktorý znižuje napätie a predchádza stopám po toku. Je ideálny pre ploché diely, pri ktorých sa vyžaduje kvalitnejšia povrchová úprava.
- Vejárový vtok: rozširuje dráhu toku, aby sa plast rovnomerne rozložil na širokej ploche. Výborne sa hodí pre tenké a široké diely, pri ktorých pomáha predchádzať deformácii.
Automatické vtoky
Tieto vtoky zvyšujú efektivitu tým, že odstraňujú potrebu ručného orezávania, a preto sú ideálne pre veľkoobjemovú výrobu.
- Tunelový vtok (podmorský vtok): šikmý vtok, ktorý sa pri vyhadzovaní automaticky odstrihne. Stopa po vtoku zostáva skrytá pod deliacou rovinou, takže je ideálny pre malé okrúhle diely.
- Bodový vtok: veľmi malý okrúhly vtok, ktorý sa často používa v systémoch s horúcim vtokovým rozvodom. Zanecháva minimálnu čistú stopu a bežne sa používa pri vysokopresných pohľadových dieloch, napríklad pri šošovkách.
Vtoky pre špecifické požiadavky na tok
Niektoré diely si vyžadujú špeciálne vtoky, ktoré regulujú spôsob vstupu plastu do dutiny.
- Membránový vtok: privádza materiál rovnomerne okolo centrálneho jadra. Je ideálny pre valcové diely, pri ktorých zabezpečuje vyvážené prúdenie a pevnosť.
- Kešu vtok: zakrivený vtok podobný tunelovému, ktorý privádza plast zo zadnej strany dielu, takže na pohľadových plochách úplne skryje stopu po vtoku.
Podrobnejšiu analýzu fungovania jednotlivých typov vtokov a rozdielov v ich konštrukcii nájdete v našom sprievodcovi typmi vtokov pri vstrekovaní plastov.
Vplyv materiálov a aplikácií na výber vtoku
Termoplasty a materiálny tok
Rôzne termoplasty majú jedinečnú viskozitu taveniny a rýchlosť chladenia, ktoré ovplyvňujú výber vtoku. Amorfné materiály ako ABS, PS a HIPS ľahko tečú a znášajú malé otvory, napríklad bodové alebo tunelové vtoky. Tieto vtoky pomáhajú zachovať kvalitný povrch a umožňujú automatické oddelenie.
Kryštalické plasty, ako sú POM alebo PA, potrebujú správne dimenzované vtoky na zabezpečenie účinného dotláčania, pretože rýchlo kryštalizujú a výrazne sa zmršťujú. Pri živiciach plnených sklenými vláknami treba navrhnúť vtoky tak, aby sa minimalizovalo nadmerné šmykové namáhanie a lámanie vlákien; vhodné sú napríklad jazýčkové vtoky alebo správne dimenzované bočné vtoky.
Pri priehľadných materiáloch, ako sú PC a PMMA, vejárové alebo tunelové vtoky obmedzujú stopy toku a optické chyby. Pri PVC a HDPE sa často používajú bočné alebo priame vtoky, ktoré zabezpečujú stabilné prúdenie a ľahké orezanie. Prispôsobenie typu vtoku toku materiálu zabezpečuje rovnomerné plnenie a minimalizuje napätie či deformácie.
Geometria dielu a hrúbka steny
Tvar dielu a hrúbka jeho steny určujú, ako tavenina vstupuje do dutiny a vypĺňa ju. Pri dieloch s hrubými stenami alebo veľkých konštrukčných komponentoch sa často používajú priame alebo bočné vtoky, ktoré skracujú dráhu toku a pomáhajú udržať tlak. Znižujú tak riziko nedostrekov a nerovnomerného chladenia.
Ploché diely, napríklad kryty alebo puzdrá spotrebnej elektroniky, profitujú z použitia vejárových alebo jazýčkových vtokov. Tie rozvádzajú materiál rovnomerne a pomáhajú dosiahnuť hladký povrch. Pri valcových alebo hlbokých dieloch sa uprednostňujú tunelové alebo bodové vtoky, pretože umožňujú skryté umiestnenie vtoku a čisté vyhodenie dielu.
Poloha vtoku by mala podporovať vyvážené prúdenie a predchádzať vzniku zvarových línií. Konštruktéri foriem často používajú analýzu toku, aby vybrali vtok, ktorý umožní účinné plnenie a vysokú kvalitu dielu.
Objem výroby a efektívnosť
Rozsah výroby priamo ovplyvňuje výber vtoku aj konštrukciu formy. Vo formách určených na veľkoobjemovú výrobu sa na automatické oddelenie vtoku často používajú bodové alebo tunelové vtoky, ktoré skracujú čas cyklu a zvyšujú efektivitu výroby. Podporujú použitie foriem s viacerými dutinami a znižujú potrebu ručnej práce.
Pri malých výrobných sériách alebo prototypových nástrojoch sú cenovo výhodnejšie bočné alebo priame vtoky. Ľahšie sa obrábajú a upravujú, vyžadujú si však ručné orezávanie.
Pri vysokom ročnom objeme výroby automatizované vtokové systémy znižujú prestoje a opotrebovanie. Výber vtoku zodpovedajúceho objemu výroby pomáha vyvážiť náklady na nástroje, kvalitu dielov a dlhodobú spoľahlivosť.







