
Lo stampaggio a iniezione a saracinesca svolge un ruolo chiave nel modellare il modo in cui la plastica fusa fluisce nello stampaggio a iniezione di plastica. Determina quanto efficientemente il materiale riempie la cavità, quanto è forte l’area intorno al punto di iniezione e quanto appare pulita la sua superficie. Comprendere lo punto di iniezione nello stampaggio a iniezione aiuta a ottenere una migliore qualità, ridurre gli sprechi e migliorare l’efficienza produttiva.
In questa guida, noi di Moldie ti aiuteremo a esplorare i fondamenti dello stampaggio a iniezione e di come i materiali e le applicazioni dettano l’uso dei punti di iniezione. Imparando le basi, sarete in grado di prendere decisioni migliori quando ottimizzate il processo di produzione e il prodotto.
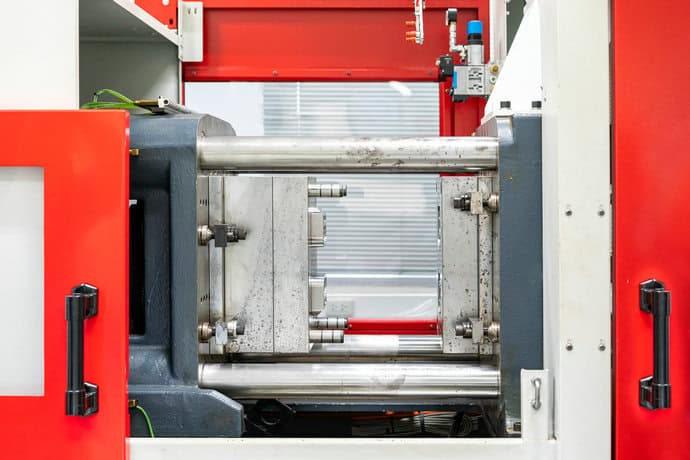
Fondamenti del punto di iniezione nello stampaggio a iniezione
Che cosa è un punto di iniezione nello stampaggio ad iniezione?
Come componente di uno stampo ad iniezione di plastica, un punto di iniezione può essere definito come la piccola apertura che collega il sistema del canale di alimentazione alla cavità dello stampo. Permette alla plastica fusa di fluire nella cavità durante la processo di stampaggio a iniezione. Le loro dimensioni, forma e tipo determinano quanto facilmente il materiale riempie lo stampo e come il punto di iniezione si separa dopo il raffreddamento.
I tipi più comuni di punto di iniezione sono sul bordo, diretto dal canale di colata, a ventaglio, puntiforme e a tunnel. Ciascun tipo è adatto a geometrie dei pezzi ed esigenze produttive diverse. Un punto di iniezione dimensionato correttamente favorisce un flusso uniforme della plastica e previene difetti come riempimenti incompleti o sollecitazioni eccessive.
Ruolo dei punti di iniezione nel processo di stampaggio a iniezione
I punti di iniezione controllano l’ingresso della plastica fusa nella cavità e l’aumento della pressione durante il riempimento e il mantenimento. Agiscono come un regolatore di flusso, velocità di bilanciamento e temperatura per garantire una distribuzione uniforme del materiale.
Il punto di iniezione influisce anche sul raffreddamento, sul tempo di ciclo e sulla rifilatura. Un punto di iniezione più piccolo si raffredda rapidamente e consente cicli più veloci, ma può limitare il flusso. Un punto di iniezione più grande migliora il riempimento, ma può lasciare un segno di punto di iniezione più evidente o vestigia del punto di iniezione.
Il corretto design del punto di iniezione riduce i difetti come segni di ritiro, linee di saldatura o vuoti per parti stampate. Aiuta anche a mantenere la densità uniforme e la precisione dimensionale in tutta la parte. Gli ingegneri regolano le dimensioni, la forma e la posizione del punto di iniezione in base alla viscosità del materiale e allo spessore e alla complessità della parte.
La posizione del punto di iniezione e il suo impatto
La posizione del punto di iniezione determina dove inizia il flusso di plastica e come si diffonde attraverso la cavità dello stampo. Un posizionamento scadente può causare otturazioni irregolari, trappole per l’aria o linee di flusso visibili che riducono la qualità delle parti.
Posizionare il punto di iniezione vicino a sezioni più spesse aiuta a controllare il restringimento e riduce lo stress interno. Per le parti estetiche, i progettisti spesso nascondono il punto di iniezione su superfici non visibili per ridurre al minimo i segni del punto di iniezione.
Il posizionamento a punto di iniezione bilanciato supporta percorsi di flusso coerenti in stampi multi-cavità. La tabella seguente mostra come la posizione influisce sulle prestazioni:
| Posizione del punto di iniezione | Effetto sul flusso | Impatto sull’aspetto |
|---|---|---|
| centrato | Anche il riempimento, basso stress | Marchi minimi |
| Bordo | Riempimento più veloce, possibili linee di saldatura | Marchi visibili |
| Nascosto (sottoporta) | Superficie pulita | Segni su superfici angolate o nascoste |
Tipi di punti di iniezione di stampaggio ad iniezione
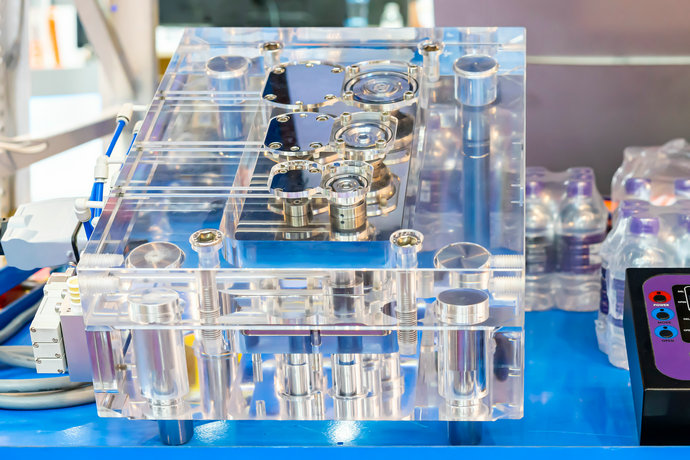
Punti di iniezione trim manuali
Questi punti di iniezione sono semplici e convenienti, ma richiedono un ulteriore passaggio di taglio dopo che la parte è stampata.
- Punto di iniezione diretto dal canale di colata: Un punto di iniezione ampio collega direttamente il canale di colata al pezzo. Ideale per stampi di grandi dimensioni a singola cavità in cui l’aspetto non è critico. È semplice ma lascia un segno visibile.
- Punto di iniezione sul bordo: Situato lungo la linea di separazione dello stampo. È un punto di iniezione versatile e multifunzione utilizzato per un’ampia varietà di parti ed è facile da lavorare.
- Punto di iniezione a linguetta: Utilizza una piccola linguetta tra il canale di alimentazione e la parte per ridurre lo stress e prevenire i segni di flusso. Ideale per parti piane che necessitano di una migliore finitura superficiale.
- Punto di iniezione a ventaglioAllarga il percorso di flusso per diffondere la plastica in modo uniforme su un’ampia area. Eccellente per parti sottili e larghe per evitare deformazioni.
Punti di iniezione automatici
Questi punti di iniezione aumentano l’efficienza eliminando la necessità di rifilatura manuale, rendendoli ideali per la produzione di volumi elevati.
- Punto di iniezione a tunnel (subacqueo): Punto di iniezione angolato che si taglia automaticamente durante l’espulsione. Nasconde il segno del punto di iniezione sotto la linea di separazione, perfetto per piccole parti rotonde.
- Punto di iniezione puntiforme: Un punto di iniezione circolare molto piccolo spesso utilizzato nei sistemi a canale caldo. Lascia un segno minimo e pulito ed è comune per le parti cosmetiche di alta precisione come le lenti.
Punti di iniezione per esigenze specifiche di flusso
Alcune parti hanno bisogno di punti di iniezione specializzati per controllare come la plastica entra nella cavità.
- Punto di iniezione a diaframma: Alimenta il materiale in modo uniforme attorno a un nucleo centrale, ideale per le parti cilindriche per garantire un flusso e una resistenza equilibrati.
- Punto di iniezione a tunnel curvo: Un punto di iniezione curvo, simile a un tunnel che alimenta la plastica da dietro la parte, nascondendo completamente il segno del punto di iniezione sulle superfici visibili.
È possibile trovare un’analisi più dettagliata su come ogni tipo di punto di iniezione funziona e le differenze tra i relativi design nel nostro guida sui tipi di punti di iniezione di stampaggio a iniezione.
Influenza dei materiali e delle applicazioni sulla scelta del punto di iniezione
Termoplastiche e Flusso dei Materiali
Diversi termoplastici hanno viscosità di fusione uniche e velocità di raffreddamento che influenzano la selezione del punto di iniezione. Materiali amorfi come ABS, PS e HIPS scorrono facilmente e tollerano piccole aperture del punto di iniezione come pin point o tunnel gate. Questi punti di iniezione aiutano a mantenere una buona finitura superficiale e consentono la separazione automatica.
Plastica cristallina come POM o PA hanno bisogno di dimensioni bilanciate del punto di iniezione per un corretto imballaggio a causa della loro rapida cristallizzazione e alti tassi di restringimento. Le resine piene di vetro richiedono punti di iniezione progettati per ridurre al minimo l’eccessiva rottura della cesoia e della fibra, come i punti di iniezione delle schede o i punti di iniezione dei bordi di dimensioni appropriate.
Per materiali trasparenti come PC e PMMA, i punti di iniezione della ventola o del tunnel riducono le linee di flusso e i difetti ottici. Il PVC e l’HDPE spesso utilizzano porte orlate o dirette che forniscono un flusso stabile e una facile rifilatura. Il tipo di punto di iniezione abbinato al flusso del materiale garantisce un riempimento coerente e riduce al minimo lo stress o la deformazione.
Parte Geometria e spessore della parete
La forma della parte e lo spessore della parete determinano come la fusione entra e riempie la cavità. Parti spesse murate o grandi componenti strutturali spesso utilizzano punti di iniezione diretti o bordi per accorciare i percorsi di flusso e mantenere la pressione. Questi punti di iniezione riducono il rischio di colpi corti e raffreddamento irregolare.
Parti piane come coperture o custodie elettroniche di consumo beneficiano di punti di iniezione a ventola o scheda. Questi distribuiscono il materiale in modo uniforme e aiutano a mantenere una superficie liscia. Per parti cilindriche o profonde, i punti di iniezione del punto del tunnel o del perno sono preferiti perché permettono il posizionamento nascosto del punto di iniezione e l’espulsione pulita.
La posizione del punto di iniezione dovrebbe promuovere un flusso equilibrato ed evitare le linee di saldatura. I progettisti di strumenti spesso usano analisi del flusso scegliere un punto di iniezione che supporti il riempimento efficiente e l’alta qualità della parte.
Volume di produzione ed efficienza
La scala di produzione influisce direttamente sulla scelta del punto di iniezione e sulla progettazione della stampo. Stampi ad alto volume spesso utilizzano pin point o tunnel gate per la delega automatica, che riduce il tempo di ciclo e migliora l’efficienza della produzione. Questi punti di iniezione supportano stampi multi-cavità e riducono il lavoro manuale.
Per Basso volume di corsa o strumenti prototipo, bordo o punti di iniezione diretti sono più convenienti. Sono più facili da lavorare e modificare, ma richiedono un taglio manuale.
Quando la produzione annuale è elevata, i sistemi di gating automatizzati riducono i tempi di inattività e l’usura. La selezione di un punto di iniezione che corrisponda al volume di produzione aiuta a bilanciare costi di lavorazione, qualità dei pezzi e affidabilità a lungo termine.







