
Uma conceção adequada do ponto de injeção reduz defeitos nas peças moldadas, como marcas de retração, linhas de soldadura e vazios. Também ajuda a manter a densidade uniforme e a precisão dimensional em toda a peça. Os engenheiros ajustam as dimensões, a forma e a posição do ponto de injeção de acordo com a viscosidade do material e a espessura e complexidade da peça.
Neste guia, nós, da Moldie, explicamos os princípios básicos da moldação por injeção e dos pontos de injeção, bem como a forma como os materiais e as aplicações determinam a sua utilização. Conhecer estes fundamentos ajuda a tomar melhores decisões para otimizar a produção e o produto.
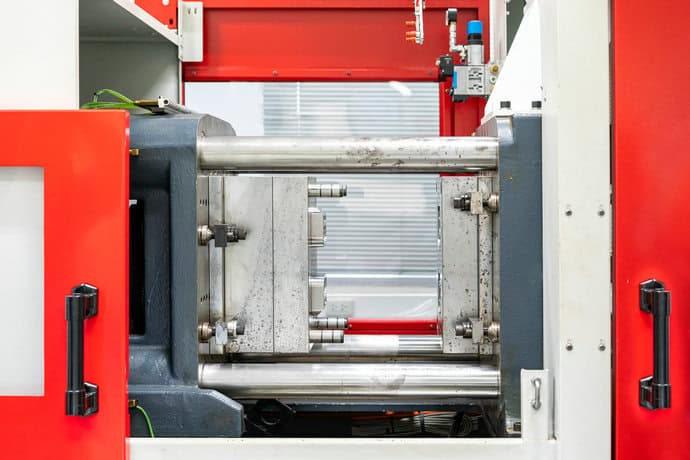
Fundamentos dos pontos de injeção na moldação por injeção
O que é um ponto de injeção na moldação por injeção?
Num molde de injeção de plástico, o ponto de injeção é a pequena abertura que liga o sistema de canais à cavidade. Permite que o plástico fundido entre na cavidade durante a moldação. A dimensão, a forma e o tipo do ponto determinam a facilidade de enchimento e a forma como este se separa após o arrefecimento.
Entre os tipos comuns encontram-se os pontos de injeção na borda, diretos (pelo canal principal), em leque, de ponto e em túnel. Cada tipo adequa-se a diferentes geometrias de peças e requisitos de produção. Um ponto corretamente dimensionado ajuda a manter um fluxo consistente e evita enchimentos incompletos ou tensões excessivas.
Função dos pontos de injeção no processo de moldação por injeção
Os pontos de injeção controlam a entrada do plástico fundido na cavidade e a formação de pressão durante o enchimento e a compactação. Funcionam como reguladores de fluxo, equilibrando a velocidade e a temperatura para distribuir o material uniformemente.
O ponto de injeção também influencia o arrefecimento, o tempo de ciclo e a separação dos canais. Um ponto mais pequeno arrefece rapidamente e pode encurtar o ciclo, mas também restringir o fluxo. Um ponto maior facilita o enchimento, mas pode deixar uma marca mais visível na peça.
Um projeto adequado dos pontos de injeção reduz defeitos nas peças moldadas, como marcas de retração, linhas de soldadura e vazios. Também ajuda a manter a densidade uniforme e a precisão dimensional. Os engenheiros ajustam a dimensão, a forma e a posição dos pontos à viscosidade do material e à espessura e complexidade da peça.
Localização do ponto de injeção e respetivo impacto
A posição do ponto de injeção determina onde o fluxo de plástico começa e como se distribui pela cavidade. Uma posição inadequada pode causar enchimento irregular, bolsas de ar ou linhas de fluxo visíveis que reduzem a qualidade da peça.
Colocar o ponto de injeção perto das secções mais espessas ajuda a controlar a retração e a reduzir as tensões internas. Em peças com requisitos estéticos, os projetistas colocam frequentemente o ponto em superfícies não visíveis para minimizar a marca deixada.
A disposição equilibrada dos pontos de injeção promove percursos de fluxo consistentes em moldes com várias cavidades. A tabela abaixo mostra como a localização afeta o desempenho:
| Localização de Gate | Efeito sobre o fluxo | Impacto na aparência |
|---|---|---|
| Centrado | Mesmo enchimento, baixo estresse | Marcas mínimas |
| Borda | Preenchimento mais rápido, possíveis linhas de solda | Marcas visíveis |
| Oculto (ponto de injeção secundário) | Superfície limpa | Marcas em superfícies angulares ou ocultas |
Tipos de pontos de injeção na moldação por injeção
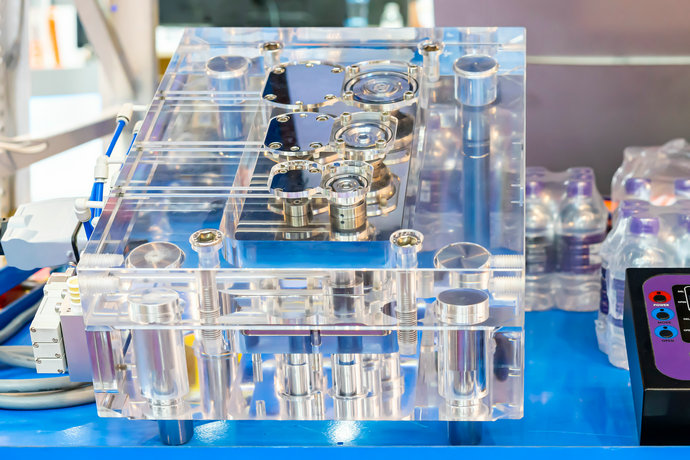
Manual Trim Gates
Estes pontos de injeção são simples e económicos, mas exigem uma operação adicional de rebarbagem após a moldação da peça.
- Ponto de injeção direto pelo canal principal: uma abertura grande que conduz diretamente do canal principal à peça. É indicado para moldes grandes de uma só cavidade, quando o aspeto não é crítico. É simples, mas deixa uma marca visível.
- Ponto de injeção na borda: localizado ao longo da linha de partição do molde. É uma opção versátil, utilizada numa grande variedade de peças e fácil de maquinar.
- Ponto de injeção com aba: utiliza uma pequena aba entre o canal de alimentação e a peça para reduzir tensões e evitar marcas de fluxo. É ideal para peças planas que exigem melhor acabamento superficial.
- Fan Gate: Amplia o caminho de fluxo para espalhar o plástico uniformemente em uma ampla área. Excelente para peças finas e largas para evitar deformações.
Pontos de injeção automáticos
Estes pontos de injeção aumentam a eficiência ao eliminar a necessidade de rebarbagem manual, sendo ideais para produção de grande volume.
- Ponto de injeção em túnel (submarino): um ponto inclinado que se separa automaticamente durante a extração. A marca fica abaixo da linha de partição, sendo adequado a peças pequenas e redondas.
- Ponto de injeção tipo pino: uma abertura circular muito pequena, frequentemente utilizada em sistemas de canais quentes. Deixa uma marca discreta e limpa, sendo comum em peças estéticas de alta precisão, como lentes.
Pontos de injeção para requisitos de fluxo específicos
Algumas peças exigem pontos de injeção especializados para controlar a entrada do plástico na cavidade.
- Ponto de injeção tipo diafragma: distribui o material uniformemente em torno de um núcleo central; é ideal para peças cilíndricas e assegura um fluxo equilibrado e resistência.
- Ponto de injeção tipo caju: ponto curvo, semelhante a um túnel, que conduz o plástico pela parte posterior da peça e oculta a marca em superfícies visíveis.
Pode encontrar uma análise mais detalhada do funcionamento e das diferenças entre os vários tipos no nosso guia sobre pontos de injeção para moldação por injeção.
Influência dos materiais e das aplicações na escolha do ponto de injeção
Termoplásticos e Fluxo de Materiais
Os diferentes termoplásticos têm viscosidades de fusão e velocidades de arrefecimento próprias, que influenciam a escolha do ponto de injeção. Materiais amorfos, como ABS, PS e HIPS, fluem facilmente e toleram aberturas pequenas, como pontos tipo pino ou em túnel. Estes ajudam a obter um bom acabamento superficial e permitem a separação automática.
Os plásticos cristalinos, como POM e PA, precisam de pontos de injeção dimensionados de forma equilibrada para uma compactação adequada, devido à cristalização rápida e à elevada retração. As resinas reforçadas com fibra de vidro exigem pontos concebidos para reduzir o cisalhamento excessivo e a quebra das fibras, como pontos tipo aba ou pontos na borda com a dimensão adequada.
Para materiais transparentes, como PC e PMMA, os pontos em leque ou em túnel reduzem as linhas de fluxo e os defeitos óticos. Em PVC e HDPE utilizam-se frequentemente pontos na borda ou diretos, que proporcionam um fluxo estável e são fáceis de aparar. Adequar o tipo de ponto ao fluxo do material ajuda a garantir um enchimento consistente e a minimizar tensões e deformações.
Parte Geometria e Espessura da Parede
A forma da peça e a espessura das paredes determinam como o material fundido entra e preenche a cavidade. Peças de paredes espessas ou componentes estruturais grandes utilizam frequentemente pontos diretos ou na borda, para encurtar o percurso do fluxo e manter a pressão. Estes pontos reduzem o risco de enchimento incompleto e arrefecimento irregular.
Peças planas, como tampas ou caixas de equipamentos eletrónicos de consumo, podem beneficiar de pontos em leque ou tipo aba. Estes distribuem o material uniformemente e ajudam a obter uma superfície lisa. Em peças cilíndricas ou profundas, preferem-se pontos em túnel ou tipo pino, pois permitem posicionar o ponto numa zona oculta e facilitar uma extração limpa.
A posição dos pontos de injeção deve promover um fluxo equilibrado e evitar linhas de soldadura. Os projetistas de ferramentas recorrem frequentemente à análise de fluxo para escolher pontos que permitam um enchimento eficiente e peças de elevada qualidade.
Volume de produção e eficiência
A escala de produção influencia diretamente a escolha dos pontos de injeção e o projeto do molde. Moldes para grandes volumes utilizam frequentemente pontos tipo pino ou em túnel para separar automaticamente os canais, reduzir o tempo de ciclo e aumentar a eficiência. Estes pontos são adequados a moldes multicavidade e reduzem o trabalho manual.
Para séries de baixo volume ou moldes de protótipo, os pontos de injeção na borda ou diretos são mais económicos. São mais fáceis de maquinar e modificar, mas exigem rebarbagem manual.
Quando a produção anual é elevada, os sistemas automatizados de pontos de injeção reduzem as paragens e o desgaste. Escolher um ponto adequado ao volume de produção ajuda a equilibrar o custo das ferramentas, a qualidade da peça e a fiabilidade a longo prazo.







