
Уливно место за бризгање има важну улогу у усмеравању тока растопљене пластике током бризгања. Оно одређује колико ће се ефикасно материјал распоредити по шупљини, колико ће бити чврсто подручје око уливног места и колико ће чисто изгледати његова површина. Разумевање уливних места при бризгању помаже да се постигне бољи квалитет, смањи отпад и повећа ефикасност производње.
У овом водичу ћемо вам из компаније Moldie представити основе уливних места за бризгање и објаснити како избор материјала и примена одређују врсту уливног места. Када усвојите основне принципе, моћи ћете да доносите боље одлуке при оптимизацији производног процеса и производа.
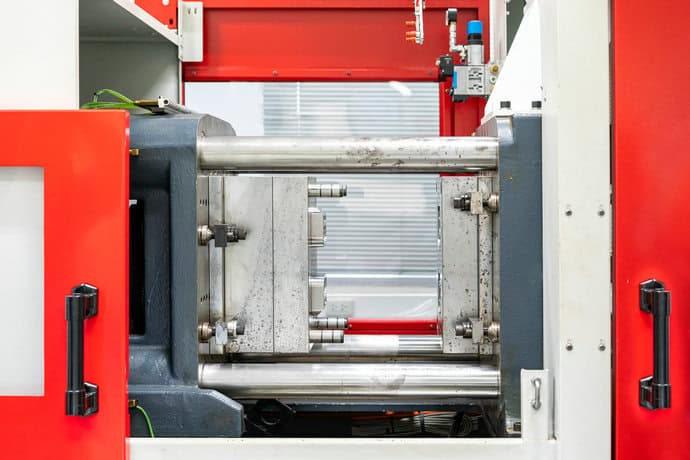
Основне убризгавања капије
Шта је капија у Ињекцији Молдинг?
Као компонента пластичног убризгавања, капија се може дефинисати као мали отвор који повезује систем тркача са шупљином. Омогућава истопљеној пластици да протече у шупљину током процеса убризгавања. Њихова величина, облик и тип одређују колико лако материјал испуњава калуп и како се капија одваја након хлађења.
Уобичајене врсте капија укључују ивицу, директну (пругу), вентилатор, дефинисану, тунел и више. Сваки тип служи различитим деловима геометрије и производње. Прописно величина капије помаже у одржавању доследног пластичног протока и спречава питања као што су кратке снимке или прекомерни стрес.
Улога капија у процесу ињекције
Уливна места контролишу улазак растопљене пластике у шупљину калупа и пораст притиска током пуњења и допуњавања. Она делују као регулатори протока, усклађујући брзину и температуру како би се материјал равномерно распоредио.
Уливно место такође утиче на хлађење, време циклуса и одсецање уливка. Мање уливно место брзо се хлади и омогућава краће циклусе, али може да ограничи проток. Веће уливно место побољшава пуњење, али може оставити уочљивији траг или остатак уливног места.
Правилни дизајн капије умањује дефекте као што су трагови судопера, заварене линије или празнине за обликоване делове. Такође помаже да се одржи уједначена густина и димензионална тачност у целом делу. Инжењери прилагоде величини капије, облику и положају да одговарају вискозности материјала и дебљини и сложености тог дела.
Локација капије и њен утицај
Положај уливног места одређује где почиње проток пластике и како се она шири кроз шупљину калупа. Неодговарајући положај може да доведе до неравномерног пуњења, заробљавања ваздуха или видљивих линија тока које умањују квалитет дела.
Постављање уливног места близу дебљих делова помаже у контроли скупљања и смањује унутрашња напрезања. Код делова код којих је изглед важан, конструктори често скривају уливно место на површинама које се не виде, како би траг уливног места био што мање уочљив.
Уравнотежено постављање капије подржава доследне путање протока у више калупима. Табела испод показује како локација утиче на перформансе:
| Локација капије | Ефекат на ток | Утицај на изглед |
|---|---|---|
| центриран | Чак и пуњење, низак стрес | Минимални ознаке |
| Ивица | Брже пуњење, могуће заварене линије | Видљиви трагови |
| Скривено уливно место (подливно) | Чиста површина | Ознаке на углованим или скривеним површинама |
Типови капија за м› ијењање ињекције
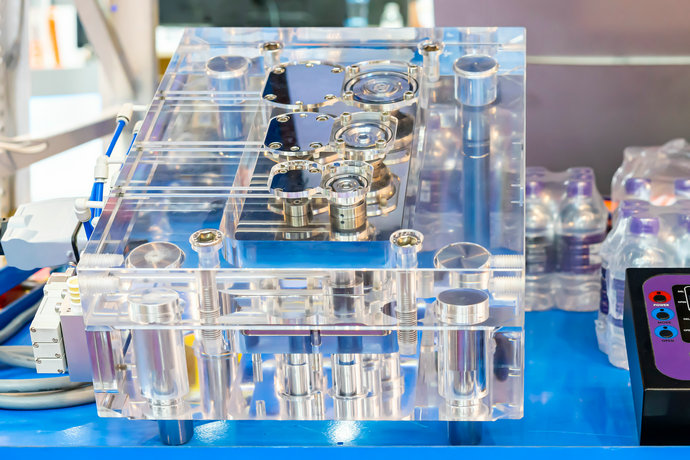
Ручно покидање капија
Ове капије су једноставне и трошковито ефикасне, али захтевају додатни корак за сечење након што је део обликован.
- Капија спруа: велика капија директно од спруа до дела. Најбоља за велике калупе са једним калупом где изглед није критичан. Једноставан је, али оставља видљив знак.
- Ивица капије: смештена дуж раздвајачке линије калупа. То је свестрана, свенаменска капија која се користи за разне делове и лака за машину.
- Језичасто уливно место: између разводног канала и дела налази се мали језичак који смањује напрезање и спречава појаву трагова тока. Идеално је за равне делове код којих је потребна квалитетнија завршна обрада површине.
- Лепезасто уливно место: проширује путању протока како би се пластика равномерно распоредила по широкој површини. Одлично је за танке, широке делове јер помаже у спречавању деформација.
Аутоматска капија
Ове капије повећавају ефикасност уклањањем потребе за ручном сечењем, што их чини идеалним за производњу великих волана.
- Тунелска капија (Подморница): Угњежђена капија која се аутоматски откида током избацивања. Сакрива ознаку капије испод раздвајачке линије, савршена за мале, округле делове.
- Пин Гејт: веома мала, кружна капија која се често користи у врућим тркачким системима, оставља минимални, чист знак и уобичајена је за високопрецизне козметичке делове као што су леће.
капије за посебне потребе за током
Неким деловима требају специјализоване капије да би контролисали како пластика улази у шупљину.
- Дијафрагма капија: храни материјал равномерно око централног језгра, идеалан за цилиндричне делове како би се осигурао избалансиран проток и снагу.
- Кашевска капија: закривљена, као тунелска капија која храни пластику из задњег дела, у потпуности крије траг капије на видљивим површинама.
Можете наћи детаљније анализе о томе како свака врста капије функционише тачно и како се њихови дизајни разликују у нашем водичу на типовима капија за обликовање ињекције.
Утицај материјала и програма на избор капије
Термопластика и материјални ток
Различити термопласти имају специфичне вискозности растопа и брзине хлађења које утичу на избор уливног места. Аморфни материјали као што су ABS, PS и HIPS лако теку и подносе мале отворе, као што су игличаста или тунелска уливна места. Она помажу да се одржи добар квалитет површине и омогућавају аутоматско одвајање уливка.
Кристални пластични материјали као што су POM и PA захтевају уравнотежену величину уливног места за правилно допуњавање, због брзе кристализације и великог скупљања. За смоле ојачане стакленим влакнима потребна су уливна места конструисана тако да се смање прекомерно смицање и ломљење влакана, као што су језичаста уливна места или бочна уливна места одговарајуће величине.
Код провидних материјала као што су PC и PMMA, лепезаста или тунелска уливна места смањују линије тока и оптичке недостатке. За PVC и HDPE често се користе бочна или директна уливна места, која обезбеђују стабилан проток и лако уклањање вишка материјала. Усклађивање типа уливног места са својствима течења материјала обезбеђује уједначено пуњење и смањује напрезања и деформације.
Геометрија дела и дебелина зида
Облик дела и дебљина зида одређују како растоп улази у шупљину и испуњава је. Код делова са дебелим зидовима или великих конструкционих компоненти често се користе директна или бочна уливна места како би се скратио пут протока и одржао притисак. Таква уливна места смањују ризик од непотпуног испуњавања и неравномерног хлађења.
Равна дела као што су омоти или електроника потрошача имају користи од капија вентилатора или табулатора. Ове дистрибуцију материјала подједнако и помажу да се одржи глатка површина. За цилиндричне или дубоке делове, пожељне су капије тунела или пин тачака зато што дозвољавају скривено постављање капије и чисто избацивање.
Локација капије треба да промовише избалансиран проток и да избегне заварене линије. Дизајнери алатки често користе анализу протока да изаберу капију која подржава ефикасан квалитет попуне и високог квалитета.
Јачина производње и ефикасност
Обим производње непосредно утиче на избор уливног места и конструкцију калупа. Калупи за велике серије често користе игличаста или тунелска уливна места која омогућавају аутоматско одвајање уливка, скраћују време циклуса и повећавају ефикасност производње. Ова уливна места погодна су за калупе са више шупљина и смањују потребу за ручним радом.
За погоне ниских волана или прототипне алатке, ивица или директне капије су трошковитије. Лакше се машине и м› ијењају, али је потребно ручно см› ијештање.
Када је годишњи излаз висок, аутоматски системи гајања смањују паду и износе. Изаберите капију која одговара јачини производње помаже у равнотежи трошкова, квалитета дела и дугорочне поузданости.







