
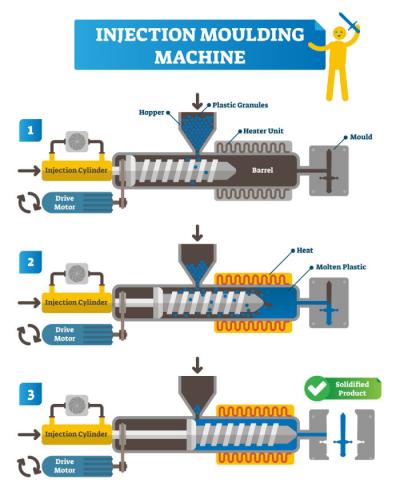
La quantité maximale de plastique pouvant être injectée au cours d’un cycle de moulage est appelée volume d’injection. Les granulés sont acheminés dans le fourreau et l’ensemble vis-fourreau par la trémie.
Le moulage par injection consiste à injecter de la matière fondue dans l’empreinte du moule pour fabriquer de grandes quantités de pièces plastiques.
Lors du moulage par injection plastique, la matière première est introduite dans le fourreau et fond. Le plastique est ensuite injecté dans l’empreinte du moule, puis refroidit et se solidifie après la fermeture du moule. Enfin, le moule s’ouvre et les pièces sont éjectées.
Comment calculer le volume d’injection
La durée de séjour dépend du volume d’injection et de la taille du fourreau, ce qui peut également influer sur la qualité du produit fini. Un faible volume d’injection, qui n’utilise qu’une petite partie de la capacité du fourreau, peut entraîner une durée de séjour prolongée et la dégradation du polymère.
Un volume d’injection inférieur à 20% de la capacité du fourreau entraîne souvent une durée de séjour prolongée, qui peut provoquer la dégradation du polymère et nuire au contrôle du procédé.
À l’inverse, un volume d’injection important et un taux de remplissage du fourreau supérieur à 50% peuvent provoquer une fusion irrégulière et ralentir le retour de la vis.
En outre, les vis de grand diamètre ont généralement une capacité de pression plastique plus faible. Un volume d’injection supérieur à 65% de la capacité du fourreau entraîne souvent des problèmes de qualité de la matière fondue : fusion incomplète, manque d’homogénéité et temps de retour de la vis prolongé.
Par précaution, vous pouvez commander un second fourreau. Certains moules peuvent également être utilisés avec deux fourreaux. En commandant un fourreau supplémentaire avec votre nouvelle machine, vous constaterez peut-être que son coût est faible. Avec les bonnes spécifications et un opérateur expérimenté, les fourreaux peuvent être remplacés en moins de 30 minutes, même lorsqu’ils sont chauds.
Formule de calcul du volume d’injection du moule
La formule la plus simple pour calculer le volume d’injection du moule est :
Retrait + volume de la carotte + volume du produit + volume des canaux = volume d’injection du moule
Formule de la capacité d’injection de la presse / volume d’injection
Le poids ou le volume total injecté par la vis au cours d’un cycle de moulage correspond à la capacité d’injection de la presse (g)/au volume d’injection de la presse (mm), également appelé capacité d’injection de la machine.
Pour tenir compte de la pression, effectuez les calculs suivants :
Course X surface du piston de la vis = volume d’injection
Force d’injection / surface du piston de la vis = pression d’injection
Par conséquent :
Volume d’injection maximal par unité cubique X pression d’injection maximale (bar par unité cubique)/1000 = capacité d’injection de l’unité d’injection.
Pour les calculs fondés sur le poids des granulés et la densité de la matière, utilisez les formules suivantes :
Masse/densité = volume
ᴨ*D2*volume d’injection/4 = volume du fourreau / volume d’injection
Facteurs qui influent sur le volume d’injection du produit
Plusieurs facteurs sont à prendre en compte pour calculer le volume d’injection :
- Tenez compte du volume de la carotte, des canaux et du produit. Lors de l’injection dans le moule, le polymère doit remplir la carotte, les canaux et l’empreinte du produit.
- Le retrait du polymère influe également sur le calcul du volume d’injection. Il résulte du refroidissement de la matière fondue. Le retrait dans le moule varie selon la densité des différents polymères.
- Le type de polymère et la quantité d’additifs peuvent modifier sa densité et ses caractéristiques d’écoulement.
Ces facteurs vous aident à estimer le volume d’injection, le volume de matière et la capacité du fourreau.
Unité d’injection
L’unité d’injection sert à faire fondre uniformément le plastique avant de l’injecter dans le moule à une pression et à un débit prédéterminés. Ces opérations sont exigeantes, car les fluoropolymères présentent une faible conductivité thermique, une chaleur spécifique élevée et une viscosité importante à l’état fondu.
Plusieurs variantes ont été développées pour résoudre ces problèmes complexes. On peut les classer en quatre principaux types d’unités d’injection :
- Piston ou vérin à une étape
- Vérin à deux étapes
- Vis à une étape
- Vis/vérin à deux étapes
Encore présente dans de petites machines et certains équipements spécialisés, l’unité à piston à une étape est essentiellement obsolète en raison de son manque d’efficacité pour le chauffage, le mélange et la transmission de pression. Elle reste simple et peu coûteuse.
Le vérin à deux étapes est également presque obsolète. Malgré les tentatives visant à améliorer le mélange et le chauffage en séparant les opérations de chauffage et de mise sous pression, le vérin reste peu efficace pour le mélange et le chauffage.
L’unité vis/vérin à deux étapes sépare davantage les fonctions d’écoulement et de chauffage : le vérin assure l’injection, tandis que la vis mélange et chauffe la matière. L’idée est intéressante, car chaque dispositif est efficace pour la tâche qui lui est confiée.
En outre, l’unité d’injection est souvent caractérisée par la pression d’injection maximale et le volume d’injection disponible. La pression d’injection désigne la pression maximale possible à l’extrémité aval de la vis. Elle dépend du diamètre de la vis et de la force qui s’exerce sur elle.
Veillez toutefois à ne pas la confondre avec la pression dans la conduite hydraulique qui agit sur le vérin d’injection et entraîne la vis. Elle ne correspond pas non plus à la pression nécessaire pour remplir les empreintes du moule. En raison des pertes de pression dans la buse et le système d’alimentation du moule, cette dernière est nettement inférieure.
Les principales étapes de fonctionnement de l’unité d’injection sont les suivantes :
- La matière chauffe et fond lorsque la vis tourne, puis avance le long des filets jusqu’à son extrémité aval. La buse du fourreau est fermée par une vanne mécanique ou thermique, ou par la présence d’un moulage précédent.
Jusqu’à ce qu’une quantité suffisante de matière fondue se soit accumulée pour produire la pièce suivante, la matière collectée repousse la vis en rotation, contre une résistance contrôlée appelée contre-pression. La vis s’arrête alors de tourner ; elle est prête à injecter la matière fondue.
- Lorsque la buse du fourreau s’ouvre, la vis avance axialement sans tourner et agit comme un vérin. La matière fondue accumulée devant son extrémité aval est alors poussée (injectée) dans la buse puis dans le moule.
Une vanne peut être installée à l’extrémité aval de la vis pour empêcher la matière fondue de refluer le long des filets. C’est l’étape d’injection ou de remplissage du moule.
- Une fois le moule rempli, la pression exercée par la vis est maintenue brièvement pour compenser le retrait volumique de la matière fondue pendant son refroidissement dans le moule. C’est la phase de compactage ou de maintien.
- Enfin, pendant la phase de maintien, le cycle de l’unité d’injection reprend : la vis tourne et prépare la matière fondue tandis que le moule reste fermé pour permettre à la pièce de refroidir jusqu’à la température d’éjection.
La matière plastique fondue subit d’importantes pertes de pression lorsqu’elle traverse la buse d’injection, puis le système d’alimentation et les empreintes du moule. Il n’existe pas de règle simple permettant de calculer ces pertes.
Unité de fermeture
Dans une presse à injection, l’unité de fermeture maintient le moule fermé contre les forces créées par l’injection du plastique sous pression. Elle comporte un système d’entraînement qui peut déplacer le plateau mobile de la presse dans au moins une direction.
Types d’unités de fermeture
Il existe plusieurs types d’unités de fermeture dans le moulage par injection :
Fermeture à genouillère
Une genouillère est un dispositif mécanique qui amplifie la force. Dans une presse, deux barres articulées sont reliées à un pivot. L’extrémité de l’une est reliée au plateau fixe et celle de l’autre au plateau mobile. Lorsque le moule est ouvert, la genouillère forme un V. Quand une pression est appliquée sur le pivot, les deux barres s’alignent.
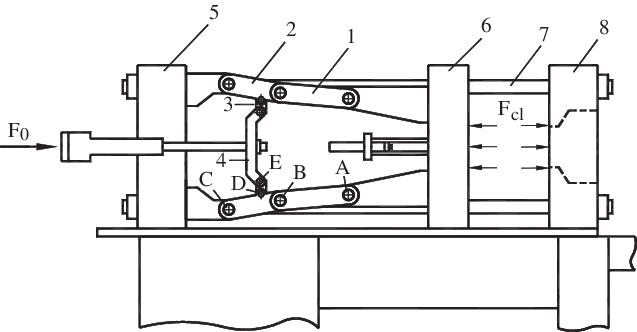
La fermeture à genouillère nécessite moins de puissance et coûte moins cher à mettre en œuvre. Elle assure également un positionnement précis du moule. En revanche, elle demande beaucoup d’entretien et sa mise en œuvre est difficile.
Fermeture hydraulique
Dans ce système, le vérin hydraulique est relié au plateau mobile, et l’unité de fermeture actionnée par un cylindre hydraulique est directement connectée au moule mobile fermé. Le cylindre hydraulique possède deux sections : l’entrée et la sortie d’huile.
Sous pression, l’huile qui pénètre dans le cylindre pousse le vérin vers l’avant et ferme le plateau mobile ainsi que le moule. Lorsque l’huile est évacuée du cylindre, le vérin revient et le moule s’ouvre.
La fermeture hydraulique présente plusieurs avantages : réglage facile de la vitesse de fermeture et maintien à n’importe quel angle, mesure simple de la force de fermeture, configuration facile du mode et réglage de la force, ainsi qu’un entretien aisé.
Ce type de fermeture coûte toutefois plus cher qu’un système à genouillère ou qu’une unité de fermeture mécanique à butée positive.
Unité de fermeture magnétique
Des modules magnétiques placés dans les plateaux de serrage magnétiques produisent la force de fermeture. Le panneau de commande permet de piloter le serrage du moule, son changement, ainsi que la magnétisation et la démagnétisation des plateaux.
Cette unité présente plusieurs avantages : l’électricité n’est nécessaire que pendant les phases de magnétisation et de démagnétisation, pas pendant le serrage ; la force de fermeture peut être mesurée en temps réel ; plusieurs dispositifs de sécurité sont intégrés et l’entretien est réduit.
Poids de la dose injectée
La quantité de matière injectée dans le moule pour remplir celui-ci, y compris le système d’alimentation, est appelée « poids de la dose injectée » ou « poids de la dose du produit ». Le poids de la carotte, des canaux et du point d’injection constitue la dose totale. La distance parcourue par la vis pour remplir le produit et son système d’alimentation correspond au volume d’injection du moule/du produit.
Conclusion
Le moulage par injection consiste à faire fondre le plastique brut, à l’injecter dans le moule, à le laisser refroidir et se solidifier, puis à éjecter la pièce finie. Le volume d’injection est crucial, car il permet d’éviter un remplissage insuffisant du polymère et la formation de bavures. D’autres facteurs, comme la capacité du fourreau, influent également sur le procédé global.







