
Ruiskutusmuovaustoleranssit määrittelevät muokatuissa osissa sallitut ulottuvuuksien vaihtelun rajat. Näiden toleranssien ymmärtäminen ja hallinta on ratkaisevan tärkeää, jotta voidaan varmistaa, että osat täyttävät suunnittelun vaatimukset ja toimivat suunnitellusti.
Tässä kattavassa oppaassa tutkitaan toleransseihin vaikuttavia tekijöitä, tarkkojen toleranssien säilyttämisen merkitystä sekä strategioita niiden optimoimiseksi virheellisten muovikomponenttien saavuttamiseksi.
Oletpa sitten suunnittelija, insinööri tai valmistaja, tämä artikkeli antaa sinulle tarvittavat tiedot, jotta voit navigoida ruiskumuovauksen monimutkaisuuden ja parantaa tuotteittesi laatua ja luotettavuutta.
Mikä on PistosMolding Toleranssit?
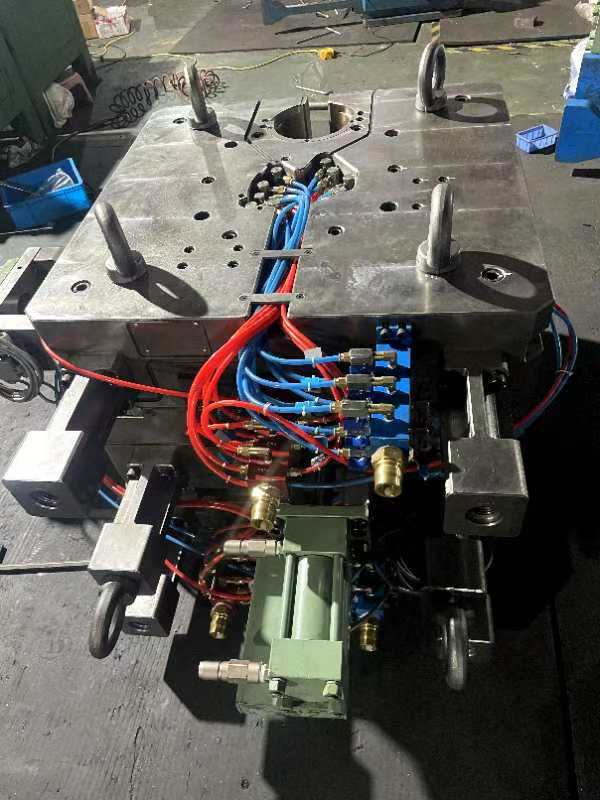
Muoviruiskutusmuovaustoleranssit ilmaistaan millimetreinä tai tuumina plus- tai miinusarvoina (±-arvoina), jotka määrittävät hyväksyttävän poikkeaman osan nimellismitoista. Ne ovat ratkaisevan tärkeitä, jotta osat mahtuisivat ja toimisivat kunnolla, etenkin kun kootaan useita osia.
On olemassa kahdenlaisia toleransseja: koneistustoleranssi ja hartsitoleranssi.
Koneistustoleranssilla tarkoitetaan itse muottityökaluun sisäänrakennettua toleranssia. Yleensä ruiskumuotit ovat CNC:n koneistettuja +/- 0,003 tuuman toleransseille (0,076 mm). Tämä vastaa muotiontelon mittojen tarkkuutta.
Hartsitoleranssilla tarkoitetaan valmiin valetun osan sietokykyä, johon vaikuttavat materiaalin ominaisuudet ja muovausprosessi. Hartsitoleranssi on yleensä suurempi tai yhtä suuri kuin +/- 0,002 tuumaa tuumaa kohti (0,051 mm/mm).
Yhdessä nämä kaksi toleranssityyppiä määrittävät kokonaisulottuvuustarkkuuden, joka on mahdollista saavuttaa ruiskun muokatuille osille.
Todelliset saavutettavissa olevat toleranssit voivat vaihdella eri tekijöiden mukaan. Yleensä ei-kriittisissä sovelluksissa tyypillinen toleranssi on kuitenkin ±0,1 mm, tiukempia toleransseja vaativissa sovelluksissa (esim. lääketieteelliset osat) ±0,025 tai parempi.
Miksi Ruiskutustoleranssit ovat tärkeitä?
Monilla teollisuudenaloilla, kuten auto-, ilmailu- ja lääkinnällisillä laitteilla, on tiukat turvallisuus- ja sääntelyvaatimukset.
Toleranssit määrittävät, sopivatko osat oikein yhteen kokoonpanon aikana ja toimivatko ne suunnitellusti. Pienetkin poikkeamat voivat aiheuttaa ongelmia sopivuudella, linjauksella ja suorituskyvyllä, erityisesti monimutkaisissa kokoonpanoissa.
Mikä vaikuttaa pistosten toleranssiin?
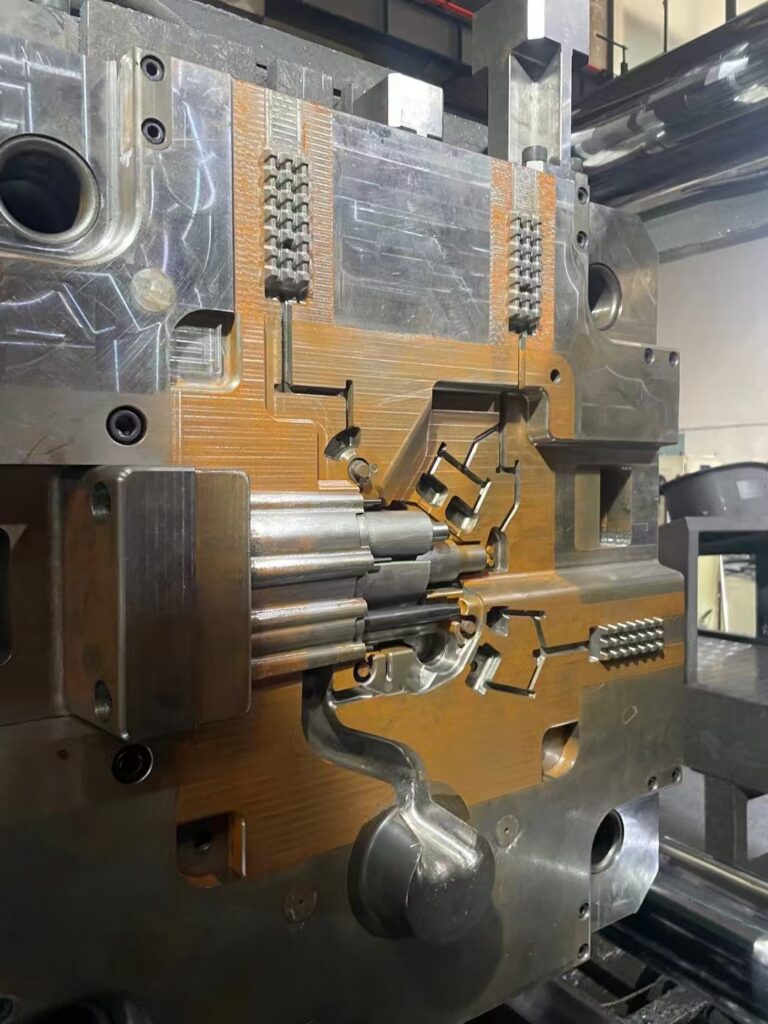
Ruiskutusmuovaustoleransseihin vaikuttavat useat tekijät, jotka voivat vaikuttaa muottiosien mittatarkkuuteen ja yhtenäisyyteen. Tässä tärkeimmät tekijät, jotka perustuvat:
- Kuivuminen: Eri materiaaleilla on erilaiset kutistumisnopeudet, jotka vaikuttavat kykyyn saavuttaa tiukkoja toleransseja. Kristallimateriaaleilla on yleensä korkeampi kutistumisnopeus verrattuna amorfisiin materiaaleihin jäähdytyksen aikana tapahtuvien vaihemuutosten vuoksi. Tämä vaikuttaa loppuosan määrään ja mittoihin.
- Vääntyminen: Kaikki muoviosat kutistuvat hartsin jäähtyessä muotissa. Tasapaksuiset seinämät kutistuvat yleensä tasaisesti, mikä auttaa ehkäisemään vääntymistä ja painumia. Jos seinämän paksuus vaihtelee, kappale jäähtyy ja kutistuu eri tahtiin, jolloin rakenne voi vääntyä.
- Lämpölaajeneminen: Plastiikassa on yleensä korkea lämpölaajenemisnopeus, joka voi aiheuttaa mittamuutoksia lämpötilan vaihdellessa. Tämä on erityisen tärkeää, kun osia käytetään ympäristöissä, joissa lämpötila vaihtelee tai kun ne yhdistetään materiaaleihin, kuten metalleihin.
- Osasuunnittelu: Osan geometria, koko ja seinän paksuus vaikuttavat merkittävästi sietokykyyn. Suuremmissa osissa tai paksuissa osissa voi olla erilaisia kutistumisnopeuksia, mikä tekee tiukkojen toleranssien ylläpidosta haastavampaa. Yhdenmukaiset seinäpaksuus- ja strategiset suunnitteluominaisuudet voivat auttaa hallitsemaan näitä ongelmia.
- Kappaleen monimutkaisuus: monimutkaiset kappaleet voivat vaikuttaa materiaalin virtaukseen ja työkalun suunnitteluun sekä vaikeuttaa tiukkojen toleranssien ylläpitoa. Ruiskutuspaineen, hartsin viskositeetin ja muotin täyttöajan asianmukainen hallinta on olennaista tasaisen osalaadun varmistamiseksi.
- Työstö: Muotin suunnittelu ja materiaali sekä reikien määrä vaikuttavat kykyyn saavuttaa haluttuja toleransseja. Yhdenmukainen jäähdytys ja lämmitys ovat ratkaisevia tiukkojen toleranssien ylläpitämisessä. Monirakkulaisuus tai perhetyökalut vaativat huolellista suunnittelua ja tukea välttääkseen paine- tai lämpötilavaihteluista johtuvat virheet.
Ruiskutuksen toleranssiin vaikuttavien tekijöiden vaikutuksen vähentäminen
Ruiskutustoleranssiin vaikuttavien tekijöiden vaikutuksen vähentämiseksi voidaan käyttää useita strategioita:
- Valmistettavuuden suunnittelu (DFM):
- Osallistu DPM-käytäntöihin muotin suunnitteluprosessin alkuvaiheessa, jotta voidaan ennakoida mahdollisia variaatioita ja välttää kalliit uudelleensuunnittelut. Tähän kuuluu sellaisten osien suunnittelu, joiden seinämän paksuus on johdonmukainen ja joissa on sopivat luonnoskulmat, ja harkita esineiden, kuten pomojen ja kylkiluiden, sijoittelua sodankäynnin ja kutistumisen minimoimiseksi.
- Materiaalivalinta:
- Valitse materiaaleja, joiden kutistumisnopeus on sovellukseen sopiva. Mieti lämpölaajenemisominaisuuksia ja sitä, miten eri materiaalit voivat toimia vuorovaikutuksessa, erityisesti monimateriaalisissa kokoonpanoissa.
- Työkalut:
- Suunnittele muotit tarkasti, jotta muovikappaleiden mitat pysyvät yhdenmukaisina. Optimoi syöttöaukkojen sijainnit tasaisen materiaalivirtauksen varmistamiseksi, käytä jäähdytyskanavia tasaisen jäähdytyksen saavuttamiseksi ja sijoita ulostyöntötapit niin, että vääntymisen ja pintavirheiden riski pienenee.
- Prosessinohjaus:
- Ota käyttöön tehokkaat prosessinohjaukset lämpötilan, paineen ja jäähdytysajan kaltaisten muuttujien hallintaan. Seuraa näitä parametreja antureilla reaaliajassa, jotta säätöjä voidaan tehdä nopeasti ja toleranssit säilyvät tasaisina.
- Nopea prototyypitys ja testaus:
- Hyödynnä nopeaa prototyypitystä mallien testaamiseksi ja jalostamiseksi ennen täysimittaista tuotantoa, jolloin suunnitteluun tai prosessiin voidaan tehdä muutoksia sietokyvyn ja osan laadun parantamiseksi.
Ruiskutustoleranssistandardit
Tässä on taulukko, jossa visualisoidaan mittatoleranssit millimetreinä (mm):
| Materiaali | Mitta-alue | Yleistoleranssi | Tarkkuustoleranssi |
| ABS | 1–20 | ±0.100 | ±0.050 |
| 21–100 | ±0.150 | ±0.100 | |
| 101–160 | ±0.325 | ±0.100 | |
| ABS/PC-seos | 1–20 | ±0.100 | ±0.050 |
| 21–100 | ±0.150 | ±0.100 | |
| GPS | 1–20 | ±0.075 | ±0.050 |
| 21–100 | ±0.150 | ±0.080 | |
| HDPE | 1–20 | ±0.125 | ±0.075 |
| 21–100 | ±0.170 | ±0.110 | |
| LDPE | 1–20 | ±0.125 | ±0.075 |
| 21–100 | ±0.170 | ±0.110 | |
| Mod PPO/PPE | 1–20 | ±0.100 | ±0.050 |
| 21–100 | ±0.150 | ±0.100 | |
| PA | 1–20 | ±0.075 | ±0.030 |
| 21–100 | ±0.160 | ±0.130 | |
| PA 30 % GF | 1–20 | ±0.060 | ±0.030 |
| 21–100 | ±0.120 | ±0.100 | |
| PBT 30% GF | 1–20 | ±0.060 | ±0.030 |
| 21–100 | ±0.120 | ±0.100 | |
| PC | 1–20 | ±0.060 | ±0.030 |
| 21–100 | ±0.120 | ±0.100 | |
| PC 20% Lasi | 1–20 | ±0.050 | ±0.030 |
| 21–100 | ±0.100 | ±0.080 | |
| PMMA | 1–20 | ±0.075 | ±0.050 |
| 21–100 | ±0.120 | ±0.070 | |
| POM | 1–20 | ±0.075 | ±0.030 |
| 21–100 | ±0.160 | ±0.130 | |
| PP, 20% talkkia | 1–20 | ±0.100 | ±0.050 |
| 21–100 | ±0.120 | ±0.100 | |
| PPO/PPE | 1–20 | ±0.080 | ±0.050 |
| 21–100 | ±0.100 | ±0.080 | |
| OVS, 30 % GF | 1–20 | ±0.050 | ±0.050 |
| 21–100 | ±0.080 | ±0.080 | |
| SAN | 1–20 | ±0.080 | ±0.050 |
| 21–100 | ±0.100 | ±0.080 |
Seuraavassa taulukossa visualisoidaan samankeskisyyden/ovaliteettitoleranssien/nbsp:n mitat; (millimetreinä)
| Materiaali | Mitta-alue | Yleistoleranssi | Tarkkuustoleranssi |
| ABS | enintään 100 | ±0.230 | ±0.130 |
| ABS/PC-seos | enintään 100 | ±0.230 | ±0.130 |
| GPS | enintään 100 | ±0.250 | ±0.150 |
| HDPE | enintään 100 | ±0.250 | ±0.150 |
| LDPE | enintään 100 | ±0.250 | ±0.150 |
| PA | enintään 100 | ±0.250 | ±0.150 |
| PA, 30 % GF | enintään 100 | ±0.150 | ±0.100 |
| PBT, 30 % GF | enintään 100 | ±0.150 | ±0.100 |
| PC | enintään 100 | ±0.130 | ±0.080 |
| PC, 20 % GF | enintään 100 | ±0.130 | ±0.080 |
| PMMA | enintään 100 | ±0.250 | ±0.150 |
| POM | enintään 100 | ±0.250 | ±0.150 |
| PP | enintään 100 | ±0.250 | ±0.150 |
| PP, 20% talkkia | enintään 100 | ±0.250 | ±0.150 |
| PPO/PPE | enintään 100 | ±0.230 | ±0.130 |
| OVS, 30 % GF | enintään 100 | ±0.130 | ±0.080 |
| SAN | enintään 100 | ±0.230 | ±0.130 |
Suoraviivaisuus/toleranssit (mm)
| Materiaali | Ominaisuuskoko | Yleistoleranssi | Hieno suvaitsevaisuus |
| ABS | 0–100 mm | ±0.380 | ±0.250 |
| 101–160 mm | ±0.800 | ±0.500 | |
| ABS/PC-seos | 0–100 mm | ±0.380 | ±0.250 |
| 101–160 mm | ±0.800 | ±0.500 | |
| PA | 0–100 mm | ±0.300 | ±0.150 |
| 101–160 mm | ±0.500 | ±0.250 | |
| PA GF 30% | 0–100 mm | ±0.150 | ±0.080 |
| 101–160 mm | ±0.200 | ±0.100 | |
| POM | 0–100 mm | ±0.300 | ±0.150 |
| 101–160 mm | ±0.500 | ±0.250 | |
| PP | 0–100 mm | ±0.850 | ±0.500 |
| 101–160 mm | ±1.500 | ±0.850 | |
| SAN | 0–100 mm | ±0.380 | ±0.250 |
| 101–160 mm | ±0.800 | ±0.500 |
Sokeat aukot, sietokyky (mm)
| Materiaali | Syvyyden vaihteluväli | Yleistoleranssi | Hieno suvaitsevaisuus |
| ABS | enintään 100 mm | ±0.200 | ±0.100 |
| ABS/PC-seos | enintään 100 mm | ±0.200 | ±0.100 |
| PA | enintään 100 mm | ±0.150 | ±0.080 |
| PA GF 30% | enintään 100 mm | ±0.100 | ±0.050 |
| POM | enintään 100 mm | ±0.150 | ±0.080 |
| PP | enintään 100 mm | ±0.250 | ±0.150 |
| SAN | enintään 100 mm | ±0.200 | ±0.100 |
Reunan halkaisijan toleranssit (mm)
| Materiaali | Halkaisijaväli | Yleistoleranssi | Hieno suvaitsevaisuus |
| ABS | enintään 100 mm | ±0.100 | ±0.050 |
| ABS/PC-seos | enintään 100 mm | ±0.100 | ±0.050 |
| PA | enintään 100 mm | ±0.080 | ±0.040 |
| PA GF 30% | enintään 100 mm | ±0.050 | ±0.025 |
| POM | enintään 100 mm | ±0.080 | ±0.040 |
| PP | enintään 100 mm | ±0.120 | ±0.060 |
| SAN | enintään 100 mm | ±0.100 | ±0.050 |







