
Ruiskumuovauksen sydän on muottiytimessä, joka on tärkeä komponentti, joka muokkaa muottituotteen sisäisiä ominaisuuksia. Ruiskumuovaussydämen olennaisen merkityksen ymmärtäminen on tärkeää sekä tuotesuunnittelun että laadun optimoimiseksi.
Tässä artikkelissa perehdytään muottiytimien perusnäkökohtiin ja tutkitaan, miten ne vaikuttavat valmistusprosessiin ja lopputuotteen suorituskykyyn. Tutkimalla keskeisiä näkökohtia, kuten materiaalivalintaa ja suunnittelustrategioita, pyrimme tarjoamaan insinööreille ja valmistajille arvokkaita oivalluksia, jotka pyrkivät saavuttamaan parhaat käytäntönsä ruiskutusmuotitoiminnassa.
Otetaan ensin käyttöön injektointimuovauksen perusprosessi.
Ruiskutusmuovauksen perusprosessiin kuuluu useita keskeisiä vaiheita, jotka muuttavat muovimateriaalit valmiiksi tuotteiksi. Tässä on yksinkertaistettu yleiskatsaus:
- Simputus: Prosessi alkaa sulkemalla muotin, joka on tyypillisesti tehty kahdesta puolikkaasta. Puolet on kiinnitetty tiukasti yhteen, jotta voidaan valmistautua pistämiseen.
- Ruiskutus: Muovirakeet tai -pelletit syötetään kuumennettuun tynnyriin, jossa ne sulavat. Sulatettua muovia ruiskutetaan muotionteloon suuttimella ja täytetään tila kokonaan.
- Jälkipaineistus: painetta kohdistetaan, jotta sula muovi täyttää muottipesän joka kohdan ja tuote vastaa muotin suunnittelua.
- Jäähdytys: Muotin annetaan jäähtyä, jolloin muovi kiinteytyy muottiontelon muotoon.
- Mold Opening: Jäähdytettyään muotin puolikkaat avautuvat paljastamaan jähmettyneen osan.
- Hylkäys: Työntöneulat tai muut mekanismit työntävät valmiin osan pois muotista, valmiina jatkokäsittelyyn tai pakkauksiin.
Mikä on Pistoksen ydin?
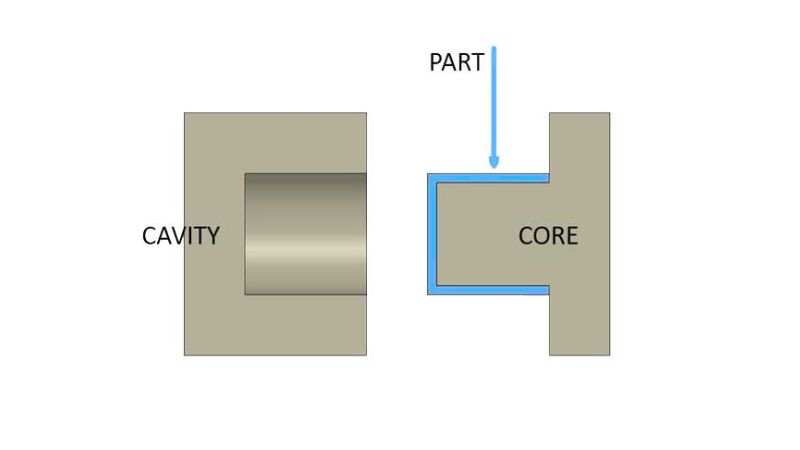
Ruiskutusmuovausydin on kiinteä tai liikkuva osa muotin sisällä, joka muodostaa viimeisen muotin osan sisäiset ominaisuudet tai tyhjiöt. Se edustaa osan haluttujen sisäisten ominaisuuksien, kuten onttojen osien tai monimutkaisten sisäisten rakenteiden, muotoa ja geometriaa.
Mitä eroa on Cavitylla ja Corella Moldissa?
Koska ontelo on ydin, se on toinen keskeinen muottikomponentti ruiskumuotituksessa, joka on usein kiillotettu muotoon, joka edustaa osan haluttua lopullista pintakäsittelyä. Ne muokkaavat yhdessä viimeisen muotin.
Ydin muokkaa sisäisiä ominaisuuksia, kun taas ontelo muokkaa osan ulkoisia ominaisuuksia.
Muovausydin on liikkuvassa puoliskossa (B-puoli), joka on usein mukana ruiskutusprosessissa, ja ontelo on kiinteässä puoliskossa (A-puoli), kun taas ontelo on vähemmän suoraan mukana.
Miten valmistat ruiskeen muokkausytimen?
Oikean materiaalin valinta
Materiaalivalinta ytimeen on välttämätön, sillä sen on kestettävä sulan muovin korkeat lämpötilat ja paineet ilman, että se hajoaa.
Ytimen suorituskyky vaikuttaa suoraan ruiskutusmuovauksen laatuun ja tehokkuuteen, mikä johtaa tiukkojen vaatimusten mukaisiin osiin.
- Teräs: Korkealuokkainen teräs on suosittu valinta kestävyydelle ja kulumiskestävyydelle, mikä tekee siitä ihanteellisen suuren volyymin tuotantoon. Se sisältää muun muassa ruostumattoman teräksen, P20:n ja H13:n.
- Alumiini: Alumiinia käytetään usein prototyyppityökaluissa tai pienitehoisessa tuotannossa, joka tunnetaan kevyistä ja nopeammista lämmitys- ja jäähdytysominaisuuksistaan.
- Berylliumkupariseokset: käytetään muotin alueilla, joista lämpö on poistettava nopeasti, tai monimutkaisen geometrian muottiosissa.
- Pre-Hardened Steel: Kustannustehokas vaihtoehto, jota käytetään vähemmän vaativissa sovelluksissa; se ei vaadi lisälämpökäsittelyä.
- Työkaluteräs: Erikoiskäyttöön käytetään D2:n tai A2:n kaltaisia työkaluteräksiä, jotka tarjoavat kestävyyttä ja pitkäikäisyyttä.
Valmistusprosessi ja tarkkuus
Kehittyneet koneistustekniikat, kuten CNC-jyrsin ja sähköpurkauskoneistus (EDM), ovat keskeisessä asemassa, jotta ytimet voivat saavuttaa korkean tarkkuuden.
- CNC Milling: Toimittaa tarkkuutta tietokoneohjatulla koneistuksella.
- EDM: Käytetty monimutkaisiin yksityiskohtiin ja monimutkaisiin geometrioihin.
Miten Mold Core vaikuttaa tuotteen laatuun?
Ruiskumuovauksen ydin- ja muotilaadun vaihtelun voidaan katsoa johtuvan useista tekijöistä, jotka vaikuttavat muottiosien suorituskykyyn ja yhtenäisyyteen:
| Syy | Kuvaus |
| Ydinvuoro | Muottiytimen epäyhtenäisyys injektion aikana johtaa ulottuvuuksien epätarkkuuksiin. |
| Tarttuvat | Ydin on jätetty osaan iskun aikana, mikä johtuu usein riittämättömistä vetokulmista tai liiallisesta kitkasta. |
| Varoittaminen | Mittavääristymät johtuvat ytimen vääristymisestä korkeissa lämpötiloissa ja painejaksoissa. |
| Murtautuminen tai murtuminen | Ydinvauriot johtuvat stressistä ja paineista, jotka johtuvat usein vähemmän kestävien materiaalien käytöstä. |
| Kuluminen ja kyynelehtiminen | Jatkuvasta käytöstä johtuva rasitus ja eroosio heikentävät pinnan laatua ja ulottuvuuksien eheyttä. |
| Jäähdytysongelmia | Tehoton jäähdytys tai lämmönsiirto aiheuttaa pidempiä jaksoaikoja ja mahdollisia vinoutumis- tai ulottuvuuksien muutoksia. |
| Ongelmia | Ilmaa ja kaasuja ei saa tuulettaa riittävästi, mikä johtaa pinnan puutteisiin, tyhjiöihin tai puutteelliseen osaan. |
| Materiaali ja muotoilu Variability | Muottien käyttöikään ja suorituskykyyn vaikuttavat materiaaliominaisuuksien ja muotoilun monimutkaisuus. |
| Ylläpitohaasteita | Säännöllisen huollon puute johtaa esimerkiksi korroosioon, likaantumiseen tai heikkenemiseen, jotka vaikuttavat muotin toimintaan ja tuotteen laatuun. |
Mikä on draft-kulma?
Edellisessä jaksossa mainitsemamme luonnoskulma viittaa hieman kaventuneeseen osaan ruiskumuotin pystypintoja. Tämä kavennus auttaa sitä vapautumaan helposti muotista aiheuttamatta vahinkoa.
Yleensä useimmille osille suositellaan 1–2 asteen luonnoskulmaa, ja syvempiin tai teksturoituihin pintoihin tarvitaan lisää luonnoksia.
Positiivisia ja negatiivisia luonnoskulmia on. Positiivinen luonnos tarkoittaa, että kulma on enemmän kuin vertailukulma, mikä auttaa osittain vapautumaan. Negatiivinen luonnos voi hankaloittaa muotin muotoilua, koska se voi edellyttää, että muotti erotetaan osiin osien poistoa varten.
Miten valita ydin- ja Cavity Pistospaikka Molding?
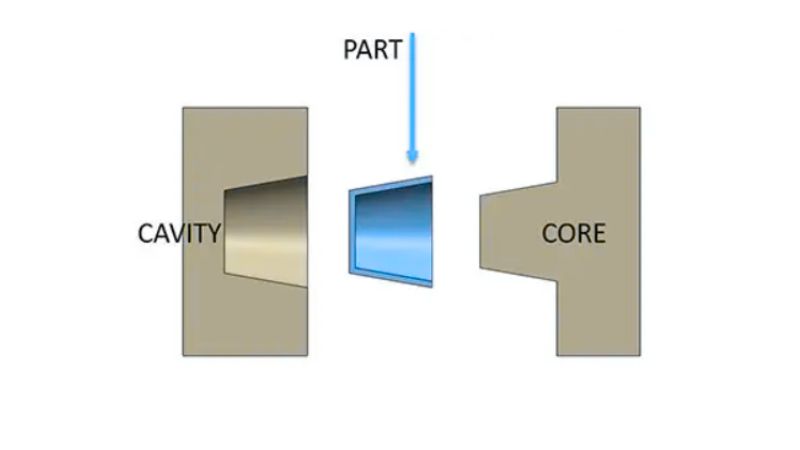
Mikä vaikuttaa ytimen ja rakkulan sijoittumiseen?
Sydämen ja reiän sijoitteluun injektiomuotituksessa vaikuttavat useat keskeiset tekijät:
Osasuunnittelu
Osan monimutkaisuus ja geometria, mukaan lukien reiät ja syvennykset, sanelevat ytimen ja ontelon sijoittelua. Ulkonevat ominaisuudet vaativat yleensä corea, kun taas upotetut ominaisuudet muodostuvat rei’istä.
Aineelliset ominaisuudet
Muotin ytimen ja reiän rakenteeseen vaikuttavat materiaalin kutistumisnopeus, virtauksen ominaisuudet ja ruiskutusnopeus. Jos materiaalin kutistumisnopeus on alhainen, voi olla vaikea varmistaa, että osa pysyy sivussa työntöaukon naulojen kanssa, mikä edellyttää erityisiä muotoilun säätöjä.
Vaikka suurin osa muoveista kutistuu merkittävästi, on tärkeää ymmärtää, miten materiaalin ominaisuudet voivat vaikuttaa ytimen ja reiän sijoitteluun.
Hylkäysjärjestelmän asettelu
Jäähdytysvaiheen jälkeen, kun muotti avataan, injektionavan palan on aina oltava kiinnitettynä sivulle työntövoimapinoilla.
Ejektorin rakenne ja muoto vaikuttavat ytimen ja ontelon sijoitteluun, jotta osasta tulee johdonmukainen ja luotettava.
Symmetria ja portin sijainti
Valukanava on pääkanava, joka kuljettaa sulan muovin ruiskuvalukoneesta muottiin. Se kulkee tavallisesti suoraan muottiin, mutta toisinaan se voi johtaa suoraan muottipesään; tällöin sitä kutsutaan suoraksi valukanavasyötöksi.
Jakokanavat ovat pienempiä kanavia, jotka haarautuvat syöttökanavasta ja jakavat sulan muovin muotin eri osiin. Näin voidaan valmistaa useita kappaleita samalla kertaa, mikä on kustannustehokasta etenkin pienissä tuotteissa.
Syöttöaukot ovat pieniä aukkoja, joiden kautta muovi virtaa jakokanavista muottipesään. Ne ovat jakokanavia kapeampia ja auttavat hallitsemaan muovin virtausta muottiin.







