
Die Zykluszeit beim Spritzgießen beeinflusst direkt Maschinenkapazität, Stückkosten und Lieferleistung. Das richtige Ziel ist nicht die kürzestmögliche, sondern die kürzeste wiederholbare Zykluszeit, bei der Maße, Optik und Funktion in jeder Kavität weiterhin den Anforderungen entsprechen.
Was bedeutet Zykluszeit beim Spritzgießen?
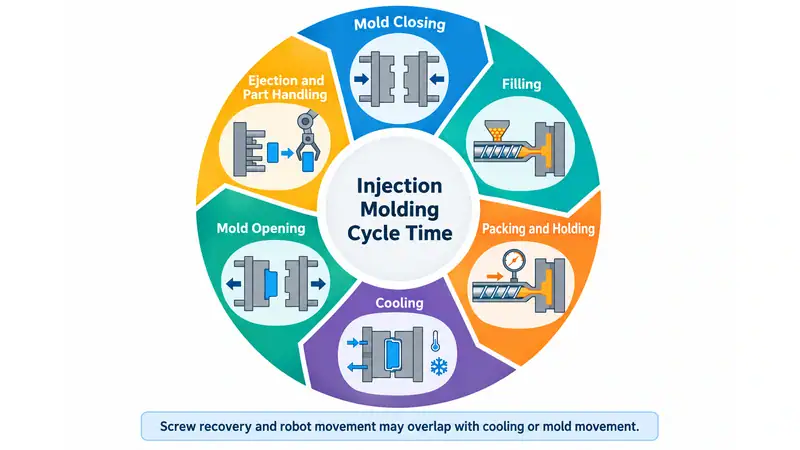
Die Zykluszeit beim Spritzgießen ist die Zeit, die benötigt wird, um einen Formzyklus abzuschließen und den nächsten zu beginnen. Sie umfasst in der Regel das Schließen der Form, Füllen, Verdichten und Nachdruck, Kühlen, Öffnen der Form, Auswerfen und Handhaben des Teils. Einige Vorgänge, etwa die Plastifizierung der Schnecke und Roboterbewegungen, können sich mit der Kühlung oder den Formbewegungen überschneiden.
| Zyklusphase | Typischer Zweck | Übliche Optimierungsmöglichkeit |
| Form schließen | Werkzeug für das Einspritzen vorbereiten | Maschineneinstellungen und Formausrichtung optimieren |
| Füllen | Geschmolzenes Harz in die Kavität einspritzen | Fließweg, Anschnittauslegung und Einspritzprofil optimieren |
| Verdichten/Nachdruck | Materialschrumpfung ausgleichen | Nur die Zeit und den Druck einstellen, die das Teil benötigt |
| Abkühlen | Teil für das Auswerfen ausreichend erstarren lassen | Kühlkanäle, Wasserdurchfluss und Bauteilkonstruktion verbessern |
| Form öffnen | Kavität und Kern voneinander trennen | Unnötigen Öffnungsweg verringern |
| Auswerfen und Handhaben | Teil entnehmen und weitertransportieren | Entformung, Automatisierung und nachgelagertes Layout verbessern |
Zykluszeit beim Spritzgießen verkürzen
Die Verkürzung der Zykluszeit sollte bei der Phase beginnen, die die Maschine tatsächlich begrenzt. Erfassen Sie mehrere stabile Zyklen und trennen Sie Füllen, Nachdruck, Kühlen, Plastifizieren, Formbewegung, Auswerfen und Teilehandhabung. Der Durchschnitt zeigt das größte Einsparpotenzial; Schwankungen machen Verzögerungen durch instabile Prozesse, klemmende Teile, uneinheitliche Plastifizierung oder manuelle Eingriffe sichtbar.
1. Kühlzeit durch bessere Wärmeabfuhr verkürzen
Die Kühlung nimmt häufig den größten Teil des Zyklus ein. Ziel ist es, das Teil auszuwerfen, sobald es steif genug ist, um seine Form zu behalten – nicht einfach den Kühlzeitgeber zu verkürzen. Wird die Form zu früh geöffnet, können sich die vermeintlichen Zeitersparnisse durch Verzug, Maßänderungen oder beschädigte Teile wieder aufheben.
Die Wandstärke beeinflusst die Konstruktion in der Regel am stärksten. In vereinfachten Kühlmodellen steigt die Kühlzeit ungefähr mit dem Quadrat der maßgeblichen Wandstärke. Ein massiver Schraubdom, eine Ecke, ein Anguss oder eine Rippe kann deshalb den Zyklus des gesamten Schusses bestimmen. Gleichmäßigere Wandstärken, ausgehöhlte massive Bereiche, korrekt proportionierte Rippen, fließende Übergänge und ausreichende Entformungsschrägen können die Kühlung verkürzen und gleichzeitig die Teilequalität verbessern.
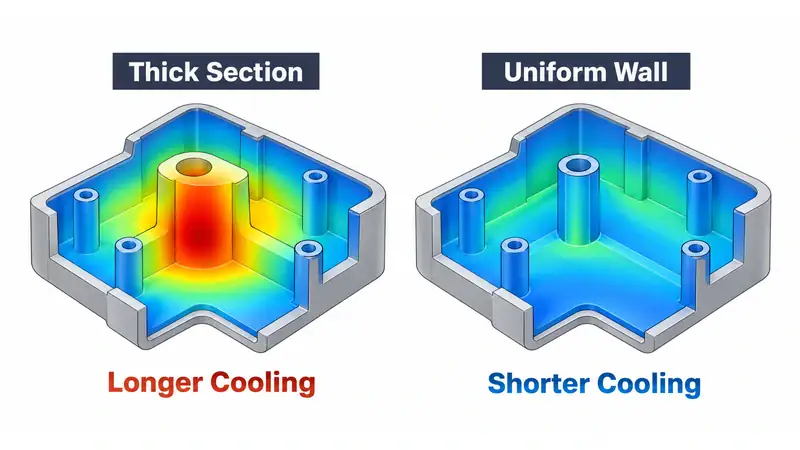
Das Kühlsystem sollte Wärme gleichmäßig abführen, statt lediglich kälteres Wasser zu verwenden. Prüfen Sie Kühlmitteldurchfluss, Ein- und Auslasstemperatur, Druckabfall, Formoberflächentemperatur und lokale Wärmenester. Kalk, enge Fittings, ungleichmäßige parallele Kreisläufe und zu weit von der Kavität entfernte Kanäle verringern die Wärmeübertragung. Umlenkbleche, Blasenkühler, getrennte Kreisläufe, Einsätze mit hoher Wärmeleitfähigkeit oder konturnahe Kühlung können dort helfen, wo gerade Bohrungen der Geometrie nicht folgen können. Eine thermische Simulation ist hilfreich, wenn sie die tatsächliche Kanalanordnung, Kühlmittelbedingungen, Werkzeugwerkstoffe und Harzdaten berücksichtigt.
2. Füllung optimieren, statt mit maximaler Geschwindigkeit zu spritzen
Eine kürzere Füllzeit ist nur dann sinnvoll, wenn die Fließfront gleichmäßig und wiederholbar bleibt. Zu hohe Geschwindigkeit kann Scherwärme erhöhen, Gase einschließen, Verbrennungen oder Freistrahlbildung verursachen und den Druck an der Trennebene steigern. Zu geringe Geschwindigkeit kann zu Fließverzögerungen, Fließmarkierungen, vorzeitigem Erstarren oder unvollständiger Füllung führen.
Ein abgestuftes Einspritzprofil funktioniert oft besser als eine einzige maximale Geschwindigkeit. Verwenden Sie durch Anschnitt und stabile Fließbereiche die erforderliche Geschwindigkeit und reduzieren Sie sie anschließend dort, wo Luft entweichen muss oder Sichtmerkmale empfindlich sind. Prüfen Sie Angussbalance, Entlüftung, Anschnittkapazität, Spitzendruck und Teilegewicht zwischen den Kavitäten, bevor Sie das schnellere Profil übernehmen.
3. Nachdruckzeit anhand des Anschnitt-Siegelpunkts festlegen
Nachdruck gleicht die Schrumpfung nur aus, solange der Anschnitt offen ist. Nach dem Anschnittverschluss gelangt durch zusätzlichen Nachdruck keine weitere Masse in die Kavität; er verlängert lediglich den Zyklus. Eine Anschnitt-Siegelstudie liefert einen praktikablen Endpunkt: Halten Sie die übrigen Einstellungen konstant, erhöhen Sie die Nachdruckzeit in kleinen Schritten und wiegen Sie die Teile aus jeder Kavität nach einer gleichbleibenden Konditionierungszeit. Sobald das Teilegewicht ein wiederholbares Plateau erreicht, fügen Sie eine kleine Prozessreserve hinzu und prüfen Maße, Einfallstellen, Lunker, Erscheinungsbild und Entformung.
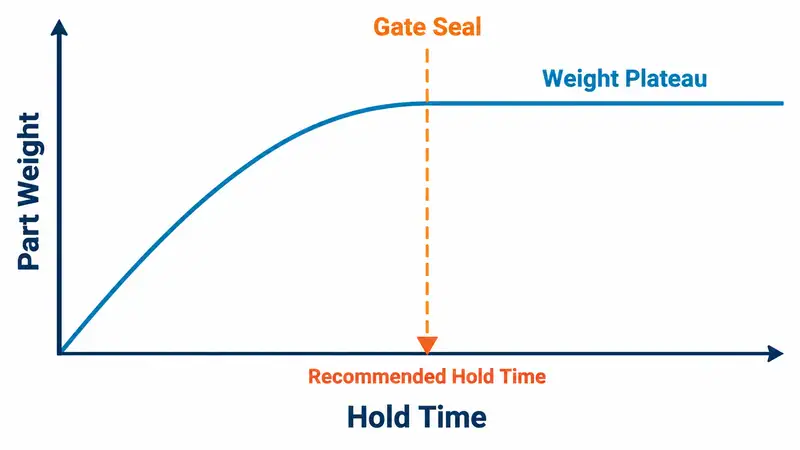
Auch der Nachdruck benötigt ein stabiles Prozessfenster. Zu wenig Druck kann Einfallstellen, Lunker oder untermaßige Merkmale verursachen; zu viel Druck kann Grat, Eigenspannungen und eine schwierige Entformung bewirken. Die Anschnittgröße beeinflusst sowohl Nachdruck als auch Zykluszeit. Ein kleiner Anschnitt friert schnell zu, kann aber hohe Scherung und hohen Druck erfordern. Ein größerer Anschnitt verbessert möglicherweise die Nachdruckwirkung, kann jedoch Anschnittmarken und Siegelzeit vergrößern.
4. Plastifizierung in das Kühlzeitfenster integrieren
Die Plastifizierung der Schnecke erfolgt normalerweise während der Teilekühlung und verlängert den Zyklus nur, wenn die Dosierung verspätet endet oder von Schuss zu Schuss schwankt. Ist die Plastifizierung der Engpass, prüfen Sie Plastifizierleistung der Maschine, Schussauslastung, Schneckendrehzahl, Staudruck, Zylinderprofil und Materialzufuhr. Halten Sie sich an die Verarbeitungsempfehlungen des Harzlieferanten. Zu hohe Schneckendrehzahl oder zu hoher Staudruck können die Schmelzetemperatur erhöhen, empfindliche Werkstoffe zersetzen, Verstärkungsfasern verkürzen und die Dosierung instabiler machen.
5. Formbewegung, Auswerfen und Handhabung verkürzen
Verwenden Sie nur den Öffnungsweg, der für Teil, Anguss, Roboterwerkzeug und eventuelle Schieber- oder Kernbewegungen erforderlich ist. Kontrollierte Beschleunigung und Verzögerung können die Bewegungszeit verkürzen, ohne Stöße oder Probleme mit dem Werkzeugschutz zu verursachen. Benötigt ein Teil wiederholte Auswerferhübe oder manuelle Hilfe, beheben Sie das Entformungsproblem, statt die Auswerfergeschwindigkeit zu erhöhen. Typische Ursachen sind unzureichende Entformungsschrägen, Vakuum am Kern, eine ungeeignete Texturrichtung, ungleichmäßige Schrumpfung oder ungleichmäßig verteilte Auswerferkräfte.
Automatisierung ist besonders wertvoll, wenn die Teilehandhabung den Zyklus begrenzt oder Qualitäts- und Sicherheitsrisiken verursacht. Stimmen Sie Roboterbahn, Greifer, Auswerfersequenz, Öffnungsweg und nachgelagerte Ablage als einen Bewegungsablauf aufeinander ab. Ein schnellerer Roboter bringt wenig, wenn er auf einen zu großen Formöffnungsweg oder eine unzuverlässige Entformungssequenz warten muss.
6. Verbesserten Prozess erhalten und validieren
Ein validierter Zyklus kann sich verändern, wenn Kühlkanäle verkalken, Entlüftungen verstopfen, Anschnitte verschleißen, Auswerfer klemmen oder Schieber ihre Ausrichtung verlieren. Überwachen Sie Kühlmitteldurchfluss, Zustand der Entlüftungen, Verschleiß an Anschnitt und Trennebene, bewegliche Komponenten, Trocknerleistung und Wiederholgenauigkeit der Sensoren. Vorbeugende Wartung schützt sowohl die Zykluszeit als auch das Qualitätsfenster.
Lassen Sie den Prozess nach jeder Änderung wieder einen stabilen Zustand erreichen und bestätigen Sie die Ergebnisse in allen Kavitäten. Die Validierung sollte Zyklusmittelwert und -schwankung, Teilegewicht, kritische Maße nach der festgelegten Konditionierung, Erscheinungsbild, Funktion, Ausbeute, Alarme, Stillstand und manuelle Eingriffe umfassen. Eine kürzere Maschinenzykluszeit ist keine echte Verbesserung, wenn Ausschuss oder nachgelagerte Korrekturen zunehmen.
Zykluszeit mit praxisorientierter Werkzeugtechnik von Moldie verkürzen
Bei Moldie, verkürzen wir die Zykluszeit durch das Zusammenspiel von Bauteilkonstruktion, Werkzeugkühlung, Anguss- und Anschnittauslegung, Entformung und Teilehandhabung in der Produktion. Wir suchen nach der tatsächlichen Begrenzung im Spritzgießzyklus und verbessern sie, ohne Teilequalität oder Werkzeugzuverlässigkeit zu beeinträchtigen.
Bei Spritzgießprojekten mit festgelegtem Volumen, Harz und Qualitätsanforderungen können Sie uns kontaktieren, Kontakt mit uns aufnehmen. um die Werkzeugstrategie frühzeitig zu prüfen und einen stabileren, effizienteren Produktionsprozess aufzubauen.







