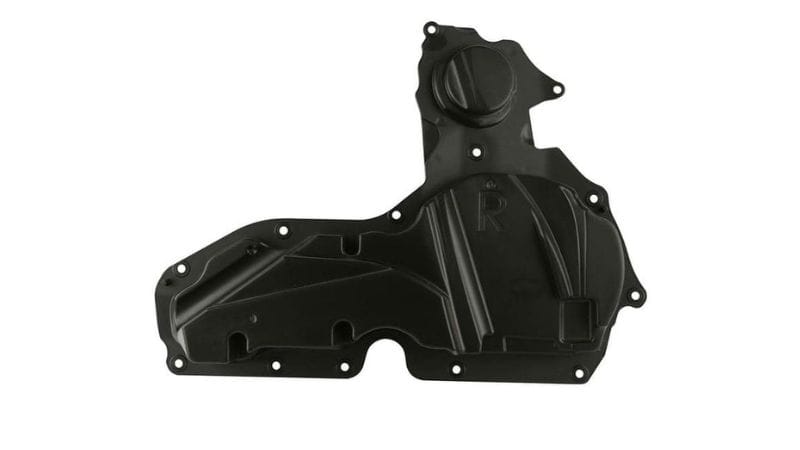
Galvanisieren ist eine der besten Methoden, um Teile mit hochwertigen Oberflächen herzustellen. Das Verfahren ist nicht auf Metall beschränkt: Auch gewöhnliche Kunststoffteile können durch Galvanisieren das Aussehen und einige Eigenschaften von Metall erhalten.
Dieser Leitfaden von Moldie erläutert die Grundlagen der Galvanisierung von Kunststoffen, die beteiligten Werkstoffe und die in verschiedenen Branchen eingesetzten Verfahren. So können Sie fundierte Projektentscheidungen treffen und wissen, was Sie bei Verhandlungen mit Herstellern von Kunststoffteilen erwartet.
Unterschiede zwischen der Beschichtung von Kunststoff und Metall
Die Beschichtung von Kunststoffen unterscheidet sich von der Galvanisierung von Metallen vor allem, weil Kunststoffe von Natur aus nicht elektrisch leitfähig sind. Die folgende Tabelle fasst die wichtigsten Unterschiede zusammen.
| Merkmal | Metallsubstrat | Kunststoffsubstrat |
|---|---|---|
| Elektrische Leitfähigkeit | Von Natur aus leitfähig | Nicht leitfähig |
| Haftungsmethode | Direkte Metall-Metall-Verbindung | Geätzte und aktivierte Oberfläche erforderlich |
| Häufige Basisschichten | Nickel, Kupfer | Chemisch abgeschiedenes Kupfer oder Nickel |
| Risikofaktoren | Oxidation, Oberflächenrauheit | Abblättern, schlechte Haftung |
Werkstoffe zum Beschichten von Kunststoff
Häufig zum Galvanisieren verwendete Kunststoffe
ABS (Acrylnitril-Butadien-Styrol) ist der am häufigsten galvanisierte Kunststoff, da seine Butadienphase ein einfaches Anätzen der Oberfläche und eine starke Metallhaftung ermöglicht. Er bietet ein ausgewogenes Verhältnis von Zähigkeit und Wärmebeständigkeit und ist deshalb eine gängige Wahl für Fahrzeug- und Konsumteile.
ABS/PC-Mischungen verbinden die Galvanisierbarkeit von ABS mit der Zähigkeit und Schlagfestigkeit von Polycarbonat. Polycarbonat. Diese Mischung eignet sich für Teile, die höhere Festigkeit erfordern, ohne die Oberflächenqualität zu beeinträchtigen. Weitere Werkstoffe wie Nylon (PA), Polypropylen (PP), Polyetheretherketon (PEEK) und Polyetherimid (PEI) können nach einer Oberflächenmodifizierung oder Anpassung der Additive galvanisiert werden.
PP und Polyethylen (PE) benötigen Füllstoffe wie Talkum oder Calciumcarbonat, um die Oberflächenrauheit und damit die Haftung zu verbessern.
PVC und PLA sind wegen ihrer geringeren Wärme- und Chemikalienbeständigkeit weniger geeignet. Bei solchen Werkstoffen kann als dekorative Alternative mitunter ein haftfester Metalliclack verwendet werden. Er bietet jedoch nicht die gleiche Haltbarkeit oder elektrische Leitfähigkeit wie eine galvanische Beschichtung.
| Kunststoffart | Galvanisierbarkeit | Häufige Anwendungen |
|---|---|---|
| ABS | Ausgezeichnet | Zierleisten und Griffe für Fahrzeuge |
| ABS/PC | Sehr gut | Gehäuse, Verkleidungen |
| Nylon | Mittel | Mechanische Teile |
| PP | Gering (Vorbehandlung nötig) | leichte Abdeckungen |
| PEEK/PEI | Mittel | Hochtemperaturkomponenten |
Harze anhand der Eigenschaften auswählen
Ein geeignetes Galvanisierharz muss aggressiven Chemikalien während der Vorbehandlung und Reinigungsmitteln bei der anschließenden Reinigung standhalten.
- ABS wird geschätzt für Zuverlässigkeit und Wirtschaftlichkeit. Dadurch kann beim Ätzen eine mikroskopisch raue Oberfläche entstehen, die eine sichere Haftung der Metallbeschichtung gewährleistet. Das führt zu hohen Produktionsausbeuten und gleichmäßigen Oberflächen bei Zierleisten für Fahrzeuge, Gerätegriffen und Konsumgütern.
- Nylon (PA) ist eine leistungsfähige Wahl, wenn Ihre Konstruktion höhere Festigkeit, Steifigkeit oder Wärmebeständigkeit. Obwohl Feuchtigkeitsaufnahme problematisch sein kann, gewährleistet eine kontrollierte Vorbehandlung eine zuverlässige Haftung. Das Ergebnis sind starke und dennoch leichte Teile mit den funktionalen und dekorativen Vorteilen einer Metalloberfläche.
- PEEK und PEI bieten hervorragende Eigenschaften beim Widerstand gegen extreme Temperaturen und aggressive Chemikalien. Dadurch lassen sich gleichmäßige, fest haftende Metallschichten aufbringen, die ihre inhärente Beständigkeit ergänzen. So entstehen leistungsfähige und optisch hochwertige Teile.
Einfluss des Spritzgießens und der Oberflächenbeschaffenheit
Spritzguss ist bei der Herstellung von Kunststoffteilen üblich. Als erster Schritt des gesamten Fertigungsprozesses beeinflusst die Qualität, wie gut Metall bei der Galvanisierung auf Kunststoffteilen haftet.
Bei unzureichender Nachbearbeitung können Rückstände von Trennmitteln oder Oberflächenspannungen Abblättern und schlechte Haftung verursachen. Ungleichmäßige Schwindung oder Verzug verändern die Oberflächenenergie und beeinflussen, wo die Beschichtung haftet.
Zur Vermeidung solcher Fehler wenden Kunststoffhersteller oft eine strenge Qualitätskontrolle an, um glatte, fehlerfreie Oberflächen für gleichmäßiges chemisches Ätzen und Beschichten sicherzustellen. Sie verwenden saubere Formen und vermeiden Werkzeugschäden, um das Beschichtungsergebnis zu verbessern. Auch jedes abschließende Polieren der beschichteten Oberfläche ist am wirksamsten, wenn das darunterliegende Kunststoffsubstrat glatt und fehlerfrei ist.
Vorbereitung und Galvanisierungsverfahren für Kunststoff
Reinigung und Oberflächenbehandlung
Nach dem Auswerfen aus Spritzgießformen weisen Kunststoffteile oft Trennmittel-, Fett- und Staubrückstände auf, die die Haftung von Metall verhindern. Entfernt werden sie häufig mit einer alkalischen Lösung, einem milden Reinigungsmittel oder – bei kleinen Spalten – in einem Ultraschallbad.
Anschließend neutralisiert ein kurzes Bad verbliebene Laugen oder Säuren und sorgt für ein chemisches Gleichgewicht der Oberfläche. Eine gründliche Reinigung gewährleistet, dass die folgenden chemischen Schritte gleichmäßig wirken, insbesondere bei komplexen Formen und dickwandigen Bauteilen.
Ätzen und Aktivieren in chemischen Bädern
In diesem Schritt werden Kunststoffteile geätzt, um mikroskopische Poren zu erzeugen, in denen das Metall fest haftet und eine leitfähige Oberfläche bilden kann. Beim industriellen Ätzen wird meist eine Säure- oder Badlösung zur Aufrauung der Kunststoffoberfläche verwendet.
Nach dem Ätzen ist der Kunststoff noch nicht leitfähig. Vor dem Beschichten durchläuft er zwei wichtige chemische Bäder:
-
Sensibilisieren: Das Teil wird mit einer Lösung behandelt, die die Oberfläche vorbereitet und für die Aufnahme von Metallpartikeln empfänglich macht.
-
Aktivieren: Anschließend wird es in ein palladiumhaltiges Bad getaucht. Eine chemische Reaktion lagert Palladiumpartikel auf der geätzten Oberfläche ab. Sie dienen als Keime, an denen die Metallbeschichtung zu wachsen beginnt.
Das Teil wird anschließend gründlich gespült, um alle Chemikalienreste zu entfernen; zurück bleiben nur die verankerten Palladiumkeime. Dieser Schritt muss sorgfältig erfolgen, damit die aktiven Stellen erhalten bleiben.
Eine korrekte Vorbereitung ist entscheidend. Sind Ätzung oder Aktivierung ungleichmäßig, kann die abschließende Metallbeschichtung fleckig, schwach oder anfällig für Abblättern sein. Eine gleichmäßige, gut vorbereitete Oberfläche gewährleistet eine feste, einheitliche und haltbare Beschichtung.
Leitfähige Oberfläche herstellen
Sobald die Oberfläche mit Palladiumkeimen aktiviert wurde, kann das Teil seine erste Metallbeschichtung erhalten – die notwendige leitfähige Grundlage. Dabei handelt es sich fast immer um eine Kupferschicht.
Diese erste Kupferschicht wird durch chemische Metallabscheidung, also ein chemisches und kein elektrisches Verfahren, aufgebracht. Das Teil wird in eine Lösung mit Kupfersalzen und einem Reduktionsmittel getaucht.
Die Palladiumkeime lösen eine kontrollierte Reaktion aus, bei der sich festes Kupfer Partikel für Partikel aufbaut. So entsteht über dem gesamten Teil eine dünne, gleichmäßige Metallschicht – auch auf komplexen Geometrien und Innenflächen, die elektrischer Strom nicht erreichen könnte.
Sobald die chemisch abgeschiedene Kupferschicht vollständige Leitfähigkeit gewährleistet, kann das Teil in ein herkömmliches Galvanikbad überführt werden und ist nun für die abschließende Galvanisierungsphase vorbereitet.
Galvanisierungsphase
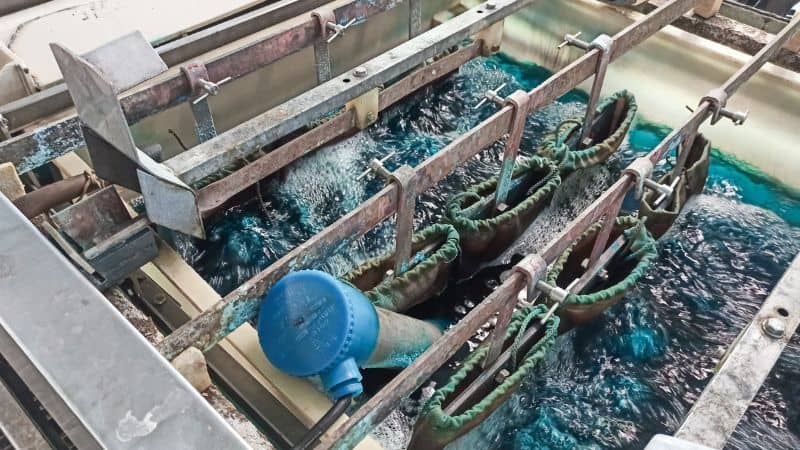
Nach der Oberflächenvorbereitung beginnt die abschließende Galvanisierung. Das nun leitfähige Substrat wird unter kontrolliertem elektrischem Strom in Elektrolytbäder getaucht, damit sich Metall abscheidet.
Metallionen werden an der Kathodenoberfläche reduziert und bilden eine dichte, gleichmäßige Metallschicht. Wichtige Parameter wie Stromdichte, Badchemie, Temperatur und Tauchzeit werden präzise eingestellt, um die angestrebte Schichtdicke und die gewünschten Eigenschaften zu erzielen.
Qualität, Dicke und Funktionseigenschaften der Metallschicht hängen von einer Reihe sorgfältig geregelter Parameter ab. Diese strenge Kontrolle gewährleistet, dass die Beschichtung exakt den Vorgaben entspricht – ob erhöhte Korrosionsbeständigkeit, verbesserte Verschleißfestigkeit, eine bestimmte elektrische Leitfähigkeit oder eine gewünschte Optik gefordert ist.