
Schwindung zählt zu den häufigsten Herausforderungen beim Spritzguss und wirkt sich unmittelbar auf Genauigkeit und Qualität der Spritzgussteile aus. Am wirksamsten lässt sich Schwindung verhindern, indem Materialauswahl, Formenkonstruktion, Verarbeitungseinstellungen und Kühlbedingungen kontrolliert werden.
Wer diese Faktoren gut beherrscht, erreicht nicht nur eine bessere Maßgenauigkeit, sondern senkt auch Abfall und Produktionskosten. Heute erfahren Sie bei Moldie.com mehr über Strategien zur Vermeidung von Schwindung beim Spritzguss.
Schwindung beim Spritzguss verstehen
Die Schwindung beim Spritzguss entsteht, wenn geschmolzener Kunststoff abkühlt und schrumpft, wodurch sich die endgültige Größe des Formteils verringert. Diese Änderung beeinflusst Maßhaltigkeit, Oberflächengüte und die Gesamtleistung des Produkts. Um Schwindung zu beherrschen, muss man verstehen, warum sie auftritt, wie sie sich auf die Qualität auswirkt und welche Fehler sie verursacht.
Was ist Schwindung und wodurch entsteht sie?
Schwindung beim Spritzguss ist die Volumenabnahme, die auftritt, wenn geschmolzenes Polymer in der Form abkühlt und erstarrt. Alle Kunststoffe ziehen sich bis zu einem gewissen Grad zusammen; das Ausmaß hängt jedoch vom Polymertyp, der Formenkonstruktion und den Verarbeitungsbedingungen ab.
Teilkristalline Kunststoffe mit höherer Kristallinität, etwa Nylon oder Polypropylen, weisen üblicherweise eine stärkere Schwindung auf als amorphe Materialien wie ABS. Kristalline Strukturen lagern sich beim Abkühlen dichter aneinander, wodurch die Schrumpfung zunimmt.
Ungleichmäßige oder schnelle Abkühlung kann ebenfalls örtliche Schwindung verursachen und dadurch die Maßhaltigkeit beeinträchtigen. Auch Nachdruck und Nachdruckzeit beeinflussen die Schwindung, da sie bestimmen, wie viel Material vor der Erstarrung in die Form gelangt.
Materialeigenschaften, Formtemperatur und Wandstärke wirken auf komplexe Weise zusammen. Dickere Wände kühlen beispielsweise langsamer ab und weisen daher häufig eine stärkere Schwindung auf als dünnere Bereiche.
Auswirkungen der Schwindung auf die Produktqualität
Schwindung wirkt sich unmittelbar auf die Genauigkeit und Leistung von Formteilen aus. Bei ungleichmäßiger Schrumpfung entsprechen Teile möglicherweise nicht den Spezifikationen, was Montageprobleme oder eine schlechte Passung verursachen kann.
Eine uneinheitliche Schwindung kann auch Oberflächenfehler hervorrufen. Ein Teil kann verzogen oder uneben erscheinen, wodurch es optisch weniger ansprechend und für Präzisionsanwendungen schwieriger einsetzbar wird.
Maßhaltigkeit ist besonders in Branchen wie der Automobilindustrie und Medizintechnik wichtig, in denen selbst kleine Abweichungen Funktionsprobleme verursachen können. Unkontrollierte Schwindung kann außerdem die mechanische Festigkeit verringern, da innere Spannungen das Material schwächen.
Hersteller passen häufig Verarbeitungsparameter wie Nachdruck, Abkühlzeit und Formtemperatur an, um die Konsistenz zu verbessern. Die richtige Materialauswahl spielt ebenfalls eine wichtige Rolle dabei, Schwankungen zu verringern und die Produktqualität aufrechtzuerhalten.
Materialauswahl und ihr Einfluss auf die Schwindung
Die Wahl des Kunststoffs, seine Molekularstruktur und die verwendeten Zusatzstoffe beeinflussen, wie stark ein Formteil beim Abkühlen schrumpft. Auch die richtige Trocknung und Handhabung der Materialien tragen unmittelbar zur Genauigkeit und Fehlervermeidung bei.
Materialschwindungsraten
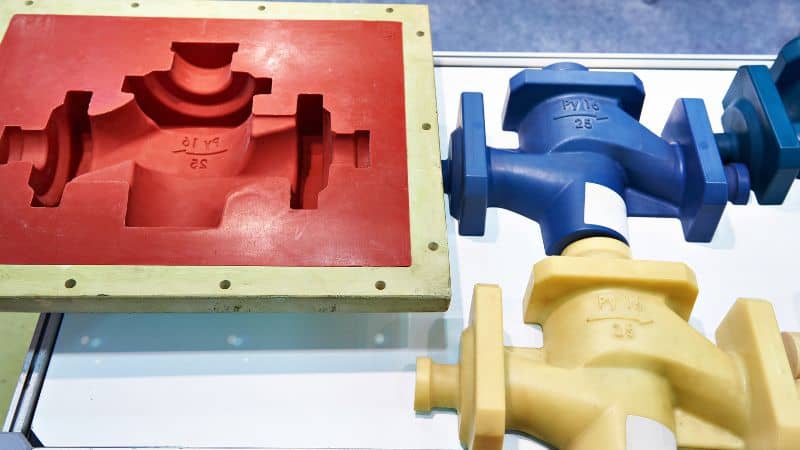
Jeder Kunststoff weist eine spezifische Schwindungsrate auf, die normalerweise von den Materiallieferanten angegeben wird. Sie zeigt, wie stark das Teil nach dem Formen schrumpft.
Teilkristalline Kunststoffe wie Polypropylen (PP) und Polyamid (PA/Nylon) schrumpfen im Allgemeinen stärker als amorphe Kunststoffe wie Polycarbonat (PC) oder ABS. Beispielsweise kann PP um bis zu 2 % schrumpfen, während PC häufig unter 0,7 % bleibt.
| Werkstoff | Typische Schwindungsrate | Hinweise |
|---|---|---|
| PP | 1.0–2.5% | Hohe Schwindung, häufig in der Automobilindustrie |
| PA (Nylon) | 0.7–1.5% | Schwindung variiert mit dem Feuchtigkeitsgehalt |
| PC | 0.5–0.7% | Geringe Schwindung, gut für Präzisionsanwendungen |
| ABS | 0.4–0.7% | Stabil und in der Elektronik weit verbreitet |
Die Auswahl von Materialien mit geringeren Schwindungsraten hilft, engere Toleranzen einzuhalten und den Anpassungsbedarf an Form und Bauteilkonstruktion zu verringern.
Einfluss der Molekularstruktur
Die innere Struktur eines Polymers beeinflusst die Schwindung maßgeblich. Teilkristalline Kunststoffe bilden beim Abkühlen geordnete Bereiche aus, was zu stärkerer Schrumpfung führt. Amorphe Kunststoffe weisen diese geordnete Struktur nicht auf und schrumpfen daher weniger und gleichmäßiger.
Nylon (PA) hat beispielsweise eine teilkristalline Struktur und schrumpft deshalb stärker als ABS. Daher wird ABS häufig für Teile gewählt, bei denen Maßhaltigkeit wichtig ist.
Auch das Molekulargewicht spielt eine Rolle. Polymere mit höherem Molekulargewicht können schlechter fließen, wodurch das Material in der Form ungleichmäßig verdichtet wird. Das kann die Schwindung in dickeren Bereichen verstärken. Wenn Ingenieure diese strukturellen Unterschiede verstehen, können sie Materialien passend zu Bauteilgeometrie und Toleranzanforderungen auswählen.
Einfluss von Zusatzstoffen
Zusatzstoffe und Füllstoffe können die Schwindung deutlich verringern. Glasfasern, Talkum, oder Calciumcarbonat begrenzen die Schrumpfung der Polymermatrix während des Abkühlens.
- Glasfaserverstärktes Nylon schrumpft weniger als unverstärktes Nylon und bietet eine bessere Maßhaltigkeit.
- Talkumgefülltes Polypropylen verringert die Schwindung und erhöht die Steifigkeit, was bei Karosserieteilen nützlich ist.
Auch der Füllstoffanteil beeinflusst das Ergebnis. Ein höherer Füllstoffanteil verringert in der Regel die Schwindung, kann das Material aber spröder machen. Bei der Auswahl gefüllter Kunststofftypen müssen Ingenieure die Schwindungskontrolle und die mechanische Leistungsfähigkeit gegeneinander abwägen.
Bedeutung der Trocknung und Handhabung
Der Feuchtigkeitsgehalt von Materialien, insbesondere hygroskopischer Kunststoffe wie Nylon (PA), wirkt sich unmittelbar auf die Schwindung aus. Werden sie nicht ausreichend getrocknet, kann aufgenommenes Wasser während des Formens eine Hydrolyse verursachen. Dies führt zu uneinheitlicher Schwindung und schwächeren Teilen.
Die richtige Lagerung in verschlossenen Behältern und der Einsatz von Trockenmittel-Trocknern tragen dazu bei, stabile Materialeigenschaften zu erhalten. Bei PC und ABS können bereits geringe Feuchtigkeitsmengen Blasen oder Oberflächenfehler verursachen, die die Genauigkeit beeinträchtigen.
Auch die Handhabung ist wichtig. Verunreinigtes oder abgebautes Granulat kann das Fließverhalten verändern und dadurch zu ungleichmäßiger Verdichtung und Schwindung führen. Gleichmäßige Trocknung und saubere Handhabung gewährleisten, dass sich das Material beim Formen wie erwartet verhält.
Formenkonstruktion zur Verringerung der Schwindung optimieren
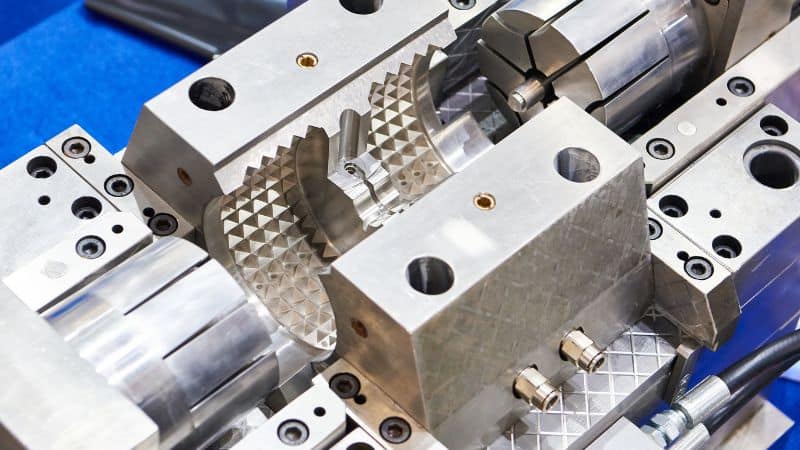
Schwindung beim Spritzguss hängt häufig davon ab, wie die Form konstruiert ist und wie der Kunststoff darin abkühlt. Eine sorgfältige Planung der Formabmessungen, Wandstärke und Kühlsysteme hilft, Materialfluss und Erstarrung zu kontrollieren. Dadurch wird ungleichmäßige Schwindung verringert und die Genauigkeit verbessert.
Schwindung bei den Formabmessungen berücksichtigen
Jeder Kunststoff weist eine bekannte Schwindungsrate auf, die bei der Formenkonstruktion berücksichtigt werden muss. Wird sie ignoriert, entspricht das fertige Teil nicht den vorgesehenen Abmessungen. Konstrukteure verwenden die Schwindungsdaten der Materiallieferanten, um Formhohlräume so zu skalieren, dass das abgekühlte Teil die geforderte Größe erreicht.
Dazu werden häufig die Abmessungen des Formhohlraums um einen kleinen Prozentsatz angepasst. Bei einem Material mit 1,5 % Schwindung muss die Form beispielsweise etwas größer als das Zielmaß des Teils sein.
Bei Präzisionsanwendungen berücksichtigen Ingenieure außerdem die richtungsabhängige Schwindung. Manche Kunststoffe schrumpfen entlang der Fließrichtung stärker als quer dazu. Die Berücksichtigung dieser Anisotropie stellt sicher, dass die Teile in Baugruppen richtig passen.
Zu den wichtigsten Maßnahmen gehören:
- Schwindungsdaten des Lieferanten verwenden
- Abmessungen des Formhohlraums angemessen skalieren
- Richtungsabhängige Schwindung berücksichtigen
Gleichmäßige Wandstärke sicherstellen
Ungleichmäßige Wandstärken zählen zu den häufigsten Ursachen für Schwankungen der Schwindung. Dicke Bereiche kühlen langsamer ab als dünne, was zu Fehlern wie Verzug führen kann.
Konstrukteure streben eine gleichmäßige Wandstärke im gesamten Bauteil an, damit es gleichmäßig abkühlt und gleichmäßig schrumpft. Wenn sich Änderungen der Wandstärke nicht vermeiden lassen, helfen sanfte Übergänge wie Rundungen oder Verjüngungen, Spannungen und Verformungen zu verringern.
Als einfache Richtlinie sollte die Wandstärke in einem engen Bereich bleiben, bei vielen Thermoplasten beispielsweise bei 2–4 mm. Sind Rippen oder Vorsprünge zur Verstärkung erforderlich, sollten sie höchstens 50–70 % der angrenzenden Wandstärke betragen, um übermäßige Schwindung zu vermeiden.
Bewährte Verfahren für die Wandstärke:
- Gleichmäßige Wandstärke beibehalten
- Sanfte Übergänge zwischen Bereichen vorsehen
- Abmessungen von Rippen und Vorsprüngen im Verhältnis zu den Wänden begrenzen
Effiziente Kühlkanäle konstruieren
Das Kühlsystem in einer Form beeinflusst die Schwindung unmittelbar. Ungleichmäßige Kühlung erzeugt Temperaturunterschiede, die zu ungleichmäßiger Schrumpfung führen. Richtig platzierte Kühlkanäle führen Wärme gleichmäßig ab, wodurch Verformungen reduziert und Zykluszeiten verkürzt werden.
Die Kanäle sollten nahe an den Formoberflächen liegen, ohne die Formstruktur zu schwächen. Abstand und Durchmesser müssen so optimiert werden, dass Effizienz und Festigkeit der Form im Gleichgewicht bleiben.
Bei fortschrittlichen Konstruktionen kommt möglicherweise konturfolgende Kühlung zum Einsatz, bei der die Kanäle der Form des Formhohlraums folgen. Dieses Verfahren verbessert die Temperaturregelung bei komplexen Teilen und verringert örtliche Schwindung.
Konstruktionsaspekte:
- Kanäle gleichmäßig um kritische Bereiche anordnen
- Gleichmäßige Kanaltiefe und Kanalabstände beibehalten
- Bei komplexer Bauteilgeometrie konturfolgende Kühlung verwenden
Verarbeitungsparameter kontrollieren
Eine präzise Kontrolle der Verarbeitungsparameter verringert Maßfehler und trägt zu einer gleichbleibenden Bauteilqualität bei. Zu den wichtigsten Faktoren zählen Druck, Geschwindigkeit, Temperatur und Zeit. Jeder davon beeinflusst unmittelbar das Schwindungsverhalten der Formteile.
Einspritzdruck und Nachdruck
Der Einspritzdruck bestimmt, wie gut der geschmolzene Kunststoff den Formhohlraum füllt. Ist der Druck zu niedrig, wird das Material möglicherweise nicht vollständig verdichtet, was Hohlräume und stärkere Schwindung verursachen kann. Zu hoher Druck kann dagegen Spannungen und Verzug hervorrufen.
Auch der Nachdruck ist wichtig. Nachdem die Form gefüllt ist, hält ein gleichmäßiger Druck das Material während des Abkühlens verdichtet. Dadurch wird die Volumenschwindung verringert, da der Materialkontraktion entgegengewirkt wird.
Wichtige Aspekte der Druckregelung:
- Ausreichenden Einspritzdruck aufrechterhalten, um die Form vollständig zu füllen.
- Nachdruck einsetzen, um der Schwindung entgegenzuwirken.
- Übermäßigen Druck vermeiden, der Spannungen im Teil verursachen kann.
Durch die Abstimmung von Einspritzdruck und Nachdruck bleiben die vorgesehenen Abmessungen des Teils erhalten, ohne es zu überverdichten.
Einspritzgeschwindigkeit optimieren
Die Einspritzgeschwindigkeit beeinflusst, wie der geschmolzene Kunststoff in die Form fließt. Eine sehr schnelle Füllung kann zu ungleichmäßigem Fluss, eingeschlossener Luft oder Bindenähten führen. Bei einer sehr langsamen Füllung kann der Kunststoff vorzeitig abkühlen, wodurch Schwindung und Fehler zunehmen.
Eine mäßige und gleichmäßige Einspritzgeschwindigkeit führt üblicherweise zu besserer Maßhaltigkeit. Anpassungen sollten sich an Bauteilgeometrie und Materialtyp orientieren. Dünnwandige Teile erfordern beispielsweise häufig höhere Geschwindigkeiten, um eine unvollständige Füllung zu vermeiden.
Bewährte Verfahren zur Geschwindigkeitsregelung:
- Bei dicken Teilen niedrigere Geschwindigkeiten verwenden, um innere Spannungen zu vermeiden.
- Bei dünnen Bereichen höhere Geschwindigkeiten einsetzen, um Kurzschüsse zu vermeiden.
- Fließbalance über mehrere Formnester hinweg überwachen.
Zylinder- und Formtemperatur
Die Zylindertemperatur bestimmt, wie gut das Polymer schmilzt. Ist die Schmelzetemperatur zu niedrig, wird das Material möglicherweise nicht ausreichend verdichtet, was Schwindung verursacht. Ist sie zu hoch, kann sich das Polymer zersetzen oder beim Abkühlen stärker schrumpfen.
Auch die Formtemperatur spielt eine wichtige Rolle. Eine kühlere Form verkürzt üblicherweise die Zykluszeit, kann jedoch aufgrund der schnellen Schrumpfung die Schwindung verstärken. Eine wärmere Form ermöglicht eine gleichmäßigere Abkühlung und kann die Maßgenauigkeit verbessern.
Faktoren der Temperaturregelung:
- Zylinderzonen so einstellen, dass die Schmelzeviskosität gleichmäßig bleibt.
- Die Temperatur innerhalb des für jedes Polymer empfohlenen Bereichs halten.
- Temperiergeräte einsetzen, um heiße oder kalte Stellen zu vermeiden.
Nachdruck- und Abkühlzeit
Während der Nachdruckzeit bleibt Druck auf dem Material, während es erstarrt. Eine zu kurze Nachdruckzeit kann Hohlräume oder Einfallstellen hinterlassen. Eine zu lange Nachdruckzeit kann die Zykluszeit verlängern, ohne die Qualität wesentlich zu verbessern.
Ebenso wichtig ist die Abkühlzeit. Ungleichmäßige oder unzureichende Kühlung führt zu inneren Spannungen und uneinheitlicher Schwindung. Kontrollierte Bedingungen während des gesamten Formprozesses tragen dazu bei, dass das Teil über seine gesamte Wandstärke gleichmäßig erstarrt.
Richtlinien für das Zeitmanagement:
- Die Nachdruckzeit an die Wandstärke des Teils anpassen.
- Bei dickeren Teilen die Abkühlzeit verlängern, um Verzug zu verhindern.
- Ausgewogene Kühlkanäle verwenden, um eine gleichmäßige Temperaturverteilung sicherzustellen.
Durch die Optimierung von Nachdruck- und Abkühlzeit wird die Schwindung verringert und zugleich eine effiziente Zykluszeit gewährleistet. Eine korrekte Zeitsteuerung sorgt für maßhaltige Teile ohne häufige Formfehler.







