
Spritzgießen ist eines der am häufigsten eingesetzten Fertigungsverfahren für die Produktion großer Mengen von Kunststoffteilen. Um eine gleichbleibende Teilequalität und optimale Produktionseffizienz sicherzustellen, ist die Kontrolle der Formtemperatur einer der wichtigsten Faktoren. Die Formtemperatur beeinflusst maßgeblich das Fließverhalten der Kunststoffschmelze beim Füllen und die Abkühlgeschwindigkeit des Teils. Ist die Form zu kalt, lässt sich die Kavität möglicherweise nicht vollständig füllen, was zu unvollständigen Füllungen oder anderen Fehlern führt. Ist sie dagegen zu heiß, erstarrt der Kunststoff langsamer und die Zykluszeit verlängert sich. In diesem Beitrag erfahren Sie, wie die Temperatur das Spritzgießen beeinflusst und mit welchen Maßnahmen sich die Formtemperatur besser regeln lässt.
Systeme zur Formtemperaturregelung erklärt
Komponenten eines Formtemperaturregelsystems
Ein Formtemperaturregelsystem umfasst mehrere wichtige Komponenten, die zusammenarbeiten:
- Elektronisches Steuerungssystem: Verarbeitet Informationen anderer Systeme und gibt Steuerbefehle aus.
- Mechanisches System (Umwälzpumpe): Fördert Wärme vom Heizsystem zur Form.
- Füllstandsüberwachung: Überwacht den Kühlmittelstand und meldet, wenn nachgefüllt werden muss.
- Heizsystem: Erwärmt das Kühlmittel auf die eingestellte Temperatur.
- Kühlsystem: Führt überschüssige Wärme ab, häufig indirekt über Plattenwärmetauscher.
- Temperaturmesssystem: Misst die Formtemperatur und übermittelt die Daten an das Steuerungssystem.
- Sicherheitsdruckentlastung: Lässt Druck ab, wenn er zu hoch wird.
Arten von Formtemperaturreglern
Je nach verwendetem Heizmedium gibt es zwei Hauptarten von Formtemperaturreglern:
1. Wassertemperaturregler
– Temperaturbereich normalerweise bis 180 °C
– Standardausführung: bis 120 °C; Hochtemperaturausführung: bis 180 °C
2. Öltemperaturregler
– Für Temperaturen über 180 °C, bis zu 350 °C
– Standardausführung: bis 200 °C; Hochtemperaturausführung: bis 350 °C
Funktionsprinzip
Hier eine vereinfachte Erklärung der Funktionsweise eines wasserbasierten Formtemperaturreglers:
1. Die Umwälzpumpe fördert Wasser durch das System.
2. Das Heizsystem erwärmt das Wasser auf die eingestellte Temperatur.
3. Heißes Wasser fließt durch Kanäle in der Form und überträgt Wärme.
4. Das Temperaturmesssystem misst die Formtemperatur.
5. Ist die Temperatur zu niedrig, weist das Steuerungssystem die Heizung an, sich einzuschalten.
6. Ist die Temperatur zu hoch, führt das Kühlsystem überschüssige Wärme ab.
7. Bei gefährlich hohem Druck lässt das Druckentlastungssystem Kühlmittel ab.
Durch die präzise Regelung der Formtemperatur helfen diese Systeme, Fehler zu minimieren, Zykluszeiten zu optimieren und Qualität sowie Konsistenz der Spritzgussteile insgesamt zu verbessern. Ein Formtemperaturregelsystem, das auf Ihre spezifischen Formanforderungen abgestimmt ist, kann die Fertigungseffizienz deutlich steigern.
Einfluss der Formtemperatur auf das Spritzgießen
Auswirkungen einer niedrigen Formtemperatur
1. Mangelhaftes Erscheinungsbild und Oberflächenfinish
- Eine niedrige Formtemperatur verringert die Fließfähigkeit der Kunststoffschmelze. Dadurch kann die Form unvollständig gefüllt werden und eine weniger glänzende Oberfläche entstehen, insbesondere bei Materialien wie ABS.
- Ist die Formtemperatur bei strukturierten Oberflächen zu niedrig, füllt die Schmelze möglicherweise die feinen Strukturdetails nicht vollständig aus. Dadurch wird die Formoberfläche unzureichend abgebildet.
2. Höhere innere Spannungen und Verzug
- Eine niedrige Formtemperatur führt dazu, dass die Moleküle schnell abkühlen und „einfrieren“, wodurch sich innere Spannungen im Teil aufbauen.
- Ungleichmäßige Abkühlung und Schrumpfung bei niedrigen Formtemperaturen können zu Verzug und Maßinstabilität des Formteils führen.
- Auf der Bauteiloberfläche können sichtbare Bindenähte entstehen, die die Festigkeit verringern.
3. Veränderungen der mechanischen Eigenschaften
- Niedrige Formtemperaturen können die Zugfestigkeit des Formteils im Vergleich zu höheren Formtemperaturen verringern.
- Schnelle Abkühlung bei niedrigen Temperaturen kann das Teil spröder machen und Schlagzähigkeit sowie Ermüdungsbeständigkeit verringern.
4. Längere Zykluszeiten
- Niedrige Formtemperaturen können zwar die Kühlzeit verkürzen, erfordern wegen der geringeren Fließfähigkeit der Schmelze aber einen höheren Einspritzdruck, damit die Kavität gefüllt wird.
- Dadurch kann sich die Gesamtzykluszeit verlängern, besonders bei kristallinen Werkstoffen, die ausreichend abgekühlt werden müssen, um maßhaltig zu sein.
Auswirkungen einer hohen Formtemperatur
1. Besseres Oberflächenfinish und Erscheinungsbild
- Eine höhere Formtemperatur verbessert das Fließverhalten des Kunststoffs und ermöglicht das Ausfüllen feiner Oberflächendetails. So entsteht ein glänzenderes, ansprechenderes Finish, insbesondere bei Materialien wie ABS.
- Bei höheren Temperaturen liegt die Kunststoffschmelze enger an der Formoberfläche an, wodurch die Oberflächenstruktur besser abgebildet wird.
2. Verbesserte mechanische Eigenschaften
- Höhere Formtemperaturen können die Zugfestigkeit des Formteils im Vergleich zu niedrigeren Formtemperaturen verbessern.
- Bei kristallinen Kunststoffen ermöglicht eine hohe Formtemperatur eine längere Kristallisationszeit, wodurch Steifigkeit und Wärmebeständigkeit des Teils zunehmen.
3. Weniger innere Spannungen und Verzug
- Hohe Formtemperaturen verlangsamen den Abkühlprozess. So können sich die Moleküle entspannen und gleichmäßiger ausrichten, wodurch die Eigenspannungen im Teil sinken.
- Eine allmählichere Abkühlung bei höheren Formtemperaturen verringert unterschiedliche Schrumpfung und Verzug des Formteils.
4. Längere Zykluszeiten und mögliche Fehler
- Der größte Nachteil hoher Formtemperaturen ist die längere erforderliche Kühlzeit. Dadurch steigt die Gesamtzykluszeit und die Produktivität sinkt.
- Übermäßig hohe Temperaturen können dazu führen, dass der Kunststoff an der Form haftet und Glanzstellen oder andere Oberflächenfehler entstehen.
- Bei zu hoher Formtemperatur besteht ein größeres Risiko für Grat und Grate, da der Kunststoff länger geschmolzen bleibt.
5. Möglicher Abbau der Materialeigenschaften
- Manche Polymere können bei übermäßig hohen Formtemperaturen thermisch abgebaut werden oder oxidieren. Dadurch sinken Molekulargewicht und mechanische Eigenschaften.
- Die Kombination aus hoher Formtemperatur, hoher Schmelztemperatur und langer Verweilzeit birgt beim Formen das größte Risiko für Materialabbau.
Maßnahmen zur besseren Regelung der Formtemperatur
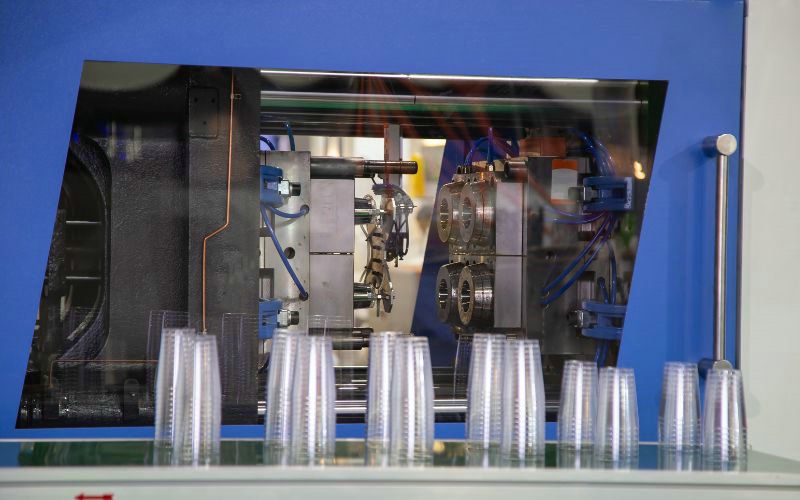
1. Formtemperaturregler einsetzen
- Formtemperaturregler sind unverzichtbare Geräte, die die Formtemperatur präzise steuern und konstant halten. Sie können sowohl heizen als auch kühlen.
- Wählen Sie einen Formtemperaturregler mit ausreichender Durchflussrate und Druckleistung für die Anforderungen Ihrer Form.
2. Kühlmitteldurchfluss überwachen
- Ein ausreichender Kühlmitteldurchfluss ist entscheidend, da er die Abkühlgeschwindigkeit der Form und damit Produktqualität und Zykluszeit beeinflusst.
- Achten Sie darauf, dass die Durchflussrate weder zu niedrig ist, was eine schlechte Temperaturregelung verursachen kann, noch zu hoch, was verschwenderisch und ineffizient wäre.
3. Temperaturgradienten regeln
- Halten Sie die Temperatur in der gesamten Form konstant, um Fehler zu vermeiden. Eine geeignete Regelung des Temperaturgradienten minimiert innere Spannungen im Formteil.
- Formenkonstrukteure sollten eine Temperaturdifferenz von höchstens 5 °C zwischen Kern und Kavität anstreben, um Verzug zu verringern.
4. Kühlkanäle optimieren
- Position, Tiefe und Abstand der Kühlkanäle beeinflussen die Gleichmäßigkeit der Formoberflächentemperatur erheblich.
- Streben Sie eine gleichmäßige Formoberflächentemperatur an, indem Sie Tiefe (idealerweise das 1- bis 2,5-Fache des Kanaldurchmessers) und Abstand der Kühlkanäle (das 2,5- bis 3-Fache des Kanaldurchmessers) optimieren.
5. Geeignete Formwerkstoffe auswählen
- Der Formwerkstoff beeinflusst den Wärmeaustausch erheblich. Berücksichtigen Sie bei der Auswahl die Wärmeleitfähigkeit.
- Bei Anwendungen mit engen Toleranzen können Kupferlegierungen erforderlich sein, um geringe Temperaturunterschiede einzuhalten und Verzug zu verringern. Für Teile mit weniger engen Toleranzen können kostengünstigere Werkstoffe wie H13-Stahl verwendet werden.
6. Verfahren mit schnellem Heizen und Kühlen einsetzen
- Beim Rapid Heat Cycle Molding (RHCM) wird die Form rasch über den Schmelzpunkt erhitzt, um den Kunststofffluss zu verbessern, und anschließend schnell abgekühlt, damit der Kunststoff schneller erstarrt.
- RHCM kann Oberflächenqualität und Präzision verbessern, ist jedoch energieintensiv und sollte speziellen Anwendungen vorbehalten bleiben.
Mit diesen Maßnahmen und einer kontinuierlichen Überwachung der Formtemperatur können Spritzgießer diesen wichtigen Prozessparameter genauer regeln. Das verbessert die Teilequalität, verringert Fehler und optimiert Zykluszeiten, wodurch die Fertigung effizienter wird.
Spritzgießtemperaturen für verschiedene Kunststoffe
Die folgende Tabelle fasst die empfohlenen Spritzgießtemperaturen für verschiedene Kunststoffe zusammen:
| Kunststoffart | Werkstoff | Schmelztemperatur (°C) | Formtemperatur (°C) |
|---|---|---|---|
| Amorphe Kunststoffe | ABS | 210-275 | 50-90 |
| PS | 170-280 | 10-60 | |
| PMMA | 180-260 | 50-80 | |
| PC | 280-320 | 80-120 | |
| Teilkristalline Kunststoffe | PP | 200-280 | 30-80 |
| HDPE | 210-300 | 20-70 | |
| LDPE | 160-260 | 20-70 | |
| POM | 160-280 | 50-120 | |
| PA6 | 230-290 | 40-120 | |
| PA66 | 260-300 | 40-120 | |
| PBT | 240-275 | 60-100 | |
| Hochtemperaturkunststoffe | PES | 330-380 | 120-180 |
| PEEK | 340-390 | 120-160 |
Hinweis: Der optimale Formtemperaturbereich hängt vom jeweiligen Typ, den Zusatzstoffen, der Bauteilgeometrie, der gewünschten Eigenschaftsbalance und der Zykluszeit ab. Eine sorgfältige Kontrolle von Schmelz- und Formtemperatur ist entscheidend, um beim Spritzgießen eine hohe Teilequalität und Fertigungseffizienz zu erzielen.







