
Микроинжектиране, като производствена техника за високопрецизна пластмасова инжекция, е в състояние да произвежда усложнени пластмасови части в мащаба на микрон за производство на високи количества. Днес в този блог, ние ще ви напътстваме чрез ключови аспекти на микрообразуване за по-дълбоко разбиране на точността на вашия проект.
Основи на микроинжектирането
Микроинжектирането се фокусира върху производството на изключително малки пластмасови части с висока точност и подводница. Разчита на точен контрол на материалния поток, тюлинг и машинно движение.
Какво определя микроинжектиране?
Микроинжектирането (наречено също микромолдинг или микрообразуване) цели компоненти, които често тежат по-малко от един грам и могат да паднат в милиграма.
Някои системи инжектират обеми под 0.1 cm3, които изискват строг контрол над температурата, налягането и скоростта на инжектиране. Дори и малки промени могат да повлияят на качеството на частта.
Определящите ключови черти включват:
- Много малки тегла на впръскване, често под 1 грам
- Характеристики, измерени в микрони
- Тесни толерантности в едноцифрови микрометри
- Посветени микроинжекционни машини
Производителите използват специализирани инжекционни единици с висока резолюция, за да се справят с тези малки обеми. Те също така разчитат на строги процедури за сушене и обработка на материали, тъй като промените в влагата или вискозитета могат да предизвикат дефекти в този мащаб.
Критични различия от традиционните инжекции
Традиционното ижекционно моделиране ръководи по-големи части с по-широки процесни прозорци, докато микроинжектирането работи в рамките на много по-тесни граници.
При традиционното шприцване малките вариации в силата на затваряне или скоростта на впръскване може да не повлияят на функцията на детайла. При микроформоването обаче дори леки грешки в движението на машината могат да причинят мустаци, къси отливки или блокиране на микроскопични елементи.
При микроформоването се използват и по-малки матрици, по-къси пътища на течение на материала и по-бързи движения на машината. Тези фактори подобряват контрола, но изискват стриктно центриране и поддръжка.
Процесът се превръща в собствена дисциплина, а не в смалена версия на традиционно инжектиране.
Материали за микро компоненти
Високотехнологични полимери поддържат взискателни микро компоненти, използвани в медицински, електронни и промишлени устройства. Тези термопластики трябва да протичат в тънки стени и микро мащабни детайли, без да унижават.
PEEK (полиетер етер кетон): Той предлага висока сила, химична устойчивост и стабилност на топлината. Тя работи добре за имплантационни или високотемпературни части, но по-високата му вискозитет може да ограничи потока в ултра-тънки секции.
LCP (течни кристални полимери): Този материал осигурява много ниска вискозитет и отличен материален поток. Те напълват дълги, тънки геометри с по-малко блясък и минимална военна страница. Това прави LCP силен избор за микро конектори и фино-пич електронни части.
Други общи материали включват PA (нилон), PPS, PC и PMMA. PA предлага твърдост, но може да абсорбира влага, която засяга измеренията. PPS осигурява топлина и химична устойчивост със стабилна свиване. PC осигурява якост на удара, докато PMMA поддържа оптична яснота за микро лещите и светлинните водачи.
Микроинжекционен процес на замърсяване
Процесът на микроформоване следва строга последователност, при която всеки етап — от изработката на инструмента до финалната инспекция — е оптимизиран за контрол на обема на впръскване и точност на размерите.
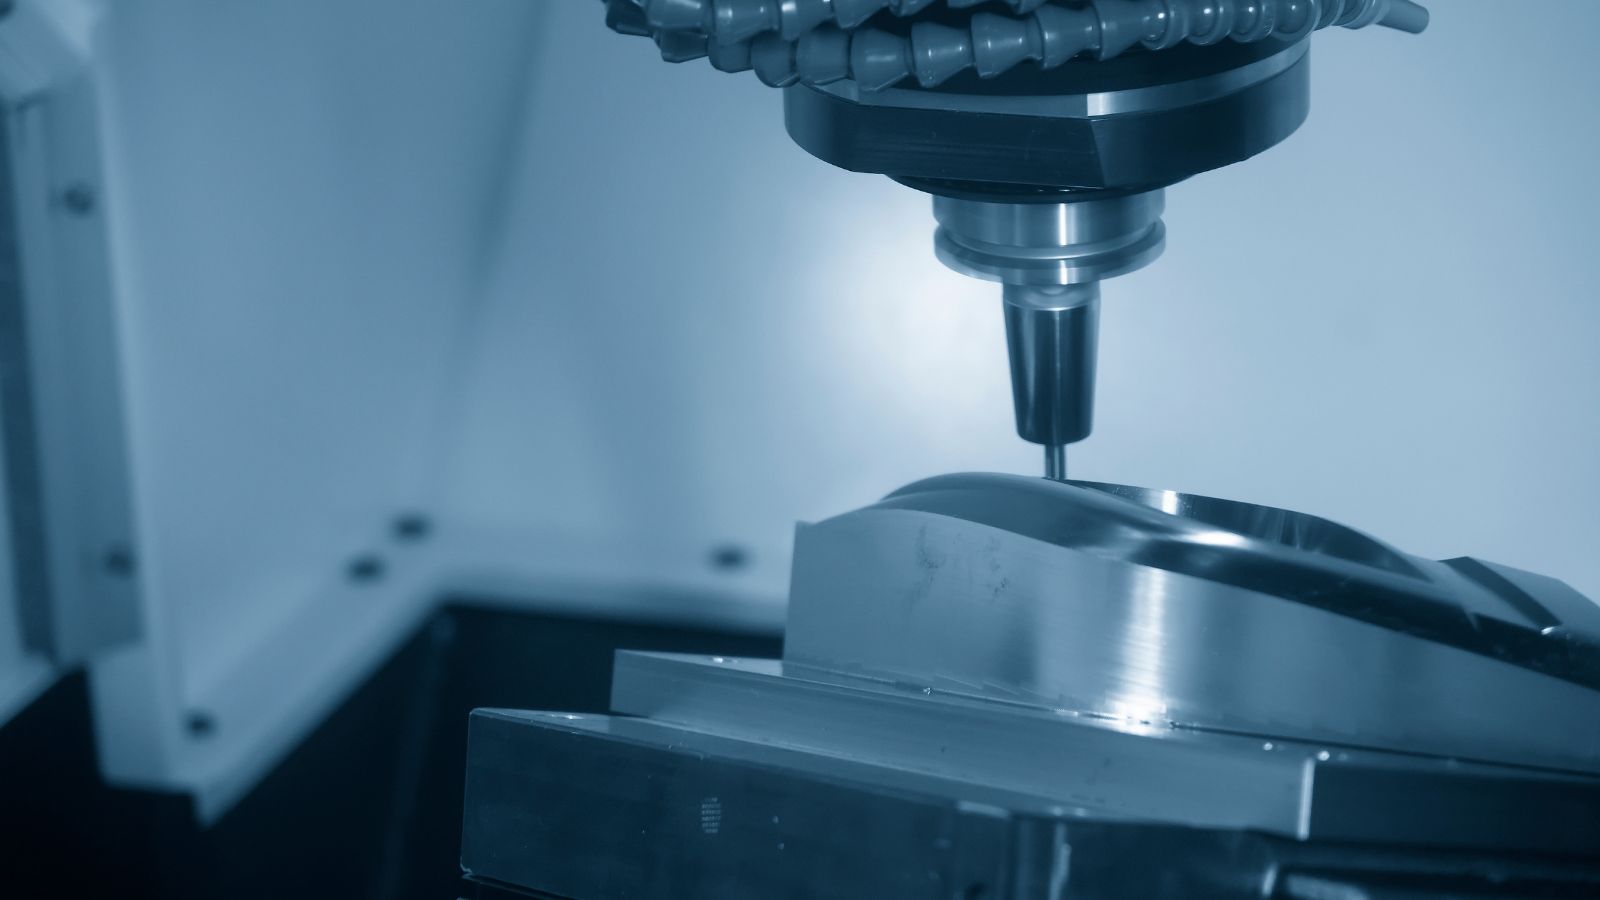
Микроинструментална екипировка и проектиране на матрици
Микроматриците изискват изключителна прецизност и обикновено се изработват от закалена инструментална стомана или никелови сплави чрез микрофрезоване или електроерозийна обработка (EDM). За стабилен процес обемът на кухината трябва точно да съответства на очаквания обем на впръскване. Проектантите обикновено дават приоритет на:
- Uniform Wall дебелина: Предотвратява неравномерно охлаждане и вътрешен стрес.
- Venting & Gating: Критичен за намаляване на загубата на налягане и в капан въздух. Инженерите използват клапан порти за минимална творба, тунелни порти за автоматично отделяне, или филмови порти за равни части.
- Термоконтрол: Интегрални канали за охлаждане и вграждания, устойчиви на износ, предотвратяват военната страница и разделяне на линията.
Инжекции за точност и запълване на каютата
По време на етапа на впръскване високопрецизно бутало или шнек подава разтопения материал в матрицата. Тъй като запълването протича за милисекунди, са необходими високи скорости на впръскване и стабилно налягане в кухината, за да се достигнат тънките стени и микромащабните елементи.
- Наблюдение в реално време: Усъвършенстваните системи следят налягането в кухината, за да осигурят повторяемост и да намалят късите отливки.
- Оптимизация на процеса: Оператори фино-тунираща се температура и опаковъчно налягане, за да поддържат тесен прозорец за обработка.
Хладене, изхвърляне и контрол на качеството
Докато микрочастите се охлаждат бързо, рискът от военна страница също се увеличава. За да се предотврати такива дефекти, системата за изхвърляне трябва да се проектира внимателно – често използва специализирани пини, вакууми или въздух помага – за да се отстранят деликатни части при единно температурно управление.
- Инспекция с микрометър-ниво: Техниците използват високомагнитни системи за проверка на едноцифрените микрометри.
- Повторимо производство: чрез проследяване на ключови параметри на процеса за всяко движение, производителите гарантират последователно качество на многобройни партиди.
Заявления и случаи за използване в промишлеността
Производителите използват микроинжекционно моделиране, за да произвеждат микро-размерни компоненти със стегнат толерантност и многократно качество. Индустриите разчитат на него, когато се нуждаят от малки пластмасови компоненти с комплексни геометрии в производството на висок обем.
Автомобилни и промишлени микрочасти
Автомобилни и промишлени сектори използват микроинжектиране за трайни високопрецизни части, които работят в тесни пространства. Например:
- микро предавки
- малки активиращи устройства
- Клипове
- датчици
- и още…
Съвременните превозни средства съдържат много компактни електронни модули, които могат да използват малки пластмасови компоненти за осигуряване на проводници, уплътнени конектори или ръководство на движещи се части.
Подобно на това, промишленото оборудване използва и микро компоненти в помпи, клапани и системи за управление. Някои части включват фини зъби, тънки ребра или малки вътрешни характеристики, които биха били трудни за машиниране в мащаба.
Процесът позволява производство в големи серии при запазване на повторяемо качество. Съчетанието на прецизност и ефективност го прави подходящ за миниатюризация в автомобилни и промишлени приложения.
Медицински и здравни устройства
Медицинските компании зависят от микроинжектиране за точни микро компоненти, използвани в тялото или в директен контакт с пациенти.
- Катетри
- устройства за доставка на наркотици
- корпуси за медицинско устройство
- Части за хирургични инструменти
- и т.н.
Много от тези микро части тежат по-малко от грам и включват характеристики, измерени в микрони. Например, накрайниците на катетъра могат да съдържат малки канали и тънки стени, които контролират течния поток. Дори и малък дефект може да повлияе на ефективността, така че производителите поддържат строг процес контрол.
От значение е също и избор на материали. Биосъвместими полимери и стерилизирани смоли като PEEK или PPSU позволяват многократно стерилизиране или дългосрочно имплантиране, когато е необходимо.
Електроника и сензори за миниатюра
Електрониците използват микроинжекционно моделиране, за да създадат конектори, плъги, превключватели и микрооптици за компактни устройства. Тези микроразмерни компоненти трябва да се поберат в тесни пространства на плътни дъски.
Много конектори включват много малка пространственост на пин и тънки изолационни стени. Процесът на формалиране трябва да държи стегнати толерантности, за да осигури правилен електрически контакт и подреждане. Дори леко проблясък може да предизвика проблеми с монтажа.
Микрообразуването поддържа и части, използвани със сензори MEMS и други миниатюрни системи. Жилищата защитават чувствителни елементи, като същевременно държат общия размер на устройството малък.
Микрофлуиди и лабораторни системи
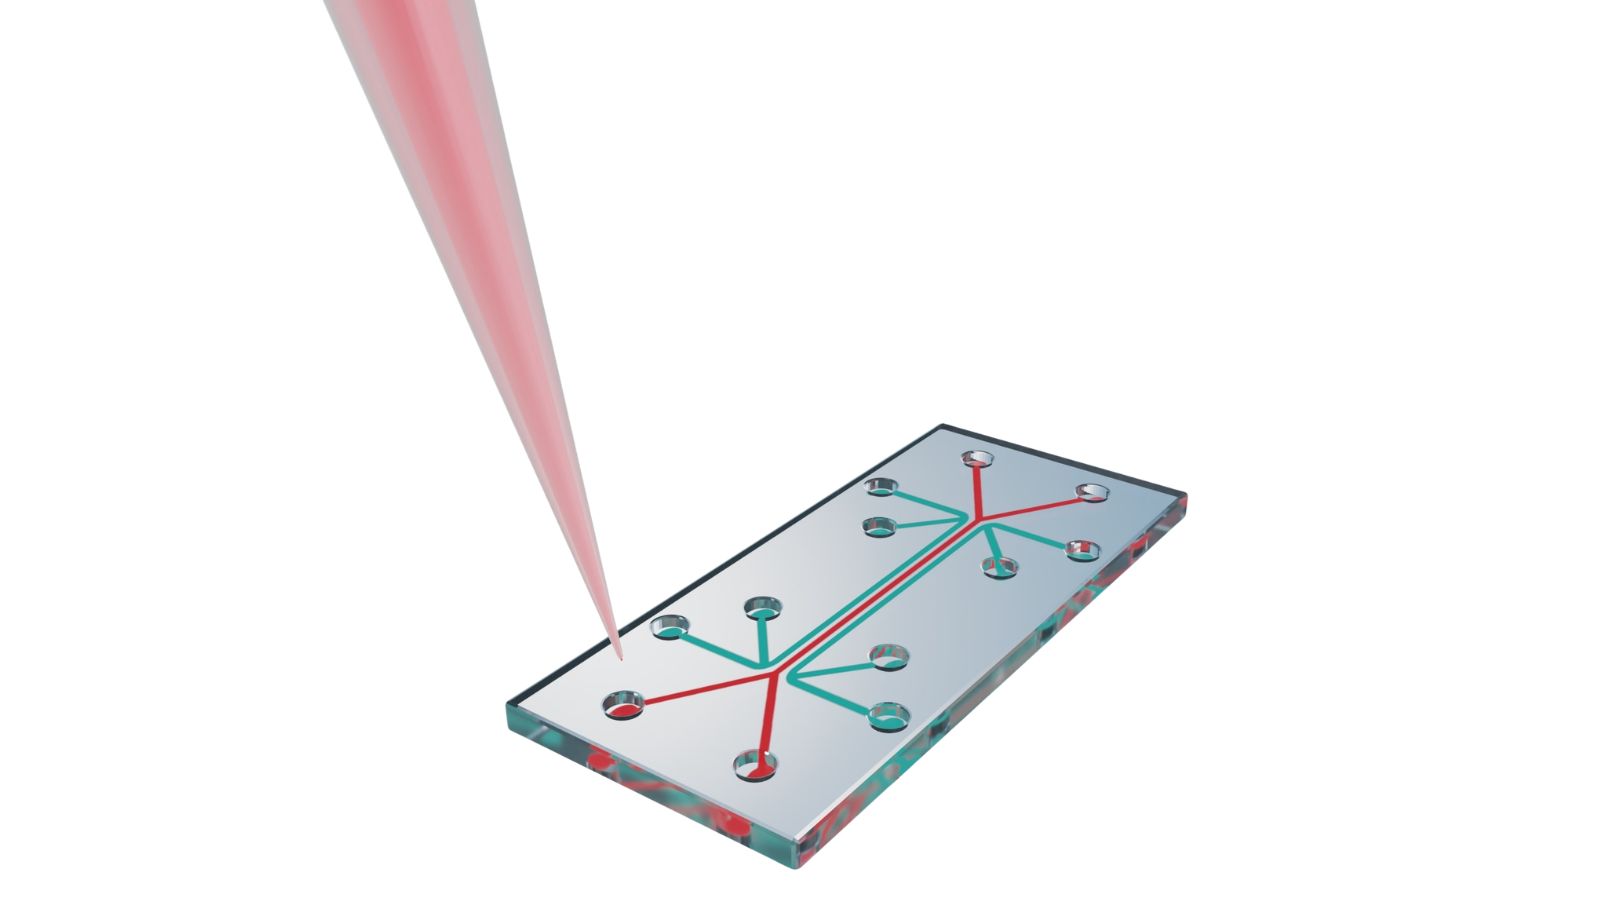
Индустриите за здравеопазване и изследване на околната среда разчитат на микроинжекционно образуване, за да произвеждат микрофлуидни устройства.
Тези компоненти, като лабораторни на-а-чип патрони, характеризират точно оформени микроканали, пристанища и резервоари, предназначени за преместване на микроскопични капки кръв, реагенти или водни проби. Процесът на образуване трябва да копира комплексни геометрии с ултра-мрачни повърхности, за да поддържа точен контрол на течността, без да нарушава потока.
Тъй като това често са еднократни диагностични продукти, микрообразуването осигурява необходимия баланс на напредналата автоматизация, екстремна прецизност и разходно ефективно производство.
Изберете Moldie за вашия проект за микроинжекции
Тъй като глобалното търсене на по-малки, по-умни и по-малко инвазивни технологии продължава да расте, способността за производство на микроскопично ниво се превръща в критично конкурентно предимство.
Готов за преход на вашия микро мащаб прототип в надеждно производство с висок обем? Партньор с Moldie днес, за да се възползват от нашите дълбоки опити в комплексното полимерно поведение, напреднал тютлинг изработка, и строги протоколи за осигуряване на качество. Свържете се с нашия инженерен екип сега, за да осигурите конкурентното си предимство и да оживеете вашия проект за микроинжекции!
Често задавани въпроси (FAQ)
Колко време обикновено отнема изработката на микроматрица?
Тъй като микроинструментите изискват специализирани високопрецизни методи като телена електроерозийна обработка и свръхфино фрезоване, сроковете за изработка понякога са малко по-дълги от тези за стандартни матрици.
Възможно ли е да се извършва преусъвършенстване или двойна формация върху микро компоненти?
Да, микропроизводство или двойна формация е напълно осъществима и често се използва за комбиниране на твърди и гъвкави материали, като например добавяне на меко запечатване на запушване в твърдо микро-свързващо корпус.
Въпреки това, този процес е високо напреднал и изисква специализирани ротационни плочки или роботични системи за прехвърляне, за да се справят и хармонизират микроскопичните подсъставки, без да причиняват щети или преместване.
Каква е най-честата причина за бюджетните пренасочвания в проектите за микрообразуване?
Неуспехът да се ангажирате в задълбочен проект за производствена активност (DFM) преглед в началото на цикъла на развитие е основната причина за повишаване на разходите.
Когато продуктовите проектанти не отчитат специфичното реологично поведение (течението) на пластмасите в микромащаб, след първите проби често се налагат скъпи и продължителни промени по инструмента или дори пълна подмяна на матрицата. Отговорен производител като Moldie може да предотврати това чрез ранно инженерно сътрудничество и стриктно валидиране на проекта.
Могат ли да се използват рециклирани или регинирани пластмаси при микрообразуване?
Обикновено използването на региндиран материал е силно обезкуражено в микроинжектиране. Точността, необходима за тези части, означава, че дори микроскопичните примеси, деградираните полимерни вериги или праховите частици, въведени по време на процеса на рециклиране, лесно могат да блокират микро-гат или да компрометират структурната цялост на деликатна функция. Девствена смола е почти винаги нужна за осигуряване на стабилност и качество на процеса.







