
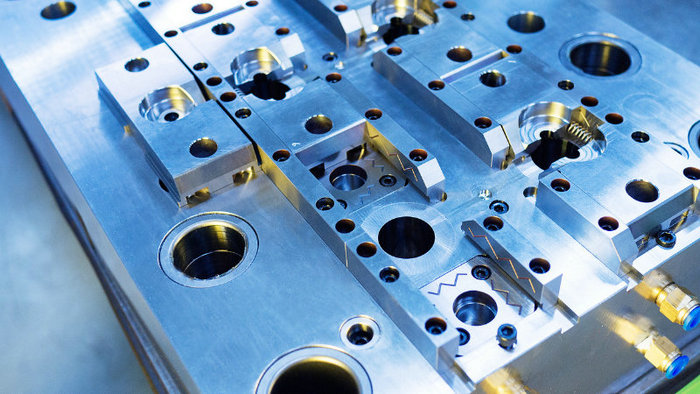
Въведение към почистване на пластмасова инжекция Molding
Когато искате да създадете прозрачни пластмасови части с висока яснота, ясната пластмасова формация за инжектиране е надежден производствен процес, който ще срещнете. Този метод е невероятно универсален и използван в различни индустрии – от автомобилни до потребителски стоки. Есенцията на инжектиране се оформя в способността си да оформя пластмаса в трайни, ясни компоненти като лещи и светлинни устройства.
Материали в прозрачно пластмасово фолио
При разглеждане на ясна пластмасова форма за вашите проекти, вашият избор на материали ще повлияе значително на свойствата на крайния продукт като яснота, сила и устойчивост на UV лъчи и химикали.
Акрилни (PMMA) свойства
Акрилен, известен също като PMMA (Полиметил метакрилат), е популярна пластмаса за инжектиране, оформяща се за отличната си оптична прозрачност и UV устойчивост. Това е нетоксична смола, която е донякъде крехка, но може да се полира, за да поддържа ясната си завършека.
Предимства на поликарбонат (ПК)
Поликарбонат (PC) се хваща със забележителна устойчивост на въздействието, което го прави идеален инжекционен моделиращ материал за продукти като предпазни очила и топлинни щитове. Силата му е, че тя не компрометира прозрачността, като предлага голяма яснота за различни приложения.
Полиетилен (HDPE) и неговите видове употреба
Висока плътност полиетилен (HDPE) е термопластика, известна със силата си и използвана в продукти, които изискват трайна, но донякъде гъвкава структура, като бутилки и контейнери.
Други решения за прозрачност
Освен споменатите първични материали има и други смоли като PET и PEI, които доставят прозрачност. Докато PET се използва често в бутилки напитки и опаковки, PEI може да се справи с приложения с висока температура, често използвани в компонентите на космическия двигател.
Термопластика срещу Инженеринг Пластмаса
Термопластиката като Акрил и HDPE обикновено се използва за инжектиране, благодарение на тяхната лекота на обработка и универсалност. От друга страна, инженерните пластмаси като поликарбонат предлагат напреднали свойства като повишена устойчивост на въздействие, подходяща за по-взискателни приложения.
Добавки и модификатори
За да се подобрят някои качества на ясни пластмаси, добавки и модификатори като UV стабилизатори и оцветители могат да бъдат включени. Тези вещества могат да подобрят UV съпротивата на смолата, да променят гъвкавостта му и да въведат различни цветове, като същевременно се поддържа прозрачност.
Ето резюмето:
| Материал | Основни свойства | Типични приложения |
| Акрил (PMMA) | Отлична оптична яснота, UV съпротивление, висока сила | Лещи, осветление, прозрачни части |
| Поликарбонат (PC) | Висока якост, добра оптична яснота | Предпазни очила, автомобилни части, топлинни щитове |
| Полиетилен (HDPE) | Твърда, но гъвкава, отлична химична съпротива | Бутилки, хранителни контейнери |
| ПЕТ | Добра яснота, висока сила, влага бариера | Опаковка, бутилки за напитки |
| Полиетимид (PEI) | Устойчиви високи температури, добра яснота, химична съпротива | Части за двигатели, приложения за въздухоплаване |
| Термопластика | Лесен за обработка, универсален | Образуване на общата цел |
| Инженерни пластмаси | Разширени свойства като удар или топлосъпротивление | Изискване на приложения като автомобил |
Проектиране и инженерство на ясни пластични части
При проектиране на ясни части фокусът върху постигането на висока яснота и прозрачност е най-важен. Решаването на материалните свойства и структурните съображения играе ключова роля в оптичната яснота и устойчивостта на завършения продукт.
Осигуряване на оптимална яснота
За крайната оптична яснота и светлинна трансмисия в прозрачните си части, изборът на материал е критичен. Вие ще искате да изберете материали, които са несъответствие ясно, като акрил и поликарбонат, които позволяват максимална прозрачност и минимална измазка. Факторите като дебелината на стената трябва внимателно да бъдат управлявани, за да се предотвратят дефекти като минообразни марки, които могат да отклонят от яснотата. Дръжте дебелината на стената равномерни, за да се поддържат най-добрите оптични свойства и да се предотвратят неравномерни повърхности, които могат да предизвикат изкривяване.
Решаване на свойствата на материала
Изборът на правилния материал включва също и обмисляне на това как пластмасата ще взаимодейства с околната си среда. Бъдете наясно с потенциалната химична експозиция, тъй като прозрачните части често се използват, когато видимостта на съдържанието е от решаващо значение, и вещества като влага, разтворители, киселини и други корозивни материали могат да влязат в контакт с пластмаса. Например, акрил е по-малки, но предлага отлична яснота, докато поликарбонатът е по-траен, но може да абсорбира влага, която може да повлияе на измерената стабилност.
Структурно разглеждане
Вашите ясни пластмасови части трябва да издържат на изискванията на тяхното приложение. За да се осигури измерение стабилност и да се избегне стрес напукване, трябва да се проектира с потенциално натоварване и условия на околната среда. Това включва разглеждане на фактори като засилване на ребрата, които трябва да бъдат проектирани за избягване на дебели секции, които охлаждат несъгласно, причиняващи вътрешни стресове.
Естетиката и краят
Най-накрая, естетическата привлекателност на ясната ви пластмасова част е повлияна от повърхността. Имате възможности, вариращи от полиране с висока глазура до тънък мат финал. Но независимо от това, гладък и последователен финал е от съществено значение за поддържане на естетична и драскотина. Помнете, повърхностните несъвършенства са по-забелязващи в ясната пластмаса, така че вниманието към детайлите по време на фазата на полиране или текстуиране е от решаващо значение за козметична оценка.
Производствен процес и машини
За да се получи гладка повърхност на изделието, по време на целия процес на шприцване е необходимо внимателно внимание към суровините, оборудването, формата и дори конструкцията на изделието. Често се налагат строги, а понякога и специални изисквания. Прозрачните пластмаси обикновено имат висока температура на топене и ниска течливост, затова може да се наложи прецизно настройване на параметрите на процеса. Това включва регулиране на температурата на формата, налягането и скоростта на впръскване, за да се осигури пълното ѝ запълване. Тези настройки помагат и за предотвратяване на деформации или напукване на изделието вследствие на вътрешни напрежения.
Този раздел ще осигури задълбочен преглед на процедурите за инжектиране и специализирани инжекционни машини, които са от решаващо значение за производството на ясни инжекционни формулирани компоненти.
Оборудване за поставяне на инжекция
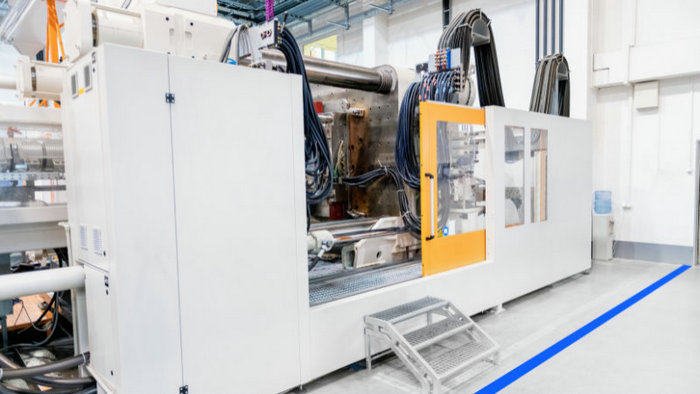
Изборът на подходящо оборудване за шприцване е от решаващо значение за производството на висококачествени прозрачни пластмасови детайли. Необходима ви е машина, която може да обработва конкретния материал, например акрил, с неговите свойства като стабилност на размерите и устойчивост на надраскване. Машината трябва да осигурява прецизен контрол на скоростта и налягането на впръскване за постигане на прозрачен финиш. При изработването на сложни конструкции на форми често се използва CNC обработка, тъй като осигурява необходимата свобода на проектиране и прецизност за висококачествени изделия.
Процес на поставяне на инжекция
1. Материали Подготви:
Прозрачните пластмасови пелети или смола в необходимата формула се изсушават, за да се премахне влагата.
- Бистри пластмасови пелети се хранят от сешоари, които отстраняват влагата, абсорбирана при съхранението.
- Сушилките използват топлина и сушилник, за да понижат влагата до по-малко от 0.1%.
- Правилното сушене е от решаващо значение за предотвратяване на малки мехурчета и пукнатини да се образуват по време на топенето и разтварянето на влага в капан.
2. Инжекционна единица:
Сушената пластмаса се поглъща в инжекционната единица – голям барел с въртящ се винт.
- Пластмасови пелети влизат в инжекционната единица, която се състои от отоплен барел и Архимед винт.
- Бурето е обвито с индивидуално контролирани отоплителни зони, за да постепенно повишава температурата на пластмасата.
- Докато винтът се върти, той пренася пластмасата напред, докато се топи и я смесва с помощта на стрижената сила и провежда топлина.
- Добавки като UV стабилизатори и лубриканти се разпръскват напълно на този етап за еднакви свойства.
3. Разтопяване и смесване:
Когато винтът се завърти, топи и смесва еднакво пластмаса. Всички добавки се разпръскват внимателно за последователни свойства.
4. Залепване:
Прецизно обработените половини на формата се събират и затягат плътно, за да се предотврати изтичането на разтопена пластмаса. Формите с много гнезда могат да произвеждат няколко детайла наведнъж.
- Формата е изработена от стомана заради топлопроводимостта ѝ и се състои от горна и долна половина с оформлението на детайла.
- Стегнатите единици упражняват тона сила, за да стягат мъхлата здраво, запечатана от разделяща се линия.
- Множество камуфли имат няколко комплекта от кавити, за да произвеждат множество части едновременно.
5. Инжекции:
Под високото налягане, разтопената пластмаса се инжектира в калуповите дупки чрез спрю и тичаща система. Въздухът се вентилира, за да се избегнат мехурчета.
- Когато пластмасата е напълно стопена и хомогенна, се инжектира под високо налягане, 500-1500 пси.
- Пластмасата преминава през тесни инжекционни канали, наречени леякови канали и леяци, към всяко гнездо на формата.
- Въздухът в капан се вентилира от специални вентилации, за да се избегнат мехурчета в частите.
6. охлаждане:
Охлаждащите канали във формата пренасят топлоносител и втвърдяват пластмасата вътре в нея.
- По охлаждащите линии във формата циркулира вода или гликол, за да се отведе бързо топлината от пластмасата.
- Типичните студени времена са 10-60 секунди в зависимост от материала и дебелината на частите.
- Правилното охлаждане гарантира, че пластмасата се затвърди с еднаква молекулна структура.
7. Изхвърляне:
След втвърдяването формата се отваря, а изхвърлящите щифтове избутват готовия детайл навън. Излишната пластмаса остава прикрепена към леяците и леяковите канали.
- Отваря се и изхвърлените пини изхвърлят части, когато са напълно затвърдени и все още топла, но твърда.
- Излишната пластмаса остава прикрепена към леяците и леяковите канали извън формата.
8. Подрязване:
На отделна станция леяците и леяковите канали се изрязват или отчупват от детайлите, за да се получи окончателната им форма.
- Частите се прехвърлят на автоматична станция за подрязване.
- Спрю и бегълците са нарязани или разкъсани от частите.
- Това дава крайните измерения и повърхности на частите.
9. Проверки на качеството:
Части се провеждат визуални и механични изпитвания, за да се осигури измерена точност и липса на дефекти преди опаковане.
- Части се подлагат на измерения и визуална проверка за дефекти.
- Изпитването може да включва напрегнати или ударни изпитвания върху частите за проби.
- Само съответните части са опаковани за доставка.
Предизвикателства в пречистване на пластмаса
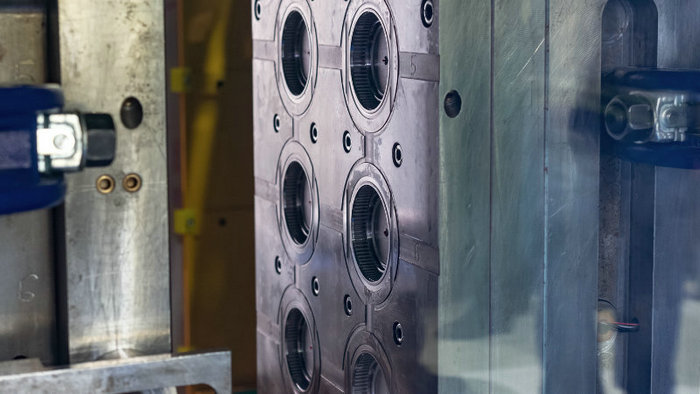
Когато става дума за прозрачно пластмасово инжектиране, постигането на безупречни резултати представлява няколко значими предизвикателства. От гарантиране на еднаквост в дебелината до управление на реакциите с химикали, всяка стъпка изисква точност, за да се поддържа естетика и функционалност на прозрачните ви части.
1. Поддържане на съответствието на продукта
Постигането на димензионална стабилност е от решаващо значение; обаче, мивки в по-дебели секции могат да повлияят на последователността. За да се гарантира еднакво дебелина на стените и да се поддържа яснота, моливьорите трябва внимателно да балансират времето за запълване и охлаждане. Освен това, скоростта на термичното разширяване може да варира, потенциално промяна на размерите и свойствата на прозрачните ви части.
2. Управление
Контролът на температурата е от съществено значение при формоването на прозрачна пластмаса. Екстремните температури могат да създадат напрежения, които намаляват прозрачността. Прецизното управление на температурата на формата по време на обработката предотвратява дефекти като замъгляване или промяна на цвета и запазва прозрачността на детайлите.
3. Да се справят с намаляване и заваряване
Докато формованите детайли се охлаждат, може да настъпят свиване и деформация, които влошават целостта и прозрачността им. Настройките на охлаждането и конструкцията на формата помагат да се ограничат тези проблеми и да се запазят точно желаните форми.
4. Химическата съвместимост
Изберете материали, които могат да издържат на експозицията на различни химикали, включително киселини, корозивни материали, и разтворители, без да губи яснота. Химическата резистентност гарантира, че ясните пластмаси запазват външния си вид и структура, когато са в контакт с тези вещества.
5. Въздействие и стресова съпротива
Прозрачните пластмаси понякога могат да бъдат по-малки, което да доведе до напукване под удар или стрес. Идентифициране на материали с висока устойчивост на удара и регулиране на процеса на инжектиране за повишаване на силата може да се предотврати такива неуспехи и подобряване на устойчивостта на вашите ясни пластмасови продукти.
Оценки за околната среда
В областта на ясните пластмасови инжекции, вашето внимание към факторите на околната среда е от решаващо значение. Това включва не само използване на екологосъобразни материали, но и придържане към стандартите за безопасност и регулатор, намаляване на отпадъците, и разглеждане на биоразградими опции.
- Рециклиране и биопластика: Биоразградими и рециклирани пластмаси са в началото на устойчивите практики във вашата индустрия. Обмисли използването на биоразградими полимери като PLA за вашите проекти, които предлагат понижен екологичен отпечатък. Освен това, прилагането на програми за рециклиране за пост-индустриална и пост-потребителска пластмаса може също да допринесе за устойчивост.
- Намаляване на отпадъците в производството: Минимизирането на отпадъците в производството не е само добро за околната среда; тя може също така да намали разходите ви. Оптимизирайте производствените процеси за съхраняване на суровини и енергия. Технологиите, които улесняват затворените производствени системи могат да улавят и преназначат отпадъците, което е крачка към устойчиво производство.
- Регулаторно съответствие и безопасност: спазването на нормативните изисквания е задължително. Производствените процеси трябва да отговарят на стандартите за околна среда, здраве и безопасност. Запознайте се с насоките на регулаторните органи и ги спазвайте, за да осигурите нетоксични, безопасни и устойчиви изделия.
Често задавани въпроси
Какъв е процесът за инжектиране на ясни пластмасови части?
Процесът на инжектиране на ясни пластмасови части включва точност при подреждане на дизайна и подготовката на суровини. Подробно планиране е от съществено значение, за да се гарантира прозрачността и качеството на крайния продукт.
Какви са най-добрите материали за създаване на прозрачни пластмасови изделия?
Поликарбонат и акрил са популярни избори за тяхната яснота и сила. Всеки материал предлага различни ползи, като акрил е устойчив на драскотина и поликарбонат е устойчив на въздействие.
Как се осигурява прозрачност и се предотвратява помътняване при шприцване на пластмаси?
За да се осигури яснота и предотврати измъчването, използвайте висококачествени смоли и поддържайте правилния контрол върху процеса на оформяне. Редовната поддръжка на оборудването и задълбочената подготовка на материали помагат за намаляване на дефектите.
Какви са предизвикателствата от работа с ясна твърда пластмаса при инжектиране на форма?
Едно голямо предизвикателство е да се избягват блеми, като мехурчета или низци, които са по-видими в ясни пластмаси. Контролирането на формационната среда и параметрите на процесите е от решаващо значение за разглеждане на тези въпроси.
Как можете да добавите нишки към инжекцията, обликувани пластмасови компоненти?
Нишките могат да бъдат директно обликувани в частите или машинно след моделиране. Закачаните нишки изискват внимателно проектиране и точно инженерство, за да се гарантира цялостността и функционалността на нишките.
Какви фактори засягат якостта и издръжливостта на прозрачните пластмасови материали при инжектиране?
Изборът на материал, конструкцията на детайла и условията на формоване имат значение. Наличието на примеси, концентрации на напрежение и неправилни параметри на обработка може да влоши якостта и издръжливостта на готовия детайл.







