
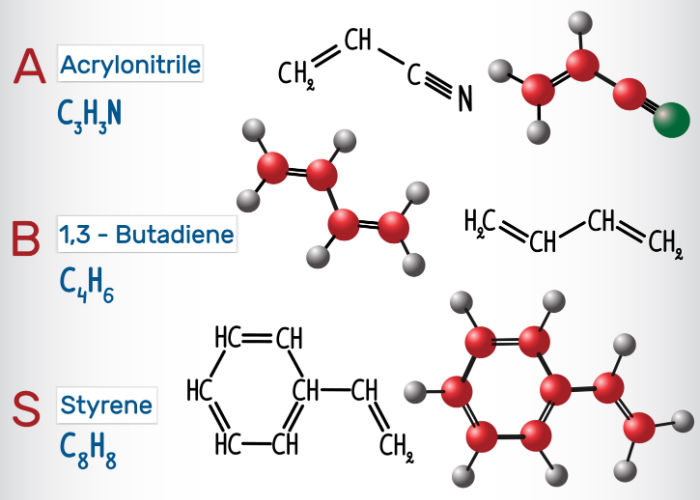
ABS означава акрилонитрилен бутадиен стирен. Това е вид термопластичен полимер с три основни съставки (мономери): акрилонитрил, бутадиен и стирен. Трите мономери имат различни свойства, които съчетават, за да произвеждат здрава АБС пластмаса, която е устойчива на въздействие.
По-долу е повече информация за мономерите:
Акрилонитрил
Акрилонитрилът е изработен от пропилен и амониеви компоненти. Той дава висока химична устойчивост, твърдост и топлинна стабилност на пластмасовата част.
Бутадиен
Бутадиен се произвежда по време на образуването на етилен от парни крекери. Той осигурява якост на удара и устойчивост към полимера.
Стирен
Стирен се произвежда чрез алкилиране на бензен с етилен, за да се образува етиленбензен, дехидрогениран към стирен. Предлага твърдост, допълнителна сила, гланцово завършване и е отговорен за процесоспособността на ABS полимер.
В Moldie предлагаме широка гама от инжекционни молдинг услуги, включително персонални ABS инжекции моделиране. Ние гарантираме на нашите клиенти безпространствен производствен процес.
Свойства на пластмасата ABS
По-долу са някои от свойствата на материала ABS:
Химична структура на ABS: (C₈H₈·C₄H₆·C₃H₃N)ₙ
Съпротивление: ABS пластмаса има висок химичен, щам, топлина и устойчивост на ударите.
Степен на свиване: между o.5 – 0.7 %.
Температура: Типичната му температура е 200-238 °C/392-460.4 °F.
Температура на ликвидиране: Термопластичните течни фити, когато достигне 105°C / 221°F.
Специфична гравитация: 1.06
Сила на натеза: 46 MPa (6600 PSI)
Забележително, ABS пластмаса предлага голям баланс в силата, съпротивата, електрическите характеристики и други характеристики. Тези отлични свойства са позволили полимерът да се използва за различни структурни приложения и продуктови дизайни.
Процес на шприцване на ABS
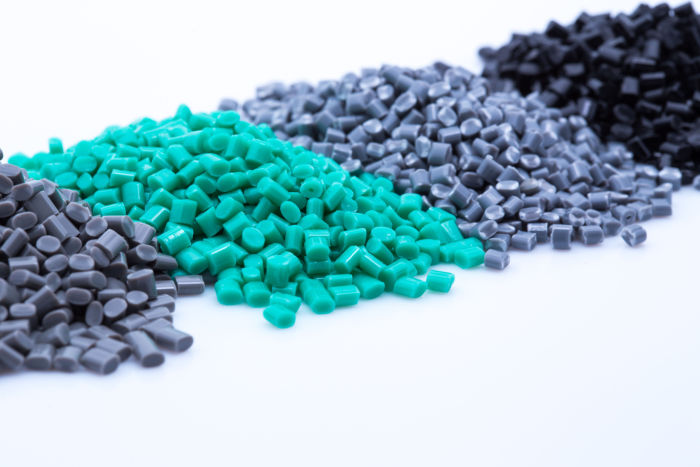
Тук е процесния цикъл за инжектиране на ABS:
Впръскване: ABS пластмасата под формата на гранули се разтопява до течно състояние и се впръсква във формата. Времето за впръскване зависи от приложеното налягане, размера на дозата (количеството впръскан ABS материал) и мощността на впръскване.
Охлаждане: разтопената пластмаса се охлажда и втвърдява във формата. Имайте предвид обаче, че при охлаждането може да настъпи свиване. Затова във формата се подава допълнително количество стопилка, за да се намали видимото свиване на изделието. Времето за охлаждане зависи от различните термодинамични свойства на пластмасата и максималната дебелина на стената.
Изваждане: след достатъчно охлаждане детайлът може да бъде изваден от формата чрез изтласкващата система.
ABS пластмасата може да се произвежда с повечето стандартни видове машини. Тя може да бъде формована чрез раздуване или шприцване. Освен това, тъй като има ниска температура на топене — около 200°C или 392°F — най-подходяща е и за 3D печат на FDM машина.
Като утвърдена компания за шприцване използваме най-новите производствени технологии, за да изработваме висококачествени формовани детайли и да отговаряме изцяло на нуждите ви от формоване на ABS.
Техники за шприцване на ABS
Тънкостенни детайли: поради високия вискозитет на ABS налягането на впръскване трябва да се увеличи при тънкостенни детайли.
Детайли с дебели стени: производството им със стандартни методи може да доведе до следи от потъване. Затова се препоръчва компресионно шприцване. При него във формата се подава определено количество стопилка, за да се получи крайният продукт.
Големи кухи части: Инжекционните техники, спомагани за газ или за вода, са жизненоважни за производството на големи кухи части.
Многоматериал: Пренасочване или влагане на формация може да бъде необходимо, ако възнамерявате да създадете многоматериални части.
Съображения при обработката на ABS чрез шприцване
Ето някои аспекти, които трябва да се вземат предвид по време на процеса на инжектиране ABS:
Единна дебелина на стената
Дебелината на стените на детайла от ABS трябва да е равномерна, за да издържа на напрежения и деформации. Производителят може да повиши якостта чрез добавяне на ребра или радиуси.
Предварително изсушаване на ABS смолата
ABS пластмасата обикновено абсорбира влага в количество между 0.2% – 0.8%. Влагата може да увеличи продължителността на работните цикли, потреблението на енергия и разходите. Освен това наличието ѝ може да доведе до помътняване на формованите детайли. Затова производителят трябва да изсуши добре ABS смолите преди производството — при температура между 80 и 90°C в продължение на най-малко 2 часа. Това намалява степента на абсорбция до по-малко от 0.1%.
Размер на радиуса
Колкото по-голям е радиусът, толкова по-малко напрежение се създава в пластмасовия материал. Прекалено големият радиус обаче може да причини свиване на формата. Затова съотношението между радиуса на ABS детайла и дебелината на стената трябва да бъде най-малко 0.3.
Контрол на температурата при шприцване на ABS
Излагането на ABS пластмаса на екстремни температури може да причини термично разлагане. То води до химични и физични промени във формования детайл, тъй като химичните връзки се разрушават. Затова е важно температурата да се контролира в оптималния диапазон 200 – 238°C / 392°F – 460.4°F.
Скорост на образуване
Високата скорост на шприцване може също да причини термично разлагане, да намали гланца или да обезцвети пластмасата. Обратно, ниската скорост на шприцване може да доведе до непълно запълване на формата. Затова производителят трябва да балансира процеса, за да осигури ефективна обработка и формовани детайли с високо качество.
Инжекционно налягане
ABS пластмаса изисква високо инжектиране налягане поради своята вискозност. Въпреки това, прекомерно инжектиране налягане води до форматираните части да се придържат заедно силно и може да бъде по-скъпо да се отделят. Ето защо, производителят ви трябва да поддържа оптимално налягане за създаване на крайни продукти с по-високи качества.
Условия за обработка на ABS пластмаса
По-долу са определени условия за обработка, за да се разбере:
Инжекционното налягане във формация: Инжекционното налягане трябва да бъде между 50 и 100 МПА.
Налягане на гърба: Докато високото налягане на гърба позволява равномерно смесване, тя може също така да предизвика износване и разкъсване. Ето защо се препоръчва да се поддържа налягане на гърба от 5 бара.
Проектиране на затвор и вентилация: конструкцията им трябва да бъде ефективна. Параметрите, които трябва внимателно да се проверят, включват дължина на затвора (по-малка от 1mm), ширина на вентилационния канал (4-6mm), дебелина (0.025-0.05mm) и диаметър на канала (3mm).
Точка на топене: Препоръчителната температура на топене варира между 200 и 280°C.
Ползи и недостатъци от формация на ABS инжекция
Ето някои предимства и недостатъци на ABS пластмаса:
Предимства
Рециклабилност: ABS пластмасата може да бъде рециклирана и стопена няколко пъти, без да губи своите физически свойства.
Силни и трайни: Както е посочено по-рано, ABS пластмасата не се понижава. Тя остава твърда дори и на нива с ниска температура. Също така, за разлика от други термосет пластмаса, ABS пластмасата не гори или понижава по време на отопление, охлаждане или прегряване. Поради това, те могат да бъдат подложени на повече от еднократно отопление. Те ще се стопят в течност и следователно могат да бъдат лесно инжектирани.
Енергийно консервиране: Машините, използвани за инжекции ABS, са спестяване на енергия. Това намалява потреблението на енергия и също намалява общото време на обработка. Обикновено, ABS пластмасова форма подобрява ефективността в производството на термопластика.
Регулираното инжектиране и други допълващи техники позволяват възпроизвеждането на резултатите и производството на висококачествени части. Освен това, ABS могат да издържат на екстремни температури и да запазят оригиналните си физически характеристики.
Гъвкавост: ABS пластмаса е гъвкава смола с невероятни възможности за интеграция. Тази всеобхватност позволява обработка на широка гама от компоненти за различни индустрии.
Високоизмерна стабилност и ниска степен на свиване: Ето защо, тя е подходяща за производство на леки и твърди компоненти.
Висока производителност: ABS пластмасово оформяне е изключително ефективна производствена технология, която позволява производството на високо съдържание с малко човешка намеса.
Недостатъчни средства
УВ чувствителни: Континуирана експозиция на Ултравиолетова (UV) светлина може да доведе до деградация.
Ниска устойчивост на умора: тя може да се деградира, ако е подложена на последователни високообхватни приложения.
Приложения на моделиране на ABS инжекции
Като цяло, трябва да обмислите ABS пластмаса, ако желания продукт изисква твърдост и издръжливост и трябва да бъде лек. Например, тя е много популярна за производство на музикални инструменти, домашни уреди, компютърни части и други компоненти. По-долу са други съответни приложения за различни индустрии:
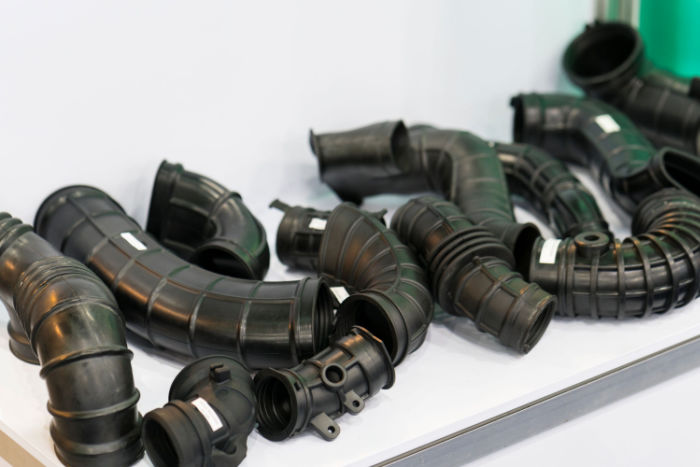
строителна промишленост: Тя се използва главно в строителната индустрия за производство на тръби и принадлежности, защото е висока устойчива на удар пластмаса.
Автомотивна промишленост: Използва се като алтернатива на метала, особено за части, които трябва да бъдат леки. Това включва части за закрепване на колани, инструментни панели, порязване на стълба, дръжки и компоненти на таблото.
Електрическата промишленост: Използва се в електрическата индустрия за производство на електронни компоненти като компютърни клавиатури и корпуси за електроинструменти.
Търговски приложения: ABS инжектиране се използва обикновено за създаване на части, използвани у дома. Това включва контролни панели, прахосмукачки, хладилници и хранителни процеси.
Също така, докато ABS е подходяща пластмаса за инжектиране, следните общи проблеми могат да се представят в процеса на ABS пластмасова инжекция:
Следи от потъване: появяват се, когато термопластът се свива неравномерно по време на охлаждането. Те могат да се образуват и ако производителите прилагат прекомерна топлина или недостатъчно налягане на впръскване. За щастие това може да се предотврати чрез използване на високо налягане при затвора и осигуряване на равномерна конструкция на външните стени.
Деформация: възниква при неравномерно охлаждане и причинява изкривяване. Тя може да се появи и ако материалът бъде изхвърлен, преди да се е охладил достатъчно. За щастие, това може да се предотврати чрез равномерно разположени охлаждащи канали.
Вискозитет: Вискозитетът на ABS пластмаса се увеличава с повишение на температурата. Поради това температурата на топене трябва да се поддържа в оптимален диапазон, за да се осигури перфектно инжектирани ABS части.
В допълнение, ABS пластмаса може да не е идеална за външни приложения, тъй като тя не е устойчива на сурово време и слънчева светлина. Въпреки това, с пълнителни материали и добавки, можете да увеличите силата и устойчивостта си на Ултравиолетови (UV) лъчи. Примери за пълнителни материали са неръждаеми стомани влакна, найлон и акрил.







