
Алатни челик за калупе за бризгање пластике темељ је калупа јер утиче на квалитет дела, трајање циклуса, потребе за одржавањем и укупне трошкове. Избором одговарајућег челика компанија штити улагање и одржава стабилну производњу.
Овај чланак водич је за избор алатног челика за калупе за бризгање пластике и представља начин на који Moldie као професионални произвођач калупа може помоћи у остваривању циљева вашег пројекта.
Својства алатки за убризгавање алатки
Знајући својства алата за убризгавање мувла је први корак доношења одговарајућег избора у градњи мувла, јер њихова тврдоћа, тврдоћа, термичко понашање и отпор корозије директно утичу на убризгавање.
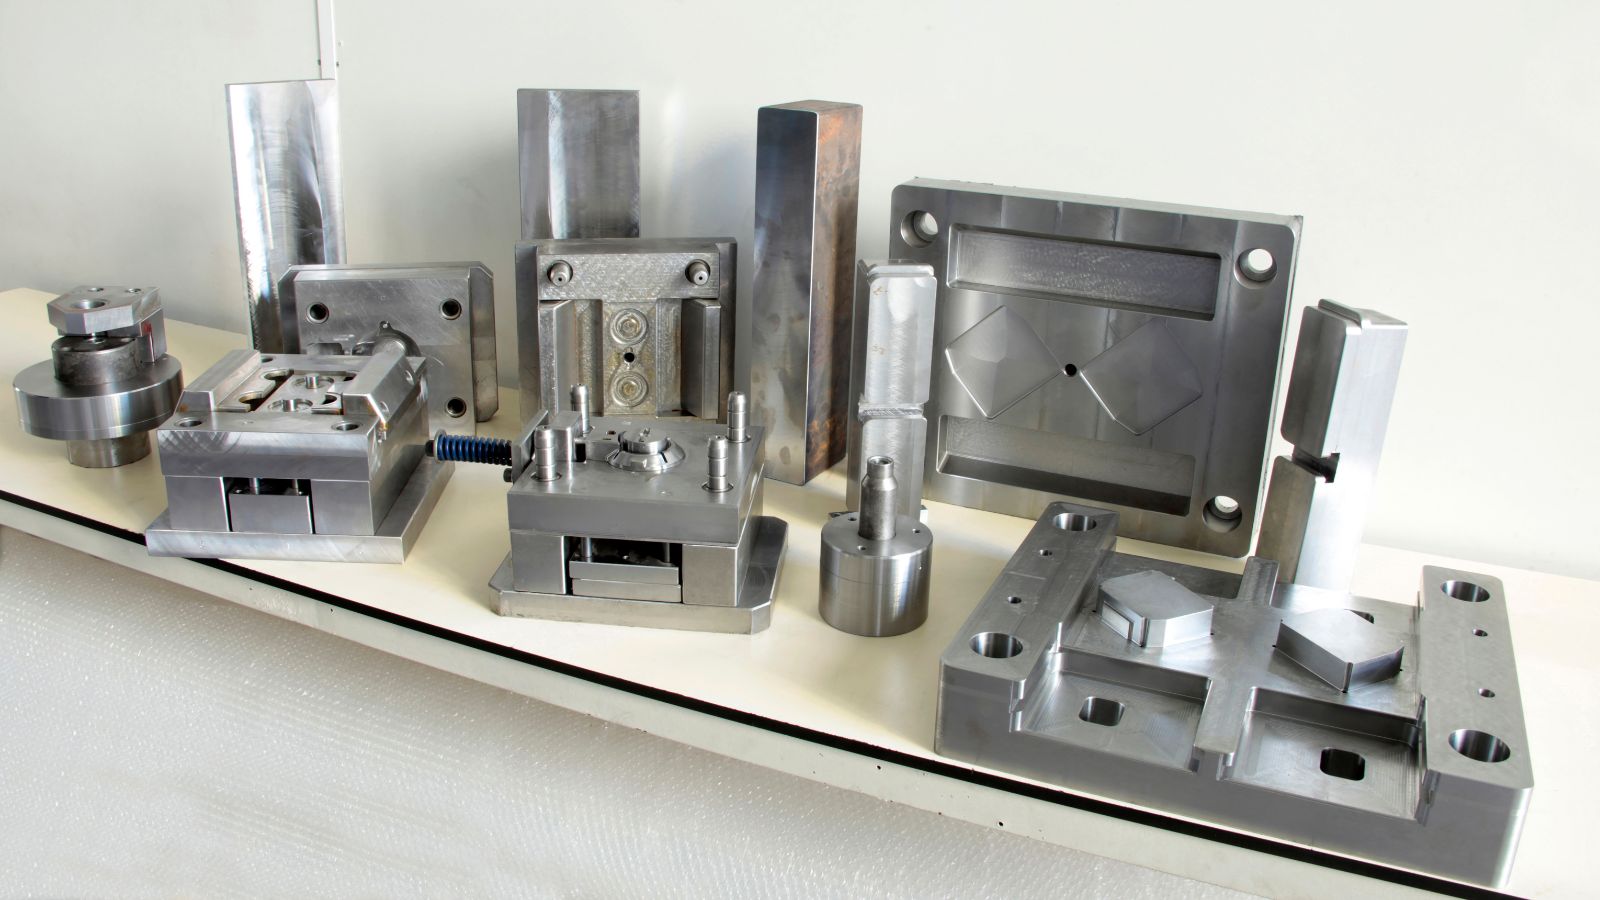
Тежина и отпор на ношење
Тврдоћа мери способност челика да се одупре површном увлачењу и деформацији.
У обликовању инјекције, тврдоћа углавном помаже шупљини да задржи облик под два типа силе:
- Стегање силу и притисак убризгавања.
- Абразивно носење из пластике испуњене стакленим или минералним
Међутим, превелика тврдоћа може отежати машинску обраду и повећати цену алата. Тврдоћу често усклађујемо са лакоћом обраде и полирања како бисмо очували завршну обраду површине и димензијску стабилност.
Снага и издржљивост
Чврстоћа описује способност челика да апсорбује стрес без пукотине.
Калупи за убризгавање се суочавају са поновљеним механичким оптерећењима, нарочито на угловима, ребрима и танким језгром, а тврд челик може да се одупре таквом прелому и наглом прелому.
Трајност зависи и од тврдоће и од жилавости. Веома тврд, али крт челик може рано да откаже, док жилавија класа боље подноси ударце и притисак током дугих производних серија.
Добра тврдоћа такође подржава дуг живот алата, умањује ризик од раста крека у милионима циклуса, ограничавајући непланирано смањење времена за поправку.
Термопроводљивост
Ињекциони калупови се загревају када се растопљена пластика испуни шупљину и охлади током сваког циклуса, и колико добро калуп остаје нетакнут под таквом флуктуацијом температуре обликовања у великој је зависности од челика од муљажа.
Одлучујући параметар отпора је топлотна проводљивост, која контролише како се топлина брзо креће кроз челик. Виша преводљивост скраћује време хлађења и побољшава ефикасност бицикла. Такође промовише чак и хлађење, што помаже одржавање димензија делова и квалитета површине.
Корозијски отпор и махинабилност
Покрет отпора корозија
Неке пластике током калупљења ослобађају корозивне гасове, а PVC и материјали са успоривачима горења могу нагризати незаштићене челичне површине. Зато је отпорност на корозију кључна за спречавање рђе, тачкасте корозије и оштећења површине.
Покрет отпора на корозије такође подржава боље задржавање лака. Ово је важно за јасне делове или пластичне површине које захтевају завршетак огледала.
Макинабилност
Макинабилност утиче на то колико лако челик може да се сече, избуши и полира.
Уобичајени нивои алатког челика за стављање пластичних убризгавања
Алатни челици за калупе за бризгање морају уравнотежити тврдоћу, жилавост, отпорност на хабање и цену. Следеће класе чести су алатни челици за базе и шупљине калупа, а свака одговара одређеним врстама смоле и обиму производње.
П20 Предтегнути челик алатки
Челик P20 један је од најчешће коришћених материјала за калупе за бризгање пластике. Добављачи га испоручују претходно каљеног, обично тврдоће око 28–32 HRC, чиме се избегава потпуна топлотна обрада након машинске обраде.
Овај напрегнути алатни челик нуди добру машину и стабилне димензије. „Алати“ могу брже да сече шупљине и са нижим коришћењем, што чини челик за алат П20 практичним избором за краће олово и нижим буџетима.
П20 добро ради за:
- Ниски до средњи обим производње
- велике калупске основе
- Заједничке смоле као што су полипропилен и полиетилен
- Муљови са 1‐ 4 уложака
Не пружа отпорност на хабање као каљени челик H13. Код материјала ојачаних стакленим влакнима или изразито абразивних материјала може се брже истрошити. Многе радионице користе P20 за прототипне алате, привремене алате и серије средњег обима.
Х13 челик за чврсту алатку
Х13 алатки челик је продужен челик дизајниран за захт› ијевајуће окружење. Након топлотног обрађивања обично достиже 48-54 ХРЦ, што му даје јак отпор ношења и добру снагу на високим температурама.
Овај тврдоглави челик рукује поновљеним циклусом грејања и хлађења без лаког крекирања, опире се термалном замору боље од многих уобичајених челика алатке, што га чини погодним за високо вредносне облике.
Х13 се често користи при обликовању:
- Пластика пуна стакла
- Инжењерске смоле
- Материјали са високом температуром
- Делови који захтевају милионе циклуса
У поређењу са P20, челик H13 је скупљи и захтева потпуну топлотну обраду. Због веће тврдоће машинска обрада траје дуже. Ипак, код дугих производних серија његова трајност често оправдава додатни трошак.
420 Нерђајући челик
Нерђајући челик 420 (420 SS) обједињује тврдоћу и отпорност на корозију. Након топлотне обраде челик 420 може достићи тврдоћу око 48–52 HRC, у зависности од класе и контроле процеса.
Овај нерђајући челик отпоран је на рђу и хемијско нагризање и добро се показује при калупљењу корозивних смола. Његова отпорност на корозију корисна је и у влажним окружењима и код калупа хлађених водом.
420 СС такође полира до високог завршетка површине.
- Очисти пластичне делове
- Оптичке компоненте
- Медицински производи
- Молдови за које је потребно завршетак огледала
Иако пружа добру тврдоћу, можда неће достићи отпорност алатног челика H13 на термички замор. Правилна топлотна обрада и одржавање кључни су за спречавање деформација или пуцања.
С7 алатки челик
С7 алатки челик је познат по високој тврдоћи удара, а то је челик који се појачава у ваздуху који обично досеже 54-58 ХРЦ након топлотног обраде.
За разлику од неких каљених челика усмерених првенствено на отпорност на хабање, челик S7 истиче се отпорношћу на удар. Добро подноси механичко напрезање и изненадна оптерећења. Зато је користан за клизаче, подизаче и друге компоненте калупа изложене ударцима или интензивном кретању.
С7 нуди умерен отпор на ношење, али не исти отпор на абразију као и Х13, који такође нема отпор корозије од 420 нерђајућег челика.
Правиоци алатки често користе С7 за:
- Компоненте избацивача
- језгро игле под великим стресом
- Молдови са сложеним деловима који се крећу
То је мање уобичајено за пуне блокове шупљине, али игра важну улогу у захтевним областима калупа где је јачина критична.
Критерији избора за челик алатки
Сада када знамо шта је важно и како сваки тип алатног челика обавља, време је да их упоредимо са правим сценаријама и условима, ово поглавље ће бити подељено на три дела са графиконима за лакше разумевање.
Произвођачки обим и живот алатки
Поред броја делова, обим производње повезан је са очекиваним временом рада калупа, интервалима одржавања и тиме да ли ће се алат користити за привремену или пуну производњу. Код великих калупа радионице често уграђују каљене уметке у подручја изложена великом хабању, а базу израђују од јефтинијег челика. Овакво комбиновано решење уравнотежује трошкове и век алата без прекомерног ојачавања целог калупа.
| Обим производње | препоручени челик | Зашто |
|---|---|---|
| Мали обим производње (<50,000 циклуса) | П20 (предтешко) | Ниска цена, брзо сплетење, без топлотног третмана |
| средња јачина (пуцњава од 50к до 500к) | П20 или 718Х | Уравнотеженост трошкова и издржљивости |
| Велики обим производње (>1,000,000 циклуса) | Х13, С136 (надјачано) | Висока чврстост, отпор на ношење, топлотна стабилност |
Компатибилност материјала и абразивни материјали
Пластична смола знатно утиче на избор челика јер многе савремене смоле садрже додатке који могу променити отпорност на корозију или карактеристике хабања. Усклађивање челика са смолом смањује застоје и скупе поправке. У влажном окружењу отпорност на корозију штити и некоришћене калупе између производних серија, чак и када се калупи не користе за корозивне смоле.
| Категорија ослобађања | Примери | Ризик | препоручени челик |
|---|---|---|---|
| стандардне смоле | PP, PE | Ниска количина | П20 |
| Инжењерске смоле | ПЦ, ПА, ПОМ | Висока топлота, топлотни стрес | Х13 (добро вруће тврдоћа, ~@ ¦Амп¦Amp¦ отпор на замор) |
| испуњене/абразивне смоле | Напуњена стаклом, минерална | Ерозија (као пешчани папир) | снажни челик (Х13) или површна обработка |
| корозивне смоле | ПВЦ, оцене за ретардирање пламена | Напад на гас, рђа, јахање | Нерђајући челик (420, С136) |
површински завршетак, пољашкост и текстуалност
Део појављивања често покреће избор челика колико и трајност. За текстуриране површине (хемијске или ласерске еттинг), доследна тврдоћа и чиста металургија помаже да се одржи оштар детаљ текстуре током дуге производње.
| захт› јев д› јелова | Неопходан челик | Зашто |
|---|---|---|
| Некосметички / унутрашњи делови | Предтегнут (П20) | Довољно машинског или лаког лака завршетка по нижим ценама |
| Чисти делови, сочива, медицински | нер› ијешено (S136, 420) | Полјаци за завршетак (СПИ А-1); фина, униформна микроструктура |
| текстуалне површи (хемијски или ласерски) | доследна тврдоћа, чиста металургија | Држи детаље оштре текстуре дужим потезама |
Како избор челика утиче на производну ефикасност Укупни трошак
Трошкови алата су главни возач иза избора правог челика за алат. Избор челика, заједно са методама обраде топлине и механизма, директно обликује живот калупа и део квалитета.
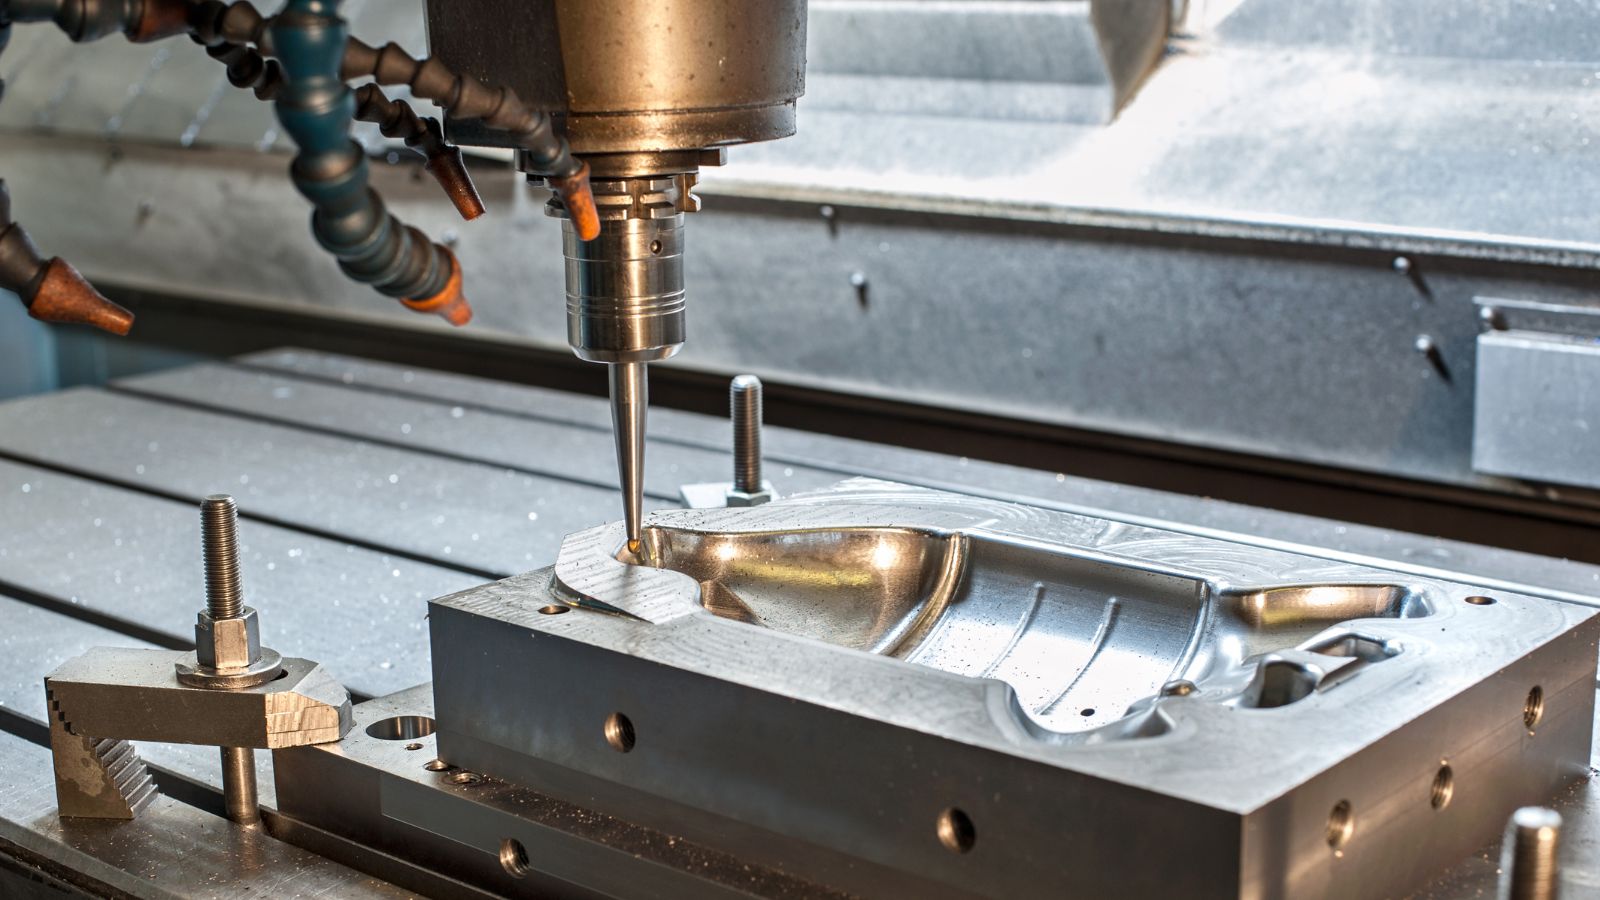
Температура и тврдоглавост
Челик са снажном тврдоћом постиже уједињену тврдоћу чак и кроз дебеле секције. Ово постаје критично у великим калупима, где језгро мора да се поклопи са својствима површине; неравна тврдоћа може довести до пукотине или изобличења под притиском стезања.
Претходно каљене класе, попут P20, скраћују рок израде јер уклањају потребу за потпуним каљењем након машинске обраде. Насупрот томе, челици који захтевају потпуно каљење, попут H13 или S136, морају се контролисано калити и попуштати.
Топлотни третман такође утиче на то како челик реагује на полирање и ЕДМ.
времена и ефикасност циклуса
Челик који добро преноси топлоту омогућава стабилно хлађење и доследније димензије делова. Кратки циклуси зависе од брзине, чак и од уклањања топлоте: ако се челик неравномерно охлади, део може да се изокреће и штампа може да захтева дуже време, смањујући ефикасност и повећавајући трошкове по делу.
Снажнији челик се супротставља ношењу на капијама и линијама за раздвајање, одржавајући дубину отвора и гашење у складу са толеранцијом током многих циклуса.
Важна је и завршна обрада површине: полиране шупљине смањују трење и убрзавају вађење дела, чиме се смањује сила избацивања и омогућава брже отварање калупа без оштећења дела. Сви ови фактори повезују избор челика са производним учинком, стопом шкарта и укупним трошковима производње.
Израдите свој калуп уз Moldie већ данас
Изаберите прави алат челик за пластичну убризгавање калуп директно утиче на циклусе пута, делимичног квалитета, и дугорочну профитабилност.
Спреман да оптимизујете следећи пројекат са савршеним алатом?
Обратите се компанији Moldie већ данас — наши искусни инжењери помоћи ће вам да изаберете идеалну класу челика за своју смолу, производне циљеве и буџет. Од консултација о дизајну до готовог калупа испоручујемо прецизне алате који поуздано раде.







