
Шта је „Површни завршетак у инјекцији“?
У области процеса обликовања ињекције, изабрани крај површине може значајно да утиче и на изглед и на функционалност коначног производа.
Дефиниција површинског завршетка
Површни завршетак & nbsp; показује на текстуру површине дела који је направљен обликовањем ињекције. Укључује ниво сјаја, грубоће и образца који су достављени на површини обликованог дела. Овај завршетак се одређује квалитетом самог калупа, као и материјалима који се користе у процесу убризгавања. Могу се постићи разни завршеци површине, укључујући мат, текстуре или високо сјајне завршетаке, који се постижу кроз различите процесе после уграђивања, као што су полирање или примењивање текстура калупом пре производње.
Вредност завршетка површине у м› ијењању инјекција
Површина обликовања убризгавања је кључна зато што директно утиче на изглед и функционалност тог дела.
Вaжнa зa визуелнe aпaлeнциje
- Глатка, сјајна завршница (СПИ А оцене) обезбеђује висок, полиран изглед погодан за козметичке делове, леће итд.
- Полуглас (СПИ Б оцене) и мате (СПИ Ц оцене) могу сакрити несавршености као што су линије протока, заварене линије и ознаке заварености да би се побољшао изглед.
- Текстуални завршетци (СПИ Д оцене) нуде јединствене естетске опције, као што су кожно зрно, дрвена зрна, геометријски обрасци итд.
Значајност за функцију
- Текстуирани завршеци могу обезбедити побољшање стиска и отпора клизања за производе као што су ручни уређаји, управљачки точкови итд.
- Специфични завршеци могу побољшати боју и етикету прилепљивања на обликованом делу површине.
- Текстура омогућава гасове да избегну калуп и може се користити за стварање доњих резова.
- Површна грубост утиче на трење и отпор на ношење, што је можда важно за механичке делове.
Како су СПИ, ВДИ, и Молд-технолошки Завршни стандарди примењени?
Стандарди завршне обраде површине, као што су SPI и VDI, дефинишу естетски квалитет и функционалност обликованих делова тако што одређују параметре сјаја, текстуре и храпавости. Ови стандарди обезбеђују да површине испуњавају унапред утврђене критеријуме важне за перформансе и естетски изглед производа.
Преглед стандарда за завршетак ~@ ¦СПИ‐ а¦SPI‐ a¦
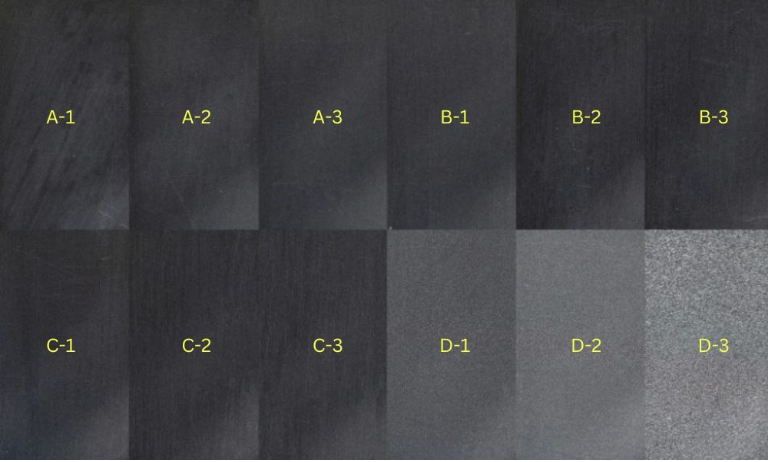
Удружење индустрије пластике (СПИ) Енбсп успоставило је класификациони систем за површ убризгавања. Овај систем категоризује се у сјај (А), полугласи (Б), мата (Ц) и текстурирани (Д) оцене, сваки са задатим нивоом сјаја и грубоће:
- СПИ А је врхунац који обезбеђује високо полиране, сјајне завршетке, често укључује радно интензивно коришћење дијаманата који су погодни за делове где је премиум изглед главни.
- СПИ Б нуди полу-гласирајуће завршетак, постигнут кроз ситније житарење и мање интензивно полирање.
- СПИ Ц одражава стандардну мату завршетка, обично производње са каменим абразијама.
- СПИ Д ствара највише текстуриране, негласиве површине, погодне за делове где су жељена стиска или нерефлективна својства.
У целом овом спектру, тачне вредности грубоће се дају на површини калуп, обезбеђујући да део одржи намењен изглед.
| Стандардни СПИ | Заврши (система) | Заврши (тип) | Метод завршетка | Типична површина грубоћа (Ra μm) |
| А-1 | сјајна | Супер сладак | разред # 3, 6000 Дијамант | 0.012 до 0.025 |
| А-2 | сјајна | висока сјајнаcolor | Класа #6, дијамантско полирање гранулације 3000 | 0.025 до 0.05 |
| А‐ 3 | сјајна | нормална сјајна | степен # 15, 1200 Грит дијаматорски баф | 0,05 до 0,10 |
| Б-1 | полуглоси | Фино полу-глоси | 600 грит папир | 0,05 до 0,10 |
| Б-2 | полуглоси | средњи полуглоси | 400 грит папир | 0,10 до 0,15 |
| Б‐ 3 | полуглоси | нормалан полуглоси | 320 Грит папир | 0,28 до 0,32 |
| Ц-1 | Мате | Фино мате | 600 грилски камен | 0,35 према 0,40 |
| Ц-2 | Мате | средњи мат | 400 грит камен | 0,45 до 0,55 |
| Ц-3 | Мате | нормалан мат | 320 грилски камен | 0,63 према 0,70 |
| Д-1 | текстуирано | Сатински текстуално | стакло сувог експлозијеweather condition | 0,80 до 1.00 |
| Д‐ 2 | текстуирано | Задужен текст | сува експлозија # 240 оксид | 1.00 до 2,80 |
| Д‐ 3 | текстуирано | грубо текстуирано | Сува експлозија # 24 оксид | 3,20 до 18.0 |
разумевање ВДИ 3400 стандарда
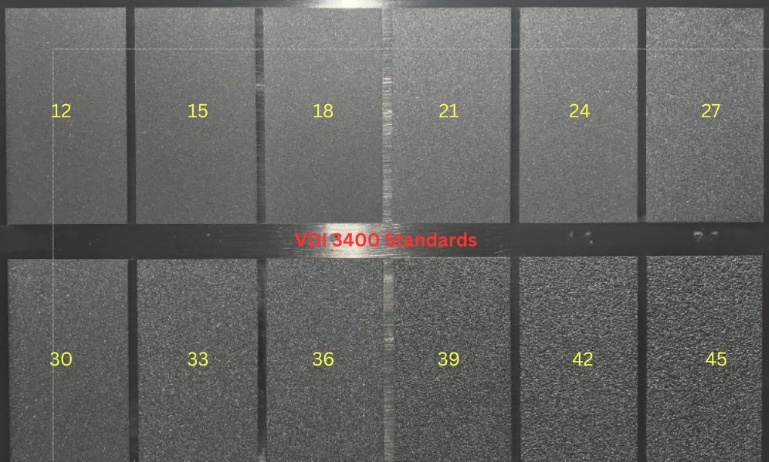
ВДИ 3400 стандарди потичу од Вереин Deutscher Ingenieure, Удружење немачких инжењера. Ови стандарди садрже низ текстура од веома глатких до високо текстурираних, што омогућава прецизну контролу над тактилним и визуелним квалитетима убризгавања обликованог дела. За разлику од СПИ, ВДИ 3400 користи скуп 3Д калапа који показује различите нивое грубоће које одговарају одређеним разредима, као што су ВДИ 12 до ВДИ 45. Ови физички узорци омогућавају једноставну упоредбу и селекцију. ВДИ 3400 стандарда се односи на различите материјале и технике обраде и посебно су погодни за постизање сложених и детаљних текстура.
| ВДИ вр› иједност | Опис | Примене | површинска грубост (Ra μm) |
| ВДИ 12 | 600 камен | Ниски делови лака | 0.40 |
| ВДИ 15 | 400 камен | Ниски делови лака | 0.56 |
| ВДИ 18 | стакло сувог експлозијеweather condition | Завршетак сата | 0.80 |
| ВДИ 21 | Сува експлозија # 240 оксид | Мат завршна обрада | 1.12 |
| ВДИ 24 | Сува експлозија # 240 оксид | Мат завршна обрада | 1.60 |
| ВДИ 27 | Сува експлозија # 240 оксид | Мат завршна обрада | 2.24 |
| ВДИ 30 | Суво пескарење оксидним абразивом # 24 | Мат завршна обрада | 3.15 |
| ВДИ 33 | Суво пескарење оксидним абразивом # 24 | Мат завршна обрада | 4.50 |
| ВДИ 36 | Суво пескарење оксидним абразивом # 24 | Мат завршна обрада | 6.30 |
| ВДИ 39 | Суво пескарење оксидним абразивом # 24 | Мат завршна обрада | 9.00 |
| ВДИ 42 | Суво пескарење оксидним абразивом # 24 | Мат завршна обрада | 12.50 |
| ВДИ 45 | Суво пескарење оксидним абразивом # 24 | Мат завршна обрада | 18.00 |
Стандарди површинских завршених модула
| Серија | Број текстуре | Дубина текстуре (inc) | Дубина текстуре (mm) | Најмањи угао нацрта | Опис |
| МТ‐ А | МТ-11010 | 0.001″ | 0.0254 mm | 1.5° | Фино пешчано довршење |
| МТ‐ А | МТ-11020 | 0.0015″ | 0.0381 mm | 2.5° | Средње мате |
| МТ‐ А | МТ-11030 | 0.002″ | 0,0508 mm | 3° | Завршетак грубе мате |
| МТ‐ А | МТ-11040 | 0.003″ | 0.0762 mm | 4.5° | врло грубо завршетак матеа |
| МТ‐ А | МТ-11050 | 0.0045″ | 0.1143 mm | 6.5° | Агресивна мата |
| МТ‐ Б | МТ-11200 | 0.003″ | 0.0762 mm | 4.5° | Геометријски образац |
| МТ‐ Б | МТ-11210 | 0.0035″ | 0.0889 mm | 5.5° | Геометријски образац |
| МТ‐ Б | МТ-11220 | 0.004″ | 0.1016 mm | 6° | Геометријски образац |
| МТД | МТ-11550 | 0.0045″ | 0.1143 mm | 6.5° | Образац дрвеног зрна |
| МТД | МТ-11555 | 0.006″ | 0,1524 mm | 9° | грубо зрнасто зрно |
Како Молд текстура утиче на убризгавајући део?
Текстура мрља игра кључну улогу у дефинисању естетике и функционалности убризгавања обликованих делова. Она директно утиче на грубост површине и може довести до различитих продукционих изазова ако не буде исправно управљана.
Улога молд површине у инјекцијама
Површина калупа & nbsp; је кључна у одређивању квалитета убризгавања обликованог дела. Током процеса калапа, истопљени пластични материјал преноси текстуру површине ка коначном производу. Степен полиране површине може да утиче на адхезију боје; веома полирана површина резултира сјајним крајем који може бити изазовнији за придржавање боје, док текстурирана површина / nbsp; боље везивање боја. Слично, одређене текстуре могу минимизовати изглед несавршености, као што су линије протока, које су видљиве линије на површини обликованог дела изазване различитим брзинама које се протежу из разнолике пластике.
Постизање жељене површинске грубоће
Текстуални процеси стварају одређене обрасце на калупу који се преноси на површину дела. Ови обрасци могу се кретати од врло финих текстура које мало мењају сјај дела у тешке текстуре које стварају приметљиву грубост. Избор текстуре треба да се уклопи са замишљеном употребом дела и очекивањем квалитета крајњег производа. На пример, кожна текстура може се користити у аутоматским унутрашњостима за побољшање стиска и луксузни осећај.
Заједнички модул завршава питања и решења
Ток редова
Летеће линије појављују се као влажни обрасци или ванбојне низове на површини обликованог дела. Изазване су варијацијама у брзини хлађења материјала док тече кроз калуп различитим брзинама.
Решења:
- Повећај брзину убризгавања, притисак и температуру материјала како би се осигурало да се калуп испуни пре хлађења.
- Заокружи углове калупа где се дебљина зида повећава да би проток био у складу
- Преместите капсуле да би се створила већа удаљеност од хладила за калуп да се спречи рано хлађење током протока.
Јеттинг
Двигање се манифестира као вртлог попут црва близу дебелих капија, изазван је температурним варијацијама унутар протока материјала, често због капија које су премале или брзине убризгавања које су пребрзе.
Решења:
- Повећати величину уливног места и заменити бочна уливна места преклопним уливним местима
- Смањите брзину убризгавања да спречите прекомерно грејање стрижа материјала
Ознаке синка
Удубљења услед скупљања су мале јамице које се појављују на дебљим пресецима дела. Настају када се унутрашњи део хлади и скупља брже од спољашњег дела.
Решења:
- Повећај притисак убризгавања и држи притисак да се осигура одговарајуће паковање
- Повећај величину капије или промени положај капије
- Дизајнирати део да има униформнију дебљину зида, са ребра и газда не прелази 60% од номиналне дебелине
Како да изаберете прави крај површине за свој део ињекције?
Поклапање површине са захт› јевима производа
Опције завршне обраде површине зависе од намене производа. За предмете код којих је изглед важан, као што су производи широке потрошње, може бити потребна сјајна завршна обрада. Индустријским деловима, насупрот томе, могу одговарати текстурисане површине које побољшавају пријањање или везивање боје. SPI завршне обраде (стандарди Удружења индустрије пластике) као што је SPI A-2 често се користе када је потребно високо полирање, док за компоненте код којих изглед није битан може бити довољна завршна обрада SPI C-1.
Нацрт угао
Укључивање одговарајућег угла нацрта у дизајн делова о коме се не може преговарати како би се осигурало исправно ослобађање калупа. Строжи нацртани угао ће олакшати лакше демолирање, што може омогућити коришћење агресивнијих текстура без ризиковања интегритета дела.
Материјал м› ијешања
Изабрани материјал за обликовање утиче на достижљиву површину. Јача пластика може да постигне виши ниво сјаја, док мекши материјали могу да захтевају другачији приступ да би постигли сличне ефекте. Део дизајнера мора да разуме како материјал комуницира са циљем да задовољи жељени квалитет.
Трошкови алатки
Виши нивои површине појављују трошкове подизања због повећаног времена машинеринга и полирања. дизајнери производа морају да уравнотеже естетске захтеве са економском изводљивошћу, имајући у виду да одређени завршеци захтевају сложеније и радно интензивније процесе подстицања.
Материјал алатки за м› ијешање
Материјал алата за калуп одређује његов радни век и ниво детаља који може да пренесе на део. Код дугих производних серија или веома детаљне завршне обраде предност има издржљив алатни челик. Када је смањење трошкова приоритет, могу се користити алуминијумски калупи, уз напомену да се могу брже хабати или не омогућити исти ниво детаља као челик.







