
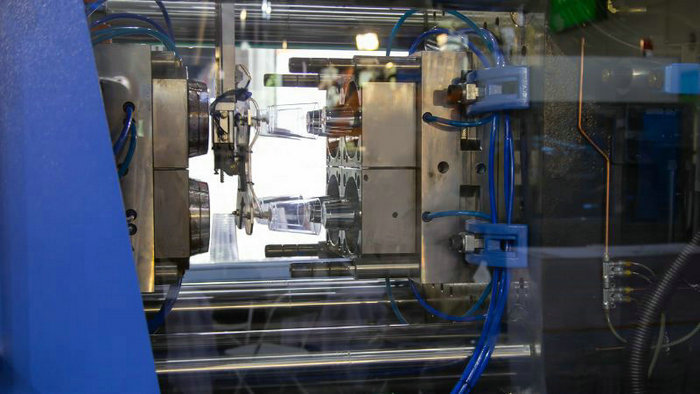
Увод у поликарбонатско м› ијењање
Обликовање поликарбоната је техника којом можете израдити предмете са прецизном комбинацијом изузетне жилавости, бистрине и отпорности на удар. Поликарбонат је аморфни термопласт познат по својим изванредним својствима.
Шта чини поликарбонат истиче
Хајде да разложимо шта чини овај материјал тако посебним.
Поликарбонат је облик термопластичног полимера који је познат по томе што је изузетно крут и лак. Често се назива кратком „ПЦ“, поликарбонат има неколико пожељних својстава која га чине корисним за различите примене.
Ова пластика се састоји од карбонатних група везаних између аромских прстенова дуж полимерног ланца. Ова хемијска структура даје јачини поликарбоната и крутости. Она је аморфна и провидна, дозвољавајући лаком пролазу светлости. Ипак, поликарбонат је веома отпоран на утицај и може да издржи значајну силу без ломљења или пукотине.
Производња поликарбоната почиње реакцијом бизофенола А (БПА) и фосгена да формирају кичму полимера. У зависности од коначне употребе, може се формирати у чврсте листове или обликовати у различите облике.
Током обликовања, поликарбонат се може обликовати у жељени облик уз очување механичких својстава, као што су савојна и ударна чврстоћа. Овај материјал је отпоран на топлоту, што доприноси његовој трајности и чини га погодним за производе изложене високим температурама.
Поред тога, оптичка бистрина ове пластике готово је истоветна провидности, па су добијени делови истовремено чврсти и провидни. Због ових карактеристика поликарбонат је изванредан избор за разне примене, укључујући аутомобилске компоненте, потрошачку електронику и заштитну опрему.
Дизајн и инжењеринг молида
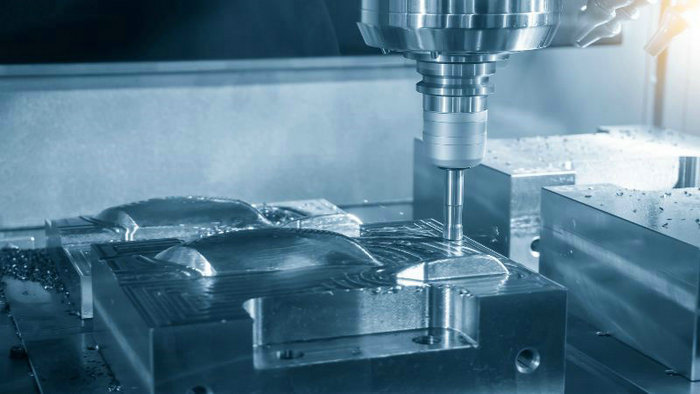
Пре него што се претворите у обликовање поликарбоната, наћи ћете да су дизајн и инжењеринг калупа кључни фактор за постизање висококвалитетних, доследних делова. Овај процес захвата низ техничких обмана, од избора правих материјала до коришћења напредног софтвера за прецизан дизајн.
Избор м› ијешања материјала
Избор материјала калупа непосредно утиче на квалитет и радни век производа од поликарбоната. За израду калупа често се користе алатни челици због трајности и отпорности на хабање. При избору узмите у обзир:
- Термопреводљивост: утиче на стопу хлађења и време циклуса.
- Тврдоћа: одређује отпор на површинских дефекта и огреботине.
Инжењеринг прецизности за молиде
Достизање тесне толеранције је кључно у инжењерингу калупа. Прецизност усавршавања осигурава да калупи задовољавају тачне спецификације које су неопходне за жељени облик и величину ваших делова. Разумејте да:
- Толеранције: утицати на уклапање и функцију ваших састављених делова.
- Део величина: од минута до великог сви зависе од прецизности ваших калупа.
Површни третмани и завршетак
Површни третман калупа је од суштинског значаја за побољшање својстава ослобађања и смањење површинских недостатака. Завршавам опције на које ћете наићи укључују:
- Полирање: резултат на глатком, сјајном површином.
- Текстуално: обезбеђује мату или образац површине, која може бити функционална или естетичка.
Вентилација и постављање капије
Исправно отворење и постављање капија су кључни у спречавању дефекта и обезбеђивању оптималног протока термопластичних смола.
- Омогућава да ваздух побегне из шупљине да би се спречили заробљени дефекти ваздуха.
- Локације капије: Утиче на проток смоле и може да утиче на изглед и интегритет тог дела.
Софтвер за дизајн CAD и Mold
Коришћење ЦДА‐ а (компјутерски дизајн) и специјализованог софтвера за дизајн калупа олакшава процес производње тако што вам омогућава:
- Проводе анализу протока: Предвиди и побољшај расподелу смоле кроз калуп.
- Замислите локације капија и делове: помаже у решавању потенцијалних производних изазова пре него што се напуни.
У вашем путовању обликовања поликарбоната, ове интрикације у дизајну и инжењерингу муљажа обликују пут од сировине до завршеног производа, пружајући јасан план за успех.
Техника м› ијењања процеса убризгавања поликарбоната
Делови од поликарбоната произведени бризгањем имају изузетна својства, као што су отпорност на удар и топлоту. Ипак, обрада поликарбоната може бити сложена јер неке његове варијанте имају малу брзину течења растопа.
Приликом обликовања поликарбоната, контрола параметара процеса је од кључног значаја за квалитет коначног производа. Хајде да заронимо у детаље како бисмо вам обезбедили најбоље резултате.
Припреми поликарбонат
- Уобичајене оцене поликарбоната обухватају општу сврху, високу температуру, УВ стабилизован и ретардиран пламен. ПЦ смола мора бити осушена пре него што се обликује до садржаја влаге испод 0,02% да се спрече дефекти.
- Сушење се обично ради на 120°C за 2-4 сата.
Како поставити машину за м› ијењање ињекције
- Сила стегања би требало да буде 0,7-0,8 тона по квадратном инчу пројектоване површине.
- Величина машине би требало да буде 1,5-2 пута тежина дела.
- Шраф треба да има однос Л/Д од најмање 15:1, идеално 20:1, са прстеном провере и постепеном транзицијом.
- Отварање звона би требало да буде мало мање од величине капије.
Припрема за м› ијешање
- Молд се мора очистити и покрити са ослобађајућим агентом да би се олакшало избацивање.
- Вентили морају бити јасни да дозвољавају ваздуху да побегне када се калуп попуни.
- Канали за хлађење треба оптимизовати чак и за хлађење и смањење циклуса.
Поставке процеса
- Температура топљења: 280-320°C у зависности од оцене.
- Температура котрљања: 70-120°C. Више за боље завршетак површине и смањи стрес.
- Притисак инјекције: што је могуће више, обично 850-1400 трака. Помаже брзо попуњавање мувла.
- Бржина убризгавања: спорија за мала / снажна капија, у супротном брже.
- Притисак паковања: што је мање могуће да се минимизира преостали стрес.
Процедуре постмодирање
- Пластични делови су избачени када је довољно хладно да се носи са стресовима демолирања.
- Трагови капије су уклоњени кроз триминг.
- Анализација на 120-130°C за 30 минута – 1 сат може да ублажи преостале стресове.
- Провера димензије и визуелни прегледи се извршавају како би се осигурао делимични квалитет.
Детаљи механизма избацивања
Процес избацивања мора бити пажљиво контролисан да се избегне оштећење чврстог поликарбоната обликованих делова.
- Осигурајте да су игле постављене да равномерно дистрибуирају силе избацивања.
- Брзина избацивања: Прилагодите брзину да спречите налепљивање или деформацију дела.
Обратите пажњу на ове техничке детаље, бићете боље опремљени за комплексан процес убризгавања поликарбоната.
Напредне технике у поликарбонатном пластичном убризгавању
У вашем путовању да овладате обликовањем поликарбоната, открићете да напредне технике могу бити кључне у побољшању јачине, естетике и функционалности.
м› ијењање са убризгавањем
Код бризгања са накнадним сабијањем, поликарбонат се најпре убризгава у делимично отворен калуп, а затим додатно сабија, чиме се побољшава уједначеност производа. Овај метод обједињује принципе бризгања и пресовања и смањује напрезања, а истовремено омогућава производњу тањих и прецизнијих компоненти.
Гасно-асистичке и водо-асистичке ињекције
Код бризгања уз помоћ гаса, азот се након убризгавања уводи у шупљину калупа, стварајући унутрашње канале и смањујући потрошњу материјала без нарушавања структурне чврстоће. Слично томе, код бризгања уз помоћ воде користи се вода, чиме се побољшава хлађење и скраћује време циклуса.
- Предности:
- смањење тежине
- повећана снага
- Бржи циклус пута
Множење математичког и коподешавања
Прелазимо на вишематеријално (двокомпонентно) обликовање, можете обликовати поликарбонат са различитим материјалима у једном циклу за композитне структуре. Копијевање, подгрупа ове технике, укључује убризгавање два различита полимера у један калуп, један за другим, да би створили део са слојевитим својствима.
- Састав композита:
- Суштински материјал: обично јефтинији или мање снажан материјал.
- Материјал коже: типично издржљивији материјал који површно израња део.
Сваки метод игра критичну улогу у прилагођавању ваших компонента поликарбоната да би испунио одређене захтеве – од структурних аспеката до естетских могућности. Користећи ове напредне технике, ваши производи из поликарбоната неће само задовољавати, већ ће надмашити очекивања чак и најизазовнијих примена.
Трајност и утицај на животну средину
Док истражујете свет поликарбоната, важно је да разумете не само његове практичне примене већ и утицај његове производње и животног циклуса на животну средину. У овом одељку детаљније ћемо размотрити како рециклажа и ефикасност производних процеса доприносе одрживости.
Рециклирање и поновно коришћење поликарбоната
Снажна природа поликарбоната дозвољава да се користи у разним производима, од лећа за очи до непробојног стакла. Међутим, када ови предмети дођу до краја живота, рециклирања и поновне коришћења поликарбоната постају најважнији за смањење отпада животне средине. Срећом, поликарбонат може бити механички рециклиран да би се смањио његов еколошки отисак. Процес укључује:
- Гријање: производи поликарбоната су приземљени на мањим деловима.
- Чишћење: Загађивачи су уклоњени да би се припремили за реинтеграцију.
- Топи: чисти одломци од поликарбоната се брзо загревају и претварају у нове производе или поликарбонатске листове.
Претворећи поликарбонатни отпад у грануле кроз екструзију, може се додати другим пластичним производима, што је ефикасно проширивање његове корисности и спречавање загађења.
Енергетска ефикасност у производњи
Да би се побољшала одрживост, неопходно је усмерити пажњу на енергетску ефикасност производње поликарбоната. Производни процес обично обухвата брзо загревање и прецизну контролу ради израде висококвалитетних поликарбонатних плоча или производа. Ради уштеде енергије уведена су унапређења која:
- Оптимизује процесе: фино прилагођавање параметара производње за минимисање енергетског отпада.
- Инкорпоративна зелена технологија: коришћење опреме за штедење енергије и обновљивих извора енергије када је то могуће.
Овај континуирани рад на унапређењу има за циљ смањење укупне потрошње енергије и угљеничног отиска повезаних са производњом поликарбоната. Дајући предност овим праксама, можете допринети еколошки прихватљивијим иницијативама у индустрији.
Често постављана питања
Које су температуре потребне за убризгавање поликарбоната?
За успешно бризгање веома је важна контрола температуре. За поликарбонат су обично потребне температуре у распону од -40°C/-40°F до 120°C/248°F. Ови параметри обезбеђују да поликарбонат током процеса задржи чврстоћу и стабилност.
Шта су уобичајени проблеми у обликовању поликарбоната и како се могу решити?
Уобичајени проблеми обухватају деформације, појаву мехурића и непотпуно испуњавање калупа. Решите их оптимизацијом потреба за одзрачивањем, контролом параметара процеса и одржавањем уједначене дебљине зида.
Који је процес за завесе формирају поликарбонатни листови?
Формирање драпа укључује грејање поликарбоната на температуру која може да се клизи, а онда је драпира преко калуп да би се постигао жељени облик.
Који су кораци укључени у обраду поликарбонатних материјала?
Прерада поликарбоната се састоји од грејања материјала на препоручену температуру, убризгавања у калупове, хлађења да се учврсти, а затим избацивања коначних ињекција обликованих делова.
Која је методологија термоформације поликарбоната?
Термоформациони поликарбонат укључује грејање листа до његове тачке омекшавања, протезање га преко калуп, а затим га охлађивање да се формира крути, обликовани завршен производ.
Које су недостатке убризгавања поликарбоната?
Већа вискозност поликарбоната доводи до споријих циклуса обликовања, виших притискова обликовања и потребе за снажнијим калупима који могу да утичу на трошкове обликовања ињекције.







