
Mikrovstrekovanie plastov, výrobná technika na vysoko presné vstrekovanie plastov, dokáže pri veľkosériovej výrobe vyrábať zložité plastové diely s mikrometrovými rozmermi. V tomto článku vás prevedieme kľúčovými aspektmi mikrotvarovania, aby ste lepšie pochopili, ako môže prospieť vášmu projektu.
Základy mikrovstrekovania plastov
Mikrovstrekovanie plastov sa zameriava na výrobu mimoriadne malých plastových dielov s vysokou presnosťou a opakovateľnosťou. Vyžaduje presnú reguláciu toku materiálu, nástrojov a pohybu stroja.
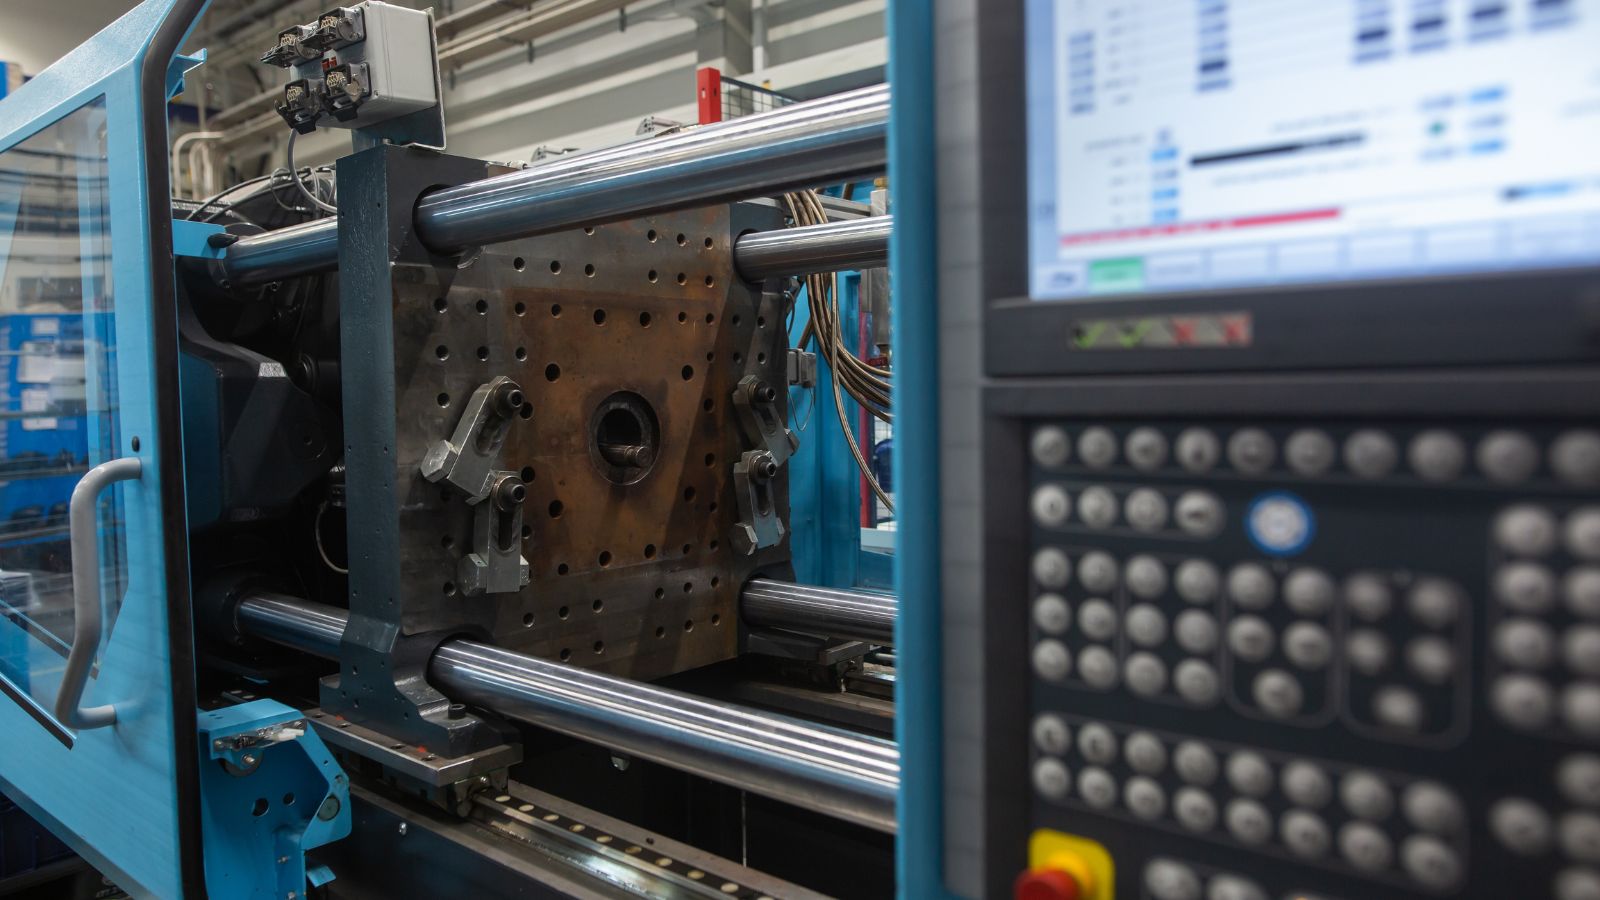
Čo charakterizuje mikrovstrekovanie plastov?
Mikrovstrekovanie plastov, nazývané aj mikrotvarovanie, sa zameriava na komponenty, ktoré často vážia menej než jeden gram a môžu mať hmotnosť len niekoľko miligramov.
Proces mikrovstrekovania plastov kladie dôraz na presnosť pri veľmi malých dávkach vstrekovaného materiálu. Niektoré systémy vstrekujú objemy menšie než 0.1 cm³, čo si vyžaduje presnú reguláciu teploty, tlaku a rýchlosti vstrekovania. Aj drobné zmeny môžu ovplyvniť kvalitu dielu.
Medzi kľúčové charakteristické črty patria:
- Veľmi malé strelné závažia, často menej ako 1 gram
- Vlastnosti merané v mikrónach
- Tolerancie tesnosti v jednociferných mikrometre
- Špecializované stroje na mikrovstrekovanie plastov
Výrobcovia používajú špecializované nástroje a vstrekovacie jednotky s vysokým rozlíšením, ktoré zvládajú malé objemy. Dôsledne kontrolujú aj sušenie a manipuláciu s materiálom, pretože vlhkosť alebo zmeny viskozity môžu v takomto meradle spôsobiť chyby.
Kľúčové rozdiely oproti tradičnému vstrekovaniu plastov
Pri tradičnom vstrekovaní plastov sa spracúvajú väčšie diely a proces má širšie tolerančné okno, zatiaľ čo mikrovstrekovanie funguje v oveľa užších medziach.
Pri tradičnom vstrekovaní nemusia malé odchýlky upínacej sily alebo rýchlosti vstrekovania ovplyvniť funkciu dielu. Pri mikrotvarovaní môžu aj nepatrné chyby pohybu stroja spôsobiť výronky, nedostreky alebo zablokovanie mikroskopických prvkov.
Pri mikrovstrekovaní sa používajú aj menšie formy, kratšie dráhy toku materiálu a rýchlejšie pohyby stroja. Zlepšujú reguláciu procesu, no vyžadujú dôsledné zarovnanie a údržbu.
Tento proces predstavuje samostatnú disciplínu, nielen zmenšenú verziu tradičného vstrekovania plastov.
Materiály pre mikrokomponenty
Vysokovýkonné polyméry sa používajú na náročné mikroskopické komponenty v zdravotníckych, elektronických a priemyselných zariadeniach. Tieto termoplasty musia vyplniť tenké steny a mikroskopické detaily bez degradácie.
PEEK (polyéteréterketón): ponúka vysokú pevnosť, chemickú odolnosť a tepelnú stabilitu. Dobre sa hodí na implantovateľné diely alebo diely určené na vysoké teploty, no jeho vyššia viskozita taveniny môže obmedzovať tok v mimoriadne tenkých prierezoch.
LCP (polyméry z tekutých kryštálov): tento materiál má veľmi nízku viskozitu taveniny a vynikajúci tok. Umožňuje vyplniť dlhé tenké geometrie s menším množstvom výronkov a minimálnou deformáciou. Preto je vhodnou voľbou na mikrokonektory a elektronické súčiastky s jemnou roztečou.
Medzi ďalšie bežné materiály patria PA (nylon), PPS, PC a PMMA. PA je húževnatý, no môže absorbovať vlhkosť, ktorá ovplyvňuje rozmery. PPS poskytuje tepelnú a chemickú odolnosť a stabilné zmršťovanie. PC má vysokú odolnosť proti nárazom a PMMA poskytuje optickú priehľadnosť potrebnú pri mikročočkách a svetlovodoch.
Postup mikrovstrekovania plastov
Proces mikrotvarovania prebieha podľa prísneho sledu krokov. Každá fáza od konštrukcie nástroja až po záverečnú kontrolu sa optimalizuje na reguláciu dávky vstrekovaného materiálu a rozmerovú presnosť.
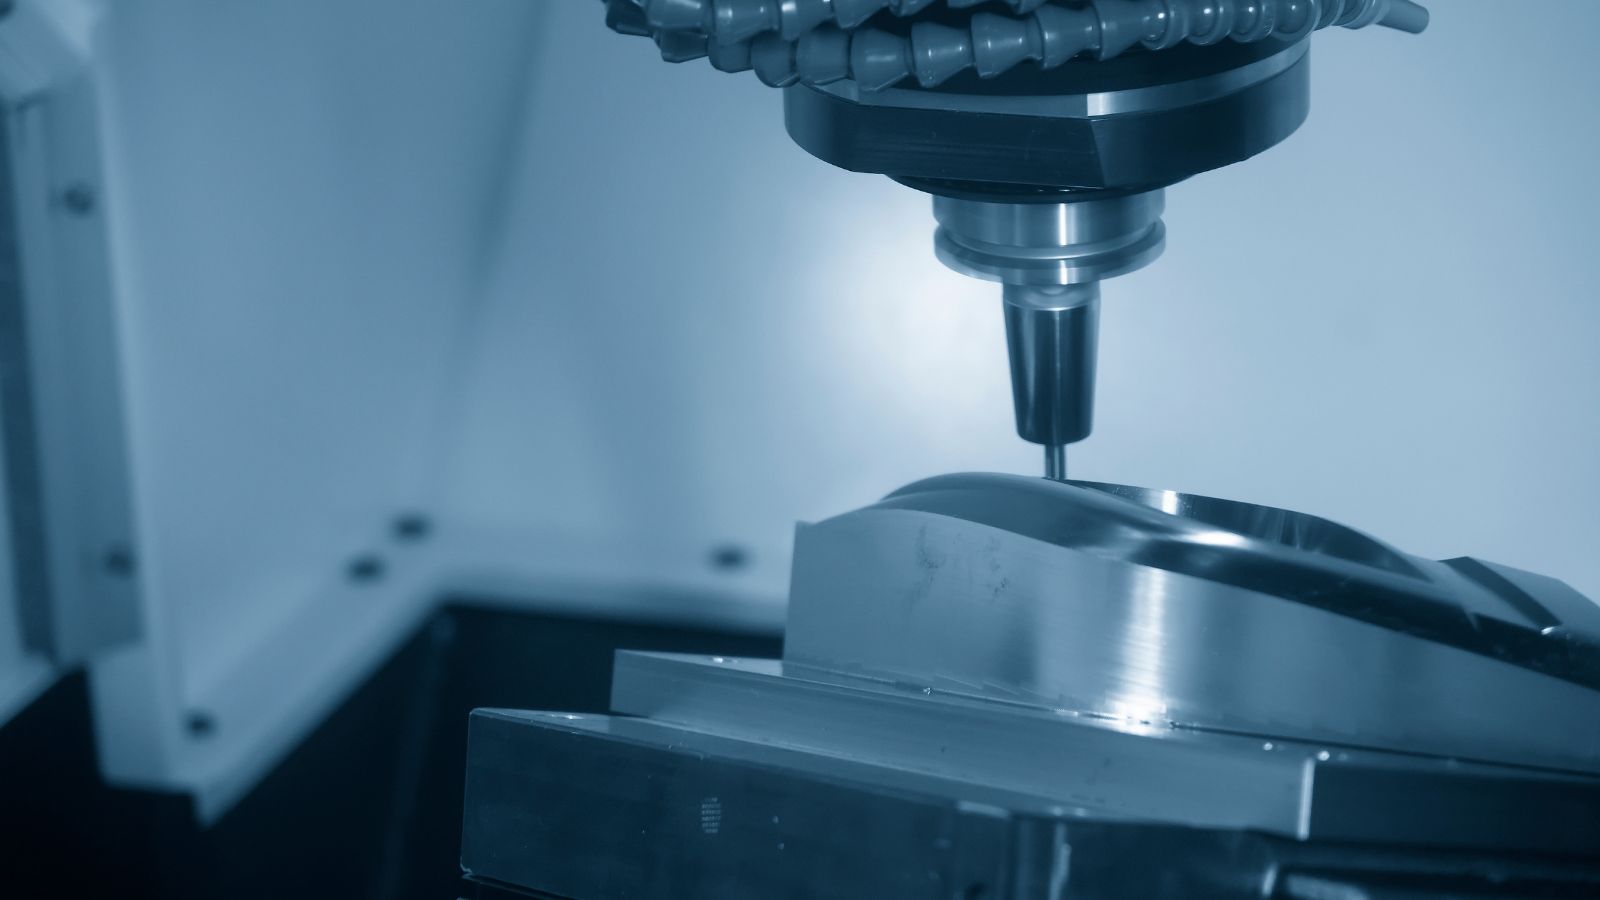
Mikronástroje a návrh formy
Mikroformy vyžadujú mimoriadnu presnosť. Zvyčajne sa vyrábajú z kalenej nástrojovej ocele alebo zliatin niklu pomocou mikrofrezovania alebo elektroerozívneho obrábania (EDM). Na zabezpečenie stabilného procesu musí objem dutiny presne zodpovedať predpokladanej dávke vstrekovaného materiálu. Konštruktéri zvyčajne uprednostňujú:
- Rovnomerná hrúbka stien: zabraňuje nerovnomernému chladeniu a vnútornému pnutiu.
- Odvzdušnenie & vtoky: sú kľúčové na zníženie tlakových strát a zachytávania vzduchu. Na minimalizáciu stopy po vtoku sa používajú ventilové vtoky, na automatické oddelenie vtokového zvyšku tunelové vtoky a na ploché diely filmové vtoky.
- Tepelná regulácia: integrované chladiace kanály a vložky odolné proti opotrebovaniu zabraňujú deformácii a nesúladu na deliacej rovine.
Presné vstrekovanie a plnenie dutiny
Počas vstrekovania privádza roztavený materiál do formy vysokopresný piest alebo skrutka. Keďže fáza plnenia trvá milisekundy, na vyplnenie tenkých stien a mikroskopických prvkov sú potrebné vysoké rýchlosti vstrekovania a stabilný tlak v dutine.
- Monitorovanie v reálnom čase: pokročilé systémy sledujú tlak v dutine, čím zabezpečujú opakovateľnosť a obmedzujú nedostreky.
- Optimalizácia procesu: obsluha jemne nastavuje teplotu taveniny a dotlak, aby zachovala úzke procesné okno.
Chladenie, vytláčanie a kontrola kvality
Hoci sa mikrodiely rýchlo ochladzujú, zvyšuje sa aj riziko deformácie. Aby sa predišlo týmto chybám, treba systém vyhadzovania navrhnúť mimoriadne starostlivo. Na vyberanie citlivých dielov pri rovnomernej regulácii teploty sa často používajú špeciálne kolíky, vákuum alebo vzduchové pomôcky.
- Kontrola na úrovni mikrometra: Technici používajú vysoko-magnifikačné systémy na overenie jednociferných tolerancií mikrometra.
- Opakovateľná výroba: Prostredníctvom sledovania kľúčových parametrov procesu pre každý beh výrobcovia zabezpečujú konzistentnú kvalitu vo vysokoobjemových dávkach.
Aplikácie a prípady použitia v priemysle
Výrobcovia používajú mikrovstrekovanie plastov na výrobu miniatúrnych komponentov s úzkymi toleranciami a opakovateľnou kvalitou. Odvetvia sa naň spoliehajú pri veľkosériovej výrobe malých plastových komponentov so zložitou geometriou.
Automotive and Industrial Micro Parts
Automobilový a priemyselný sektor využíva mikrovstrekovanie na odolné a vysoko presné diely, ktoré fungujú v stiesnených priestoroch. Príklady:
- mikroozuby
- malé ovládače
- klipy
- Puzdrá snímačov
- a viac …
Moderné vozidlá obsahujú mnoho kompaktných elektronických modulov, ktoré môžu používať malé plastové komponenty na zabezpečenie drôtov, tesniacich konektorov alebo vodiacich pohyblivých častí.
Mikrokomponenty využívajú aj priemyselné zariadenia, napríklad v čerpadlách, ventiloch a riadiacich systémoch. Niektoré diely majú jemné ozubenie, tenké rebrá alebo malé vnútorné prvky, ktoré by sa vo veľkom meradle obrábali ťažko.
Proces podporuje veľkosériovú výrobu pri zachovaní opakovateľnej kvality. Táto rovnováha medzi presnosťou a efektívnosťou ho predurčuje na miniaturizáciu v automobilových a priemyselných aplikáciách.
Zdravotnícke a zdravotnícke pomôcky
Zdravotnícke spoločnosti využívajú mikrovstrekovanie plastov na výrobu presných mikrokomponentov určených na implantáciu alebo priamy kontakt s pacientmi. Patria medzi ne:
- katétre
- zariadenia na dodávanie drog
- Puzdrá zdravotníckych pomôcok
- časti chirurgických nástrojov
- atď.
Mnohé z týchto mikrodielov vážia menej než gram a obsahujú prvky s rozmermi v mikrónoch. Hroty katétrov môžu mať napríklad drobné kanály a tenké steny, ktoré regulujú tok tekutiny. Aj malá chyba môže ovplyvniť funkčnosť, preto výrobcovia prísne kontrolujú proces.
Dôležitá je aj materiálna voľba. Biokompatibilné polyméry a sterilizovateľné živice ako PEEK alebo PPSU umožňujú v prípade potreby opakovanú sterilizáciu alebo dlhodobú implantáciu.
Elektronika a miniatúrne senzory
Výrobcovia elektroniky používajú mikrovstrekovanie plastov na výrobu konektorov, zástrčiek, spínačov a mikrooptických prvkov pre kompaktné zariadenia. Tieto miniatúrne komponenty sa musia zmestiť do stiesnených priestorov na husto osadených doskách plošných spojov.
Mnohé konektory majú veľmi malú rozteč kolíkov a tenké izolačné steny. Proces vstrekovania musí dodržať úzke tolerancie, aby sa zabezpečil správny elektrický kontakt a zarovnanie. Aj drobný výronok môže spôsobiť problémy pri montáži.
Mikrotvarovanie podporuje aj výrobu dielov používaných so snímačmi MEMS a ďalšími miniatúrnymi systémami. Kryty chránia citlivé prvky a zároveň zachovávajú malé celkové rozmery zariadenia.
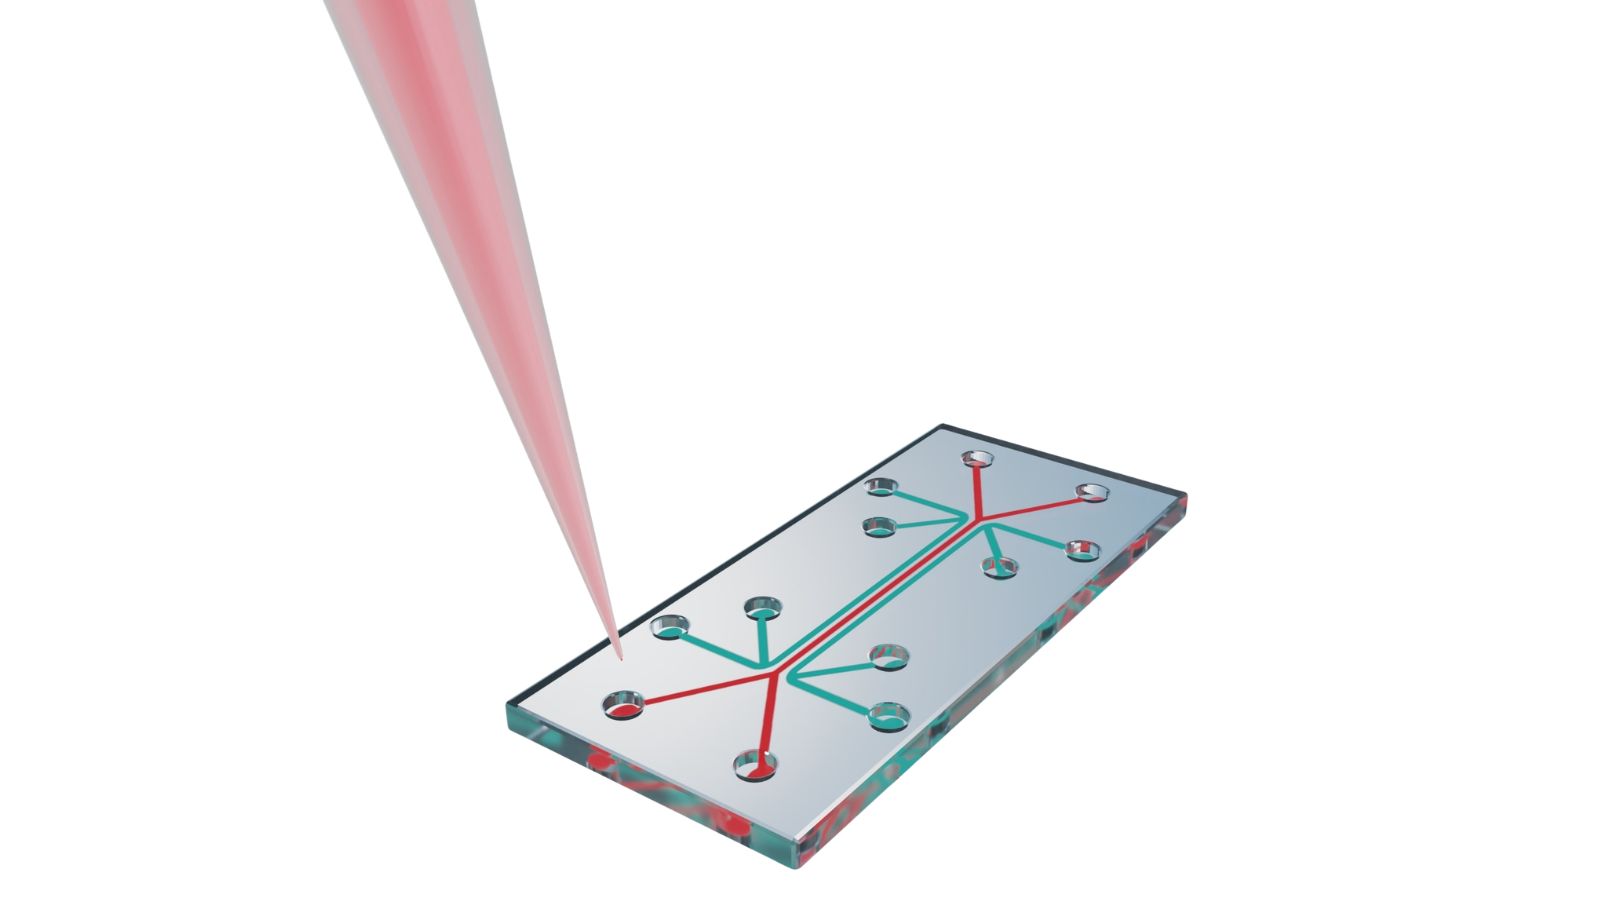
Mikrofluidné systémy a systémy Lab-on-a-Chip
Zdravotníctvo aj odvetvia environmentálneho testovania využívajú mikrovstrekovanie plastov na výrobu mikrofluidných zariadení.
Tieto komponenty, napríklad kazety typu laboratórium na čipe, obsahujú presne vytvarované mikrokanály, porty a zásobníky určené na vedenie mikroskopických kvapiek krvi, reagencií alebo vzoriek vody. Proces vstrekovania musí reprodukovať zložité geometrie s mimoriadne hladkými povrchmi, aby sa presne reguloval tok tekutiny bez jeho narušenia.
Keďže ide často o jednorazové diagnostické výrobky, mikrotvarovanie prináša potrebnú rovnováhu medzi pokročilou automatizáciou, mimoriadnou presnosťou a hospodárnou veľkosériovou výrobou.
Vyberte si Moldie pre svoj projekt mikrovstrekovania plastov
S rastúcim globálnym dopytom po menších, inteligentnejších a menej invazívnych technológiách sa schopnosť vyrábať na mikroskopickej úrovni stala kľúčovou konkurenčnou výhodou.
Chcete premeniť mikroskopický prototyp na spoľahlivú veľkosériovú výrobu? Spolupracujte s Moldie a využite naše rozsiahle znalosti zložitých vlastností polymérov, pokročilú výrobu nástrojov a prísne postupy zabezpečenia kvality. Kontaktujte náš technický tím a zaistite si konkurenčnú výhodu i úspešnú realizáciu projektu mikrovstrekovania plastov!
Najčastejšie otázky (FAQ)
Ako dlho zvyčajne trvá výroba mikroformy?
Keďže mikroformy si vyžadujú špecializované vysokopresné obrábacie techniky, ako je drôtové elektroerozívne obrábanie a veľmi jemné frézovanie, dodacie lehoty na nástroje môžu byť občas o niečo dlhšie než pri štandardných formách.
Je možné pri mikroskopických komponentoch použiť nadvstrekovanie alebo dvojité vstrekovanie?
Áno, nadvstrekovanie alebo dvojité vstrekovanie pri mikrodieloch je úplne realizovateľné a často sa používa na kombinovanie tuhých a pružných materiálov, napríklad na pridanie mäkkého tesnenia do pevného krytu mikrokonektora.
Tento proces je však veľmi pokročilý a vyžaduje špecializované otočné upínacie dosky alebo robotické systémy prenosu, ktoré dokážu manipulovať s mikroskopickými podzostavami a zarovnávať ich bez poškodenia či posunutia.
Čo je najčastejšou príčinou prekročenia rozpočtu pri projektoch mikrotvarovania?
Hlavnou príčinou nárastu nákladov je zanedbanie dôkladnej kontroly návrhu na vyrobiteľnosť (DFM) na začiatku vývojového cyklu.
Ak konštruktéri výrobku nezohľadnia špecifické reologické vlastnosti, teda tokové správanie plastov na mikrometrovej úrovni, často sú potrebné nákladné a časovo náročné úpravy nástrojov alebo dokonca kompletná prestavba formy po prvej fáze vzorkovania. Zodpovedný výrobca foriem, ako je Moldie, tomu môže predísť včasnou spoluprácou inžinierov a dôslednou validáciou návrhu.
Možno pri mikrotvarovaní použiť recyklovaný alebo pomletý plast?
Použitie pomletého materiálu sa pri mikrovstrekovaní plastov vo všeobecnosti dôrazne neodporúča. Pri dieloch vyžadujúcich vysokú presnosť môžu aj mikroskopické nečistoty, degradované polymérne reťazce alebo prach zanesený pri recyklácii ľahko upchať mikrovtok alebo narušiť konštrukčnú integritu jemného prvku. Na zabezpečenie stability procesu a kvality dielov je takmer vždy potrebná primárna živica.







