
Turnarea prin transfer este un proces de fabricație în care materialul polimeric preîncălzit este împins într-o cavitate închisă a matriței.
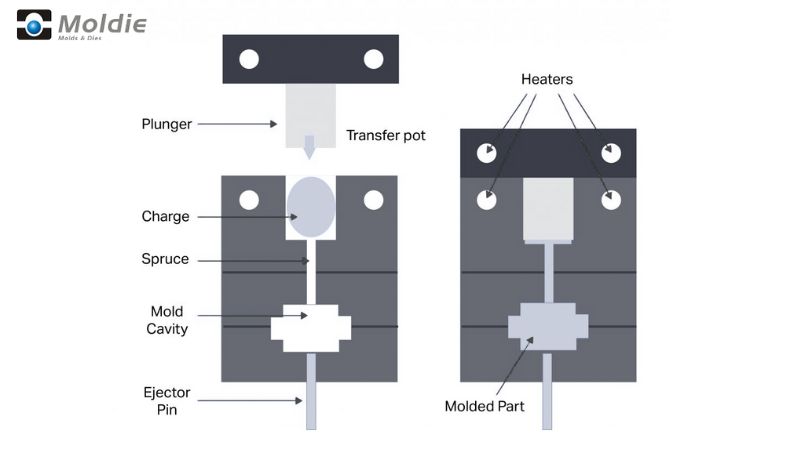
În acest proces, plasați mai întâi o cantitate pre-cântărită de material într-o cameră cunoscută sub numele de oală de transfer. Materialul este apoi încălzit până când ajunge la o stare debitabilă.
Când este pregătit, materialul este împins sub presiune prin canale, numite și canale de distribuție, în cavitatea matriței. Metoda permite controlul precis al modului în care materialul umple matrița.
Istoria și evoluția turnării prin transfer
Turnarea prin transfer a apărut când producătorii au avut nevoie de metode mai precise pentru fabricarea pieselor complexe din plastic. A evoluat din turnarea prin comprimare, adăugând o cameră de transfer și canale de distribuție pentru a îmbunătăți curgerea materialului și uniformitatea pieselor.
Tehnica a devenit populară la mijlocul secolului al 20-lea, când industria electronică și cea a bunurilor de consum au început să solicite componente din plastic mai elaborate. Primele aplicații s-au concentrat pe piesele electrice, unde dimensiunile precise erau esențiale.
De-a lungul timpului, echipamentele au devenit mai automatizate, cu controlul computerului înlocuind operaţiunile manuale. Maşinile moderne de transfer oferă o reglare precisă a temperaturii, controlul presiunii şi sincronizarea ciclului.
Sistemele de astăzi pot produce părți cu toleranțe strânse și geometrii complexe care nu au fost posibile cu metode anterioare.
Materiale utilizate la turnarea prin transfer
Polimeri termostați
Aceste materiale încep ca răşini lichide sau semi-solide care se încălzesc permanent când sunt încălzite. Spre deosebire de termoplastice, termoseturile nu pot fi topite din nou după vindecare.
Opţiunile populare de termoset includ:
- Răşini epoxidice: Excelent pentru componentele electronice datorită proprietăţilor lor izolante
- Poliuretan: oferă o bună flexibilitate și rezistență chimică
- Compuși fenolici: Furnizarea de rezistență termică ridicată și stabilitate dimensională
Rășini termoplastice
Deși mai puțin frecvente în turnarea de transfer, rășini termoplastice pot fi utilizate atunci când sunt necesare proprietăți specifice. Spre deosebire de termostate, termoplastice pot fi retopite și reutilizate.
Două termoplastice populare care funcționează bine în modelarea transferului sunt:
- Polipropilenă: Oferă caracteristici bune de flux și rezistență chimică
- Policarbonat: Oferă o rezistență excelentă la impact și claritate optică
Materiale compozite
Materialele compozite combină rășinile polimerice cu fibre de întărire sau umpluturi pentru a spori performanța. Aceste materiale oferă raporturi de rezistență superioară la greutate în comparație cu polimerii standard.
Întăririle comune includ:
Fibre de sticla: Imbunatatirea rigiditatii structurale si stabilitatea dimensionala Fibrele de carbon: Oferiti rezistenta exceptionala cu masa minima File minerale: Imbunatatiti rezistenta la caldura si reduceti costurile
Atunci când aveți nevoie de proprietăți specializate, cum ar fi conductivitatea electrică sau rezistența la flacără, aditivii pot fi încorporați în rășina de bază. De exemplu, adăugarea negrului de carbon creează părți conductoare electrice.
Compuşii sunt deosebit de valoroşi în aplicaţiile aerospaţiale şi auto, unde economiile de greutate şi rezistenţa sunt esenţiale. Ele pot fi formulate pentru a satisface cerinţele specifice privind expansiunea termică, ignifugele sau stabilitatea UV.
Procesul de turnare prin transfer
Pregătirea materialelor
În primul rând, aveți nevoie pentru a selecta compusul de modelare dreapta pentru proiectul dumneavoastră.
Veți avea nevoie pentru a măsura cantitatea exactă de material necesar pentru partea ta. Aceasta se numește „taxa” sau „greutatea sarcinii.” Prea puțin material înseamnă piese incomplete, în timp ce prea mult cauzează flash în exces și deșeuri.
Echipamente de modelare
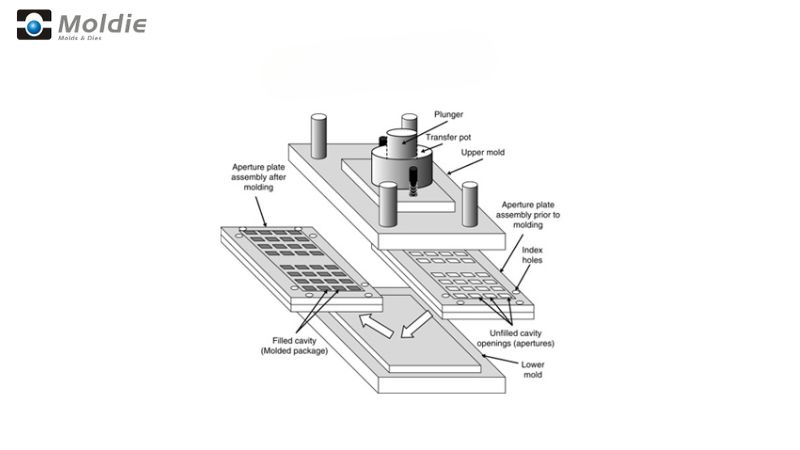
Configurația de turnare prin transfer include câteva componente esențiale. Părțile principale sunt camera de transfer (în care se introduce inițial materialul), pistonul și cavitatea matriței.
Camera de transfer este situată în partea superioară a ansamblului. Aici introduceți cantitatea de material măsurată în prealabil, înainte de a fi împinsă în matriță.
Canalele de distribuție și porțile conectează camera de transfer la cavitatea matriței și formează traseele prin care curge materialul. Proiectarea lor influențează cât de bine se umple matrița.
Odată ce ați încărcat materialul în oală de transfer, încălzire începe. Materialul trebuie să ajungă la o temperatură specifică de până la 300-400°F, în funcție de compus.
Pe măsură ce materialul se încălzește, devine mai fluid. Apoi, pistonul aplică presiune (de obicei 1,000-10,000 psi) pentru a împinge materialul înmuiat prin canalele de distribuție și în cavitatea matriței.
Presiunea trebuie să fie constantă pentru umplerea uniformă a matriței. O presiune prea scăzută poate cauza goluri sau piese incomplete.
Căldura este menținută pe tot parcursul procesului. Temperaturile matriței sunt controlate cu atenție pentru a asigura curgerea corectă și întărirea inițială.
Vindecare şi ejecţie
Timpii de vindecare variază în funcție de material și de grosimea partii. Acest lucru ar putea dura oriunde de la câteva secunde la câteva minute.
După întărirea completă, matrița se deschide, iar știfturile ejectoare împing afară piesa finită. În această etapă, piesa este complet întărită și își păstrează forma.
După ejectare, trebuie să îndepărtați materialul în exces (bavura) de pe piesă. Acesta apare de-a lungul liniei de separație, unde se întâlnesc jumătățile matriței.
Aplicațiile turnării prin transfer
Componente electrice
Conectorii electrici, ștecherele și întrerupătoarele sunt adesea fabricate prin turnare prin transfer. Tehnica permite introducerea precisă a contactelor metalice, păstrând proprietățile de izolare electrică.
Blocuri terminale și cutii de joncțiune beneficiază, de asemenea, de acest proces. Aplicația de înaltă presiune asigură umplerea completă a cavităţilor complicate, rezultând în piese fiabile cu dimensiuni coerente.
Aplicațiile electrice comune includ:
- Ambalaje semiconductoare
- Izolatori electrici
- Componente ale întrerupătorului de circuit
- Carcasa conectorului
Piese auto
Piesele din subordine, cum ar fi senzorii, modulele de aprindere şi unităţile de control necesită rezistenţa termică şi stabilitatea dimensională pe care acest proces le oferă.
Transferul de mulaje funcționează bine pentru crearea garniturilor și garniturilor auto. Aceste piese au nevoie de dimensiuni precise pentru a preveni scurgerile în timp ce rezista temperaturilor extreme și expunerii chimice.
Componentele interioare, precum butoanele, mânerele și comenzile, sunt fabricate și ele în acest mod. Procesul permite turnarea cu inserție, în care piesele metalice sunt „plutite” în cavitate și apoi înconjurate de materialul de turnare.
Aplicații-cheie pentru automobile:
- Carcasa senzorilor
- Componentele de gestionare a motorului
- Componente ale sistemului de frânare
- Componente de distribuție electrică
Dispozitive medicale
Instrumentele chirurgicale beneficiază de capacitatea turnării prin transfer de a produce mânere ergonomice cu dimensiuni precise. Procesul asigură calitatea uniformă necesară aplicațiilor medicale.
Dispozitivele și componentele implantabile pentru echipamente de diagnosticare necesită o precizie ridicată pe care transferul de modelare oferă.
Aplicaţiile medicale includ:
- Manere și componente pentru unelte chirurgicale
- Piese pentru echipamente de diagnosticare
- Componente implantate
- Componente ale dispozitivului de livrare a medicamentelor
Avantajele turnării prin transfer
Precizie și complexitate
Turnarea prin transfer este excelentă pentru realizarea pieselor cu muchii ascuțite și geometrii complexe. Permite obținerea unor detalii mult mai fine decât alte metode de turnare. De aceea, este potrivită pentru produse care necesită specificații precise.
Transformarea de transfer produce flash minim (material suplimentar la marginile partii). Gurile de aerisire micro macina reduce nevoia de deversari, rezultand in piese aproape flash-free. Aceasta inseamna ca veti petrece mai putin timp si bani pe operatiuni secundare de finisare.
Atunci când sunt necesare forme complexe și toleranțe strânse, turnarea prin transfer oferă rezultate consecvente. Distribuția controlată a presiunii asigură umplerea uniformă a cavității formei, chiar și în zonele mici, cu detalii fine.
Eficiența utilizării materialelor
Prin turnarea prin transfer se irosește mai puțin material decât în unele procese alternative. Cantitatea măsurată de material folosită la fiecare ciclu ajută la reducerea surplusului.
Procesul vă oferă un control mai bun asupra fluxului de materiale. Aceasta înseamnă rezultate mai previzibile și mai puțină producție de deșeuri în timpul procesului de fabricație.
Capacitatea de a crea mai multe părți într-un singur ciclu cu un număr ridicat de cavități îmbunătățește eficiența materialelor. Veți obține mai multe produse finite din aceeași cantitate de materie primă.
Provocări şi consideraţii
Controlul proceselor și optimizarea
Gestionarea temperaturii este esențială. Dacă temperatura este prea ridicată, materialul se poate întări prea repede și este posibil să nu umple complet forma. Dacă este prea scăzută, materialul poate să nu curgă corespunzător.
Contează mult și viteza de transfer. Deplasarea prea rapidă a materialului poate capta aer și poate crea goluri în produsul final. Deplasarea prea lentă poate permite întărirea prematură înainte de umplerea formei.
Preîncălzirea materialelor în mod corespunzător ajută la evitarea acestor probleme
Limitări ale proiectului
Grosimea peretelui trebuie să fie atent planificat. Prea subțire, și materialul nu va curge în mod corespunzător. Prea gros, și veți avea timpi de ciclu mai lungi și potențiale probleme de micşorare.
Introduceţi plasarea necesită o atenţie specială. Poziţionarea de inserţii metalice incorect poate duce la fisurare, deformare, sau puncte slabe în părţile dumneavoastră terminate.
Turnarea prin transfer are și anumite limite dimensionale. Piesele foarte mari pot să nu fie potrivite din cauza limitărilor echipamentului și a distribuției neuniforme a presiunii.
Turnarea prin transfer comparativ cu turnarea prin compresie
Turnarea prin compresie este mai simplă, dar oferă un control mai redus asupra curgerii materialului. Turnarea prin transfer îmbunătățește acest aspect prin preîncălzirea materialului și folosirea unei presiuni controlate pentru a umple mai uniform cavitățile formei.
Turnarea prin transfer excelează la:
- Crearea pieselor cu inserții
- Producerea formelor complexe cu toleranţe strânse
- Lucrul cu materiale care necesită vindecarea căldurii
- Reducerea la minimum a capcanei cu aer în produsul final
Totuși, procesul are și limitări. Generează mai multe deșeuri de material în canalele de alimentare și în camera de transfer decât turnarea prin compresie. De asemenea, are timpi de ciclu mai lungi decât formarea prin injecție, ceea ce îl face mai puțin potrivit pentru producția de volum mare.
| Aspect | Transfer Molding | Formare prin compresie |
|---|---|---|
| Proces | Materialul este preîncălzit și împins sub presiune într-o formă închisă. | Materialul este așezat direct într-o formă deschisă, care apoi se închide și se încălzește. |
| Mold Design | Se folosește o formă din două părți, cu o cameră de transfer, un piston și canale de alimentare. | Se folosește o formă simplă din două părți, fără canale de alimentare. |
| Plasament material | Materialul este așezat într-o cameră separată (camera de transfer) înainte de a fi transferat în cavitatea formei. | Materialul este așezat direct în cavitatea formei. |
| Aplicare presiune | Se aplică presiune ridicată pentru a transfera materialul în formă. | Se aplică presiune pentru comprimarea materialului în formă. |
| Durata ciclului | În general, mai rapid datorită preîncălzirii și fluxului de material eficient. | Procesul este mai lent deoarece materialul trebuie încălzit și întărit în formă. |
| Deșeuri materiale | Cantitate mai mare de deșeuri din cauza canalelor de alimentare și a canalului principal de alimentare. | Cantitatea de deșeuri este minimă, deoarece materialul este introdus direct în formă. |
| Complexitatea pieselor | Potrivit pentru piese mai complexe și complicate cu detalii fine. | Mai bine pentru piese mai simple, mai puţin complicate. |
| Volumul producției | Ideal pentru volume de producţie medii până la mari. | Potrivit pentru volume de producție mici până la medii. |
| Tipuri de materiale | Funcționează bine cu plastic termofixare, cauciuc, și unele compozite. | Utilizat în principal pentru termofixarea maselor plastice și cauciucului. |
Întrebări frecvente
Cum funcționează procesul de transfer de modelare pentru produsele din cauciuc?
În turnarea prin transfer a cauciucului, un amestec de cauciuc cântărit în prealabil este introdus într-o cameră de transfer. Când se aplică căldură și presiune, cauciucul se înmoaie.
Materialul înmuiat este apoi împins prin canale în cavitatea formei. Această metodă asigură umplerea uniformă a geometriilor complexe ale formei.
Cauciucul se vulcanizează în interiorul formei încălzite, căpătând forma produsului final înainte ca forma să se deschidă pentru scoaterea piesei.
Ce factori trebuie luaţi în considerare atunci când alegeţi o maşină de transfer?
Ar trebui să ia în considerare dimensiunea părţii şi complexitatea atunci când alege o maşină. Piese mai mari sau mai complicate necesită maşini cu capacitate adecvată.
Forţa de prindere necesară pentru materialul dumneavoastră specific este un alt factor important. Diferite polimeri necesită presiuni diferite.
Volumul producției contează prea – volume mai mari ar putea justifica echipamente mai automatizate sau de capacitate mai mare.
Prin ce diferă turnarea prin transfer de turnarea prin compresie în ceea ce privește procesul și aplicațiile?
În turnarea prin transfer, materialul este preîncălzit într-o cameră separată înainte de a fi transferat în cavitatea formei. La turnarea prin compresie, materialul este așezat direct în forma deschisă.
Turnarea prin transfer produce, de regulă, piese cu o uniformitate mai bună și cu mai puține bule de aer captive decât turnarea prin compresie.
Turnarea prin transfer este mai potrivită pentru piese complexe, cu detalii fine, în timp ce turnarea prin compresie este eficientă pentru piese mai simple și mai mari.







