
Transfer molding is a manufacturing process where pre-heated polymer material is forced into a closed mold cavity.
In this process, you first place a pre-weighed amount of material into a chamber known as a transfer pot. The material is then heated until it reaches a flowable state.
Une fois la matière prête, la pression la pousse à travers des canaux, également appelés canaux d’alimentation, jusqu’à l’empreinte du moule. Cette méthode permet de contrôler précisément la façon dont la matière remplit le moule.
Histoire et évolution du moulage par transfert
Le moulage par transfert est apparu lorsque les fabricants ont eu besoin de méthodes plus précises pour créer des pièces plastiques complexes. Dérivé du moulage par compression, il ajoute un pot de transfert et des canaux afin d’améliorer l’écoulement de la matière et la régularité des pièces.
Cette technique a gagné en popularité au milieu du XXe siècle, lorsque l’électronique et les biens de consommation ont nécessité des composants plastiques plus complexes. Les premières applications concernaient les pièces électriques, pour lesquelles la précision dimensionnelle était essentielle.
Au fil du temps, les équipements se sont automatisés et les commandes informatisées ont remplacé les opérations manuelles. Les presses modernes de moulage par transfert offrent une régulation précise de la température, de la pression et du temps de cycle.
Les systèmes actuels peuvent produire des pièces aux tolérances serrées et aux géométries complexes, impossibles à réaliser avec les méthodes antérieures.
Matériaux utilisés pour le moulage par transfert
Polymères thermodurcissables
Ces matériaux se présentent d’abord sous forme de résines liquides ou semi-solides, qui durcissent de façon permanente lorsqu’elles sont chauffées. Contrairement aux thermoplastiques, les thermodurcissables ne peuvent pas être refondus après leur durcissement.
Parmi les thermodurcissables courants, on trouve :
- Résines époxy : excellentes pour les composants électroniques grâce à leurs propriétés isolantes
- Polyuréthane : offre une bonne flexibilité et une bonne résistance chimique
- Composés phénoliques : offrent une grande résistance à la chaleur et une bonne stabilité dimensionnelle
Résines thermoplastiques
Bien qu’elles soient moins courantes en moulage par transfert, les résines thermoplastiques peuvent être utilisées lorsque des propriétés particulières sont requises. Contrairement aux thermodurcissables, les thermoplastiques peuvent être refondus et réutilisés.
Deux thermoplastiques courants adaptés au moulage par transfert sont :
- Polypropylène : offre de bonnes caractéristiques d’écoulement et une bonne résistance chimique
- Polycarbonate : offre une excellente résistance aux chocs et une grande transparence optique
Matériaux composites
Les matériaux composites associent des résines polymères à des fibres de renfort ou à des charges afin d’améliorer leurs performances. Ils offrent un rapport résistance/poids supérieur à celui des polymères classiques.
Les renforts courants comprennent :
Fibres de verre : améliorent la rigidité structurelle et la stabilité dimensionnelle Fibres de carbone : offrent une résistance exceptionnelle pour un poids minimal Charges minérales : améliorent la résistance à la chaleur et réduisent les coûts.
Lorsque des propriétés spécifiques, comme la conductivité électrique ou l’ignifugation, sont nécessaires, des additifs peuvent être incorporés à la résine de base. Par exemple, l’ajout de noir de carbone permet de créer des pièces conductrices.
Les composites sont particulièrement utiles dans l’aéronautique et l’automobile, où la réduction du poids et la résistance sont essentielles. Ils peuvent être formulés pour répondre à des exigences précises en matière de dilatation thermique, d’ignifugation ou de stabilité aux UV.
Procédé de moulage par transfert
Préparation des matériaux
Vous devez d’abord choisir le composé de moulage adapté à votre projet.
Il faut mesurer précisément la quantité de matière nécessaire à la pièce. Cette quantité est appelée « charge » ou « poids de charge ». Une quantité insuffisante produit des pièces incomplètes, tandis qu’un excédent entraîne des bavures et du gaspillage.
Équipement de moulage
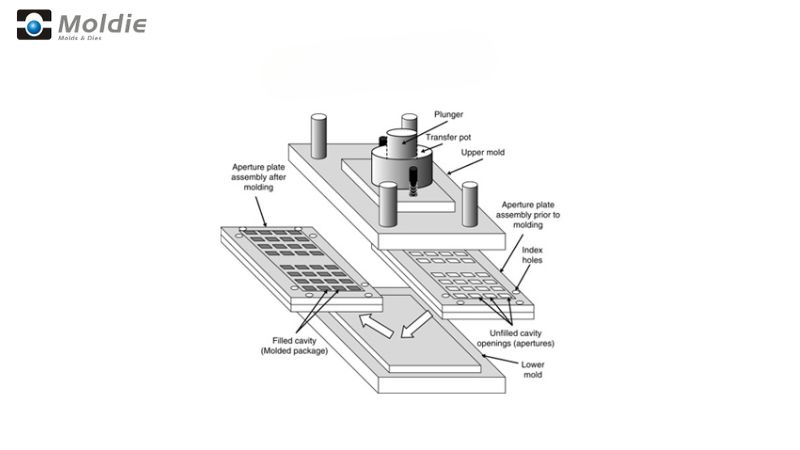
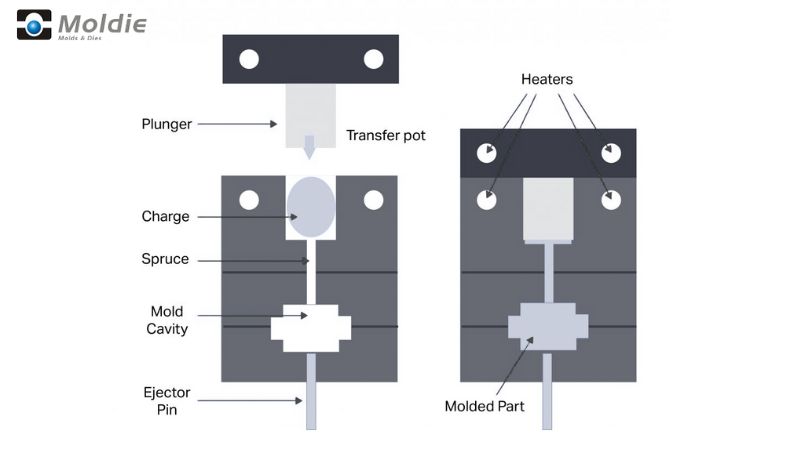
L’installation de moulage par transfert comprend plusieurs éléments essentiels : le pot de transfert, où la matière est placée au départ, le piston et l’empreinte du moule.
Le pot de transfert se trouve en haut de l’ensemble. C’est là que vous placez la charge de matière préalablement pesée avant qu’elle ne soit poussée dans le moule.
Les canaux et les seuils relient le pot de transfert à l’empreinte. Ils forment des voies d’écoulement pour la matière ; leur conception influe sur le remplissage du moule.
Une fois la matière chargée dans le pot, le chauffage commence. Elle doit atteindre une température précise, généralement comprise entre 300-400°F selon le composé.
En chauffant, la matière devient plus fluide. Le piston applique alors une pression (généralement de 1,000-10,000 psi) pour pousser la matière ramollie à travers les canaux jusque dans l’empreinte du moule.
La pression doit rester constante afin d’assurer un remplissage uniforme. Une pression trop faible peut provoquer des vides ou des pièces incomplètes.
La chaleur est maintenue pendant toute l’opération. La température du moule est soigneusement contrôlée afin d’assurer un bon écoulement et le début du durcissement.
Durcissement et éjection
Le temps de durcissement varie selon le matériau et l’épaisseur de la pièce ; il peut aller de quelques secondes à plusieurs minutes.
Une fois le durcissement terminé, le moule s’ouvre et les broches d’éjection poussent la pièce finie vers l’extérieur. À ce stade, la pièce est complètement durcie et conserve sa forme.
Après l’éjection, il faut retirer tout excédent de matière (bavure), qui se forme le long du plan de joint où les deux parties du moule se rejoignent.
Applications du moulage par transfert
Composants électriques
De nombreux connecteurs électriques, fiches et interrupteurs sont fabriqués par moulage par transfert. Cette technique permet d’insérer des contacts métalliques avec précision tout en préservant l’isolation électrique.
Les borniers et les boîtes de jonction bénéficient également de ce procédé. L’application d’une pression élevée assure le remplissage complet des empreintes complexes et produit des pièces fiables aux dimensions régulières.
Les applications électriques courantes comprennent :
- Boîtiers de semi-conducteurs
- Isolateurs électriques
- Composants de disjoncteurs
- Boîtiers de connecteurs
Pièces automobiles
Les pièces sous le capot, comme les capteurs, les modules d’allumage et les unités de commande, nécessitent la résistance à la chaleur et la stabilité dimensionnelle offertes par ce procédé.
Le moulage par transfert convient également à la fabrication de joints automobiles. Ces pièces doivent respecter des dimensions précises pour éviter les fuites tout en résistant à des températures extrêmes et à l’exposition aux produits chimiques.
Des composants intérieurs comme les boutons, les poignées et les commandes sont aussi fabriqués de cette manière. Le procédé permet le moulage par insertion : les pièces métalliques sont positionnées dans l’empreinte, puis entourées par la matière de moulage.
Principales applications automobiles :
- Boîtiers de capteurs
- Composants de gestion moteur
- Pièces du système de freinage
- Composants de distribution électrique
Dispositifs médicaux
Les instruments chirurgicaux bénéficient de la capacité du moulage par transfert à produire des poignées ergonomiques aux dimensions précises. Ce procédé assure la régularité de qualité exigée dans les applications médicales.
Les dispositifs implantables et les composants d’équipements de diagnostic nécessitent la grande précision qu’offre le moulage par transfert.
Les applications médicales comprennent :
- Poignées et composants d’instruments chirurgicaux
- Pièces d’équipements de diagnostic
- Composants d’implants
- Pièces pour dispositifs d’administration de médicaments
Avantages du moulage par transfert
Précision et complexité
Le moulage par transfert permet de fabriquer des pièces aux arêtes nettes et aux géométries complexes. Il offre un niveau de détail bien supérieur à celui de nombreuses autres méthodes de moulage. Il convient donc parfaitement aux produits soumis à des spécifications précises.
Le moulage par transfert produit très peu de bavures (excédent de matière sur les bords de la pièce). Les évents micro-usinés réduisent le besoin de débordements, ce qui permet d’obtenir des pièces presque sans bavures. Vous consacrez ainsi moins de temps et d’argent aux opérations de finition secondaire.
Lorsque vous avez besoin de formes complexes et de tolérances serrées, le moulage par transfert fournit des résultats constants. La répartition contrôlée de la pression assure un remplissage uniforme de l’empreinte du moule, même dans les zones petites et détaillées.
Utilisation efficace des matériaux
Le moulage par transfert génère moins de déchets que certains procédés de remplacement. Le dosage précis de la matière pour chaque cycle contribue à limiter les excédents.
Le procédé offre un meilleur contrôle de l’écoulement de la matière. Les résultats sont ainsi plus prévisibles et la production de rebuts diminue pendant les séries de fabrication.
La fabrication de plusieurs pièces en un seul cycle, grâce à un nombre élevé d’empreintes, améliore l’efficacité d’utilisation de la matière. Vous obtenez davantage de produits finis avec la même quantité de matière première.
Défis et points à prendre en compte
Maîtrise et optimisation du procédé
La gestion de la température est essentielle. Si la température est trop élevée, la matière peut durcir trop rapidement et ne pas remplir complètement le moule. Si elle est trop basse, son écoulement risque d’être insuffisant.
La vitesse de transfert est également déterminante. Un transfert trop rapide peut emprisonner de l’air et créer des vides dans le produit fini. Un transfert trop lent peut entraîner un durcissement prématuré avant le remplissage du moule.
Le préchauffage correct des matières permet d’éviter ces problèmes.
Limites de conception
L’épaisseur des parois doit être soigneusement étudiée. Si elle est trop faible, la matière ne s’écoulera pas correctement. Si elle est trop importante, les temps de cycle s’allongeront et des problèmes de retrait pourront apparaître.
La mise en place des inserts demande une attention particulière. Un positionnement incorrect des inserts métalliques peut provoquer des fissures, des déformations ou des zones fragiles dans les pièces finies.
Le moulage par transfert comporte aussi des limites dimensionnelles. Les pièces de très grande taille peuvent ne pas convenir en raison des capacités de l’équipement et d’une répartition inégale de la pression.
Moulage par transfert et moulage par compression
Le moulage par compression est plus simple, mais offre moins de contrôle sur l’écoulement de la matière. Le moulage par transfert améliore ce contrôle en préchauffant la matière et en appliquant une pression maîtrisée pour remplir les empreintes du moule de manière plus régulière.
Le moulage par transfert est particulièrement adapté pour :
- la fabrication de pièces avec inserts
- la production de formes complexes avec des tolérances serrées
- la mise en œuvre de matières nécessitant une polymérisation à chaud
- la réduction de l’emprisonnement d’air dans le produit fini
Ce procédé présente toutefois aussi des limites. Il génère davantage de déchets dans les canaux et le pot de transfert que le moulage par compression. Ses temps de cycle sont également plus longs qu’en moulage par injection, ce qui le rend moins adapté à la production de gros volumes.
| Critère | Moulage par transfert | Moulage par compression |
|---|---|---|
| Procédé | La matière est préchauffée puis poussée sous pression dans un moule fermé. | La matière est déposée directement dans un moule ouvert, qui est ensuite fermé et chauffé. |
| Conception du moule | Utilise un moule en deux parties avec un pot, un piston et des canaux. | Utilise un moule simple en deux parties, sans canaux. |
| Mise en place de la matière | La matière est placée dans une chambre séparée (pot) avant d’être transférée dans l’empreinte du moule. | La matière est placée directement dans l’empreinte du moule. |
| Application de la pression | Une pression élevée est appliquée pour transférer la matière dans le moule. | La pression sert à comprimer la matière dans le moule. |
| Temps de cycle | Généralement plus rapide grâce au préchauffage et à l’écoulement efficace de la matière. | Plus lent, car la matière doit chauffer et durcir dans le moule. |
| Déchets de matière | Plus importants en raison des canaux et des carottes. | Minimes, car la matière est déposée directement dans le moule. |
| Complexité des pièces | Convient aux pièces plus complexes et détaillées. | Mieux adapté aux pièces plus simples, moins détaillées. |
| Volume de production | Idéal pour des volumes de production moyens à élevés. | Adapté aux volumes de production faibles à moyens. |
| Types de matières | Convient aux plastiques thermodurcissables, au caoutchouc et à certains composites. | Principalement utilisé pour les plastiques thermodurcissables et le caoutchouc. |
Questions fréquentes
Comment fonctionne le moulage par transfert pour les produits en caoutchouc ?
Pour le moulage par transfert du caoutchouc, un mélange de caoutchouc préalablement pesé est placé dans un pot ou une chambre de transfert. Sous l’effet de la chaleur et de la pression, le caoutchouc se ramollit.
La matière ramollie est ensuite poussée à travers des canaux jusque dans l’empreinte du moule. Cette méthode assure le remplissage uniforme de géométries de moule complexes.
Le caoutchouc durcit dans le moule chauffé et prend la forme du produit final avant l’ouverture du moule et le démoulage de la pièce.
Quels facteurs prendre en compte pour choisir une presse de moulage par transfert ?
Lors du choix d’une presse, tenez compte de la taille et de la complexité de la pièce. Les pièces plus grandes ou plus complexes nécessitent une machine de capacité adaptée.
La force de fermeture requise pour la matière utilisée est un autre facteur important. Les différents polymères nécessitent des pressions différentes.
Le volume de production compte également : des volumes élevés peuvent justifier un équipement plus automatisé ou de capacité supérieure.
En quoi le moulage par transfert diffère-t-il du moulage par compression en matière de procédé et d’applications ?
Dans le moulage par transfert, la matière est préchauffée dans une chambre séparée avant d’être transférée dans l’empreinte du moule. En moulage par compression, la matière est déposée directement dans le moule ouvert.
Le moulage par transfert produit généralement des pièces plus régulières, avec moins de poches d’air que le moulage par compression. Il convient mieux aux pièces complexes à détails fins, tandis que la compression est adaptée aux pièces plus simples et plus grandes.







