
Transferpressen ist ein Fertigungsverfahren, bei dem vorgewärmtes Polymermaterial in eine geschlossene Formkavität gepresst wird.
Zunächst wird eine zuvor abgewogene Materialmenge in eine Kammer, den sogenannten Transferbehälter, gegeben. Anschließend wird das Material erwärmt, bis es fließfähig ist.
Sobald es bereit ist, presst Druck das Material durch Kanäle, die auch als Verteilerkanäle bezeichnet werden, in die Formkavität. Dieses Verfahren ermöglicht eine präzise Kontrolle darüber, wie das Material die Form füllt.
Geschichte und Entwicklung des Transferpressens
Das Transferpressen entstand, als Hersteller präzisere Verfahren zur Fertigung komplexer Kunststoffteile benötigten. Es entwickelte sich aus dem Formpressen und ergänzte dieses um einen Transferbehälter und Verteilerkanäle, wodurch Materialfluss und Teilekonsistenz verbessert wurden.
Das Verfahren gewann Mitte des 20. Jahrhunderts an Bedeutung, als Elektronik und Konsumgüter komplexere Kunststoffkomponenten erforderten. Frühe Anwendungen konzentrierten sich auf Elektroteile, bei denen präzise Abmessungen entscheidend waren.
Im Laufe der Zeit wurden die Anlagen zunehmend automatisiert und manuelle Abläufe durch Computersteuerungen ersetzt. Moderne Transferpressen bieten eine präzise Temperaturregelung, Drucksteuerung und Zykluszeitüberwachung.
Heutige Anlagen können Teile mit engen Toleranzen und komplexen Geometrien herstellen, die mit früheren Verfahren nicht möglich waren.
Beim Transferpressen verwendete Werkstoffe
Duroplaste
Diese Werkstoffe liegen zunächst als flüssige oder halbfeste Harze vor und härten beim Erwärmen dauerhaft aus. Anders als Thermoplaste lassen sich Duroplaste nach dem Aushärten nicht erneut schmelzen.
Zu den häufig verwendeten Duroplasten gehören:
- Epoxidharze: Eignen sich dank ihrer isolierenden Eigenschaften hervorragend für elektronische Bauteile
- Polyurethan: Bietet gute Flexibilität und Chemikalienbeständigkeit
- Phenolharze: Bieten hohe Wärmebeständigkeit und Maßhaltigkeit
Thermoplastische Harze
Thermoplastische Harze werden beim Transferpressen zwar seltener verwendet, können jedoch bei besonderen Anforderungen zum Einsatz kommen. Anders als Duroplaste lassen sie sich erneut schmelzen und wiederverwenden.
Zwei gängige Thermoplaste, die sich für das Transferpressen eignen, sind:
- Polypropylen: Bietet gute Fließeigenschaften und Chemikalienbeständigkeit
- Polycarbonat: Bietet hervorragende Schlagfestigkeit und optische Klarheit
Verbundwerkstoffe
Verbundwerkstoffe kombinieren Polymerharze mit Verstärkungsfasern oder Füllstoffen, um die Leistungsfähigkeit zu verbessern. Im Vergleich zu Standardpolymeren bieten sie ein höheres Verhältnis von Festigkeit zu Gewicht.
Zu den gängigen Verstärkungsmaterialien gehören:
Glasfasern: Erhöhen die strukturelle Steifigkeit und Maßhaltigkeit Kohlenstofffasern: Bieten außergewöhnliche Festigkeit bei minimalem Gewicht mineralische Füllstoffe: Verbessern die Wärmebeständigkeit und senken die Kosten
Wenn besondere Eigenschaften wie elektrische Leitfähigkeit oder Flammwidrigkeit benötigt werden, können dem Basisharz Additive beigemischt werden. Durch die Zugabe von Ruß entstehen beispielsweise elektrisch leitfähige Teile.
Verbundwerkstoffe sind besonders in der Luft- und Raumfahrt sowie der Automobilindustrie wertvoll, wo geringes Gewicht und hohe Festigkeit entscheidend sind. Sie lassen sich gezielt auf Anforderungen an Wärmeausdehnung, Flammwidrigkeit oder UV-Beständigkeit abstimmen.
Ablauf des Transferpressens
Vorbereitung der Werkstoffe
Zunächst müssen Sie die passende Formmasse für Ihr Projekt auswählen.
Messen Sie die exakte Materialmenge ab, die für das Teil benötigt wird. Diese Menge wird als „Füllmenge“ oder „Füllgewicht“ bezeichnet. Zu wenig Material führt zu unvollständigen Teilen, zu viel Material verursacht überschüssigen Grat und Abfall.
Transferpressanlage
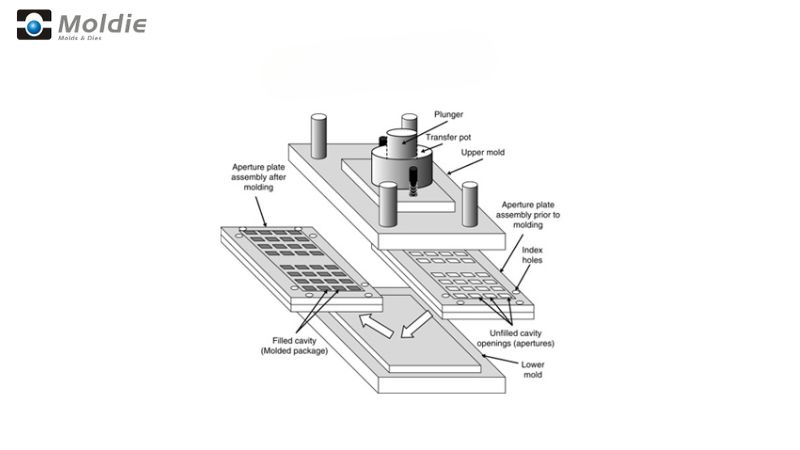
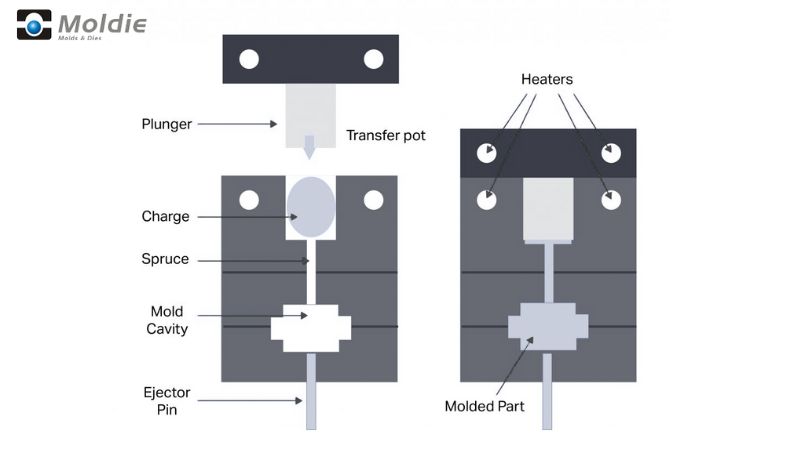
Eine Transferpressanlage umfasst mehrere wichtige Komponenten. Zu den Hauptbestandteilen gehören der Transferbehälter, in den das Material zuerst gegeben wird, der Stößel und die Formkavität.
Der Transferbehälter befindet sich oben auf der Baugruppe. Dort wird die abgemessene Materialmenge eingelegt, bevor sie in die Form gepresst wird.
Verteilerkanäle und Anschnitte verbinden den Transferbehälter mit der Formkavität. Sie bilden die Fließwege für das Material. Ihre Auslegung beeinflusst, wie gleichmäßig die Form gefüllt wird.
Sobald das Material in den Transferbehälter gefüllt wurde, beginnt die Erwärmung. Das Material muss eine bestimmte Temperatur erreichen – je nach Mischung gewöhnlich zwischen 300 und 400 °F.
Beim Erwärmen wird das Material fließfähiger. Anschließend übt der Stößel Druck aus (typischerweise 1.000–10.000 psi), um das erweichte Material durch die Verteilerkanäle in die Formkavität zu pressen.
Der Druck muss gleichmäßig sein, damit sich die Form gleichmäßig füllt. Zu geringer Druck kann Hohlräume oder unvollständige Teile verursachen.
Während des gesamten Vorgangs wird Wärme zugeführt. Die Formtemperatur wird präzise geregelt, um den richtigen Fluss und die beginnende Aushärtung sicherzustellen.
Aushärten und Auswerfen
Die Aushärtezeit hängt vom Werkstoff und der Wandstärke des Teils ab. Sie kann wenige Sekunden bis mehrere Minuten betragen.
Nach dem Aushärten öffnet sich die Form, und Auswerferstifte drücken das fertige Teil heraus. Zu diesem Zeitpunkt ist das Teil vollständig ausgehärtet und behält seine Form.
Nach dem Auswerfen muss überschüssiges Material (Grat) entfernt werden. Es entsteht entlang der Trennfuge, an der die beiden Formhälften aufeinandertreffen.
Anwendungen des Transferpressens
Elektrische Komponenten
Viele elektrische Steckverbinder, Stecker und Schalter werden im Transferpressverfahren hergestellt. Diese Technik ermöglicht das präzise Einlegen von Metallkontakten und erhält zugleich die elektrischen Isolationseigenschaften.
Auch Klemmenblöcke und Anschlusskästen profitieren von diesem Verfahren. Durch den hohen Druck werden komplexe Kavitäten vollständig gefüllt. So entstehen zuverlässige Teile mit gleichbleibenden Abmessungen.
Häufige Anwendungen in der Elektrotechnik:
- Halbleitergehäuse
- elektrische Isolatoren
- Bauteile für Leitungsschutzschalter
- Steckergehäuse
Fahrzeugteile
Komponenten unter der Motorhaube wie Sensoren, Zündmodule und Steuergeräte benötigen die Wärmebeständigkeit und Maßhaltigkeit, die dieses Verfahren bietet.
Das Transferpressen eignet sich auch für die Herstellung von Dichtungen und Abdichtungen für Kraftfahrzeuge. Diese Teile benötigen präzise Abmessungen, um Leckagen zu verhindern und zugleich extremen Temperaturen sowie Chemikalien standzuhalten.
Auch Innenraumkomponenten wie Drehknöpfe, Griffe und Tasten werden auf diese Weise hergestellt. Das Verfahren ermöglicht das Umspritzen von Einlegeteilen: Metallteile werden in der Formkavität positioniert und anschließend vom Formmaterial umschlossen.
Wichtige Anwendungen in der Automobilindustrie:
- Sensorgehäuse
- Komponenten der Motorsteuerung
- Teile des Bremssystems
- Komponenten der Stromverteilung
Medizinprodukte
Chirurgische Instrumente profitieren davon, dass sich mit dem Transferpressen ergonomische Griffe mit präzisen Abmessungen herstellen lassen. Das Verfahren gewährleistet die gleichbleibende Qualität, die für medizinische Anwendungen erforderlich ist.
Implantierbare Geräte und Komponenten für Diagnostikgeräte erfordern die hohe Präzision, die das Transferpressen ermöglicht.
Medizinische Anwendungen umfassen:
- Griffe und Komponenten für chirurgische Instrumente
- Teile für Diagnostikgeräte
- Implantatkomponenten
- Teile für Medikamentenabgabegeräte
Vorteile des Transferpressens
Präzision und Komplexität
Das Transferpressen eignet sich hervorragend zur Herstellung von Teilen mit scharfen Kanten und komplexen Formen. Im Vergleich zu anderen Formgebungsverfahren lassen sich deutlich feinere Details erzielen. Daher eignet es sich ideal für Produkte mit präzisen Spezifikationen.
Beim Transferpressen entsteht nur wenig Grat (überschüssiges Material an den Teilekanten). Mikroschleifentlüftungen verringern den Bedarf an Überläufen und sorgen für nahezu gratfreie Teile. Dadurch benötigen Sie weniger Zeit und Geld für nachgelagerte Nachbearbeitung.
Wenn komplexe Formen mit engen Toleranzen erforderlich sind, liefert das Transferpressen gleichbleibende Ergebnisse. Die kontrollierte Druckverteilung gewährleistet eine gleichmäßige Füllung der Formkavität, auch in kleinen, detailreichen Bereichen.
Effiziente Materialnutzung
Mit dem Transferpressen fällt im Vergleich zu einigen alternativen Verfahren weniger Materialabfall an. Die für jeden Zyklus genau abgemessene Materialmenge trägt dazu bei, Überschüsse zu vermeiden.
Das Verfahren ermöglicht eine bessere Kontrolle des Materialflusses. Dadurch werden die Ergebnisse vorhersehbarer und während der Fertigung entsteht weniger Ausschuss.
Durch die Fertigung mehrerer Teile in einem Zyklus mit vielen Kavitäten lässt sich das Material besonders effizient nutzen. Aus derselben Rohmaterialmenge erhalten Sie mehr fertige Produkte.
Herausforderungen und wichtige Aspekte
Prozessregelung und Optimierung
Die Temperaturführung ist entscheidend. Bei zu hoher Temperatur härtet das Material möglicherweise zu schnell aus und füllt die Form nicht vollständig. Bei zu niedriger Temperatur fließt es unter Umständen nicht richtig.
Auch die Transfergeschwindigkeit spielt eine wichtige Rolle. Wird das Material zu schnell bewegt, kann Luft eingeschlossen werden und es können Hohlräume im fertigen Produkt entstehen. Bei zu langsamer Bewegung kann das Material aushärten, bevor die Form vollständig gefüllt ist.
Durch ordnungsgemäßes Vorwärmen der Werkstoffe lassen sich diese Probleme vermeiden.
Konstruktionsbeschränkungen
Die Wandstärke muss sorgfältig geplant werden. Bei zu dünnen Wänden fließt das Material nicht richtig. Zu dicke Wände führen zu längeren Zykluszeiten und möglicherweise zu Schwindungsproblemen.
Die Positionierung der Einlegeteile erfordert besondere Sorgfalt. Falsch positionierte Metalleinsätze können Risse, Verzug oder Schwachstellen im fertigen Teil verursachen.
Beim Transferpressen gibt es Größenbeschränkungen. Sehr große Teile sind aufgrund der Anlagenbeschränkungen und einer ungleichmäßigen Druckverteilung möglicherweise ungeeignet.
Transferpressen oder Formpressen
Das Formpressen ist einfacher, bietet jedoch weniger Kontrolle über den Materialfluss. Das Transferpressen verbessert dies, indem das Material vorgewärmt und mit kontrolliertem Druck in die Kavitäten gepresst wird. Dadurch wird die Form gleichmäßiger gefüllt.
Das Transferpressen eignet sich besonders für:
- Teile mit Einlegeteilen
- komplexe Formen mit engen Toleranzen
- Werkstoffe, die durch Wärme aushärten müssen
- die Verringerung von Lufteinschlüssen im fertigen Produkt
Allerdings hat das Verfahren auch Nachteile. Im Vergleich zum Formpressen entsteht mehr Abfall in den Verteilerkanälen und im Transferbehälter. Außerdem sind die Zykluszeiten länger als beim Spritzgießen, weshalb es sich weniger für die Großserienproduktion eignet.
| Merkmal | Transferformen | Formpressen |
|---|---|---|
| Verfahren | Das Material wird vorgewärmt und unter Druck in eine geschlossene Form gepresst. | Das Material wird direkt in eine offene Form gegeben, die anschließend geschlossen und erwärmt wird. |
| Formkonstruktion | Verwendet eine zweiteilige Form mit Transferbehälter, Stößel und Verteilerkanälen. | Verwendet eine einfache zweiteilige Form ohne Verteilerkanäle. |
| Materialplatzierung | Das Material wird in eine separate Kammer (Transferbehälter) gegeben und von dort in die Formkavität überführt. | Das Material wird direkt in die Formkavität gegeben. |
| Druckaufbringung | Zum Überführen des Materials in die Form wird hoher Druck angewendet. | Der Druck verdichtet das Material in der Form. |
| Zykluszeit | Im Allgemeinen schneller, da das Material vorgewärmt wird und effizient fließt. | Langsamer, da sich das Material in der Form erwärmen und aushärten muss. |
| Materialabfall | Mehr Abfall durch Verteilerkanäle und Angüsse. | Wenig Abfall, da das Material direkt in die Form gegeben wird. |
| Teilekomplexität | Geeignet für komplexere, detailreiche Teile. | Besser geeignet für einfachere Teile mit weniger Details. |
| Produktionsvolumen | Ideal für mittlere bis hohe Produktionsvolumen. | Geeignet für niedrige bis mittlere Produktionsvolumen. |
| Werkstoffarten | Eignet sich für Duroplaste, Gummi und einige Verbundwerkstoffe. | Wird hauptsächlich für Duroplaste und Gummi verwendet. |
Häufig gestellte Fragen
Wie funktioniert das Transferpressverfahren bei Gummiprodukten?
Beim Transferpressen von Gummi wird eine zuvor abgewogene Gummimischung in einen Transferbehälter oder eine Kammer gegeben. Durch Wärmezufuhr und Druck wird der Gummi weich.
Anschließend wird das erweichte Material durch Kanäle in die Formkavität gepresst. So werden auch komplexe Formkonturen gleichmäßig gefüllt.
Der Gummi vulkanisiert in der beheizten Form und erhält seine endgültige Produktform, bevor sich die Form zur Entnahme des Teils öffnet.
Welche Faktoren sind bei der Auswahl einer Transferpresse zu berücksichtigen?
Bei der Auswahl einer Maschine sollten Sie die Größe und Komplexität des Teils berücksichtigen. Größere oder detailreichere Teile erfordern eine Maschine mit ausreichender Kapazität.
Ein weiterer wichtiger Faktor ist die für den jeweiligen Werkstoff erforderliche Schließkraft. Unterschiedliche Polymere benötigen unterschiedliche Drücke.
Auch das Produktionsvolumen spielt eine Rolle. Bei höheren Stückzahlen können automatisierte Anlagen oder Maschinen mit größerer Kapazität sinnvoll sein.
Wie unterscheiden sich Transferpressen und Formpressen hinsichtlich Verfahren und Anwendungen?
Beim Transferpressen wird das Material in einer separaten Kammer vorgewärmt und anschließend in die Formkavität überführt. Beim Formpressen wird das Material direkt in die offene Form eingelegt.
Transfergepresste Teile sind in der Regel gleichmäßiger und weisen weniger Lufteinschlüsse auf als formgepresste Teile.
Das Transferpressen eignet sich besser für komplexe Teile mit feinen Details, während das Formpressen für einfachere, größere Teile geeignet ist.







