
Transferno oblikovanje je proizvodni proces u kojem se prethodno zagrijani polimerni materijal prisiljava u zatvorenu šupljinu.
U tom procesu, prvo stavite veću količinu materijala u komoru poznatu kao lonac za prijenos. Materijal se zatim zagrijava dok ne dostigne protočno stanje.
Kad je sve spremno, tlak potiskuje materijal kroz kanale, odnosno uljevne kanale, u kalupnu šupljinu. Ova metoda omogućuje preciznu kontrolu načina na koji materijal ispunjava kalup.
Povijest i evolucija moldiranja prijenosa
Transferska formacija pojavila se jer su proizvođači trebali preciznije metode za stvaranje složenih plastičnih dijelova. Razvio se od kompresije modeliranja, dodajući prijenos lonac i trkači kako bi poboljšali protok materijala i djelomično dosljednost.
Tehnika je stekla popularnost sredinom 20. stoljeća jer je elektronika i potrošačka roba zahtijevala složenije plastične komponente. Rane aplikacije usmjerene na električne dijelove gdje su precizne dimenzije bile kritične.
S vremenom, oprema je postala više automatizirana, s računalnim kontrolama zamijeniti ručne operacije. Moderni prijenosni kalup strojevi nude preciznu regulaciju temperature, kontrolu tlaka, i ciklus vremena.
Današnji sustavi mogu proizvoditi dijelove s tesnim tolerancijama i složenim geometrijama koje nisu bile moguće s ranijim metodama.
Materijali koji se koriste u bacanju prijenosa
Polimeri termoseta
Ovi materijali počinju kao tekuće ili polu-čvrste smole koje trajno očvrsne kada se zagrijavaju. Za razliku od termoplastike, termostat se ne može ponovno otopiti nakon izliječenja.
Popularne opcije termoseta uključuju:
- Epoksi smole: Odlične za elektroničke komponente zbog njihovih izolacijskih svojstava
- Poliuretan: Nudi dobru fleksibilnost i kemijsku otpornost
- Fenolne spojeve: Osigurajte visoku otpornost na toplinu i dimenzijsku stabilnost
Termoplastičke osovine
Iako su manje česte kod prenošenja, termoplastične smole se mogu koristiti kada su potrebna specifična svojstva. Za razliku od termoestra, termoplastika se može retopiti i ponovno koristiti.
Dvije popularne termoplastika koje rade dobro u prijenosu kalup su:
- Polipropilen: Ponude dobre karakteristike protoka i kemijska otpornost
- Polikarbonat: Omogućuje izvrsnu jačinu udara i optičku jasnoću
Kompozitni materijali
Kompozitni materijali kombiniraju polimerne smole s jačanjem vlakana ili punila kako bi poboljšali performanse. Ovi materijali nude superiorne jačine do težine omjeri u odnosu na standardne polimere.
Zajednička pojačanja uključuju:
Staklena vlakna: Poboljšanje konstrukcijske krutosti i dimenzijske stabilnosti Ugljična vlakna: Pružite iznimnu snagu s minimalnom težinom Mineralni punjači: Poboljšati otpornost na toplinu i smanjiti troškove
Kada vam je potrebno specijalizirana svojstva kao što su električna prevodivost ili otpornost na plamen, dodaci se mogu ugraditi u osnovnu smolu. Na primjer, dodavanje ugljika crne stvara električno provokativne dijelove.
Kompoziti su posebno vrijedni u zračnom prostoru i automobilskim aplikacijama gdje su uštede težine i snage kritične. Mogu se formulirati kako bi se ispunili specifični zahtjevi za termalno proširenje, retardiranje plamena ili UV stabilnost.
Proces moldiranja prijenosa
Proizvodnja materijala
Najprije odaberite odgovarajuću smjesu za prešanje za svoj projekt.
Morat ćete izmjeriti točnu količinu materijala potrebnog za vaš dio. To se zove “punjanje” ili “punjanje težine”. Premalo materijala znači nepotpuni dijelovi, dok previše uzrokuje višak bljeska i otpad.
Oprema za moldiranje
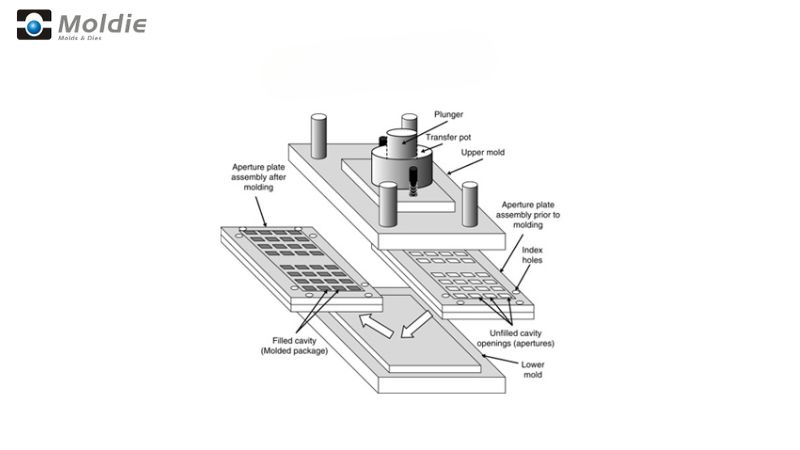
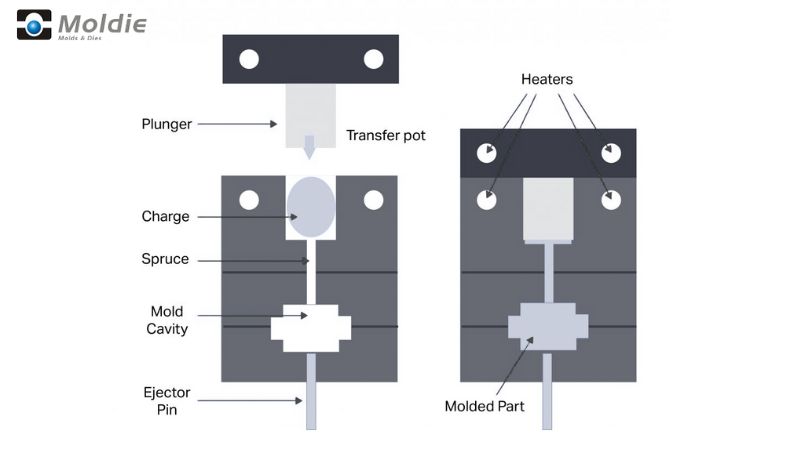
Sustav za transferno prešanje uključuje nekoliko ključnih komponenti. Glavni su dijelovi transferni lončić (u koji se najprije stavlja materijal), klip i kalupna šupljina.
To je mjesto gdje ćete staviti svoje unaprijed mjereno naboj materijala prije nego što ga gurnu u kalup.
Uljevni kanali i uljevna mjesta povezuju transferni lončić s kalupnom šupljinom. Oni tvore putove kojima materijal teče. Njihov dizajn utječe na to koliko dobro materijal ispunjava kalup.
Nakon što se materijal stavi u transferni lončić, počinje zagrijavanje. Materijal mora dosegnuti određenu temperaturu — obično između 300-400°F, ovisno o smjesi.
Kako se materijal zagrijava, postaje više tekućine. Klip zatim nanosi pritisak (obično 1000-10.000 Psi) kako bi omekšao materijal kroz trkače i upao u šupljinu.
Tlak mora biti dosljedan kako bi se osiguralo čak i popunjavanje kalup. Premalo pritiska može uzrokovati praznine ili nepotpune dijelove.
Vrućina se održava tijekom cijelog tog procesa. Temperatura molda pažljivo se kontrolira kako bi se osigurao odgovarajući protok i početno liječenje.
Liječenje i izbacivanje
Vrijeme izliječenja varira na temelju materijala i debljine dijela. To može potrajati bilo gdje od nekoliko sekundi do nekoliko minuta.
Nakon završetka stvrdnjavanja kalup se otvara, a izbacivački klinovi izbacuju gotovi dio. U toj je fazi dio potpuno očvrsnuo i zadržava svoj oblik.
Nakon izbacivanja potrebno je ukloniti višak materijala (srh) s dijela. Srh nastaje duž razdjelne linije na kojoj se spajaju polovice kalupa.
Primjena prijenosa
Električne komponente
Električni konektori, čepovi i prekidači, mnogi su napravljeni putem prijenosnog kalupiranja. Ova tehnika omogućuje precizno umetanje metalnih kontakta uz održavanje električnih izolacijskih svojstava.
Terminalni blokovi i raskrižja također imaju koristi od ovog procesa. Aplikacija visokog tlaka osigurava kompletno punjenje složenih šupljina, što rezultira pouzdanim dijelovima s dosljednim dimenzijama.
Zajedničke električne aplikacije uključuju:
- ambalaža poluproizvođača
- Električni izolatori
- Komponente prekidača kruga
- Kuće za spajanje
Automatski pokretni dijelovi
Dijelovi izvan susjedstva poput senzora, modula paljenja i kontrolnih jedinica zahtijevaju otpornost topline i dimenzionalnu stabilnost koju ovaj proces pruža.
Transferno oblikovanje dobro radi za stvaranje automobilskih pečata i gasketa. Ovi dijelovi trebaju precizne dimenzije kako bi se spriječilo curenje, a uz izdržljivost ekstremnih temperatura i kemijske izloženosti.
Interne komponente kao što su gumbi, ručke, i gumbi su također proizvedeni na taj način. Proces omogućuje umetanje kalpa, gdje metalni dijelovi su “floated” unutar šupljine, a zatim okruženi plijesni materijal.
Ključne auto aplikacije:
- Kućišta za senzore
- Komponente za upravljanje motorom
- Dijelovi kočnog sustava
- Komponente električne distribucije
Medicinski uređaji
Kirurški instrumenti imaju koristi od sposobnosti prijenosa modeliranja da proizvodi ergonomske ručke s preciznim dimenzijama. Proces osigurava dosljednu kvalitetu potrebna za medicinske primjene.
Uređaji i komponente za dijagnostičku opremu za implantaciju zahtijevaju visoku preciznost koju isporučuje prijenos modeliranja.
Liječničke primjene uključuju:
- Ručke i komponente za kirurške alate
- Dijagnostička oprema
- Komponente implantata
- Dijelovi uređaja za isporuku droge
Prednosti moldiranja prijenosa
Preciznost i složenost
Transfer modeliranje nadmašuje pri stvaranju dijelova s oštrim rubovima i složenim dizajnima. Možete postići mnogo finiji detalj u odnosu na druge metode oblikovanja. To ga čini savršenim za proizvode koji trebaju precizne specifikacije.
Transferno oblikovanje proizvodi minimalni bljesak (višak materijala na dijelovima rubova). Mikro brušenje ventilacije smanjuje potrebu za prelijevanja, što rezultira gotovo bez bljeska. To znači da ćete potrošiti manje vremena i novca na sekundarne završne operacije.
Kada su potrebni složeni oblici i uske tolerancije, transferno prešanje daje ujednačene rezultate. Kontrolirana raspodjela tlaka osigurava ravnomjerno punjenje kalupne šupljine, čak i u malim područjima s mnogo detalja.
Učinkovitost upotrebe materijala
S prenošenjem, vi ćete trošiti manje materijala u odnosu na neke alternativne procese. Izmjerena količina materijala koji se koristi za svaki ciklus pomaže minimizirati višak.
Proces vam daje bolju kontrolu nad protokom materijala. To znači više predvidljivih rezultata i manje otpada proizvodnje tijekom proizvodnog rada.
Sposobnost stvaranja više dijelova u jednom ciklusu s visokim brojem šupljina poboljšava učinkovitost materijala. Dobijate više gotovih proizvoda iz iste količine sirovina.
Izazovi i razmatranja
Kontrola i optimizacija procesa
Upravljanje temperaturom je kritično. Ako je temperatura previsoka, materijal može prebrzo izliječiti i ne ispuniti kalup u potpunosti. Prenisko, i možda ne protječe pravilno.
Brzina transfera također je vrlo važna. Ako se materijal pomiče prebrzo, može zarobiti zrak i stvoriti šupljine u gotovom proizvodu. Ako se pomiče presporo, može se početi prerano stvrdnjavati, prije nego što ispuni kalup.
Pripremanje materijala pomaže u izbjegavanju tih problema
Ograničenja dizajna
Debljina zida mora biti pažljivo planirana. Pre tanka, i materijal neće proteći pravilno. Predebela, i imat ćete dulje ciklusa vremena i potencijalnih problema smanjivanja.
Ubaciti postavljanje zahtijeva posebnu pažnju. Pozicioniranje metalnih umetaka netočno može dovesti do pukotine, iskrivljenja, ili slabih točaka u vašim završenim dijelovima.
Ograničenja veličine postoje s prijenosom modeliranje. Vrlo veliki dijelovi ne mogu biti prikladni zbog ograničenja opreme i nejednake raspodjele tlaka.
Transfer Molding protiv kompresije
Komprimiranje je jednostavnije, ali nudi manje kontrole nad protokom materijala. Transferno oblikovanje poboljšava na to prije zagrijavanja materijala i korištenjem kontroliranog pritiska za popunjavanje kalupa šupljine dosljednije.
Transferno oblikovanje nadmašuje na:
- Stvaranje dijelova s umetcima
- Proizvodnja složenih oblika s uskim tolerancijama
- Rad s materijalima koji zahtijevaju toplinsko liječenje
- Minimizirajući zamku zraka u konačnom proizvodu
Međutim, to ima ograničenja previše. Proces generira više otpadnog materijala u trkačima i prijenos lonac od kompresije modeliranje. Također ima dulje ciklus vremena od injekcija modeliranja, što ga čini manje pogodnim za proizvodnju visokih količina.
| Aspekt | Prebacivanje | Kompresijsko prešanje |
|---|---|---|
| Proces | Materijal se prijegrijava i prisiljava na zatvoreni kalup pod pritiskom. | Materijal se stavlja izravno u otvoreni kalup, koji se zatim zatvara i zagrijava. |
| Dizajn molda | Koristi dvodjelni kalup s loncem, klipom i trkačima. | Koristi jednostavan dvodjelni kalup bez trkača. |
| Postavljanje materijala | Materijal se stavlja u odvojenu komoru (pot) prije nego što se prenese u šupljinu kalup. | Materijal se stavlja izravno u šupljinu kalup. |
| Primjena pritiska | Visoki tlak se primjenjuje za prijenos materijala u kalup. | Pritisak se primjenjuje kako bi se stisnuo materijal u kalup. |
| Vrijeme ciklusa | Općenito brže zbog pregrijanja i učinkovitog protoka materijala. | Sporije zbog potrebe da se materijal zagrije i izliječi u plijesni. |
| Materijalni otpad | Veći otpad zbog trkača i špricu. | Malo otpada jer se materijal izravno stavlja u kalup. |
| Kompleksnost dijelova | Prikladno za složenije i složenije dijelove s finim detaljima. | Bolje za jednostavnije, manje komplicirane dijelove. |
| Obujam proizvodnje | Idealno za srednje do visoke količine proizvodnje. | Prikladno za niske do srednje obuhvate proizvodnje. |
| Tipovi materijala | Dobro radi s termosepting plastike, gume, i neke kompozicije. | Prvobitno se koristi za termosetiranje plastike i gume. |
Česta pitanja
Kako proces prenošenja kalupa funkcionira za gumene proizvode?
Pri prenošenju kalupa za gume, predtegnuta guma smješta se u lonac ili komoru za prijenos. Kada se primjenjuju toplina i tlak, guma se omekšava.
Omekšani se materijal zatim potiskuje kroz kanale u kalupnu šupljinu. Ova metoda osigurava ravnomjerno punjenje složenih oblika kalupa.
Guma se stvrdnjava u zagrijanom kalupu i poprima konačni oblik proizvoda prije otvaranja kalupa i vađenja dijela.
Koje se faktore treba uzeti u obzir prilikom odabira stroja za premještaj?
Trebali biste uzeti u obzir veličinu dijela i složenost prilikom odabira stroja. Veći ili složeniji dijelovi zahtijevaju strojeve s odgovarajućim kapacitetom.
Sila stezanja potrebna za vaš specifičan materijal je još jedan važan faktor. Različiti polimeri zahtijevaju različite pritiske.
Važno je i obujam proizvodnje – veći volumeni mogu opravdati automatiziranu ili višu opremu.
Kako se prijenos oblikovanje razlikuje od kompresije oblikovanje u smislu procesa i aplikacija?
Kod transfernog prešanja materijal se prethodno zagrijava u zasebnoj komori prije prijenosa u kalupnu šupljinu. Kod kompresijskog prešanja materijal se stavlja izravno u otvoreni kalup.
Transferno oblikovanje obično proizvodi dijelove s boljom dosljednošću i manje zračnih zamki od kompresije modeliranja.
Pronaći ćete transfer oblikovanje bolje prikladno za složene dijelove s složenim detaljima, dok kompresija modeliranje radi dobro za jednostavnije, veći dijelovi.







