
トランスファー成形は、予熱したポリマー材料を密閉された金型キャビティに押し込む製造方法です。
まず、あらかじめ計量した材料をトランスファーポットと呼ばれるチャンバーに入れます。次に、材料が流動可能な状態になるまで加熱します。
準備ができたら、圧力をかけて材料を、ランナーとも呼ばれる流路に通し、金型キャビティへ送り込みます。この方法では、材料が金型を満たす様子を精密に制御できます。
トランスファー成形の歴史と進化
トランスファー成形は、複雑なプラスチック部品をより高精度に製造する方法が求められる中で登場しました。圧縮成形から発展し、トランスファーポットとランナーを加えることで、材料の流動性と部品の一貫性を高めました。
20世紀半ば、電子機器や消費財でより精巧なプラスチック部品が求められるようになると、この技術は広く普及しました。初期の用途は、寸法精度が特に重要な電気部品が中心でした。
その後、設備の自動化が進み、手作業による操作はコンピューター制御に置き換わりました。最新のトランスファー成形機では、温度、圧力、成形サイクルの時間を精密に制御できます。
現在のシステムでは、従来の方法では実現できなかった厳しい公差や複雑な形状の部品も製造できます。
トランスファー成形で使用する材料
熱硬化性ポリマー
これらの材料は、液状または半固体状の樹脂として加工され、加熱すると元に戻らない形で硬化します。熱可塑性樹脂とは異なり、熱硬化性樹脂は硬化後に再び溶かすことができません。
代表的な熱硬化性樹脂には、次のものがあります。
- エポキシ樹脂:絶縁性に優れ、電子部品に最適です
- ポリウレタン:柔軟性と耐薬品性に優れています
- フェノール化合物:高い耐熱性と寸法安定性を備えています
熱可塑性樹脂
トランスファー成形で使われることは比較的少ないものの、特定の特性が必要な場合には熱可塑性樹脂も使用できます。熱硬化性樹脂とは異なり、熱可塑性樹脂は再加熱して溶かし、再利用できます。
トランスファー成形に適した代表的な熱可塑性樹脂は次の2種類です。
- ポリプロピレン:流動性と耐薬品性に優れています
- ポリカーボネート:優れた耐衝撃性と光学的透明性を備えています
複合材料
複合材料は、ポリマー樹脂に強化繊維や充填材を組み合わせて性能を高めた材料です。一般的なポリマーに比べ、優れた比強度を備えています。
代表的な強化材は次のとおりです。
ガラス繊維:構造剛性と寸法安定性を高めます 炭素繊維:軽量でありながら卓越した強度を発揮します 鉱物系充填材:耐熱性を高め、コストを抑えます
導電性や難燃性などの特殊な特性が必要な場合は、添加剤をベース樹脂に配合できます。たとえば、カーボンブラックを加えると導電性部品を製造できます。
複合材料は、軽量化と強度が重要となる航空宇宙分野や自動車分野で特に有用です。熱膨張、難燃性、耐紫外線性など、用途に応じた要件を満たすように配合できます。
トランスファー成形の工程
材料の準備
まず、プロジェクトに適した成形材料を選びます。
部品の製造に必要な材料の正確な量を計量します。これは「チャージ」または「チャージ重量」と呼ばれます。材料が少なすぎると部品が不完全になり、多すぎるとバリや材料の無駄が生じます。
成形設備
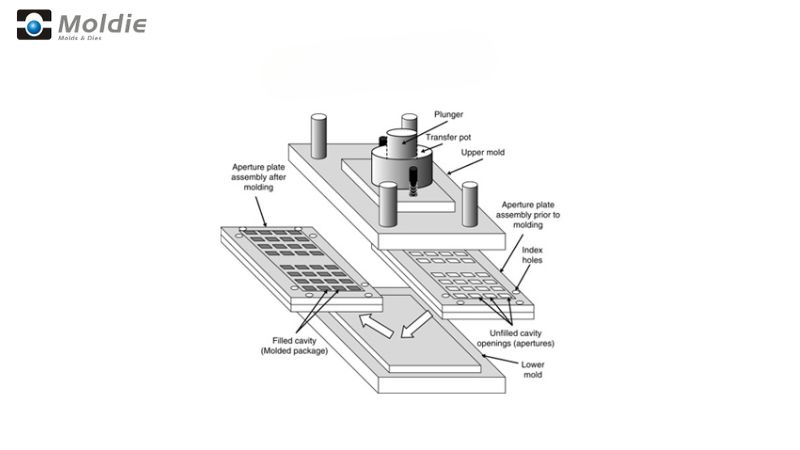
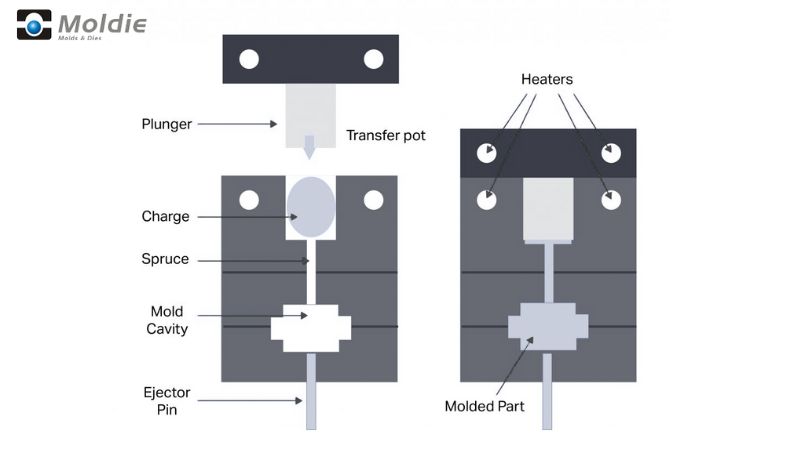
トランスファー成形の設備はいくつかの主要な部品で構成されています。主な部品は、材料を最初に入れるトランスファーポット、プランジャー、金型キャビティです。
トランスファーポットは装置の上部にあり、計量した材料を金型へ押し込む前に投入します。
ランナーとゲートがトランスファーポットと金型キャビティをつなぎ、材料の流路を形成します。その設計によって、材料が金型にどれだけ適切に充填されるかが変わります。
材料をトランスファーポットに入れると、加熱が始まります。材料が所定の温度に達する必要があり、通常は配合に応じて300~400°Fです。
加熱されると材料は流動性を増します。次にプランジャーで圧力(通常は1,000~10,000 psi)をかけ、軟化した材料をランナーに通して金型キャビティへ押し込みます。
金型全体に均一に充填するには、圧力を一定に保つ必要があります。圧力が低すぎると、空隙や不完全な部品が生じることがあります。
この工程では、加熱状態を維持します。適切な流動と初期硬化を確保するため、金型温度を慎重に管理します。
硬化と取り出し
硬化時間は材料や部品の厚さによって異なり、数秒から数分かかることがあります。
硬化が完了すると金型が開き、エジェクターピンが完成した部品を押し出します。この時点で部品は完全に硬化し、形状が保たれています。
取り出した後は、部品に残った余分な材料(バリ)を取り除きます。これは金型の合わせ面に沿って発生します。
トランスファー成形の用途
電気部品
電気コネクター、プラグ、スイッチの多くは、トランスファー成形で製造されています。この技術では、電気絶縁性を保ちながら金属接点を正確に組み込めます。
端子台や接続箱にも、この工程が活用されています。高圧で材料を充填するため、複雑なキャビティの隅々まで満たすことができ、寸法の安定した信頼性の高い部品を製造できます。
代表的な電気分野での用途:
- 半導体パッケージ
- 電気絶縁体
- サーキットブレーカー部品
- コネクターハウジング
自動車部品
センサー、イグニッションモジュール、制御ユニットなどのエンジンルーム内の部品には、この工程がもたらす耐熱性と寸法安定性が求められます。
トランスファー成形は、自動車用シールやガスケットの製造にも適しています。極端な温度や薬品への曝露に耐えながら漏れを防ぐには、これらの部品に正確な寸法が必要です。
ノブ、ハンドル、ボタンなどの内装部品も、この方法で製造されます。金属部品をキャビティ内に「浮かせて」配置し、成形材料で周囲を覆うインサート成形が可能です。
自動車分野の主な用途:
- センサーハウジング
- エンジン管理部品
- ブレーキシステム部品
- 電力分配部品
医療機器
手術器具では、トランスファー成形によって人間工学に基づいたハンドルを正確な寸法で製造できます。医療用途に必要な品質の一貫性も確保できます。
埋め込み型デバイスや診断機器の部品には、トランスファー成形ならではの高精度が求められます。
医療分野での用途:
- 手術器具のハンドルおよび部品
- 診断機器部品
- インプラント部品
- 薬剤送達デバイス部品
トランスファー成形のメリット
精度と複雑な形状
トランスファー成形は、鋭いエッジや複雑な形状の部品の製造に優れています。他の成形方法と比べて、より細かなディテールを実現できます。そのため、精密な仕様が求められる製品に最適です。
トランスファー成形では、バリ(部品の縁に生じる余分な材料)を最小限に抑えられます。マイクログラインドベントによってオーバーフローの必要性が減り、バリをほとんど発生させずに部品を製造できます。これにより、二次仕上げにかかる時間とコストを削減できます。
厳しい公差で複雑な形状を作る必要がある場合も、トランスファー成形なら安定した結果が得られます。圧力を制御して分散させるため、細部の小さな領域まで金型キャビティに均一に充填できます。
材料使用の効率性
トランスファー成形では、他の一部の製法と比べて材料の無駄を抑えられます。各サイクルで使用する材料の量を計量することで、余分な材料を最小限にできます。
材料の流れをより適切に制御できるため、予測可能性が高まり、製造時の不良品も減らせます。
多数のキャビティを用いて1サイクルで複数の部品を製造できるため、材料効率が向上します。同じ量の原材料から、より多くの完成品を得られます。
課題と検討事項
工程の制御と最適化
温度管理は非常に重要です。温度が高すぎると材料が早く硬化し、金型全体に充填されないことがあります。低すぎると、適切に流動しない可能性があります。
材料を送り込む速度も重要です。速すぎると空気が閉じ込められ、完成品に空隙が生じることがあります。遅すぎると、金型に充填される前に材料が硬化し始めるおそれがあります。
材料を適切に予熱すれば、こうした問題を防ぎやすくなります。
設計上の制約
壁厚は慎重に設計する必要があります。薄すぎると材料が適切に流れず、厚すぎるとサイクル時間が長くなり、収縮の問題が生じる可能性があります。
インサートの配置にも特別な注意が必要です。金属インサートの位置が不適切だと、完成した部品にひび割れ、反り、強度の弱い部分が生じることがあります。
トランスファー成形にはサイズ上の制約があります。設備の限界や圧力分布の不均一さから、非常に大型の部品には適さない場合があります。
トランスファー成形と圧縮成形の比較
圧縮成形はよりシンプルですが、材料の流れを制御しにくい方法です。トランスファー成形では、材料を予熱し、圧力を制御しながら金型キャビティに充填することで、より安定した成形を実現します。
トランスファー成形は、次のような用途に適しています。
- インサートを含む部品の製造
- 厳しい公差が求められる複雑な形状の製造
- 熱硬化が必要な材料の加工
- 最終製品への空気の巻き込みの抑制
ただし、いくつかの制約もあります。圧縮成形と比べて、ランナーやトランスファーポット内で発生する材料の無駄が多くなります。また、射出成形よりもサイクルタイムが長いため、大量生産にはあまり適していません。
| 項目 | トランスファー成形 | 圧縮成形 |
|---|---|---|
| 工程 | 材料を予熱し、圧力をかけて閉じた金型に押し込みます。 | 材料を開いた金型に直接置き、金型を閉じて加熱します。 |
| 金型設計 | ポット、プランジャー、ランナーを備えた2分割金型を使用します。 | ランナーのないシンプルな2分割金型を使用します。 |
| 材料の配置 | 材料を別のチャンバー(ポット)に入れてから、金型キャビティへ移送します。 | 材料を金型キャビティに直接入れます。 |
| 圧力のかけ方 | 高圧をかけて、材料を金型内に移送します。 | 圧力をかけて、金型内の材料を圧縮します。 |
| サイクルタイム | 予熱と効率的な材料の流動により、一般に短くなります。 | 金型内で材料を加熱・硬化させる必要があるため、長くなります。 |
| 材料の無駄 | ランナーやスプルーにより、無駄が多くなります。 | 材料を金型に直接入れるため、無駄は最小限です。 |
| 部品の複雑さ | 細部まで作り込まれた、より複雑な部品に適しています。 | より単純で、複雑さの少ない部品に適しています。 |
| 生産量 | 中量から大量の生産に最適です。 | 少量から中量の生産に適しています。 |
| 材料の種類 | 熱硬化性プラスチック、ゴム、一部の複合材料に適しています。 | 主に熱硬化性プラスチックとゴムに使用されます。 |
よくある質問
ゴム製品のトランスファー成形は、どのように行われますか?
ゴムのトランスファー成形では、あらかじめ計量したゴム配合物をトランスファーポットまたはチャンバーに入れます。熱と圧力を加えると、ゴムが軟化します。
軟化した材料は、流路を通って金型キャビティへ押し込まれます。この方法により、複雑な形状の金型にも均一に材料を充填できます。
加熱された金型内でゴムを硬化させ、金型を開いて部品を取り出す前に最終形状を作ります。
トランスファー成形機を選ぶ際に考慮すべき要素は何ですか?
機械を選ぶ際は、部品のサイズと複雑さを考慮してください。大型または複雑な部品には、適切な能力を備えた機械が必要です。
使用する材料に必要な型締力も重要な要素です。ポリマーの種類によって、必要な圧力は異なります。
生産量も考慮しましょう。生産量が多い場合は、より自動化された設備や大容量の設備を導入する価値があります。
トランスファー成形は、工程や用途の面で圧縮成形とどう違いますか?
トランスファー成形では、材料を別のチャンバーで予熱してから金型キャビティへ移送します。圧縮成形では、材料を開いた金型に直接入れます。
一般に、トランスファー成形は圧縮成形よりも品質のばらつきが少なく、空気の巻き込みも抑えられます。
細部まで複雑な部品にはトランスファー成形が適しており、より単純で大型の部品には圧縮成形が適しています。







