
Трансферное формование — это производственный процесс, при котором предварительно нагретый полимерный материал под давлением перемещается в закрытую полость пресс-формы.
В этом процессе вы поместите предварительно взвешенное количество материала в камеру, известную как перевалочный котел. Затем этот материал нагревается до тех пор, пока он не достигнет текучего состояния.
Когда всё готово, давление перемещает материал по каналам, также называемым литниками, в полость пресс-формы. Этот метод позволяет точно контролировать заполнение пресс-формы материалом.
История и эволюция трансфертного смолирования
В связи с тем, что изготовители нуждаются в более точных методах изготовления сложных пластмассовых деталей, они эволюционируют от формирования с воспламенением от сжатия, добавляя перевалочный горшок и спойнеры для улучшения потока материалов и их частичной последовательности.
Технология получила распространение в середине 20-го века, когда развитие электроники и потребительских товаров потребовало более сложных пластиковых компонентов. Первые применения были связаны с электрическими деталями, для которых критически важны точные размеры.
Со временем оборудование стало более автоматизированным, а компьютерное управление заменило ручные операции. Современные машины для трансферного формования обеспечивают точное регулирование температуры, контроль давления и управление длительностью цикла.
Сегодняшние системы могут производить части с жесткими допусками и сложными геометриями, которые не могли быть использованы ранее.
Материалы, используемые при перевалке
Полимеры термосета
Эти материалы начинаются как жидкие или полутвердые смолы, которые при нагревании постоянно затвердевают.
Популярные варианты термосета включают:
- Эпоксидные смолы: отличные для электронных компонентов в силу их изоляционных свойств
- Полиуретан: обеспечивает хорошую гибкость и химическую стойкость
- Феноловые соединения: обеспечение высокой теплостойкости и стабильности размеров
Термопластические резины
В отличие от термосетов, термопластика может переплавляться и повторно использоваться.
Двумя популярными термопластиками, хорошо работающими в формации переноса, являются:
- Полипропилен: обеспечивает хорошие характеристики потока и химическую стойкость
- Поликарбонат: обеспечивает превосходную ударную прочность и оптическую ясность
Составные материалы
Композитные материалы сочетают полимерные смолы с армирующими волокнами или наполнителями, повышая эксплуатационные характеристики. По сравнению со стандартными полимерами они обеспечивают более высокое отношение прочности к массе.
Общее подкрепление включает:
Стекловолокно: повышает жёсткость конструкции и размерную стабильность. Углеродное волокно: обеспечивает исключительную прочность при минимальной массе. Минеральные наполнители: повышают термостойкость и снижают затраты.
Если вам нужны такие специализированные свойства, как электрическая проводимость или огнестойкость, в исходную смолу могут быть встроены добавки. Например, добавление углеродного черного создает электрически токопроводящие части.
Составы особенно полезны в аэрокосмической и автомобильной промышленности, где крайне важное значение имеют экономия веса и прочность, и могут быть разработаны с учетом конкретных требований, касающихся тепловой экспансии, огнезащитности или устойчивости ультрафиолетового излучения.
Процесс перевалки
Подготовка материалов
Во-первых, вам нужно выбрать правильное строение для вашего проекта.
Необходимо измерить точное количество материала, требуемое для детали. Это количество называют «загрузкой» или «массой загрузки». Недостаток материала приводит к неполному заполнению детали, а избыток — к чрезмерному облойному материалу и отходам.
Оборудование для складирования
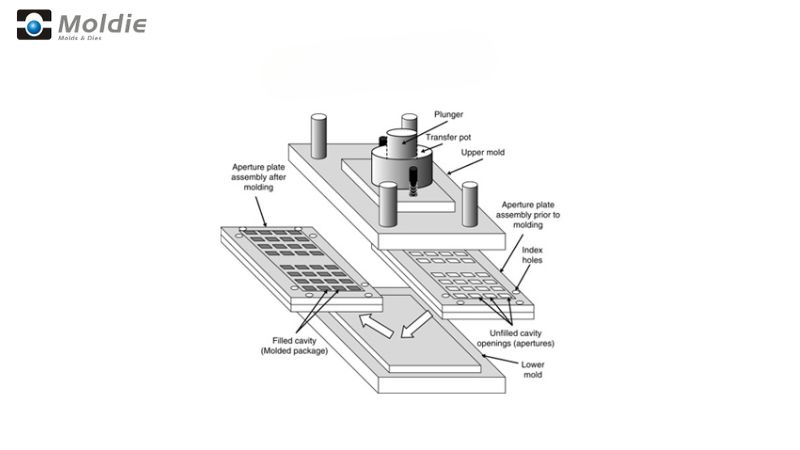
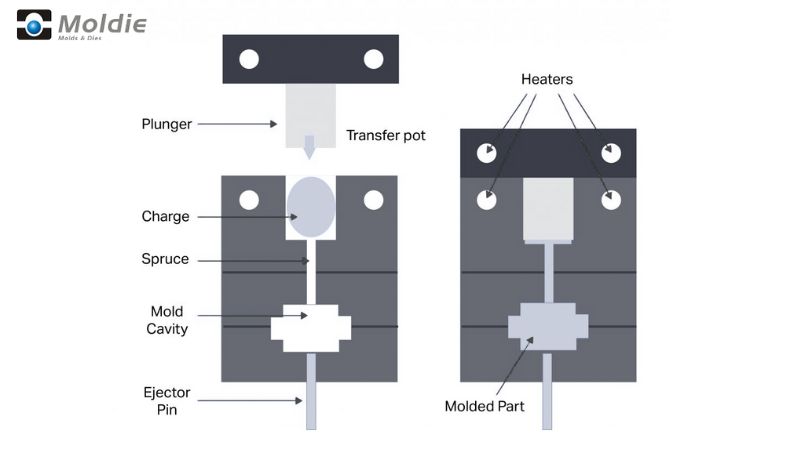
Установка для трансферного формования включает несколько ключевых компонентов. Основные части — передаточная камера (куда сначала помещают материал), плунжер и полость пресс-формы.
Передаточная камера находится в верхней части сборки. В неё помещают заранее отмеренную порцию материала, прежде чем плунжер подаст её в пресс-форму.
Литниковые каналы и литники соединяют передаточную камеру с полостью пресс-формы и образуют пути, по которым течёт материал. Их конструкция влияет на то, насколько хорошо материал заполняет пресс-форму.
Как только вы загрузите материал в передатчик, начинается отопление. Материал должен достичь определенной температуры — обычно 300-400°F в зависимости от соединения.
По мере нагрева материал становится более текучим. Затем плунжер создаёт давление (обычно 1,000–10,000 psi), проталкивая размягчённый материал через литниковые каналы в полость пресс-формы.
Для равномерного заполнения пресс-формы необходимо поддерживать постоянное давление. Слишком низкое давление может привести к пустотам или неполному заполнению деталей.
Тепло поддерживается на протяжении всего этого процесса. " Холодные " температуры тщательно контролируются для обеспечения надлежащего потока и первоначального излечения.
Вытравка и уколы
Время вырезки зависит от толщины материала и частей, и это может занять от нескольких секунд до нескольких минут.
После завершения отверждения пресс-форма раскрывается, и выталкивающие штифты извлекают готовую деталь. На этом этапе деталь полностью затвердела и сохраняет свою форму.
После извлечения необходимо удалить с детали излишки материала (облой). Они образуются вдоль линии разъёма, где встречаются половины пресс-формы.
Заявки на перевод
Электротехнические компоненты
Электрические соединители, заглушки и переключатели, многие из которых изготавливаются путем переплетения, позволяют точно вводить металлические контакты при сохранении электрических изоляционных свойств.
Применение высокого давления обеспечивает полную заправку сложных участков, в результате чего образуются надежные части с последовательными размерами.
К общим видам применения электрооборудования относятся:
- Упаковка полупроводников
- Электрические изоляторы
- Элементы выключателя цепи
- Коннекторные жилые помещения
Автотранспортные части
Теплостойкость и стабильность размеров, обеспечиваемые этим процессом, требуют таких деталей, как датчики, модули зажигания и блоки управления.
Для создания автомобильных печатей и прокладок необходимо наличие точных размеров для предотвращения утечек при сохранении экстремальных температур и воздействии химических веществ.
Внутренние компоненты, такие, как кнопки, ручки и кнопки, также производятся таким образом. Процесс позволяет вставлять в полость металлические детали, которые «расплавляются» и затем окружены изгибающим материалом.
Ключевые виды применения на автомобильном транспорте:
- Жилые помещения датчиков
- Элементы управления двигателем
- Запасные части тормозной системы
- Элементы электрического распределения
Медицинские изделия
Хирургическим инструментам выгодна способность формования производить эргономические ручки с точными размерами. Этот процесс обеспечивает последовательное качество, необходимое для медицинских целей.
Неосуществимые устройства и компоненты диагностического оборудования требуют высокой точности, которую обеспечивает перенос формовки.
Медицинские программы включают:
- Ручки и компоненты хирургического инструмента
- Запасные части диагностического оборудования
- Элементы имплантирующего оборудования
- Запчасти для устройств доставки наркотиков
Преимущества пересадки
Точность и сложность
Перенос формования превосходен при создании частей с острыми краями и сложными конструкциями. Вы можете достичь гораздо более высокой степени детализации по сравнению с другими методами формирования. Это делает его идеальным для продуктов, нуждающихся в точных спецификациях.
Переплетение вызывает минимальную вспышку (избыточный материал на отдельных краях). Микромельные клапаны уменьшают потребность в переливах, что приводит к почти свободным от вспышки частям. Это означает, что вы будете тратить меньше времени и денег на вторичные операции по добыче.
Если вам нужны детали сложной формы с жёсткими допусками, трансферное формование обеспечивает стабильные результаты. Контролируемое распределение давления гарантирует равномерное заполнение полости пресс-формы, в том числе в небольших областях с мелкими деталями.
Эффективность использования материалов
Измеряемое количество материала, используемого для каждого цикла, помогает свести к минимуму избыток.
Этот процесс позволяет вам лучше контролировать движение материалов, что означает более предсказуемые результаты и сокращение объема металлолома во время производственных пробегов.
Способность создавать несколько частей в одном цикле с большим количеством полости повышает эффективность материала. Вы получаете больше готовой продукции из одного и того же количества сырья.
Проблемы и соображения
Контроль и оптимизация процессов
Контроль температуры имеет критическое значение. Если температура слишком высока, материал может отвердеть слишком быстро и не заполнить пресс-форму полностью. При слишком низкой температуре материал может течь недостаточно хорошо.
Скорость переноса материала также очень важна. При слишком быстром перемещении в материале может запереться воздух, из-за чего в готовом изделии появятся пустоты. Если материал перемещается слишком медленно, он может начать отверждаться до заполнения пресс-формы.
Подогрев ваших материалов помогает избежать этих проблем
Ограничения в отношении конструкции
Толщина стенок должна быть тщательно спланирована, слишком тонкая, и материал не протекает должным образом.
Вставить положение нужно уделять особое внимание. Неправильная позиционирование металлических вставок может привести к растрескиванию, измельчению или слабому положению в готовой части.
Из-за ограничений в отношении оборудования и неравномерного распределения давления весьма крупные части могут оказаться непригодными.
Перенос смолы и компримирование
Компрессионное формование проще, но обеспечивает меньший контроль над течением материала. Трансферное формование улучшает этот процесс: материал предварительно нагревают и под контролируемым давлением равномернее заполняют полости пресс-формы.
Трансферная формация преуспевает в:
- Создание частей с вставками
- Производство сложных форм с жесткими допусками
- Работа с материалами, требующими термического излечения
- Сведение к минимуму загрязнения воздуха в конечном продукте
В то же время этот процесс создает больше отходов в спойнерах и переносит травку, чем компримирование, а также имеет более продолжительное циклическое время, чем впрыскивание, что делает его менее пригодным для производства большого объема.
| Аспект | Перемены | Компрессионное формование |
|---|---|---|
| Процесс | Материал предварительно нагревают и под давлением подают в закрытую пресс-форму. | Материал помещают непосредственно в открытую пресс-форму, которую затем закрывают и нагревают. |
| Старый дизайн | Используется двухчастная пресс-форма с передаточной камерой, плунжером и литниковыми каналами. | Используется простая двухчастная пресс-форма без литниковых каналов. |
| Размещение материалов | Материал помещают в отдельную камеру (передаточную камеру), а затем перемещают в полость пресс-формы. | Материал помещают непосредственно в полость пресс-формы. |
| Применение давления | Для подачи материала в пресс-форму применяется высокое давление. | В пресс-форме материал сжимается под давлением. |
| Время цикла | В целом быстрее, чем в случае предварительного нагрева и эффективного потока материала. | Процесс проходит медленнее, поскольку материалу нужно нагреться и отвердеть в пресс-форме. |
| Материальные отходы | Больше отходов из-за литников и литниковых каналов. | Отходов минимум, поскольку материал помещают непосредственно в пресс-форму. |
| Сложность частей | Подходит для более сложных и сложных частей с хорошими деталями. | Лучше для более простых, менее сложных частей. |
| Объём производства | Идеал для средних и высоких объемов производства. | Пригодно для низко- и средних объемов производства. |
| Типы материалов | Хорошо работает с термоотводящими пластмассами, резиной и некоторыми композитными изделиями. | В первую очередь они используются для термообработки пластмасс и резины. |
Часто задаваемые вопросы
Каким образом процесс преобразования формирует каучуковую продукцию?
При перемешивании резины каучуковое соединение с предварительно взвешенным резиновым соединением помещается в передающий котел или камеру.
Затем размягчённый материал под давлением проходит по каналам в полость пресс-формы. Этот метод обеспечивает равномерное заполнение пресс-форм сложной формы.
Резина отверждается внутри нагретой пресс-формы, приобретая форму готового изделия; после этого пресс-форма раскрывается, и деталь извлекают.
Какие факторы следует принимать во внимание при выборе формующего устройства?
При выборе машины необходимо учитывать размер и сложность деталей.
Еще одним важным фактором является сила зажима, необходимая для конкретного материала.
Вопросы, связанные с объемом производства, также имеют важное значение: увеличение объема может служить основанием для использования более автоматизированного или более высокопроизводительного оборудования.
Каким образом формация переноса отличается от формирования сжатия с точки зрения процесса и применения?
При трансферном формовании материал предварительно нагревают в отдельной камере, а затем переносят в полость пресс-формы. При компрессионном формовании материал помещают непосредственно в открытую пресс-форму.
Пересадка, как правило, приводит к тому, что составные части становятся более последовательными и имеют меньше воздушных ловушек, чем компрессионная формация.
Вы обнаружите, что пересадка лучше подходит для сложных частей с запутанными деталями, в то время как компримирование хорошо подходит для более простых, больших частей.







