
Տրանսֆերային ձուլումը արտադրական գործընթաց է, որի ընթացքում նախապես տաքացված պոլիմերային նյութը ճնշմամբ լցվում է փակ կաղապարի խոռոչի մեջ։
Այս պրոցեսի ընթացքում, առաջին հերթին, դուք նախապես պլանավորում եք բաղադրատոմսը որպես փոխադրամիջոց, որը հայտնի է որպես փոխադրամիջոց:
Երբ նյութը պատրաստ է, ճնշումն այն մղում է ալիքներով, որոնք կոչվում են նաև լցման ալիքներ, դեպի կաղապարի խոռոչը։ Այս մեթոդը թույլ է տալիս ճշգրիտ վերահսկել, թե ինչպես է նյութը լցնում կաղապարը։
Տրանսֆերային ձուլման պատմությունն ու զարգացումը
Տրանսֆերային ձուլումը զարգացավ այն ժամանակ, երբ արտադրողներին անհրաժեշտ եղան բարդ պլաստիկ դետալներ պատրաստելու ավելի ճշգրիտ մեթոդներ։ Այն առաջացավ սեղմումով ձուլումից՝ ավելացնելով տրանսֆերային խցիկն ու լցման ալիքները՝ նյութի հոսքն ու դետալների համաչափությունը բարելավելու համար։
Այս տեխնիկան տարածում գտավ 20-րդ դարի կեսերին, երբ էլեկտրոնիկայի և սպառողական ապրանքների ոլորտներում պահանջվեցին ավելի բարդ պլաստիկ բաղադրիչներ։ Սկզբնական կիրառությունները հիմնականում էլեկտրական դետալներն էին, որոնցում չափերի ճշգրտությունը վճռորոշ էր։
Ժամանակի ընթացքում սարքավորումներն ավելի ավտոմատացվեցին, և համակարգչային կառավարումը փոխարինեց ձեռքով կատարվող գործողություններին։ Ժամանակակից տրանսֆերային ձուլման մեքենաներն ապահովում են ջերմաստիճանի ճշգրիտ կարգավորում, ճնշման վերահսկում և ցիկլի ժամանակի կառավարում։
Այսօրվա համակարգերը կարող են կազմել թոքային հանդուրժողականություն եւ բարդ երկրաչափություն, որոնք հնարավոր չէին ավելի վաղ մեթոդներով:
Տրանսֆերային ձուլման մեջ օգտագործվող նյութերը
Մարմնամարզիկները
Այս նյութերը սկսվում են որպես հեղուկ կամ սեյսմիկ ռեսուրսներ, որոնք մշտապես դժվարությամբ են հալվում:
Բեռնման տարբերակներից են.
- Էքսպոնենտը ավելացնում է.
- Բռնություն ։
- Լուծումները բարդ են. բարձր ջերմաստիճանի դիմադրողականություն եւ լարվածություն
Մարմնամարզությունը աճում է
Թեև տրանսֆերային ձուլման մեջ ավելի հազվադեպ են օգտագործվում, թերմոպլաստիկ խեժերը կարող են կիրառվել, երբ անհրաժեշտ են որոշակի հատկություններ։ Ի տարբերություն թերմոռեակտիվ պլաստմասսաների՝ թերմոպլաստները կարելի է կրկին հալեցնել և օգտագործել։
Տրանսֆերային ձուլման համար հարմար տարածված թերմոպլաստներից երկուսն են՝
- Բացասական մոտեցում ։
- Պոռնկագրություն ։
Մասնակցիր նյութական բաներին
Կոմպոզիտային նյութերը համադրում են պոլիմերային խեժերը ամրացնող մանրաթելերի կամ լցանյութերի հետ՝ արդյունավետությունը բարձրացնելու համար։ Այս նյութերն ապահովում են ամրության և քաշի ավելի բարձր հարաբերակցություն, քան ստանդարտ պոլիմերները։
Առողջապահություն ։
Ապակե մանրաթելեր․ բարելավում են կառուցվածքային կոշտությունն ու չափային կայունությունը։ Ածխածնային մանրաթելեր․ ապահովում են բացառիկ ամրություն՝ նվազագույն քաշով։ Հանքային լցանյութեր․ բարձրացնում են ջերմակայունությունը և նվազեցնում ծախսերը։
Երբ անհրաժեշտ են հատուկ հատկություններ, օրինակ՝ էլեկտրահաղորդականություն կամ բոցակայունություն, հավելանյութերը կարելի է ներառել հիմնական խեժի մեջ։ Օրինակ՝ ածխածնի սևի ավելացումը ստեղծում է էլեկտրահաղորդիչ դետալներ։
Կոմպոզիտները հատկապես արժեքավոր են ավիատիեզերական և ավտոմոբիլային կիրառություններում, որտեղ քաշի նվազեցումն ու ամրությունը վճռորոշ են։ Դրանք կարելի է բաղադրել այնպես, որ բավարարեն ջերմային ընդարձակման, բոցակայունության կամ ուլտրամանուշակագույն կայունության հատուկ պահանջները։
Տրանսֆերային ձուլման գործընթացը
Մասնաճյուղերի պատրաստումը
Նախ պետք է ընտրել ձեր նախագծի համար ճիշտ ձուլման խառնուրդը։
Պետք է չափել ձեր դետալի համար անհրաժեշտ նյութի ճշգրիտ քանակը։ Դա կոչվում է «լիցք» կամ «լիցքի քաշ»։ Նյութի պակասը հանգեցնում է ոչ ամբողջական դետալների, իսկ ավելցուկը՝ գրատի և թափոնների ավելացման։
Ձուլման սարքավորումը
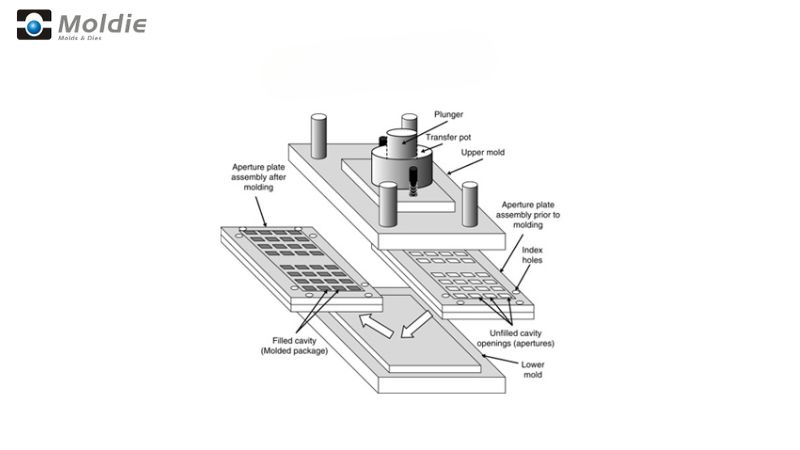
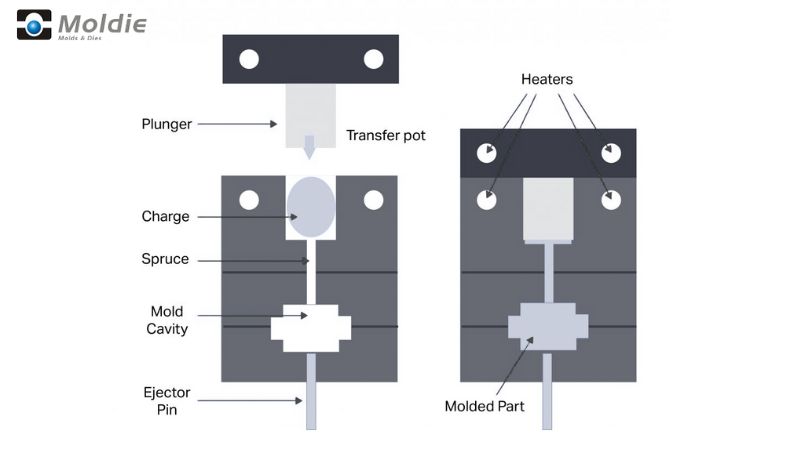
Ձեր տրանսֆերային ձուլման տեղակայումը ներառում է մի քանի հիմնական բաղադրիչ։ Դրանք են տրանսֆերային խցիկը (որտեղ նյութը սկզբում տեղադրվում է), մխոցը և կաղապարի խոռոչը։
Տրանսֆերային խցիկը գտնվում է հանգույցի վերևում։ Այստեղ եք տեղադրում նախապես չափված նյութի լիցքը, նախքան այն կաղապարի մեջ մղելը։
Լցման ալիքներն ու լցման դարպասները տրանսֆերային խցիկը միացնում են կաղապարի խոռոչին։ Դրանք նյութի հոսքի ուղիներ են ստեղծում։ Դրանց նախագծումն ազդում է այն բանի վրա, թե որքան լավ է նյութը լցնում կաղապարը։
Նյութը տրանսֆերային խցիկում տեղադրելուց հետո սկսվում է տաքացումը։ Նյութը պետք է հասնի որոշակի ջերմաստիճանի՝ սովորաբար 300-400°F՝ կախված խառնուրդից։
Նյութը տաքանալիս դառնում է ավելի հոսուն։ Այնուհետև մխոցը ճնշում է գործադրում (սովորաբար՝ 1,000-10,000 psi)՝ փափկած նյութը լցման ալիքներով դեպի կաղապարի խոռոչ մղելու համար։
Ճնշումը պետք է կայուն լինի՝ կաղապարի համաչափ լցումն ապահովելու համար։ Չափազանց ցածր ճնշումը կարող է դատարկություններ կամ ոչ ամբողջական դետալներ առաջացնել։
Այս գործընթացի ողջ ընթացքում ջերմությունը պահպանվում է։ Կաղապարի ջերմաստիճանները ուշադիր վերահսկվում են՝ նյութի պատշաճ հոսքն ու սկզբնական պնդացումն ապահովելու համար։
Կենսագրություն
Դա կարող է լինել մի քանի վայրկյանից մինչեւ մի քանի րոպե ։
Պնդացումն ավարտվելուց հետո կաղապարը բացվում է, իսկ արտամղիչ ցցերը դուրս են մղում պատրաստի դետալը։ Այս փուլում դետալն ամբողջությամբ կարծրացած է և պահպանում է իր ձևը։
Արտամղումից հետո պետք է դետալից հեռացնել ավելորդ նյութը (գրատը)։ Այն առաջանում է բաժանման գծի երկայնքով՝ այնտեղ, որտեղ կաղապարի կեսերը միանում են։
Տրանսֆերային ձուլման կիրառությունները
Տիեզերական ընկերություն
Էլեկտրական միակցիչները, խրոցակները և անջատիչները հաճախ պատրաստվում են տրանսֆերային ձուլմամբ։ Այս տեխնիկան թույլ է տալիս մետաղական կոնտակտները ճշգրտորեն տեղադրել՝ պահպանելով էլեկտրական մեկուսացման հատկությունները։
Այս գործընթացից օգտվում են նաև միացման սեղմակաշարերն ու բաշխիչ տուփերը։ Բարձր ճնշմամբ կիրառումը ապահովում է բարդ խոռոչների լիարժեք լցումը, ինչի արդյունքում ստացվում են հուսալի և համաչափ չափերով դետալներ։
Էլեկտրաէներգիայի կիրառման մեջ մտնում է հետեւյալը.
- Սմիթյան ձեռագիր
- Տիեզերական խտրականություն
- AtkHyperlink
- Կոնստանդնուպոլս
Առանձնահատուկ բաժանումներ
Սենյակային հատվածների, ինչպես սենսորների, ժեստերի եւ կառավարման միավորները պահանջում են, որ ջերմաստիճանը դիմադրի դիմադրողականությանը եւ կայունության գործընթացին:
Տրանսֆերային ձուլումը հարմար է ավտոմոբիլային կնիքներ և միջադիրներ պատրաստելու համար։ Այս դետալները պետք է ունենան ճշգրիտ չափեր՝ արտահոսքերը կանխելու և ծայրահեղ ջերմաստիճաններին ու քիմիական նյութերի ազդեցությանը դիմակայելու համար։
Ներքին բաղադրիչները, օրինակ՝ բռնակները, լծակներն ու կոճակները, նույնպես արտադրվում են այս եղանակով։ Գործընթացը թույլ է տալիս կիրառել ներդիրների ձուլում, որի ընթացքում մետաղական դետալները «լողացող» դիրքով տեղադրվում են խոռոչի մեջ, ապա շրջապատվում ձուլման նյութով։
Հիմնաբառային աշխատություն ։
- Սենեգալ
- Empathy-ն
- Բրայլի համակարգ
- Տեղեկատվական բաժիններ
Բժշկական սարքեր
Վիրաբուժական գործիքներն օգտվում են տրանսֆերային ձուլման՝ ճշգրիտ չափերով էրգոնոմիկ բռնակներ արտադրելու հնարավորությունից։ Գործընթացն ապահովում է բժշկական կիրառությունների համար անհրաժեշտ կայուն որակը։
Իմպլանտացվող սարքերն ու ախտորոշիչ սարքավորումների բաղադրիչները պահանջում են այն բարձր ճշգրտությունը, որն ապահովում է տրանսֆերային ձուլումը։
Բժշկական մեթոդներ են ընդգրկում.
- Գործիքների եւ բաղադրիչների միջոցով
- Դիսպետչերային սարքավորումները
- Գործողություն
- Փնտրել սարքի մասերը
Տրանսֆերային ձուլման առավելությունները
Հաղորդակցություն եւ հաստատակամություն
Տրանսֆերային ձուլումը գերազանց է սուր եզրերով և բարդ նախագծմամբ դետալներ ստեղծելու համար։ Այլ ձուլման մեթոդների համեմատ կարելի է հասնել շատ ավելի նուրբ մանրամասների։ Սա այն իդեալական է դարձնում ճշգրիտ բնութագրեր պահանջող արտադրանքի համար։
Տրանսֆերային ձուլմամբ գրատի քանակը նվազագույն է (ավելորդ նյութը դետալի եզրերին)։ Միկրոհղկմամբ պատրաստված օդանցքները նվազեցնում են արտահոսքերի անհրաժեշտությունը՝ գրեթե առանց գրատի դետալներ ստանալու հնարավորություն տալով։ Սա նշանակում է, որ երկրորդային հարդարման աշխատանքների վրա ավելի քիչ ժամանակ և գումար կծախսեք։
Երբ անհրաժեշտ են խիստ թույլատրելի շեղումներով բարդ ձևեր, տրանսֆերային ձուլումն ապահովում է կայուն արդյունքներ։ Ճնշման վերահսկվող բաշխումն ապահովում է կաղապարի խոռոչի համաչափ լցումը՝ նույնիսկ փոքր և մանրամասն հատվածներում։
Նյութական միջոցների միջոցով
Տրանսֆերային ձուլման դեպքում որոշ այլընտրանքային գործընթացների համեմատ նյութն ավելի քիչ է վատնվում։ Յուրաքանչյուր ցիկլի համար օգտագործվող նյութի չափված քանակն օգնում է նվազեցնել ավելցուկը։
Դա նշանակում է, որ ավելի կանխատեսելի արդյունքները եւ արտադրողականության պակասը ավելի քիչ են ։
Մեկ ցիկլում բազմաթիվ դետալներ ստեղծելու հնարավորությունը՝ կաղապարի մեծ թվով խոռոչներով, բարելավում է նյութի օգտագործման արդյունավետությունը։ Նույն քանակի հումքից ստանում եք ավելի շատ պատրաստի արտադրանք։
Դժվարություններ եւ հիշողություններ
Նախապատրաստական աշխատանքներ եւ հարմարվողություն
Ջերմաստիճանի կառավարումը կարևոր է։ Եթե ջերմաստիճանը չափազանց բարձր է, նյութը կարող է շատ արագ պնդանալ և ամբողջությամբ չլցնել կաղապարը։ Իսկ չափազանց ցածր ջերմաստիճանի դեպքում այն կարող է պատշաճ չհոսել։
Կարևոր է նաև տրանսֆերի արագությունը։ Նյութը չափազանց արագ տեղափոխելը կարող է օդը թակարդել և վերջնական արտադրանքում դատարկություններ առաջացնել։ Չափազանց դանդաղ տեղափոխման դեպքում նյութը կարող է վաղաժամ պնդանալ՝ մինչև կաղապարի լցվելը։
Հաշվի առնելով քո նյութերը ՝ կարող ես խուսափել նման հարցերից ։
Նախապատրաստական աշխատանքներ
Պատի հաստությունը պետք է մանրակրկիտ պլանավորել։ Եթե այն չափազանց բարակ է, նյութը պատշաճ չի հոսի։ Իսկ չափազանց հաստ պատը կհանգեցնի ավելի երկար ցիկլերի և հնարավոր կծկման խնդիրների։
Մետաղյա մետաղադրամները անուղղելիորեն կարող են հանգեցնել կռիվների, պատերազմների կամ թույլ տեղերի ։
Տրանսֆերային ձուլման դեպքում չափերի սահմանափակումներ կան։ Շատ մեծ դետալները կարող են հարմար չլինել սարքավորման սահմանափակումների և ճնշման անհավասար բաշխման պատճառով։
Տրանսֆերային ձուլումն ընդդեմ սեղմումով ձուլման
Սեղմումով ձուլումն ավելի պարզ է, սակայն նյութի հոսքի նկատմամբ ավելի քիչ վերահսկողություն է ապահովում։ Տրանսֆերային ձուլումը բարելավում է այս գործընթացը՝ նյութը նախապես տաքացնելով և վերահսկվող ճնշում կիրառելով՝ կաղապարի խոռոչներն ավելի համաչափ լցնելու համար։
Տրանսֆերային ձուլումը գերազանց է հետևյալում՝
- Մանրամասներ
- Կենդանի օրգանիզմների բարդ կառուցվածքը պտտեցնելով վիտամիններով
- Աշխատում եմ այնպիսի նյութերով, որոնք անհրաժեշտ են քնքշություն դրսեւորելու համար
- Վերջնական ծրագրում օբյեկտ ստանալ
Սակայն այն նաև սահմանափակումներ ունի։ Գործընթացն ավելի շատ նյութական թափոն է առաջացնում լցման ալիքներում և տրանսֆերային խցիկում, քան սեղմումով ձուլումը։ Այն նաև ավելի երկար ցիկլեր ունի, քան ներարկմամբ ձուլումը, ուստի պակաս հարմար է մեծածավալ արտադրության համար։
| Ստուգել | Փոխանցմամբ ձուլում | Սեղմմամբ ձևավորում |
|---|---|---|
| Գործընթաց | Նյութը նախապես տաքացվում է և ճնշման տակ մղվում փակ կաղապարի մեջ։ | Նյութը տեղադրվում է անմիջապես բաց կաղապարի մեջ, որն այնուհետև փակվում և տաքացվում է։ |
| Կաղապարի նախագիծ | Օգտագործում է երկու մասից բաղկացած կաղապար՝ տրանսֆերային խցիկով, մխոցով և լցման ալիքներով։ | Օգտագործում է երկու մասից բաղկացած պարզ կաղապար՝ առանց լցման ալիքների։ |
| Նյու Յորք | Նյութը տեղադրվում է առանձին խցիկում (տրանսֆերային խցիկում), այնուհետև տեղափոխվում կաղապարի խոռոչ։ | Նյութը տեղադրվում է անմիջապես կաղապարի խոռոչի մեջ։ |
| Ճնշման կիրառում | Նյութը կաղապարի մեջ տեղափոխելու համար կիրառվում է բարձր ճնշում։ | Նյութը կաղապարի մեջ սեղմելու համար ճնշում է գործադրվում։ |
| Ցիկլի տևողություն | Հիմնականում ավելի արագ է հոսում նյութի հոսքը ։ | Ավելի դանդաղ է, քանի որ նյութը պետք է տաքանա և պնդանա կաղապարի մեջ։ |
| Նյութական մաքրություն | Լցման ալիքների և ձուլման մուտքային ալիքների պատճառով թափոններն ավելի շատ են։ | Թափոնները նվազագույն են, քանի որ նյութը տեղադրվում է անմիջապես կաղապարի մեջ։ |
| Մասնաճյուղերի երկարությունը | Անհրաժեշտ է ավելի բարդ ու հետաքրքիր մանրամասներ գտնել ։ | Ավելի լավ է պարզ, ավելի քիչ ինտենսիվ մասնիկներ ունենալ: |
| Արտադրության ծավալ | Հազիվ թե ։ | Անհրաժեշտ է, որ միջնադարյան լրատվամիջոցների ծավալները հասնեն ցածրորակ նյութերի ։ |
| Նյութական տեխնիկան | Աշխատանքները նպաստում են պլաստմասսայե պլաստմասսայե, ռետինե եւ որոշ բաղադրիչների ։ | Հիմնականում պլաստմասսայե պլաստմասսայե եւ ռոբոտների համար օգտագործվում էին պլաստմասսայե պլաստմասսայե խողովակները ։ |
Հաճախ տրվող հարցեր
Ինչպե՞ս է տրանսֆերային ձուլման գործընթացն աշխատում ռետինե արտադրանքի համար։
Ռետինի տրանսֆերային ձուլման ժամանակ նախապես կշռված ռետինե խառնուրդը տեղադրվում է տրանսֆերային խցիկի կամ տարայի մեջ։ Ջերմություն և ճնշում կիրառելիս ռետինը փափկում է։
Այնուհետև փափկած նյութը ալիքներով մղվում է կաղապարի խոռոչ։ Այս մեթոդն ապահովում է բարդ ձև ունեցող կաղապարների համաչափ լցումը։
Ռետինը վուլկանացվում է տաքացվող կաղապարի ներսում՝ ձևավորելով վերջնական արտադրանքի ձևը, նախքան կաղապարի բացվելը և դետալի հեռացումը։
Ի՞նչ գործոններ պետք է հաշվի առնել տրանսֆերային ձուլման մեքենա ընտրելիս։
Դուք պետք է հաշվի առնեք, թե ինչ չափում եւ բարդություն պետք է հաշվի առնեք մեքենա ընտրելիս ։
Մեկ այլ կարեւոր գործոն էլ կա, որ պետք է հաշվի առնել ։
Շարժական հատորների ծավալը կարող է ավելի բարձրացնել ավտոմատ կամ ավելի բարձր սարքավորումներ:
Ինչո՞վ են տրանսֆերային և սեղմումով ձուլումները տարբերվում գործընթացի և կիրառությունների առումով։
Տրանսֆերային ձուլման ժամանակ նյութը նախապես տաքացվում է առանձին խցիկում, այնուհետև տեղափոխվում կաղապարի խոռոչ։ Սեղմումով ձուլման դեպքում նյութը տեղադրվում է անմիջապես բաց կաղապարի մեջ։
Տրանսֆերային ձուլմամբ սովորաբար ստացվում են ավելի համաչափ դետալներ և ավելի քիչ օդային թակարդներ, քան սեղմումով ձուլմամբ։
Տրանսֆերային ձուլումն ավելի հարմար է մանրամասն տարրերով բարդ դետալների համար, մինչդեռ սեղմումով ձուլումը լավ է աշխատում ավելի պարզ ու մեծ դետալների դեպքում։







