
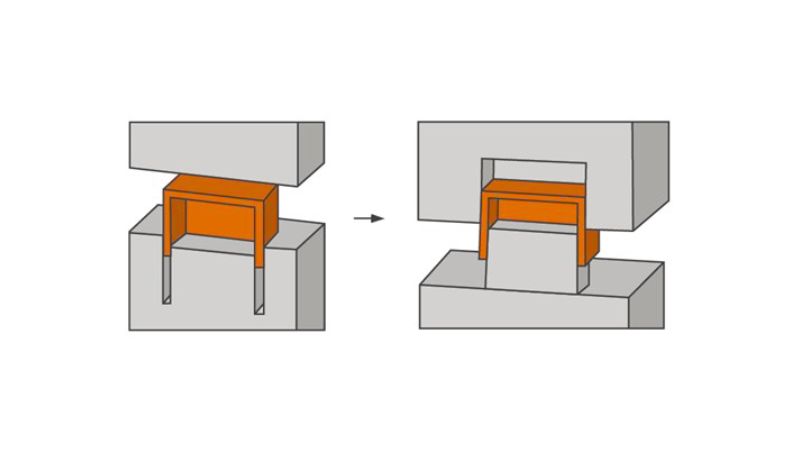
Unghiurile de degajare sunt un aspect esențial al proiectării matriței și influențează atât calitatea, cât și fabricabilitatea pieselor turnate prin injecție. Aplicarea unei înclinări adecvate suprafețelor verticale asigură scoaterea ușoară a pieselor din matriță, fără deteriorare.
Ce este Design Angles?
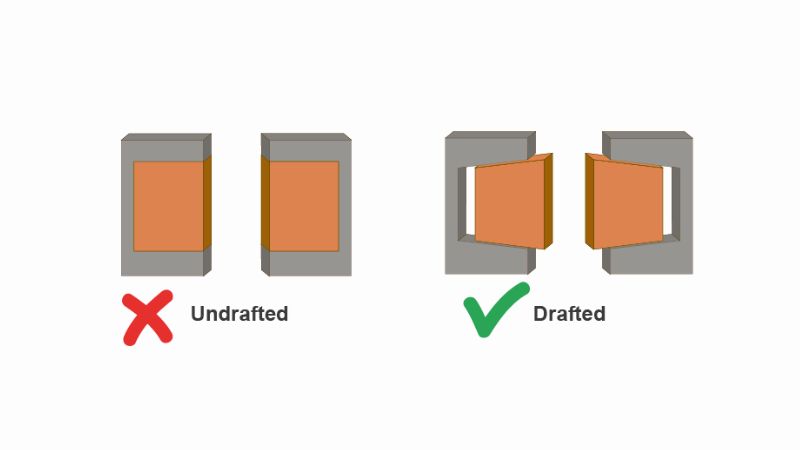
Unghiurile de degajare sunt înclinarea sau panta aplicată laturilor pieselor care urmează să fie turnate prin injecție. În mod ideal, orice suprafață verticală a piesei trebuie să aibă un unghi de degajare pentru a facilita scoaterea din matriță.
De ce este important proiectul de Unghiuri în soluţie injectabilă?
Proiect de unghiuri sunt cruciale pentru procesul de injectare mulaj. Iată mai multe motive specifice de ce:
- Scoaterea ușoară a piesei: unghiul de degajare permite desprinderea lină a piesei din matriță.
- Calitatea suprafeţei: Fără o schiţă adecvată, părţile pot prezenta zgârieturi sau daune.
- Durata de viață a matriței: unghiurile corecte reduc uzura matriței și îi prelungesc durata de utilizare.
Cerințele privind unghiul minim de degajare variază în funcție de complexitatea și materialul piesei, dar chiar și un unghi de 1 grad poate face o diferență semnificativă.
Unghiurile optime de degajare se stabilesc în etapele de proiectare a piesei și a matriței și depind de finisajul și detaliile dorite ale piesei fabricate.
Considerații multiple pentru proiecte de unghiuri
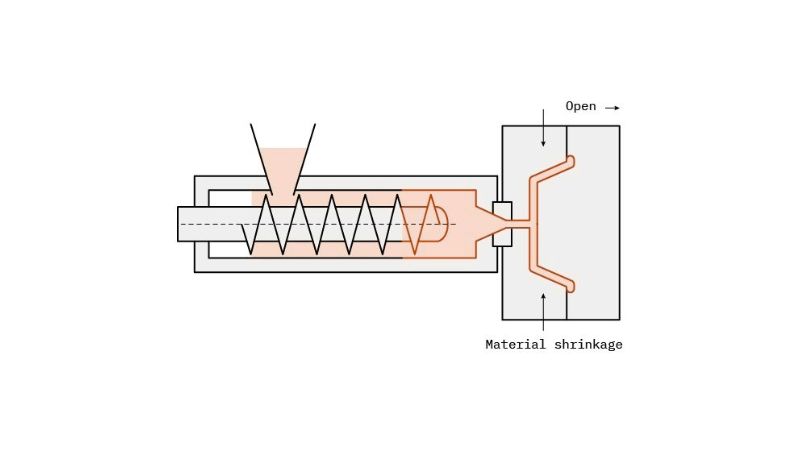
La proiectarea pieselor pentru turnarea prin injectare, consideraţiile materiale joacă un rol esenţial în determinarea unghiurilor corespunzătoare necesare pentru ejectarea cu succes a părţii.
Alegerea materialului influenţează semnificativ proprietăţile de curgere şi răcire în timpul procesului de turnare. De exemplu, termoplastiile sunt larg favorizate datorită versatilităţii lor; cu toate acestea, fiecare material prezintă caracteristici unice care trebuie evaluate cu atenţie.
Materialele mai moi necesită de obicei unghiuri de degajare mai mici, de aproximativ 1 până la 2 grade, în timp ce materialele mai rigide impun unghiuri mai mari, adesea de 3 grade sau mai mult, pentru a facilita demularea fără deteriorarea piesei.
În plus, ratele de micşorare a materialelor trebuie să fie luate în considerare în ecuaţie, deoarece ele dictează cât de mult se contractă o parte în timpul răcirii. Ratele mai mari de micşorare necesită, în general, creşterea numărului de unghiuri pentru a preveni problemele de ejecţie, în timp ce ratele mai mici de micşorare pot permite unghiuri mai mici.
Pentru rezultate optime, se recomandă un unghi de degajare de 1.5 până la 2 grade la piesele cu adâncimea de până la 2 inches; geometriile mai adânci sau mai complexe pot necesita unghiuri și mai mari.
În plus, finisajul suprafeței piesei poate influența semnificativ atât aspectul, cât și funcționalitatea. De exemplu, suprafețele texturate necesită unghiuri de degajare specifice, în funcție de adâncimea texturii: texturile mai fine pot folosi unghiuri minime de 1 până la 1.5 grade, în timp ce texturile mai pronunțate pot necesita unghiuri de 3 grade sau mai mult pentru a asigura ejectarea lină.
Echilibrul dintre cerințele estetice și performanța funcțională este esențial: un finisaj lucios și neted poate necesita un unghi de degajare de doar 0.5 grade, dar un unghi prea mic poate împiedica ejectarea și compromite integritatea piesei.
Proiecte de cerințe pentru diverse materiale
| Material | Proiect minim | Proiect recomandat |
|---|---|---|
| Nailon | 0° | 1° |
| Polietilenă (PE) | 0.5° | 1.5° |
| Clorura de vinil (PVC) | 0.5° | 1.5° |
| Polipropilenă (PP) | 1° | 2° |
| Policarbonat (PC) | 1.5° | 2° |
| Acrilonitril Butadienă Stirenă (ABS) | 1° | 2° |
| Polistiren (PS) | 1° | 2° |
| Elastomer termoplastic (TPE) | 0.5° | 1.5° |
| Acetat de vinil (EVA) | 0.5° | 1.5° |
| Polietilenă de înaltă densitate (PEÎD) | 1° | 2° |
Caracteristicile proiectului și ale părții
În părțile de injecție modelate, este esențial să se ia în considerare schițe unghiuri nu numai pentru pereți, dar și pentru toate caracteristicile verticale, cum ar fi coaste și boss-uri. Unghiul necesar este influențat de adâncimea acestor caracteristici și grosimea minimă a acestora. Tabelul de mai jos conturează grosimea minimă și unghiurile de proiect corespunzătoare pentru diferite adâncimi caracteristică.
| Adâncime caracteristică | Grosime minimă / Unghiuri de proiect |
|---|---|
| 0.25 inch | 0.040 in. / 0.5° |
| 0.5 inch | 0.040 inch / 1°
0.060 inch / 0.5° |
| 0,75 inch | 0.040 in. / 2°
0.060 inch / 1° 0.080 in. / 0.5° |
| 1 in. | 0.060 in. / 2°
0.080 in. / 1° 0.100 inch / 0.5° |
| 1.5 inch | 0.080 in. / 2°
0.100 inch / 1° |
| 2 inch | 0,100 inch / 2° |
| 2.5 inch | 0,100 inch / 2,5° |
| 3 înăuntru. | 0.120 inch / 3° |
| 4 inch | 0.140 inch / 3° |
| 5 inch | 0.160 inch / 3,5° |
- Nervuri: de obicei necesită un unghi de degajare minim de 1° pentru a facilita scoaterea din matriță.
- Bosses: Ar trebui să aibă cel puțin un unghi 2° proiect atunci când adâncimea depășește 1 inch pentru a facilita modelarea.
- Orientări generale: Pe măsură ce adâncimea caracteristicii crește, grosimea minimă ar trebui, de asemenea, să crească pentru a menține integritatea structurală.
La Modie, de multe ori creăm prototipuri folosind software-ul de design asistat de calculator (CAD). Acest lucru ne permite să vizualizăm modul în care unghiurile vor funcționa în practică. De asemenea, putem efectua simulări pentru a evalua procesul de ejectare și a identifica orice probleme potențiale înainte de a trece la producție.
Colaborarea cu echipele noastre de producție este esențială pentru a vă asigura că unghiurile de degajare proiectate corespund capacităților echipamentelor noastre de turnare. Luăm în considerare factori precum proiectarea matriței, sistemele de răcire și tipul procesului de turnare prin injecție utilizat.
Dupa evaluarea si testarea atenta, vom face orice ajustari necesare la proiectul de unghiuri si finaliza design-ul. Daca aveti intrebari sau aveti nevoie de asistenta cu proiectele de turnare injectie, echipa noastra este aici pentru a ajuta!







