
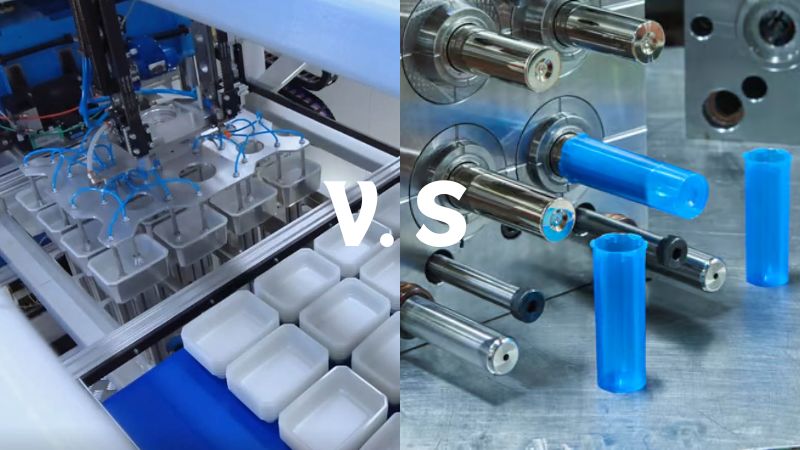
Ce sunt termoformarea și turnarea injecției?
Permiteți-mi să explic într-un mod simplu că este ușor de înțeles.
Când te uiți în crearea de piese de plastic, veți veni peste două metode populare: termoformare și turnare injecție. Ei au căile lor unice în modelarea de plastic, și alegerea ta depinde de nevoile proiectului.
Termoformarea seamănă cu folosirea unei forme pentru decuparea fursecurilor din plastic. Începeți cu o foaie de plastic, o încălziți până devine moale, apoi o presați într-o matriță cu o singură față. Matrița dă foii forma nouă. Imaginați-vă că așezați plastic cald și flexibil peste o formă și îl priviți cum o preia — acesta este procesul de termoformare.
În schimb, turnarea prin injecție seamănă cu umplerea unei tăvi pentru cuburi de gheață cu apă, care apoi îngheață. Însă, în loc de apă, se folosesc granule de plastic topit, iar în locul tăvii, o matriță complexă, cu două fețe. Procesul este ideal pentru producția la scară largă a pieselor mici și detaliate, precum capacele de sticle și jucăriile din plastic.
Aici este o masă pentru tine de a avea o înțelegere generală:
| Caracteristică | Termoformare | Turnare prin injecție |
|---|---|---|
| Proces | Încălzirea unei foi de plastic până devine flexibilă, apoi formarea ei peste o matriță. | Topirea granulelor de plastic și injectarea lor într-o matriță. |
| Materiale utilizate | De obicei foloseste foi termoplastice. | Foloseste termoplastice si materiale plastice termoizolante sub forma de pelete. |
| Complexitatea matriței | De regulă, matrițele sunt mai simple și pot costa mai puțin. | Pot realiza forme complexe, dar matrițele sunt mai costisitoare. |
| Volumul producției | Ideal pentru volume de producţie mici până la medii. | Potrivit pentru producția de mare volum. |
| Durata ciclului | Timpi de ciclu mai lungi datorită încălzirii și răcirii. | Timpi de ciclu mai scurt datorită injectării şi răcirii mai rapide. |
| Finisajul suprafeței | În general bun, dar poate necesita finisare suplimentară. | Finisaj excelent de suprafață; poate atinge texturi detaliate. |
| Aplicații | Folosit în mod obișnuit pentru ambalaje, tăvi și piese auto. | Utilizat pe scară largă pentru jucării, containere, piese auto și dispozitive medicale. |
| Deșeuri materiale | Mai multe deșeuri din cauza tunderii materialelor în exces. | Mai puține deșeuri, deoarece procesul este mai eficient. |
| Costuri inițiale de configurare | Costuri inițiale mai mici pentru pregătirea matrițelor. | Costuri inițiale mai mari din cauza complexității matriței. |
Compararea costurilor de unelte și lead Times
Termoformarea este, în general, mai economică în ceea ce privește cheltuielile inițiale de scule. Mulajele utilizate în acest proces pot fi realizate din materiale mai puțin costisitoare, cum ar fi lemnul sau aluminiul, mai degrabă decât oțelul de înaltă calitate, de obicei, necesare pentru mulaje de injecție. Acest aspect face termoformarea o opțiune atractivă pentru startup-uri sau proiecte cu bugete limitate.
În plus, matrițele folosite la termoformare sunt de obicei cu o singură față. Această simplitate reduce și mai mult costurile de fabricație, deoarece sunt necesare prelucrări mai puțin complexe și mai puțin material. Structura cu o singură față accelerează și fabricarea matriței, scurtând timpul de pregătire a producției.
În schimb, turnarea prin injecție necesită o investiție inițială mai mare din cauza nevoii de mulaje metalice proiectate cu precizie. Aceste mulaje sunt adesea fabricate din oțel de înaltă calitate pentru a asigura durabilitatea și precizia, ceea ce ridică în mod semnificativ costurile în avans. Această investiție poate fi un factor de descurajare pentru proiecte mai mici sau companii care nu anticipează volume ridicate de producție.
În ciuda costurilor iniţiale mai mari, turnarea prin injecţie este favorizată pentru rulaje de producţie de volum mare. Mulajele metalice utilizate în acest proces sunt concepute pentru a rezista utilizării extensive, permiţând producţia consecventă de piese de înaltă calitate în timp. Această durabilitate înseamnă că, în timp ce costurile din avans sunt mai mari, costul pe termen lung pe unitate poate scădea semnificativ pe măsură ce volumul de producţie creşte.
Lead Times pentru producţie
Termoformarea necesită o configurare mai rapidă, fiind o alegere ideală pentru companiile care doresc să lanseze produsele rapid, mai ales pentru serii mici sau în etapa de prototipare. În schimb, turnarea prin injecție necesită o pregătire mai lungă din cauza complexității fabricării matriței, ceea ce poate întârzia începerea producției. Totuși, odată realizate matrițele, turnarea prin injecție este foarte eficientă în producția la scară mare: poate fabrica mai multe piese per ciclu, sporind semnificativ productivitatea și reducând costul per unitate.
Compararea procesului de modelare a termoformării și injecției
Procesul de producere a termoformării
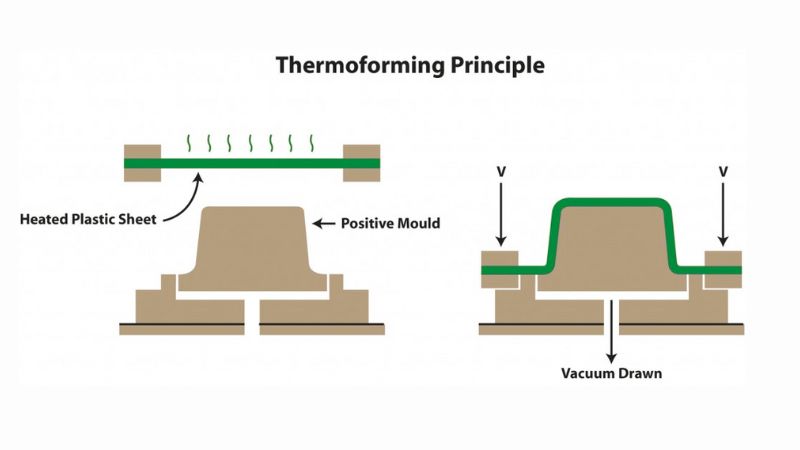
Fişa termoplastică selectată este încălzită cu ajutorul unui cuptor sau încălzitor cu infraroşu până când ajunge la punctul său de înmuiere, de obicei între 250°F şi 400°F (121°C – 204°C). Acest proces de încălzire este crucial, deoarece temperatura trebuie controlată pentru a evita degradarea materialului.
După ce foaia devine flexibilă, este transferată rapid într-o matriță. Printre tehnicile de formare se numără:
- Formare în vid: se aplică vidul pentru a trage foaia încălzită pe suprafața matriței, asigurând contactul strâns și reproducerea detaliată a caracteristicilor acesteia.
- Formare prin presiune: aerul comprimat sau alte mijloace aplică presiune pentru a forța foaia în matriță, permițând forme mai complexe și detalii mai fine.
- Formare mecanică: un dispozitiv mecanic presează foaia în matriță, metodă care poate fi folosită pentru materiale mai groase.
După ce foaia a preluat forma matriței, aceasta este răcită, de obicei cu aer sau apă, pentru a solidifica forma. Durata răcirii variază în funcție de material și grosime.
După răcire, piesa formată este scoasă din matriță și debavurată pentru a elimina materialul în exces, adesea cu unelte de tăiere sau prin ștanțare. În funcție de cerințele produsului final, se pot aplica și procese de finisare suplimentare, precum găurirea, vopsirea sau tratarea suprafeței.
Procesul de producție prin turnare prin injecție
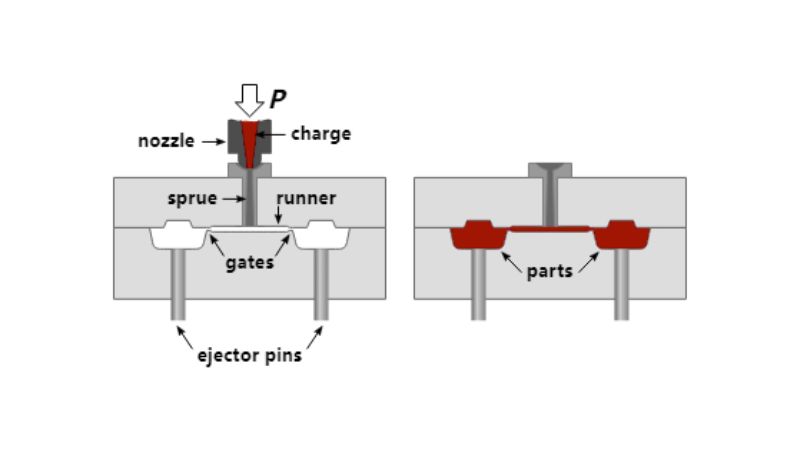
Granulele sunt alimentate într-un buncăr, apoi transportate printr-un mecanism cu șnec într-un cilindru încălzit. Șnecul topește materialul și îl injectează în matriță. Temperatura cilindrului este controlată cu atenție și variază de obicei între 350°F și 500°F (177°C și 260°C), în funcție de material.
Proiectarea matriței ia în considerare canalele de răcire, mecanismele de ejectare și aerisirile care permit evacuarea aerului în timpul injecției.
După topirea materialului, acesta este injectat la presiune ridicată (până la 30,000 psi sau mai mult) în matrița închisă. Viteza și presiunea de injecție trebuie controlate cu precizie pentru a asigura umplerea completă și a preveni defecte precum umplerea parțială sau pungile de aer.
După injectare, materialul se răcește și se solidifică în matriță. Timpul de răcire este esențial și poate varia de la câteva secunde la câteva minute, în funcție de grosimea piesei și de proiectarea matriței.
După răcirea suficientă a piesei, matrița se deschide, iar știfturile ejectoare scot produsul finit. Această etapă trebuie gestionată atent pentru a evita deteriorarea piesei.
Materiale și aplicații
Selectie plastica pentru proiecte
Diferitele materiale sunt potrivite pentru procese de fabricație diferite. Termoformarea folosește adesea polietilenă și PVC (policlorură de vinil), printre altele. Aceste materiale sunt încălzite și apoi formate peste o matriță. În schimb, turnarea prin injecție permite utilizarea unei game mai largi de materiale plastice, precum policarbonatul, cunoscut pentru rezistență și durabilitate. Iată o prezentare rapidă a materialelor plastice uzuale pentru fiecare metodă:
- Termoformarea:
- Polietilenă: cunoscută pentru duritatea şi rezistenţa la substanţe chimice.
- PVC: Versatil și utilizat în toate, de la aplicații medicale la jucării.
- Transformarea injecţiei:
- Policarbonat: Dur și rezistent la căldură, perfect pentru piese care trebuie să dureze.
- Polietilenă: De asemenea, utilizate în turnarea injecției pentru diferite tipuri de produse.
Aplicații comune în industrie
Aplicaţiile părţilor termoformate şi injectate modelate variază foarte mult în lumea voastră:
- Termoformarea este mare pentru:
- Ambalaj: Pachete personalizate care trebuie să fie robuste și să capteze ochii.
- Automotive: Piese mari, cum ar fi panouri de ușă, care sunt mai mari și nu la fel de complexe.
- Injecţia excelează în:
- Automotive: piese mici și complicate care trebuie să fie precise, cum ar fi conectorii.
- Dispozitive medicale: piese din plastic de mare volum care trebuie să fie puternice și exacte.
La Modie, ne-am angajat să oferim îndrumare expert și sprijin pe tot parcursul procesului de turnare injecție. Prin pârghie cunoștințele noastre și alte considerente critice de proiectare, ne ajutăm clienții noștri să obțină rezultate superioare și să stimuleze inovația în dezvoltarea produsului lor. Pentru orice întrebări sau asistență cu proiectele dumneavoastră de turnare injecție, nu ezitați să ajungeți la echipa noastră. Împreună, putem crea soluții eficiente, de înaltă calitate adaptate nevoilor dumneavoastră specifice.
Întrebări frecvente
Care sunt pro și contra de termoformare în comparație cu turnarea injecției?
Termoformarea este potrivită pentru dezvoltarea prototipurilor datorită fabricării rapide a matrițelor. De regulă, presupune costuri mai mici ale sculelor și este rentabilă pentru serii mici. Dezavantajele sunt cantitatea mai mare de deșeuri și rezistența mai mică a materialului. Turnarea prin injecție are costuri inițiale mai mari pentru scule, dar este de neegalat în producția de volum mare a pieselor complexe. Matrițele durabile, cu durată lungă de viață, folosite în turnarea prin injecție contribuie și la obținerea unor produse finite mai rezistente.
Cum se compară costurile între termoformarea și turnarea injecției?
Rentabilitatea termoformării comparativ cu turnarea prin injecție depinde în mare măsură de cantitatea produsă. Pentru volume mici, termoformarea este mai ieftină deoarece matrițele costă mai puțin. Totuși, pe măsură ce crește dimensiunea comenzii, turnarea prin injecție poate deveni mai eficientă ca preț, în ciuda cheltuielii inițiale mai mari, deoarece costul per piesă scade semnificativ la volume mari.
În ce scenarii este termoformarea o alegere mai bună decât turnarea injecției?
Termoformarea este adesea alegerea mai bună pentru piesele mari și când timpul este limitat, deoarece permite testarea și dezvoltarea mai rapidă a prototipurilor. Este preferată și pentru serii mai scurte, când costul ridicat al sculelor pentru matrițele de injecție nu se justifică. Termoformarea oferă flexibilitate pentru proiecte care se pot modifica frecvent.
Puteţi explica diferenţa dintre termoplastice în termoformare şi mase plastice folosite în turnarea prin injecţie?
Termoformarea folosește foi de termoplastic care se înmoaie la încălzire și pot fi modelate. Printre acestea se numără PET, PVC și polistirenul. În schimb, turnarea prin injecție folosește de obicei termoplastice sub formă de granule, care sunt topite și apoi injectate într-o matriță. Materialele uzuale includ ABS, polietilena și policarbonatul.
Ce limitări trebuie luate în considerare atunci când se optează pentru termoformare?
Limitările termoformării includ complexitatea redusă a părților pe care le puteți produce, deoarece această metodă nu susține modele complicate, precum și turnarea prin injecție. Există, de asemenea, în general, mai multe deșeuri materiale din cauza tunderii, iar produsele fabricate prin termoformare nu pot fi la fel de robuste ca cele realizate prin turnare prin injecție. Este mai puțin potrivită pentru producția de volum foarte mare din cauza timpului de ciclu mai lent și a costului mai mare pe parte la scară.
Care sunt principalele tipuri de termoformare și cum diferă acestea?
Principalele tipuri de termoformare sunt formarea în vid, formarea prin presiune și formarea mecanică. La formarea în vid, foaia de plastic este încălzită și trasă peste matriță cu ajutorul vidului. Formarea prin presiune încălzește și ea foaia, dar folosește presiunea pentru a împinge materialul în matrițe mai detaliate și a obține o definire mai bună. Formarea mecanică folosește forța fizică fără vid sau presiune, ceea ce poate fi avantajos pentru anumite aplicații. Fiecare metodă are beneficii și cazuri de utilizare specifice.







