
A moldagem por injeção é uma das técnicas de fabricação mais desenvolvidas nas indústrias modernas. O número de suas variantes vem crescendo com as crescentes demandas de produção. Neste artigo, ofereceremos uma visão geral breve, mas precisa, dos tipos de moldagem por injeção atualmente em uso.
O que define a moldagem por injeção
Moldagem por injeção é o ato de usar uma máquina de moldagem por injeção para forçar uma matéria-prima fundida sob pressão em uma cavidade de molde de aço ou alumínio. Depois que ela se solidifica em uma parte, ela é ejetada do molde e o ciclo se repete. Um “tipo” de moldagem por injeção é definido por três alavancas trabalhando juntas: a arquitetura do molde, o sistema de material e o método de processamento. Mude qualquer um e a economia e a mudança de capacidade.
Tipos principais de processo de moldagem por injeção
Moldagem por injeção termoplástica padrão
Como uma das modalidades mais difundidas de moldagem por injeção, a moldagem convencional de termoplásticos utiliza resinas comuns, como ABS, policarbonato (PC), polipropileno (PP), nylon (PA) e misturas como PC/ABS. É adequada para carcaças, suportes, molduras, peças de eletrodomésticos e componentes com paredes próximas às recomendações convencionais (cerca de 2–4 mm para muitas resinas) e detalhes de complexidade moderada.
A moldagem por injeção de plástico oferece o menor custo por peça em volume, a mais ampla paleta de materiais e práticas de ferramentas maduras. Moldes familiares e canais de alimentação quentes ajudam a reduzir o desperdício. Com o gating e o resfriamento otimizados, os tempos de ciclo são rápidos e a repetibilidade é excelente. Geralmente é a primeira parada, a menos que a geometria ou o desempenho impulsione a equipe em direção a um processo especializado.
Moldagem por injeção de parede fina
Moldagem de parede fina tem como alvo peças mais finas do que as regras convencionais de polegar, muitas vezes até 0,4 0,8 mm, ocasionalmente menos, dependendo da resina e do comprimento do fluxo. Pense em caixas de smartphones, baterias e eletrônicos de consumo de alta densidade, onde é importante raspar até um décimo de milímetro.
Este processo é caracterizado por pressões de injeção mais altas, velocidades de injeção mais altas e sistemas de canal de alimentação cuidadosamente equilibrados que empurram a resina através de caminhos de fluxo longos e finos. Os moldes precisam de seleção de aço robusta, canais de fluxo polidos e ventilação agressiva. As máquinas exigem resposta de alta velocidade e tonelagem de braçadeira suficiente para combater as pressões da cavidade de pico.
No entanto, ele também tem algumas compensações: o ferramental é mais complexo e a janela do processo é mais estreita.
Micro moldagem por injeção
A micromoldação faz com que as peças sejam medidas em miligramas a gramas com recursos de microescala: chips microfluídicos, engrenagens minúsculas, pontas de cateter ou componentes do estágio de microscópio. Os tamanhos de ponto de injeção e os volumes de disparo são minúsculos e o controle de tempo de residência é crítico para evitar a degradação do material.
Este método de precisão de alta tecnologia é capaz de esculpir características sub-100 m, tolerâncias apertadas e dosagem tiro-a-tiro ultra-consistente. Por causa da complexidade do processo, sua seleção de material se inclina para resinas estáveis e amigáveis (PEEK, PEI, PP graus médicos). O ferramental é caro e delicado. Mas, quando as peças são pequenas e os volumes são altos, nenhum outro método compete na repetibilidade e custo.
Overmolding, Inserir e Multi-Shot
Overmolding
Overmolding constrói um material em outro, geralmente um elastômero macio sobre um substrato rígido, como o overmold grippy em um punho da ferramenta elétrica. Melhora a ergonomia, a selagem, o amortecimento de impacto e a estética sem hardware de montagem.
Abordagens comuns:
- Overmolding de dois estágios: molde o substrato rígido primeiro e, em seguida, coloque-o em um segundo molde para a camada macia.
- Overmolding no molde: dentro de uma única ferramenta que gira ou transfere a parte entre cavidades.
Inserir Moldagem
A moldagem com insertos encapsula um componente previamente posicionado, geralmente metálico, dentro do plástico moldado. Os insertos típicos incluem ressaltos roscados, buchas, contatos estampados, ímãs ou alojamentos para sensores. O processo substitui etapas secundárias de montagem e melhora a resistência da união e a precisão de posicionamento.
Para iniciar os procedimentos do produto, as pastilhas são carregadas primeiro manualmente ou via automação, mantidas por recursos ou vácuo, e depois sobreembaladas por resina. A ferramenta deve gerenciar a expansão térmica diferencial para evitar rachaduras ou estresse na interface plástico-metal.
É ideal quando a peça precisa de resistência mecânica localizada ou condutividade sem fabricação completa de metal, como acessórios médicos com roscas metálicas, clipes automotivos com superfícies de desgaste de aço ou conectores com terminais embarcados.
Moldagem de dois e três focos
A moldagem multi-shot injeta dois ou mais materiais (ou cores) em seqência dentro da mesma célula e, muitas vezes, o mesmo molde. Placas rotativas, mecanismos de core-back ou sistemas de indexação movem a parte parcialmente formada para a cavidade seguinte automaticamente. Eles fornecem ligações perfeitas, quebras de cores limpas, selos integrados, dobradiças vivas ou combinações duras sem manuseio manual. Ele também desbloqueia funcionalidades exclusivas, como janelas transparentes moldadas com corpos opacos.
Gás-/água-assistido e co-injeção
Moldagem por injeção assistida por gás
A moldagem assistida por gás injeta um gás inerte (tipicamente nitrogênio) após a resina preencher parcialmente a cavidade. O gás forma canais ocos ao longo de seções mais espessas, empurrando materiais plásticos fundidos para as extremidades e formando peças plásticas com menos pia, warpage e peso. Ele também tem alguns requisitos exclusivos de design de molde, porque a ventilação e os pinos de gás devem ser projetados com cuidado.
Esse processo pode produzir uma ampla variedade de produtos plásticos, incluindo alças grandes, molduras de TV, componentes de móveis e peças automotivas para o compartimento do motor com nervuras espessas. Ele permite seções estéticas mais espessas sem marcas de rechupagem e pode reduzir o tempo de ciclo ao remover massa que, de outro modo, precisaria ser resfriada.
Moldagem por injeção assistida por água
Princípio semelhante, meio diferente. A moldagem assistida por água injeta água para criar seções ocas, particularmente adequadas para formas tubulares complexas e longas com curvas, como maçanetas de portas automotivas, linhas de fluidos de arruela e tubos de aparelhos.
Este processo de produção é conhecido por uma remoção de calor mais rápida (a água esfria rapidamente), paredes internas lisas e seções transversais ocas mais consistentes em comparação com o gás em certas geometrias. O ferramental deve lidar com o gerenciamento de água, resistência à corrosão e drenagem precisa.
Moldagem por co-injeção (sanduíche)
A co-injeção produz uma estrutura de núcleo de pele: uma pele de alto desempenho ou cosmética encapsula uma resina de núcleo diferente. O núcleo pode ser polímero reciclado, material de barreira ou uma resina com propriedades personalizadas (por exemplo, um núcleo espumado para ganhos de rigidez para peso). É melhor para otimização de custo de material sem sacrificar a aparência ou camadas de contato regulatórias. A embalagem de alimentos geralmente aproveita as peles de barreira e os bens de consumo podem usar núcleos reciclados abaixo de pele virgem e estética.
Elastômero, LSR e termofixo / RIM
Moldagem por injeção de borracha de silicone líquido (LSR)
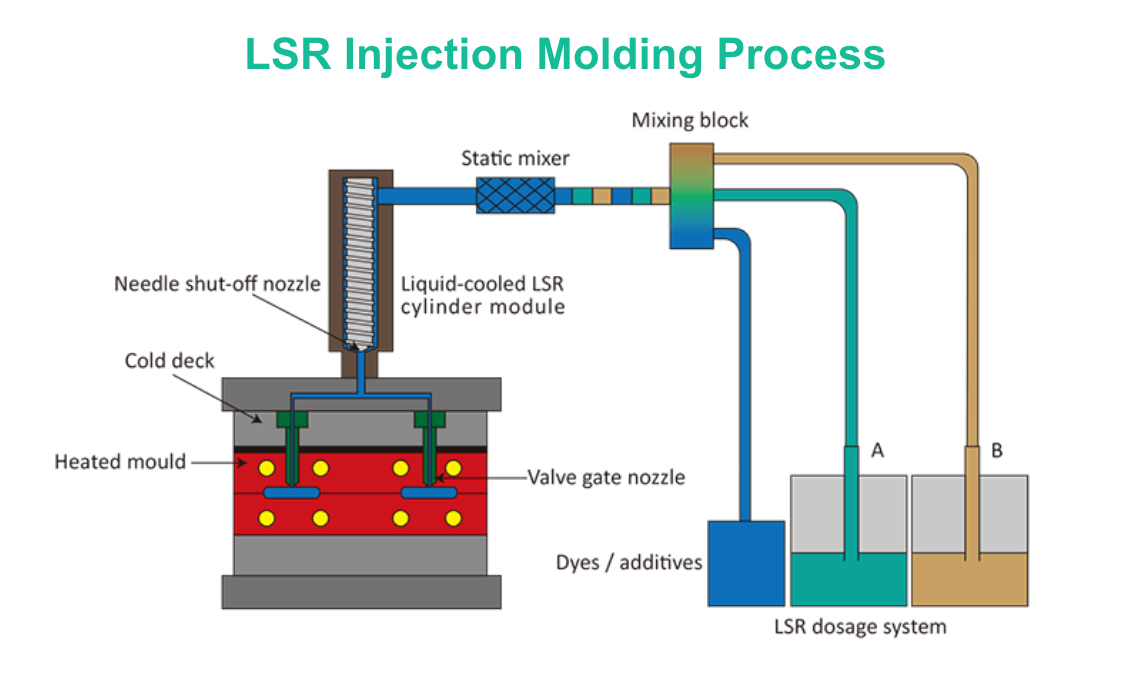
A moldagem por LSR usa sistemas de silicone curados com platina de duas partes medidos e misturados na prensa, depois injetados em um molde frio onde curam na cavidade aquecida. Como o LSR é um elastômero termofixo, não se funde: ele cruza e mantém a forma sob calor.
A LSR oferece excelente resistência química, biocompatibilidade, temperaturas de serviço amplas e prontidão na sala limpa. É adequada para produtos como vedações e juntas, produtos para bebês, wearables, componentes médicos e silicones de grau óptico para lentes.
TPE / TPV e moldagem por injeção de borracha
Os elastômeros termoplásticos (TPEs) e os vulcanizatos termoplásticos (TPVs) se comportam como borracha, mas processam em prensas termoplásticas padrão, permitindo a reciclabilidade e a sobremoldação em substratos rígidos. Eles são comuns para grips, vedações, foles e isoladores de vibração.
Quando a borracha verdadeira é necessária, o nitrilo, EPDM, fluoroelastomers, moldagem por injeção de borracha cura o material no molde. Os tempos de ciclo são mais longos e o ferramental deve gerenciar a cinética de cura e a ventilação de voláteis. A seleção geralmente depende de alvos de resistência química e de temperatura.
Moldagem por injeção de termofixo e reação (RIM)
A moldagem por injeção de termofixos processa resinas que curam de forma irreversível, como fenólicos, epóxis e determinados poliésteres. A moldagem por injeção reativa (RIM) mistura componentes reativos de baixa viscosidade, geralmente sistemas de poliuretano, e os injeta no molde, onde se polimerizam. O processo é usado em painéis e carcaças de grande porte, para-choques de absorção de energia e componentes estruturais com nervuras integradas. A RIM é adequada para peças espessas e grandes, com menor tensão interna e menor força de fechamento, graças à baixa viscosidade inicial.
Como a natureza dos materiais determina, a sucata não é refundível, e as temperaturas da ferramenta e os ciclos de cura influenciam fortemente a taxa de transferência. Para curtos períodos de grandes peças, no entanto, a RIM geralmente supera o uso de ferramentas termoplásticas no custo total.
Moldagem por injeção em pó (MIM / CIM)
Moldagem por injeção de metal (MIM)
MIM mistura pós de metal fino com um ligante de polímero para criar uma matéria-prima que pode ser moldada por injeção em formas complexas. Após a moldagem, as peças passam por desvinculação para remover o ligante e sinterização para densificar o metal, normalmente atingindo 95-99% de densidade teórica.
Os pontos fortes desta operação estão em sua excepcional resolução de recursos para componentes metálicos pequenos e intrincados, engrenagens, travas, dobradiças, instrumentos cirúrgicos, componentes de armas de fogo. A MIM compete com a usinagem CNC quando os volumes são altos e as geometrias são difíceis de usinar.
Moldagem por Injeção Cerâmica (CIM)
A CIM segue a mesma lógica que a MIM, mas com pós cerâmicos, como zircônia ou alumina. Ela permite componentes resistentes ao desgaste, isolantes elétricos e de alta temperatura com detalhes finos, bicos, peças dentárias e isoladores de sensores.
Conclusão
A extensa paisagem dos processos de moldagem por injeção ressalta um princípio fundamental na fabricação moderna: escolha a ferramenta certa para o seu caso específico. A existência de tantas variantes prova que nenhum método único é universalmente superior; em vez disso, cada um representa uma solução sob medida.
Em última análise, a escolha de um tipo específico de moldagem por injeção é uma decisão estratégica que transcende a mera geometria de peças. Para selecionar adequadamente o processo de fabricação de suas peças, você precisa ter todos os fatores de influência contabilizados antes de tomar a decisão. Alternativamente, você pode cooperar com um fabricante e obter assistência de especialistas industriais.
Perguntas frequentes
Quais são os principais fatores de custo além do molde em si para esses processos especializados?
Embora o trabalho com ferramentas seja um grande custo inicial, as despesas em curso são fortemente influenciadas pelo processo. Os principais drivers incluem desperdício de materiais (derramamento de canais de alimentação em moldagem padrão versus nenhum desperdício em canais de alimentação quentes), tempo de ciclo (ciclos mais longos para peças grossas ou termoconjuntos), operações secundárias (desligação / sinterização para PIM, acabamento de peças) e o nível de automação necessário.
Esses diferentes processos de moldagem podem ser combinados em uma única peça?
Sim, você pode. Na verdade, as abordagens híbridas são uma fronteira de fabricação avançada. Por exemplo, uma peça poderia ser criada usando moldagem assistida por gás para esvaziar uma seção espessa e, em seguida, passar por uma segunda operação para recursos micromoldados. Outro exemplo é o uso de moldagem por inserção para colocar um componente de metal que mais tarde é sobremoldado com um TPE de toque suave. No entanto, isso geralmente requer planejamento de produção sofisticado e várias células de fabricação.







