
O que é fundição?
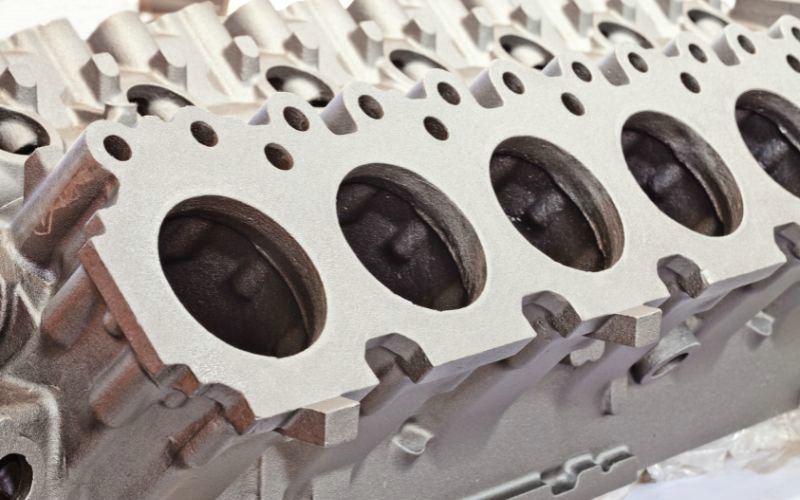
Die casting é um processo de fabricação que envolve despejar ou injetar metal fundido em moldes, conhecidos como matrizes. O metal normalmente usado neste processo pode incluir zinco, alumínio e suas ligas. O seu é uma jornada através de um procedimento amplamente adotado por sua eficiência em corridas de produção de alto volume.
Quando você inicia a fundição, o metal é derretido em um forno e, em seguida, injetado nos moldes sob alta pressão. Este método é popular por sua capacidade de produzir peças com precisão, detalhes intrincados e excelentes qualidades de acabamento de superfície exigidas em setores como automotivo, aeroespacial e eletrônica.
Die casting é muito procurado pelos fabricantes por causa de sua capacidade de produzir peças uniformes com qualidade consistente. Se você está usando-o para criar componentes de caixa de engrenagens intrincados para veículos ou invólucros elegantes e duráveis para eletrônicos, a fundição permanece como um pilar da fabricação moderna, especialmente quando a precisão e o volume são da essência.
Processo de fundição
Existem três tipos principais de processos de fundição: fundição por gravidade, fundição por câmara fria e fundição por câmara quente.
Gravidade Die Casting
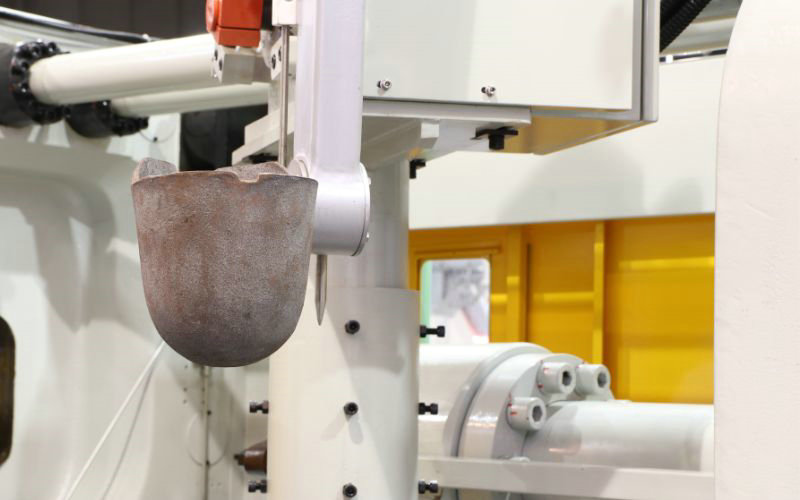
Na fundição por gravidade, o metal fundido é derramado diretamente de uma concha em um dado semipermanente ou permanente. A cavidade se enche com nenhuma força além da gravidade. As vantagens da fundição por gravidade incluem a capacidade de produzir fundições densas e de alta qualidade com excelentes propriedades mecânicas adequadas para tratamento térmico. É econômico para a produção de pequeno a médio volume.
Câmara fria Die Casting
Na fundição sob pressão em câmara fria, o forno de fusão fica separado da máquina de fundição. Em cada ciclo, uma quantidade precisa de metal fundido é vertida para a câmara de injeção não aquecida da máquina; em seguida, um êmbolo hidráulico força o metal a entrar na matriz sob pressões elevadas, entre 2.000 e 20.000 psi. A fundição em câmara fria é usada para ligas com pontos de fusão mais elevados, como o alumínio. Produz peças fortes e duradouras, mas tem ciclos mais lentos do que a câmara quente.
Câmara Quente Die Casting
Na fundição sob pressão em câmara quente, o mecanismo de injeção fica imerso no metal fundido, que é conduzido à matriz por um pescoço de ganso e um pistão. No início de cada ciclo, o pistão recua para permitir que o pescoço de ganso se encha de metal fundido. Em seguida, o pistão força o metal pelo pescoço de ganso para dentro da matriz, a pressões de 1.000 a 5.000 psi. Este processo é usado para ligas com pontos de fusão baixos, como zinco e magnésio. Permite ciclos mais rápidos e pode produzir peças complexas com menos porosidade.
Die Casting Aplicações
Automotivo: A fundição é amplamente empregada no setor automotivo. Você encontrará componentes como blocos de motor, peças de transmissão e elementos estruturais feitos através deste processo. A capacidade de produzir peças fortes e duráveis de forma rápida e eficiente faz com que a fundição seja uma escolha fácil para engenheiros automotivos.
- Componentes do motor
- Caixas de velocidades
- Molduras de carro
Aeroespacial: A indústria aeroespacial valoriza a fundição para criar peças complexas que exigem precisão e podem suportar condições adversas. Componentes como trem de pouso, instrumentação do cockpit e peças do motor são tipicamente fundidos.
- Caixas de Instrumentação
- Peças de engrenagem de aterragem
- Componentes do motor
Eletrônica: Na eletrônica, a fundição é usada para criar itens como conectores, carcaças e dissipadores de calor. Essas peças se beneficiam da capacidade da fundição de formar projetos complexos com um alto nível de condutividade térmica.
- dissipadores de calor
- Conectores
- Enclosures
O que é moldagem por injeção de metal?
A moldagem por injeção de metal (MIM) oferece um processo de fabricação para produzir peças intrincadas em volumes médios a altos. A MIM combina a liberdade de design e a complexidade das formas encontradas na moldagem por injeção de plástico com a excepcional resistência e integridade do metal.
Aqui está uma visão geral concisa do MIM:
- Materiais: Sua escolha de materiais no MIM geralmente inclui metais ferrosos, como aço inoxidável, que fornece resistência e durabilidade significativas ao produto final.
- Força e precisão: As peças MIM são conhecidas por sua impressionante resistência e precisão. Eles mantêm tolerâncias apertadas, tornando-os adequados para aplicações industriais e médicas.
- Geometrias complexas e paredes finas: Com a MIM, você pode criar peças com geometrias complexas e paredes finas, o que pode ser desafiador ou impossível através de processos tradicionais de usinagem.
Processo de moldagem por injeção de metal
Sua compreensão da MIM começa com seu material primário uma matéria-prima que consiste em pó de metal fino e um material de ligante de polímero. Os metais comuns usados neste processo incluem aço inoxidável, titânio, ligas de níquel e ligas de cobre. Em seus estágios iniciais, a MIM é semelhante à moldagem por injeção de plástico; a matéria-prima é aquecida até se tornar viscosa e pode ser injetada em uma cavidade de molde.
Uma vez que sua parte moldada é definida, o processo de desvinculação começa. Isso implica remover a maioria do ligante, que prepara a parte para sinterização. Durante a sinterização, sua parte é exposta a altas temperaturas que unem as partículas de metal e garantem a integridade.
Após a sinterização, você verá que a peça encolheu significativamente normalmente entre 15-20%. No entanto, o processo de sinterização permite que você obtenha excelente precisão dimensional e acabamento de superfície, muitas vezes minimizando a necessidade de usinagem subsequente. A MIM é altamente econômica quando se trata de produzir pequenas peças em grandes volumes devido ao menor desperdício de material e à capacidade de manter tolerâncias apertadas sem extenso trabalho de acabamento.
Em última análise, a moldagem por injeção de metal oferece uma mistura única de qualidade, eficiência e versatilidade nos processos de fabricação. Sua capacidade de usar uma variedade de metais e obter características de material específicas – como dureza, resistência à tração e resistência à temperatura – torna um processo valioso em várias indústrias.
Aplicações de moldagem por injeção de metal (MIM)
A moldagem por injeção de metal (MIM) é precisa e econômica, e é adequada particularmente para a produção em massa de componentes de pequeno a médio porte. Você encontrará aplicações MIM em várias indústrias devido à sua capacidade de produzir formas complexas com excelente acabamento superficial.
Aeroespacial e Automóvel:
- O MIM é ideal para a fabricação de peças como maçanetas, dobradiças e componentes do motor devido à sua alta resistência e durabilidade.
Médico e Dental:
- A indústria médica se beneficia da precisão da MIM na criação de ferramentas cirúrgicas, implantes e suportes que exigem biocompatibilidade.
Electrónica de consumo:
- Pequenos componentes, como peças de telefones celulares ou conjuntos de câmeras, exploram as proezas da MIM em miniaturização e recursos detalhados de design.
Indústria de armas de fogo:
- O MIM é usado para fabricar vários componentes de armas de fogo, incluindo gatilhos, martelos e peças de visão que exigem tolerâncias e força rigorosas.
Equipamento industrial geral:
- Você encontrará MIM na produção de componentes de bombas, conectores e válvulas devido às suas capacidades de produção de alto volume e consistência.
Nestas aplicações, o MIM oferece benefícios que incluem:
- Materiais de alta densidade com grandes propriedades mecânicas
- Capacidade de integrar recursos como fios, engrenagens e canais internos sem operações secundárias
- Produção de peças próximas à forma final, minimizando o desperdício
Die Casting vs MIM: Vantagens e Desvantagens
Vantagens da MIM sobre a fundição
1. MIM pode produzir peças pequenas e complexas com características intrincadas e paredes finas que seriam desafiadoras ou impossíveis com fundição.
2. A MIM oferece uma ampla gama de materiais, incluindo metais ferrosos, aços inoxidáveis, titânio e ligas de níquel. A fundição é tipicamente limitada a metais não ferrosos como alumínio, zinco e magnésio.
3. As peças MIM têm excelentes propriedades mecânicas, alta resistência e resistência ao desgaste devido ao processo de sinterização.
4. MIM fornece tolerâncias mais apertadas e pode ser preciso dentro de 0.3mm.
5. MIM não tem virtualmente nenhum desperdício porque todo o material é injetado diretamente no molde.
Desvantagens do MIM em comparação com Die Casting
1. MIM é geralmente mais caro do que a fundição devido às ferramentas complexas e às várias etapas de processamento.
2. MIM tem um tempo de vida mais baixo da matriz (150k-300k tiros) comparado ao molde da matriz (mais de 1 milhão tiros).
3. As peças MIM podem encolher significativamente (até 30%) durante a sinterização, exigindo um design cuidadoso do molde. A fundição tem um encolhimento muito menor.
4. MIM tem altos custos iniciais de automação e configuração.
Vantagens da fundição sobre a MIM
1. Die casting é tipicamente mais barato do que MIM, até 30% mais barato em alguns casos.
2. A fundição sob pressão proporciona vida útil maior ao ferramental (mais de 1 milhão de ciclos) em comparação com o MIM (150k-300k ciclos).
3. Die casting não requer operações secundárias depois que a peça é ejetada do molde.
4. Die casting pode acomodar inserções e peças feitas de outros materiais incorporados na fundição.
Desvantagens do Die Casting em comparação com o MIM
1. Die casting luta com a produção de peças pequenas e intrincadas com características finas e paredes finas.
2. A fundição é limitada a metais principalmente não ferrosos. Os metais ferrosos têm pontos de fusão muito altos, que reduzem a vida útil da matriz.
3. Porosidade devido a gases aprisionados é um problema comum na fundição, reduzindo a resistência mecânica.
4. A fundição requer matrizes caras para suportar as temperaturas de alta pressão e metal fundido.
Em resumo, a MIM se destaca na produção de peças pequenas e complexas com excelentes propriedades mecânicas em uma ampla gama de materiais. No entanto, é mais caro e tem um tempo de ciclo mais longo do que a fundição. A fundição é mais econômica e adequada para peças maiores e mais simples em metais não ferrosos com tempos de produção mais rápidos, mas luta com características intrincadas e porosidade.
Comparação: Metal Injection Molding vs. Fundição
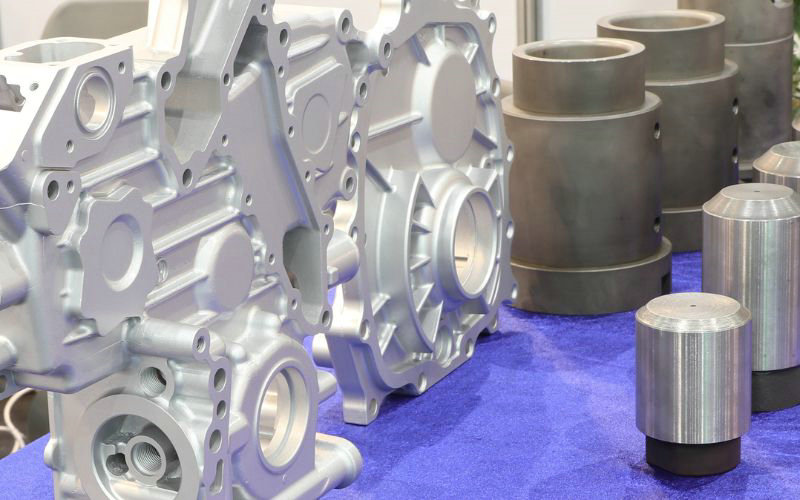
1. Tolerâncias da precisão &
Moldagem por Injeção de Metal (MIM): A MIM atinge peças muito precisas com tolerâncias relativamente apertadas, normalmente precisas até 0,3 mm. Esta precisão é devida aos pós de metal fino usados, que permitem geometrias detalhadas e complexas.
Die Casting: Die casting geralmente oferece boa precisão dimensional, mas não tão alta quanto MIM. A tolerância típica para fundição é de cerca de 0,0005 polegadas, o que é menos preciso em comparação com as capacidades da MIM. Variações nas dimensões geralmente exigem aparamento adicional para atender às especificações.
2. Materiais necessários
Metal Injection Molding (MIM): A MIM pode utilizar uma ampla gama de materiais, incluindo metais ferrosos e não ferrosos, aços inoxidáveis, titânio e ligas de níquel. Esta versatilidade permite a produção de peças com propriedades específicas adaptadas a várias aplicações.
Fundição: Usa principalmente metais não ferrosos, como alumínio, zinco e magnésio. Enquanto a fundição pode usar metais ferrosos, esses materiais têm pontos de fusão muito altos, o que pode reduzir significativamente a vida do molde.
3. Comparação da velocidade
Metal Injection Molding (MIM): O processo MIM envolve várias etapas, incluindo mistura, moldagem por injeção, desvinculação e sinterização, o que o torna geralmente mais lento do que a fundição. No entanto, uma vez que a produção é configurada, a MIM pode produzir eficientemente grandes volumes de peças.
Die Casting: Conhecido por sua capacidade de produção rápida, fundição é mais rápido, particularmente adequado para corridas de produção de alto volume. O processo permite a criação rápida de grandes peças devido às suas técnicas de injeção de alta pressão.
4. Acabamento de superfície
Moldagem por injeção de metal (MIM): normalmente fornece um acabamento de superfície de alta qualidade que muitas vezes não requer pós-processamento adicional. O processo de sinterização ajuda a alcançar um acabamento suave.
Fundição: As peças geralmente saem do molde com um bom acabamento superficial, mas podem exigir algum corte de excesso de metal. A qualidade da superfície é geralmente considerada média em comparação com a MIM.
5. Custos de fabricação
Moldagem por Injeção de Metais (MIM): Embora os custos iniciais de instalação e ferramentas possam ser altos, o MIM pode ser econômico para a produção de peças complexas em grandes volumes devido a desperdícios reduzidos e necessidades mínimas de pós-processamento.
Fundição: Geralmente menos caro em termos de custos iniciais e é mais rentável para peças maiores e produção de alto volume. No entanto, a relação custo-eficácia diminui para peças altamente complexas ou menores.
6. Diferenças do molde
Moldagem por injeção de metal (MIM): Os moldes usados no MIM podem ser menos duráveis em comparação com a fundição, geralmente suportando cerca de 150.000 a 300.000 tiros. No entanto, os moldes MIM permitem maior complexidade no design de peças.
Fundição: Os moldes são projetados para suportar altas pressões e temperaturas, tornando-os mais duráveis, com uma expectativa de vida de mais de 1 milhão de tiros. No entanto, eles oferecem menos flexibilidade em termos de complexidade de peças em comparação com os moldes MIM.







