
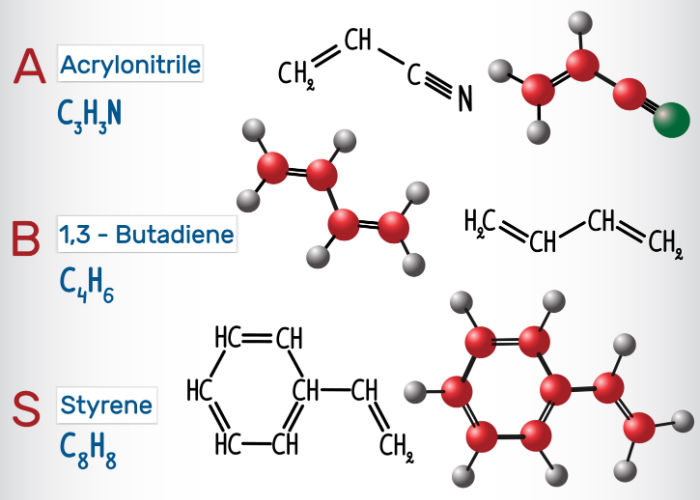
ABS significa Acrylonitrile Butadiene Styrene. É um tipo de polímero termoplástico com três ingredientes principais (monômeros): acrilonitrilo, butadieno e estireno. Os três monômeros têm propriedades diferentes que se combinam para produzir um plástico ABS robusto resistente ao impacto.
Abaixo estão mais informações sobre os monômeros:
Acrilonitrilo
O acrilonitrilo é feito de componentes de propileno e amônia. Dá alta resistência química, dureza e estabilidade térmica à parte plástica.
Butadieno
O butadieno é produzido durante a formação de etileno a partir de bolachas de vapor. Fornece força de impacto e resistência ao polímero.
Estireno
O estireno é feito através da alquilação de benzeno com etileno para formar etilbenzeno desidrogenado ao estireno. Ele oferece rigidez, resistência adicional, acabamento brilhante e é responsável pela processabilidade do polímero ABS.
Na Moldie, oferecemos uma ampla gama de serviços de moldagem por injeção, incluindo moldagem por injeção ABS personalizada. Garantimos aos nossos clientes um processo de fabricação contínuo.
Propriedades do ABS plástico
Abaixo estão algumas das propriedades do material ABS:
Estrutura química do ABS: (C8H8C4H6C3H3N)n
Resistência: O plástico ABS tem alta resistência química, tensão, calor e impacto.
Taxa de encolhimento: Sua taxa de encolhimento é entre o.5 – 0.7 %.
Temperatura: & nbsp; Sua temperatura típica é 200-238 °C/392-460.4 °F.
Temperatura de liquefação: & nbsp; Os liquefeitos termoplásticos quando atinge 105°C / 221°F.
Gravidade específica: 1.06
Resistência à tração: 46 MPa (6600 PSI)
Notavelmente, o plástico ABS oferece um grande equilíbrio em resistência, resistência, características elétricas e outras características. Essas excelentes propriedades permitiram que o polímero fosse usado para várias aplicações estruturais e projetos de produtos.
Processo de moldagem por injeção ABS
Aqui está o ciclo de processo para moldagem por injeção ABS:
Injeção: O plástico ABS, na forma de pelota, é derretido em uma forma líquida e, em seguida, injetado no molde. O tempo de injeção dependerá da pressão de injeção aplicada, do volume de disparo (quantidade de material ABS injetado) e do poder de injeção.
Refrigeração: & nbsp; O plástico fundido é resfriado e solidifica-se à forma do molde. No entanto, note que o encolhimento pode ocorrer durante o processo de resfriamento. Portanto, mais derretimento é permitido fluir para o molde para reduzir a quantidade de encolhimento visível do molde. O tempo de resfriamento depende de diferentes propriedades plásticas termodinâmicas e da espessura máxima da parede.
Ejeção: Após o resfriamento suficiente, a parte resfriada pode ser ejetada do molde através do sistema de ejeção.
O plástico ABS pode ser fabricado usando a maioria dos tipos padrão de máquinas. Pode ser moldado por sopro ou moldado por injeção. Além disso, porque tem um baixo ponto de fusão, cerca de 200 ° C ou 392° F, pode ser melhor processado através da impressão 3D em uma máquina FDM.
Como uma empresa de moldagem por injeção respeitável, usamos as mais recentes tecnologias de fabricação para produzir peças moldadas de alta qualidade e atender plenamente às suas necessidades de moldagem ABS.
Técnicas de moldagem por injeção ABS
Peças de paredes finas: Devido à alta viscosidade do ABS, a pressão de injeção deve ser aumentada para peças de paredes finas.
Peças de parede espessa: a produção de peças com paredes espessas através de técnicas convencionais pode causar marcas de retração. Por esse motivo, recomenda-se a moldação por injeção por compressão. Este processo introduz no molde uma quantidade específica de material fundido para formar o produto final.
Grandes peças ocas: As técnicas de moldagem por injeção assistida por gás ou assistida por água são vitais para a produção de grandes peças ocas.
Multi-material: A moldagem por sobre-moldação ou inserção pode ser necessária se você pretende criar peças multi-materiais.
Considerações de processamento de moldagem por injeção ABS
Aqui estão alguns aspectos a considerar durante o processo de moldagem por injeção ABS:
Espessura uniforme da parede
A espessura da parede em plástico ABS deve ser uniforme para resistir a tensões ou deformações. O fabricante pode aumentar a resistência acrescentando nervuras ou raios de concordância.
Pré-tratamento de resinas ABS secas
O material plástico ABS tende a absorver a umidade a uma taxa entre 0,2% – 0,8%. A absorção de umidade pode aumentar os ciclos operacionais, a demanda de energia e os custos. Além disso, a presença de umidade pode resultar em peças moldadas turvas. Portanto, seu fabricante deve secar completamente as resinas ABS antes da fase de fabricação. Ou seja, a um nível de temperatura entre 80 a 90 ° C por pelo menos 2 horas. Reduz a taxa de absorção para menos de 0,1%.
Tamanho do raio
Quanto maior o raio, menor a tensão sobre o material plástico. Mesmo assim, um raio muito grande pode causar o encolhimento do molde. Portanto, a relação entre o raio ABS e a espessura da parede deve ser de pelo menos 0,3.
Controle de temperatura de moldagem por injeção ABS
A exposição de plástico ABS a temperaturas extremas pode causar decomposição térmica. Isso leva a mudanças químicas e físicas na parte moldada injetada, pois quebra as ligações químicas. Portanto, é vital garantir o controle de temperatura ideal entre 200 – 238°C / 392°F – 460,4°F.
Velocidade de moldagem por injeção
Uma alta velocidade de moldagem por injeção também pode causar decomposição térmica, reduzir o brilho ou descolorir o material plástico. Em contraste, uma baixa velocidade de moldagem por injeção pode resultar em enchimento insuficiente do molde. Por essa razão, seu fabricante deve equilibrar o momento para garantir o processamento eficiente e peças moldadas de alto nível.
Pressão de injeção
O plástico ABS requer uma alta pressão de injeção devido à sua viscosidade. No entanto, a pressão excessiva de injeção faz com que as peças moldadas se unam fortemente e possam ser mais caras de se separar. Portanto, seu produtor deve manter a pressão ideal para criar produtos finais com qualidades superiores.
Condições de processamento de plástico ABS
Abaixo estão algumas condições de processamento para compreender:
Pressão de moldagem por injeção: A pressão de moldagem por injeção deve estar entre 50 – 100 MPa.
Pressão traseira: Enquanto a pressão traseira alta permite a mistura uniforme, também pode causar desgaste. Portanto, recomenda-se manter uma pressão traseira de 5 bar.
Projeto dos pontos de injeção e das saídas de ar: ambos devem ser concebidos de forma adequada. Os parâmetros a considerar incluem o comprimento do ponto de injeção (inferior a 1 mm), a largura da saída de ar (4-6 mm), a espessura (0.025-0.05 mm) e o diâmetro do canal (3 mm).
Ponto de fusão: A temperatura recomendada do ponto de fusão varia entre 200 a 280 °C.
Benefícios e desvantagens da moldagem por injeção ABS
Aqui estão algumas vantagens e desvantagens do plástico ABS:
Vantagens
Reciclabilidade: O plástico ABS pode ser reciclado e derretido várias vezes sem perder suas propriedades físicas.
Forte e durável: Como dito anteriormente, o plástico ABS não se degrada. Ele permanece resistente mesmo em níveis de baixa temperatura. Além disso, ao contrário de outros materiais plásticos termofixos, o plástico ABS não queima ou se degrada durante o aquecimento, resfriamento ou reaquecimento. Portanto, eles podem ser submetidos a mais de aquecimento único. Eles derreterão em líquido e, portanto, podem ser prontamente moldados por injeção.
Conservação de energia: A maquinaria usada para moldagem por injeção ABS é economizadora de energia. Isso reduz o consumo de energia e também reduz os tempos gerais de processamento. Geralmente, a moldagem plástica ABS melhora a eficiência na fabricação de termoplásticos.
Reprodutibilidade: O processo de moldagem por injeção ABS permite a criação de produtos complexos para usos complexos. A moldagem por injeção regulada e outras técnicas complementares permitem a reprodutibilidade dos resultados e a produção de peças de alta qualidade. Além disso, o ABS pode suportar temperaturas extremas e preservar suas características físicas originais.
Flexibilidade: O plástico ABS é uma resina flexível com capacidades de integração incríveis. Esta versatilidade permite o processamento de uma ampla gama de componentes para várias indústrias.
Alta estabilidade dimensional e baixa taxa de encolhimento: Portanto, é adequado para a fabricação de componentes leves e rígidos.
Alta produtividade: A moldagem por plástico ABS é uma tecnologia de fabricação altamente eficaz que permite a produção em alto volume com pouca intervenção humana.
Desvantagens
Sensível a UV: A exposição contínua à luz ultravioleta (UV) pode causar degradação.
Baixa resistência à fadiga: & nbsp; Pode degradar se submetido a aplicações de alta tensão consistentes.
Aplicações de moldagem por injeção ABS
Geralmente, você deve considerar plástico ABS se o seu produto desejado requer rigidez e durabilidade e deve ser leve. Por exemplo, é altamente popular para a fabricação de instrumentos musicais, eletrodomésticos, peças de computador e outros componentes. Abaixo estão outras aplicações relevantes para diferentes indústrias:
Indústria da construção: É usado principalmente na indústria da construção para fabricar tubos e acessórios porque é um plástico resistente ao alto impacto.
Indústria automotiva: Usado como uma alternativa ao metal, especialmente para peças que devem ser leves. Isso inclui peças de cinto de segurança, painéis de instrumentos, guarnição de pilares, alças e componentes de painel.
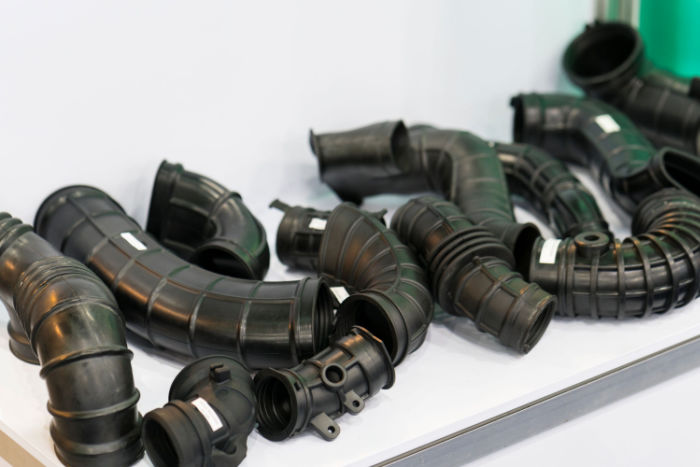
Indústria elétrica: Usado na indústria elétrica para fazer componentes eletrônicos, como teclados de computador e caixas para ferramentas elétricas.
Aplicações comerciais: A moldagem por injeção ABS é comumente usada para criar peças usadas em casa. Isso inclui painéis de controle, aspiradores de pó, revestimentos de geladeira e processadores de alimentos.
Além disso, embora o ABS seja um plástico adequado para moldagem por injeção, os seguintes problemas comuns podem se apresentar no processo de moldagem por injeção de plástico ABS:
Marcas de retração: surgem quando o material termoplástico sofre retração desigual durante o arrefecimento. Também podem resultar de calor excessivo ou pressão de injeção insuficiente. Os fabricantes podem ajudar a preveni-las aplicando pressão adequada no ponto de injeção e concebendo as paredes exteriores de forma uniforme.
Warping: Acontece em caso de resfriamento desigual, causando distorção. Além disso, a deformação pode ocorrer quando o material é ejetado cedo antes do resfriamento suficiente. Felizmente, isso pode ser evitado com o uso de canais de resfriamento uniformemente espaçados.
Viscosidade: A viscosidade do plástico ABS aumenta com um aumento na temperatura. Portanto, a temperatura de fusão deve ser mantida dentro de uma faixa ideal para garantir peças ABS moldadas injetadas perfeitas.
Além disso, o plástico ABS pode não ser ideal para aplicações ao ar livre porque não é resistente a condições climáticas adversas e luz solar. Mesmo assim, com materiais de enchimento e aditivos, você pode aumentar sua resistência e resistência aos raios ultravioleta (UV). Exemplos de materiais de enchimento são fibras de aço inoxidável, nylon e acrílico.







