
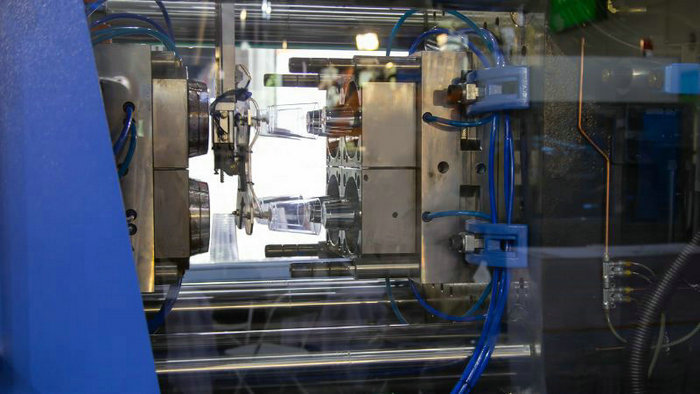
Wprowadzenie do formowania poliwęglanów
Poliwęglany formowanie jest techniką można stosować do rzemiosła przedmiotów o precyzyjnej kombinacji doskonałej twardości, jasności i odporności na uderzenia. Ten materiał, poliwęglan, jest amorficzny termoplastyczny powszechnie sławy za swoje niezwykłe właściwości.
Co sprawia, że poliwęglany wyróżniają się
Złammy, co sprawia, że ten materiał jest taki wyjątkowy.
Poliwęglan jest formą termoplastycznego polimeru, który jest znany jako wyjątkowo sztywny i lekki. Często odwoływany przez skrót „PC,” poliwęglan ma kilka pożądanych właściwości, które sprawiają, że jest użyteczny dla różnych zastosowań.
Chemicznie, ten tworzywo sztuczne składa się z grup węglowodorów połączonych między pierścieniami aromatycznymi wzdłuż łańcucha polimerowego. Ta struktura chemiczna daje poliwęglan jego wytrzymałość i sztywność. Jest to amorficzny i przezroczysty, pozwalający na łatwe przejście przez światło. Jednak poliwęglan jest wysoce odporny na uderzenia i może wytrzymać znaczną siłę bez pęknięcia lub pęknięcia.
Produkcja poliwęglanu zaczyna się od reakcji bisfenolu A (BPA) i fosgenu, aby utworzyć kręgosłup polimeru. W zależności od jego końcowego użycia, może być formowany w arkusze stałe lub formowane w różne kształty.
Podczas formowania poliwęglan może być ukształtowany w pożądany kształt, przy jednoczesnym zachowaniu jego właściwości mechanicznych, takich jak wytrzymałość elastycznego i uderzenia. Materiał jest odporny na ciepło, co dodaje jego trwałość i sprawia, że nadaje się do produktów poddanych wysokim temperaturom.
Ponadto jasność optyczna tego tworzywa sztucznego jest podobna do przejrzystości, tworzące zarówno mocne, jak i jasne części. Cechy te sprawiają, że jest to wybitny wybór do różnych zastosowań, w tym do części samochodowych, elektroniki konsumpcyjnej i sprzętu bezpieczeństwa.
Projektowanie i inżynieria łodyg
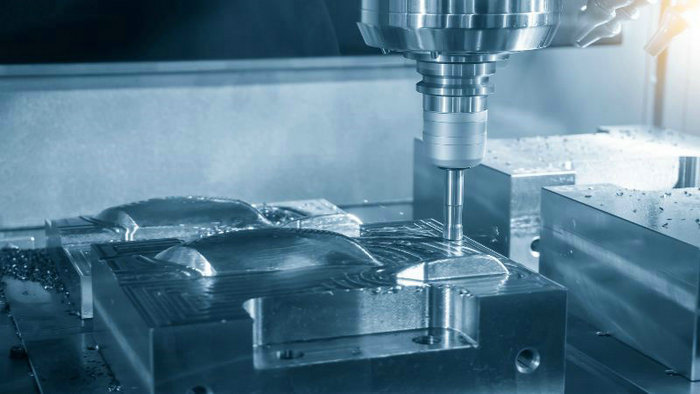
Przed wentylacją w formowanie poliwęglanu, można uznać, że projektowanie i inżynieria form jest czynnikiem krytycznym w osiąganiu wysokiej jakości, konsekwentnych części. Proces ten zawiera szereg aspektów technicznych, od wyboru właściwych materiałów do wykorzystania zaawansowanego oprogramowania do precyzyjnego projektowania.
Wybór materiału łopatkowego
Wybór materiału formowego bezpośrednio wpływa na jakość i cykl życia produktów poliwęglanowych. Stale narzędziowe są powszechnie stosowane ze względu na ich trwałość i odporność na zużycie. Przy wyborze, należy rozważyć:
- Przewodność cieplna: wpływa na szybkość chłodzenia i czas cyklu.
- Twardość: Określa odporność na wady powierzchni i ścieranie.
Inżynieria precyzyjna dla łodyg
Osiągnięcie ciasnej tolerancji jest pierwszorzędne w inżynierii form. Precyzyjne obróbka zapewnia, że formy spełniają dokładne specyfikacje niezbędne dla pożądanego kształtu i rozmiaru części. Zrozumcie, że:
- Tolerancje: Wpływ na dopasowanie i funkcję części zmontowanych.
- Rozmiar części: Ranging od minuty do wielkości zależy od dokładności form.
Obróbka powierzchni i wykończenie
Obróbka powierzchni form ma zasadnicze znaczenie dla poprawy właściwości uwalniania i zmniejszenia wad powierzchni. Opcje wykończenia, na które napotkasz, obejmują:
- Polerowanie: Wyniki w gładkiej, błyszczącej powierzchni.
- Tekstura: Zapewnia matną lub wzorowaną powierzchnię, która może być funkcjonalna lub estetyczna.
Odpowietrzanie i położenie przewężek
Odpowiednia wentylacja i umieszczenie bram mają kluczowe znaczenie dla zapobiegania wadom i zapewnienia optymalnego przepływu żywic termoplastycznych. Pamiętaj:
- Wentylacja: Umożliwia ucieczkę powietrza z jamy pleśń, aby zapobiec wadom uwięzionego powietrza.
- Położenie przewężek: wpływa na przepływ żywicy, a tym samym na wygląd i integralność części.
Oprogramowanie CAD i Mold Design
Wykorzystanie CAD (Computer-Aided Design) oraz specjalistycznego oprogramowania do projektowania formy ułatwia proces produkcji poprzez umożliwienie:
- Przeprowadzenie analizy przepływu: Predykt i zwiększyć dystrybucję żywicy w całej formie.
- Wizualizacja lokalizacji bram i kształtów części: Pomaga rozwiązać potencjalne wyzwania produkcyjne przed oprzyrządowaniem.
W podróży formowania poliwęglanu, te zawiłości w projektowaniu i inżynierii form kształtuje podróż od surowca do gotowego produktu, zapewniając jasny plan sukcesu.
Technika procesu wbijania poliwęglanów
Poliwęglany części produkowane przez wtryskiwanie mają imponujące cechy, takie jak uderzenie i odporność na ciepło. Niemniej jednak, przetwórstwo poliwęglanu może być skomplikowane, ponieważ niektóre warianty wykazują niskie natężenie topnienia.
Podczas formowania poliwęglanu, sterowanie parametrami procesu jest kluczowe dla jakości końcowego produktu. Zanurzyjmy się w specyfikę, aby zapewnić uzyskanie najlepszych wyników.
Przygotować poliwęglan
- Wspólne oceny poliwęglanu obejmują cel ogólny, wysokie ciepło, stabilizowane UV, i opóźnienie płomienia. żywica PC musi być suszona przed formowaniem do wilgotności poniżej 0,02%, aby zapobiec wadom.
- Suszenie odbywa się zwykle w temperaturze 120°C przez 2-4 godziny.
Jak ustawić maszynę do wtryskiwania
- Siła zamykania powinna wynosić 0.7-0.8 tony na cal kwadratowy powierzchni rzutu części.
- Rozmiar maszyny powinien być 1,5-2 razy większy od wagi części.
- Śruba powinna mieć stosunek L/D co najmniej 15:1, idealnie 20:1, z pierścieniem kontrolnym i stopniowym przechodzeniem.
- Otwór dyszy powinien być nieco mniejszy niż rozmiar przewężki.
Przygotowanie głowicy
- W celu ułatwienia wyrzutu części należy oczyścić i powleczyć środkiem uwalniającym.
- Odpowietrzenia muszą być drożne, aby powietrze mogło uchodzić podczas wypełniania formy.
- Kanały chłodzenia powinny być zoptymalizowane dla równomiernego chłodzenia i skrócenia czasu cyklu.
Ustawienia procesu
- Temperatura mielenia: 280-320°C w zależności od stopnia.
- Temperatura łodygi: 70-120°C. Wyższa dla lepszego wykończenia powierzchni i niższego naprężenia.
- Ciśnienie wtryskowe: Jak najwięcej, zazwyczaj 850-1400 bar. Pomaga szybko wypełnić formę.
- Prędkość wtrysku: Wolniej do małych/ostrzeżonych bramek, szybciej inaczej.
- Ciśnienie pakowania: jak najniżej, aby zminimalizować naprężenie resztkowe.
Procedury po przeróbce
- Części z tworzyw sztucznych są wyrzucane, gdy są wystarczająco chłodne, aby radzić sobie ze stresami degradacyjnymi.
- Ślady bram są usuwane przez wycinanie.
- Wyżarzanie w temperaturze 120-130°C przez 30 minut do 1 godziny może zmniejszyć naprężenia resztkowe.
- Kontrole wymiarowe i kontrole wizualne przeprowadzane są w celu zapewnienia jakości części.
Szczegóły mechanizmu wycofywania
Proces wyrzutu musi być starannie kontrolowany, aby uniknąć uszkodzenia utwardzonych części poliwęglanu.
- Spinacze pionowe: Upewnij się, że szpilki są umieszczone do jednolitej dystrybucji sił wyrzutni.
- Prędkość wysunięcia: Regulacja prędkości w celu zapobieżenia przyklejeniu lub deformacji części.
Zwracając uwagę na te szczegóły techniczne, będziesz lepiej wyposażony do obsługi złożonych procesów formowania poliwęglanów.
Zaawansowane techniki w poliwęglanie poliwęglanowe Wtryskiwacze
Podczas podróży do master poliwęglanu, odkryjesz, że zaawansowane techniki mogą być kluczowe w zwiększaniu siły, estetyki i funkcjonalności. Zastanówmy się, jak te innowacyjne metody mogą podnieść Twoje produkty.
Włókna do wtrysku
W formowaniu sprężającym, poliwęglan jest najpierw wstrzykiwany w lekko otwartą formę, a następnie dodatkowo sprężony, poprawiając jednorodność produktu. Ta metoda łączy zasady wtrysku formowania i kompresji, zapewniając zmniejszenie naprężenia przy jednoczesnym osiągnięciu cieńszych i precyzyjnych składników.
Włókna do wtrysku gazowego i azjatycko-wodnych
Wtryskiwacze gazowe wprowadza gaz azotowy do jamy ustnej po wstrzyknięciu, tworząc wewnętrzną kanalizację i zmniejszając wykorzystanie materiału bez uszczerbku dla integralności strukturalnej. Z drugiej strony wtryskiwanie asystów wodnych osiąga podobne rezultaty z wodą, zwiększając proces chłodzenia i czas cyklu.
- Zalety:
- Zmniejszenie masy ciała
- Zwiększenie siły
- Szybsze czasy cyklu
Młotowanie wielomaterialne i współwstrzyknięcie
Przechodząc na wielomateriał (dwukomponentowe) formowanie, można formować poliwęglan z różnymi materiałami w jednym cyklu dla struktur kompozytowych. Wstrzykiwanie, podzespoły tej techniki, polega na wstrzyknięciu dwóch odrębnych polimerów w jedną formę, jedną po drugiej, aby stworzyć część o właściwościach warstwowych.
- Skład części złożonych:
- Materiał podstawowy: Zwykle tańszy lub mniej wytrzymały.
- Materiał skóry: Zazwyczaj bardziej wytrzymały materiał, który powierzchnie części.
Każda metoda odgrywa kluczową rolę w dostosowaniu składników poliwęglanu do specyficznych wymagań – od aspektów strukturalnych po cechy estetyczne. Korzystając z tych zaawansowanych technik, twoje produkty poliwęglanowe nie tylko spełnią, ale przekroczą oczekiwania nawet najbardziej wymagających zastosowań.
Trwałość i wpływ na środowisko
Jak badasz świat poliwęglanu, nieodzowne jest zrozumienie nie tylko jego praktycznych zastosowań, ale także wpływu jego produkcji i cyklu życia na środowisko. W tej sekcji, przyjrzymy się bliżej, jak recykling i wydajność procesów produkcyjnych przyczyniają się do zrównoważonego rozwoju.
Poliwęglan wodno-recyklingowy i regeneracyjny
Solidna natura poliwęglanu pozwala na jego stosowanie w różnych produktach, od soczewek na oczy po szkło kuloodporne. Jednakże, kiedy przedmioty te osiągają koniec swojego cyklu życia, recykling i ponowne wykorzystanie poliwęglanu staje się pierwszorzędne w celu zmniejszenia odpadów środowiskowych. Na szczęście, poliwęglan może być poddane recyklingowi w celu zmniejszenia jego śladu ekologicznego. Proces polega na:
- Wyroby poliwęglanowe są mielone na mniejsze kawałki.
- Czyszczenie: Skażanie usuwa się w celu przygotowania się do reintegracji.
- Wytłaczanie: Czyste złomy poliwęglanu są szybko podgrzewane i przemieszczane do nowych produktów lub arkuszy poliwęglanu.
Przekształcając odpady poliwęglanowe w granulki poprzez wytłaczanie, można go dodać do innych produktów z tworzyw sztucznych, skutecznie rozszerzając jego użyteczność i zapobiegając zanieczyszczeniu.
Efektywność energetyczna w produkcji
Aby zwiększyć trwałość, należy skupić się na efektywności energetycznej produkcji poliwęglanu. Proces produkcyjny zazwyczaj polega na szybkim ogrzewaniu i precyzyjnej kontroli produkcji wysokiej jakości poliwęglanów arkuszy lub produktów. Aby zaoszczędzić energię, wdraża się postęp, że:
- Optymalizacja procesów: Dostrojenie parametrów produkcyjnych w celu zminimalizowania odpadów energetycznych.
- Wspólna technologia ekologiczna: w miarę możliwości wykorzystanie sprzętu oszczędzającego energię i odnawialnych źródeł energii.
Ten stały wysiłek ma na celu zmniejszenie ogólnego zużycia energii i śladu węglowego związanego z produkcją poliwęglanu. Dzięki uszeregowaniu tych praktyk możesz uczestniczyć w bardziej przyjaznych dla środowiska inicjatywach w branży.
Najczęściej zadawane pytania
Jakie temperatury są potrzebne do wtrysku poliwęglanu?
Do udanego wtrysku, kontrola temperatury jest bardzo ważna. Poliwęglan zazwyczaj wymaga temperatury od -40°C/-40°F do 120°C/248°F. Parametry te zapewniają, że poliwęglan utrzymuje swoją wytrzymałość i stabilność podczas procesu.
Jakie są powszechne kwestie dotyczące formowania poliwęglanów i jak można je rozwiązać?
Powszechne kwestie obejmują warping, bubbling, i złe napełnienie. Odpowiadaj na nie poprzez optymalizację wymagań wentylacyjnych, sterowanie parametrami procesu, a także utrzymanie jednolitej grubości ściany.
Jaki jest proces powstawania drutu z poliwęglanu?
Formowanie drape polega na ogrzewaniu folii poliwęglanowej do wychylającej się temperatury, a następnie przeciąganiu jej przez pleśń, aby osiągnąć pożądany kształt. Chłodzenie go zachowuje formę.
Jakie są etapy przetwarzania materiałów poliwęglanych?
Przetwarzanie poliwęglanu składa się z podgrzewania materiału do zalecanej temperatury, wstrzykiwania go do form, chłodzenia go w celu utrwalania, a następnie wyrzucania końcowych części formowanych.
Jaka jest metoda termoformacji poliwęglanu?
Poliwęglan termoformujący obejmuje podgrzewanie arkusza do jego punktu miękkiego, rozciąganie go przez formę, a następnie chłodzenie go do utworzenia sztywnego, kształtowanego produktu gotowego.
Jakie są wady formowania poliwęglanów?
Większa lepkość poliwęglanu prowadzi do wolniejszych cykli formowania, wyższych nacisków formowania oraz potrzeby bardziej wytrzymałych form, które mogą mieć wpływ na koszty formowania wtrysku.







