
Technika wtrysku jest stosowana do produkcji form do wtrysku dla identycznych części, znanych jako elementy formowane. Proces ten wymaga wysokiego ciśnienia, a rozpuszczony tworzywo sztuczne lub inny materiał jest wstrzykiwany do jamy form do formowania tworzywa sztucznego.
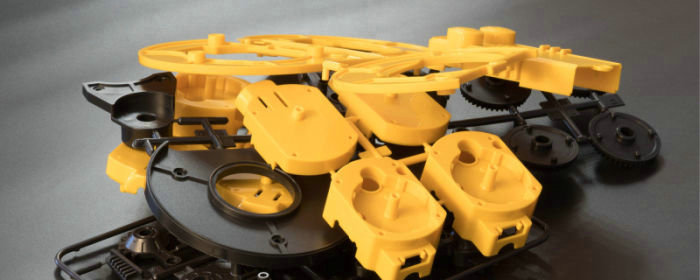
Drugi krok odbywa się wewnątrz pleśń, gdzie substancja chłodzi i utrwala się, co jest zgodne z konturami pustych. Po otwarciu formy usuwana jest część formowana. Proces powtarza się kilkakrotnie, aby stworzyć wiele identycznych części.
Dodatkowo, ogromnie mocna stal jest powszechnie stosowana do form wtryskowych, zbudowany w celu wytrzymania wysokiego ciśnienia i ciepła generowanego podczas procesu wtrysku. Aby zrobić dokładne i spójne części, formy muszą być precyzyjne.
Jakość produktu gotowego ma istotny wpływ na konstrukcję formy, która może być skomplikowana ze względu na względy takie jak rodzaj formowanego materiału, zamierzony kształt wyrobu gotowego oraz związane z nim procedury produkcyjne.
Części wylęgowe stosowane są w różnych produktach, od bezpośrednich towarów domowych po skomplikowane części mechaniczne stosowane w sektorach, w tym przemysłu motoryzacyjnego, elektroniki i wyrobów medycznych. Formowanie wtryskowe jest dobrze lubioną metodą produkcji różnych produktów ze względu na ich przystosowalność i przystępność.
Produkty do formowania wtrysku: sprzęt i proces
Wykorzystywanie specjalistycznych maszyn, przemysłowy proces formowania tworzy elementy formowane z materiałów termoplastycznych lub termostykowych. Poniższe elementy są niezbędne do produkcji wtrysku produktów formowania:
Urządzenia
Podczas wtrysku stosuje się następujący sprzęt:
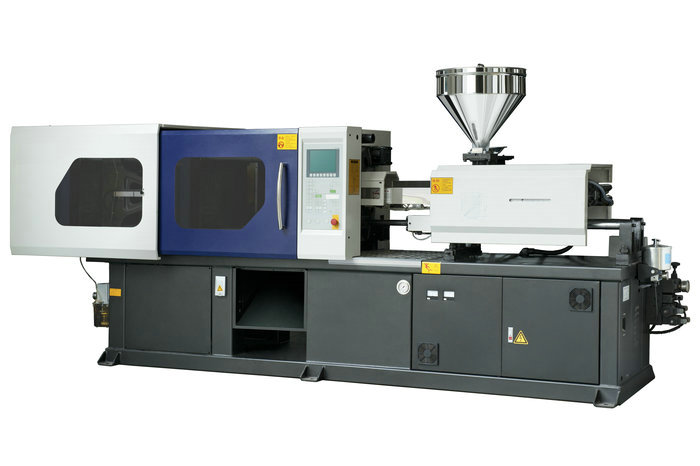
- Maszyna do formowania: Maszyna ta zawiera elementy, takie jak koparka, lufa grzewcza, śruba wirująca i zacisk do formowania, które tworzą podstawową część procesu wtrysku. Płyty plastikowe są rozpuszczone przez maszynę i wstrzykiwane pod stałym ciśnieniem do formy, aby zrobić część formowana..
- Otworem: Ten przyrząd, często złożony ze stali lub aluminium, nadaje plastik swój kształt. Dwa kawałki formy są zamocowane razem podczas wtrysku.
- Materiał hopper: Przed wejściem do lufy grzewczej maszyny do wtryskania, plastikowe granulki są przechowywane tutaj.
- Rafał ogrzewający: W tej części procesu wtrysku rozpuszczone są plastikowe granulki, dzięki czemu są gotowe do wstrzykiwania do formy.
- Śruba odwzorowująca: Ta część maszyny do formowania ogrzewa plastik, zanim skieruje go do formy.
- Zacisk: System ten nakłada ciśnienie wymagane do wstrzykiwania rozpuszczonego tworzywa sztucznego do formy, przy jednoczesnym utrzymaniu zamkniętej formy podczas procesu wtrysku.
- System chłodzenia: Stosuje się go do chłodzenia elementów zamocowanych wtryskiem po ich stworzeniu. Można to osiągnąć poprzez chłodzenie systemu powietrzem, wodą lub połączeniem tych dwóch elementów.
Są to zasadnicze elementy konfiguracji do formowania wtrysku. W zależności od szczególnych potrzeb procesu wtrysku, można również zastosować dodatkowe wyposażenie pomocnicze, takie jak granulatory, suszarki do materiałów i jednostki kontroli temperatury.
Plastikowa jednostka do wstrzykiwań
Wytarcie i wstrzyknięcie tworzywa sztucznego do jamy formowej jest wykonywane przez plastikową jednostkę wtryskową w formowaniu. Materiał z tworzywa sztucznego jest rozpuszczony i wstrzykiwany do formy za pomocą ogrzewanej beczki, śruby i dyszy.
Substancję z tworzywa sztucznego umieszcza się w lufie, gdzie porusza się śruba grzeje i miesza. W następnym kroku dysza wstrzykuje materiał z tworzywa sztucznego do jamy formowej, gdy osiągnie właściwą temperaturę i konsystencja, gdzie chłodzi i zatwardza, aby stworzyć pożądany wynik.
W celu utrzymania stałej i wysokiej jakości produkcji należy odpowiednio zarządzać plastikową jednostką wtryskową, która jest zasadniczą częścią procesu wtrysku.
Jednostka zaciskająca łopatkę
Obydwie połówki pleśń muszą być szczelnie zamknięte i trzymane razem podczas wtrysku i procesu chłodzenia za pomocą urządzenia do formowania wtryskowego. Siła zaciska wymagana do utrzymywania połówki kształtu mocno ze sobą i zatrzymania wszelkich materiałów z tworzywa sztucznego przed wysiewem z jamy formowej jest nakładana i utrzymywana przez jednostkę.
Płyta stacjonarna i ruchoma płyta przymocowana do hydraulicznego lub mechanicznego systemu tworzą układ zaciskający. Obie płyty są ciągnione razem, gdy pleśń jest umieszczana w maszynie, a następnie stosowana jest siła zaciskająca, aby utrzymać szczelinę zamkniętą.
Wymagana ilość siły zaciskowej różni się w zależności od wielkości, skomplikowanej i rodzaju użytego tworzywa sztucznego i formy. Aby zapewnić bezpieczne i skuteczne wytwarzanie, należy ściśle monitorować jednostkę zaciskową, kluczową część procesu wtrysku.
Procesy: Polimery termoplastyczne do wtrysku
Proces wstrzykiwania polimerów termoplastycznych zazwyczaj obejmuje następujące:
Mołdawia
Wstrzykiwanie polimerów termoplastycznych zależy w dużej mierze od formy wtrysku. Jest to urządzenie używane do formowania rozpuszczonego tworzywa sztucznego do wymaganego gotowego elementu. Jamy i rdzenia, dwa główne elementy formy, są zwykle skonstruowane tak, aby mieściły się razem, aby stworzyć trójwymiarowy kształt.
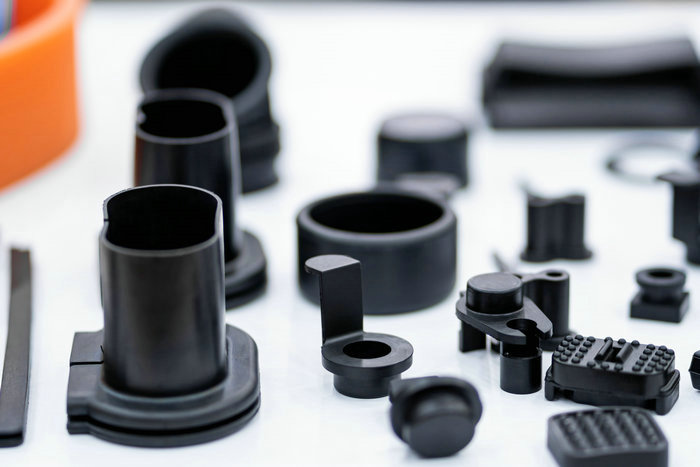
Po wstrzyknięciu do jamy formowej, tworzywo sztuczne chłodzi i twardnieje, aby przyjąć kształt formy. Ostateczny kształt i rozmiar produktu są określane przez projekt formy, co czyni go krytycznym elementem procesu wtrysku.
Forma musi być starannie opracowana, aby zagwarantować bez wysiłku przepływ tworzywa sztucznego do każdej jamy i że proces chłodzenia jest szybki i równomierny. Ponadto, pleśń musi być skonstruowana z materiałów, które znoszą wysokie temperatury i ciśnienie stosowane w procesie formowania wtrysku.
Ponieważ w trakcie wstrzyknięć pleśń jest wielokrotnego użytku, można ją użyć do tworzenia wielu identycznych części. Aby utrzymać ją w dobrej formie i kontynuować wytwarzanie wysokiej jakości części, należy ją regularnie czyścić i utrzymać.
Tlenek dwupłatkowy
Wstrzykiwanie polimerów termoplastycznych, dwupłytkowa forma jest typowym stylem formy. Składa się z dwóch części przymocowanych na dwóch płytach maszyny formowania, połowy jamy i połowy rdzenia. Dwupłytkowa pleśń jest tak zwana, ponieważ posiada dwupłytkową konstrukcję z linią dzielącą dwie części formy.
Zadaniem formy dwupłytowej jest nadanie stopionemu tworzywu wymaganego końcowego kształtu. Materiał wtryskuje się do części formy zawierającej wnękę przez przewężkę na linii podziału. Po napełnieniu wnęki tworzywo stygnie i twardnieje. Gotowy wyrób jest wyjmowany po rozdzieleniu obu połówek formy.
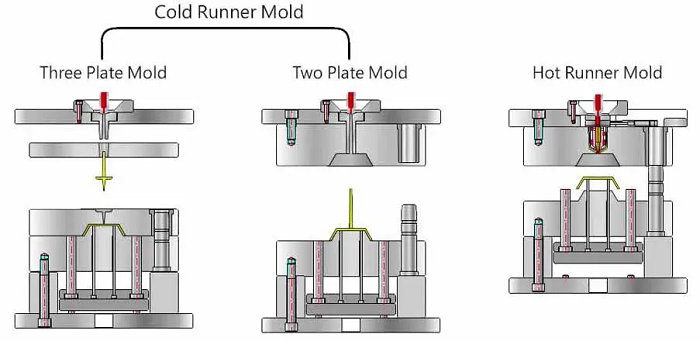
Ponieważ potrzebuje tylko dwóch płytek i kilku prostych komponentów, dwupłytkowa pleśń jest rozsądnie łatwy i przystępny przystępny rodzaj pleśń. Działa dobrze dla komponentów o prostej geometrii, w tym płaskich lub zaokrąglonych krzywych.
Jednakże, może nie być odpowiednie dla części z bardziej skomplikowanych geometrii, ponieważ wypełnienie jamy tworzyw sztucznych może być trudne w tych okolicznościach. W wstrzyknięciu, dwupłytkowa pleśń jest wszechstronna i często używane, zwłaszcza dla prostych kawałków i skromnych produkcji.
Włókna trzypłatowa
Trzy płytki pleśń jest jedną z form stosowanych w wtrysku polimerów termoplastycznych. W porównaniu do dwupłytkowej formy, ma więcej cech i wszechstronności, ponieważ ma trzy płytki; dwie ruchome i jeden stabilny.
Forma trójpłytowa służy do nadawania wtryskiwanym detalom z tworzywa wymaganego kształtu końcowego. Tworzywo jest wtryskiwane do gniazda w połówce formującej przez przewężkę umieszczoną na płaszczyźnie podziału.
Po wprowadzeniu stopionego tworzywa do wnęki dwie ruchome płyty oddzielają się od nieruchomej, umożliwiając wypchnięcie wyrobu. Trzecia płyta formy trójpłytowej, umieszczona między stroną wnęki a stroną rdzenia, nazywa się płytą kanałów wlewowych lub płytą pośrednią.
Dzięki zastosowaniu tej płyty można stworzyć unikalny system biegania, który może być wykorzystany do kierowania przepływu tworzywa sztucznego do różnych zatoczek lub miejsc wewnątrz pojedynczej jamy. W wyniku tego proces formowania może być bardziej elastyczny i skuteczny.
Forma trójpłytowa jest często stosowana przy produkcji większych detali, gdy użycie formy dwupłytowej oznaczałoby większe wymiary formy lub konieczność montażu dodatkowych elementów, takich jak wypychacze skośne. Dzięki zastosowaniu kilku gniazd forma trójpłytowa może wytwarzać różne detale w jednym cyklu.
Trzy płytki pleśń jest wszechstronnym i skutecznym typem pleśń często stosowanym w procesie wtrysku, zwłaszcza w większych częściach i w procesie produkcji.
Ponowne wykorzystanie wlewu głównego i kanałów doprowadzających w formach dwu- i trzypłytowych
Wykorzystywany materiał, geometria części, a także pożądane właściwości produktu gotowego wpływają na to, jak dużo wtrysku i uruchomienia można ponownie używać w formowaniu. Sprue i uruchomienie jest często dokonywane w przemyśle formowania, ponieważ może on obniżyć koszty i odpady.
W formie dwupłytowej wlew główny i kanały wlewowe są zwykle połączone z wypraską, a cały zespół jest wypychany z formy. Wyrób można następnie ręcznie oddzielić od wlewu i kanałów, które mogą zostać wykorzystane w kolejnych cyklach formowania.
Sprae i uruchomienie może wymagać dalszych procedur przetwarzania, w tym szlifierstwa lub remeltowania, w celu zapewnienia, że materiał jest w odpowiedniej formie do ponownego użycia. W trójpłytkowej formie, procedura wyrzutni oddziela od przedmiotu formowanego ściera i biega, a ścierak często jest ponownie stosowany w kolejnych cyklach formowania.
Płyta kanałów wlewowych jest zwykle zdejmowana, co ułatwia dostęp do układu i ponowne wykorzystanie wlewu głównego oraz kanałów. Trzeba pamiętać, że ich ponowne użycie może znacznie wpływać na powtarzalność i jakość końcowego wyrobu.
Jednakże, ponowne materiały mogą mieć zanieczyszczenia lub kwestie spójności, które wpływają na wytrzymałość lub trwałość tworzywa sztucznego. Aby osiągnąć spójne i wysokiej jakości produkty, wymagane jest ciągłe monitorowanie procesu formowania i jakości materiału poddanego recyklingowi.
Ogólnie rzecz ujmując, wtryskiwacze ponownie wzbogacają i biegają w dwu- i trzypłytowych formach, które mogą pomóc w redukcji kosztów i odpadów.Zapewnienie jakości i jakości produktu końcowego nie jest zagrożone wymaga rygorystycznej myśli i zarządzania.
Maszyny do formowania wtryskowego
Do maszyn używanych do procesu formowania infekcji należą:
Jednostki do wstrzykiwań
Jednostka do wstrzykiwań, która topnieje i wstrzykuje do formy tworzywo sztuczne, jest kluczową częścią maszyny do wtrysku. Typowymi elementami są: lufa, grzejnik, śruba lub tłok, hopper i jednostka do wstrzykiwań.
Przed wprowadzeniem do cylindra tworzywo trafia do leja zasypowego i jest w nim przechowywane. Ruch ślimaka lub tłoka oraz ciepło grzałki topią i ujednorodniają materiał w cylindrze. Ruch ślimaka lub tłoka do przodu wtryskuje stopione tworzywo przez przewężkę do formy.
Celem jednostki wtrysku jest precyzyjna regulacja temperatury, ciśnienia i szybkości przepływu tworzywa sztucznego przez cały proces wtrysku. To gwarantuje, że materiał z tworzywa sztucznego jest jednorodnie homogenizowany, prawidłowo rozpuszczony i wstrzyknięty do formy.
Można również zmienić prędkość, ciśnienie i objętość jednostki wtrysku, która jest istotna przy formowaniu przedmiotów z skomplikowanymi geometrami lub dokładnymi tolerancjami. W zależności od dokładnego zastosowania, rodzaj i rozmiar jednostki wtrysku mogą się zmienić, z niektórymi maszynami wykonanymi do produkcji wysokiej wielkości, a inne do precyzyjnego lub małej wielkości formowania.
Jednostka wtryskowa ma kluczowe znaczenie dla wytwarzania wysokiej jakości wyrobów z tworzyw sztucznych i jest często jednym z najważniejszych elementów w określaniu wydajności i możliwości wtryskarki.
Odzyskiwanie śruby maszyny
Urządzenie do formowania, maszyna do odwracania, topnieje i wstrzykuje materiał z tworzywa sztucznego do formy za pomocą śruby wirującego. Ze względu na jego zdolność adaptacji, skuteczność i zdolność do tworzenia wysokiej jakości wyrobów z tworzywa sztucznego, urządzenie to jest często wykorzystywane w sektorze formowania wtryskowego.
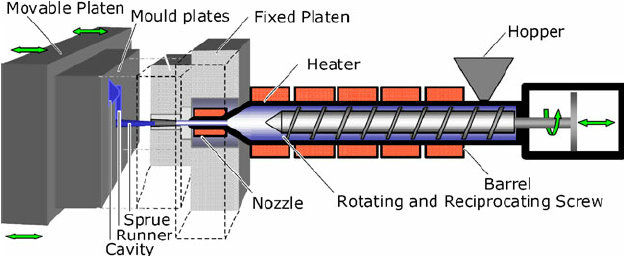
Idealnie, formowanie wtrysku polega na topieniu i wstrzyknięciu materiałów termoplastycznych do formy za pomocą śruby wycofywającej się. Płyty z tworzywa sztucznego są wprowadzane do lufy maszyny przez śrubę wycofywającą i topione, a tym samym ciśnienie i ciepło.
Po rozpuszczeniu tworzywa sztucznego wstrzykuje się do formy za pomocą śruby pod wysokim ciśnieniem, aby nadać produktowi gotowemu pożądany kształt.
Śrubokrętowa maszyna z tworzywa sztucznego lub dwustopniowa
Maszyna dwustopniowa jest maszyną do wtrysku, która używa dwóch niezależnych jednostek do wstrzykiwania; jedną do topienia tworzywa sztucznego, a drugą do wstrzykiwania jej do formy.
Topnienie i przygotowanie do wtrysku tworzywa sztucznego określa się jako pierwszy etap, lub „plastyfikowanie”. Na tym etapie, śruba wirująca wytwarza ciepło i ciśnienie, które topnieją plastik, ponieważ jest dostarczany do pierwotnej jednostki wtrysku maszyny.
Rozpuszczony materiał z tworzywa sztucznego jest pompowany do formy podczas drugiego etapu, zwany również „metrem” etapu. Ten krok polega na przemieszczaniu stopionego tworzywa sztucznego z pierwotnej jednostki wtrysku do wtórnej jednostki wtrysku, gdzie jest wstrzykiwany pod stałym ciśnieniem do formy.
Duże i złożone elementy są często produkowane przy użyciu dwustopniowych maszyn, ponieważ zapewniają lepszą kontrolę procesu formowania i umożliwiają bardziej precyzyjne wstrzyknięcie tworzywa sztucznego do formy.
Jednostki zaciskowe
Do wykonania wtrysku formowanych części stosuje się następujące jednostki zaciskowe:
Włączenie/ wyłączenie zaciski
Aby trzymać dwie części formy razem podczas wstrzykiwania, śruby są stosowane w formowaniu wtryskowym. Zaciski wykonane są w celu wytworzenia silnej siły zaciskowej, aby upewnić się, że pleśń pozostaje zamknięta i prawidłowo nastawiona w całym wstrzyknięciu materiału z rozpuszczonego tworzywa sztucznego.
Włączenie zaciski zwiększa moc zaciskania dostarczoną do formy poprzez system łącznikowy. System łączący zapewnia mechaniczną przewagę przy zaciskaniu zaciskania, zwiększając siłę naklejoną na formę. W rezultacie zaciski mogą stosować dużą siłę tylko przy niewielkiej sile wejściowej.
Dodatkowo, śruby ściskające są uprzywilejowane w formowaniu wtryskowym, ponieważ zapewniają solidną i niezawodną siłę chwytania, która może być zmieniana w celu zaspokojenia niepowtarzalnych potrzeb procesu formowania. Dodatkowo, są one szybkie do angażowania i odłączania i są proste w użyciu, z których wszystkie przyczyniają się do krótszego czasu całego cyklu procesu formowania.
Hydrauliczne zaciski
Hydrauliczne zaciski są często stosowane przy wtrysku, aby trzymać dwie połówki formy razem podczas wtrysku. Aby zapewnić silną siłę zaciskania do formy i utrzymać ją bezpiecznie zamkniętą i dopasowaną podczas wstrzykiwania rozpuszczonego tworzywa sztucznego, zaciski hydrauliczne używają ciśnienia hydraulicznego.
Pompa hydrauliczna, zawory sterownicze i cylindry tworzą konwencjonalny układ hydrauliczny wykorzystywany w mechanizmie zaciskania. Butle poruszają płytę zaciskającą lub płytę mocującą przy włączonym układzie hydraulicznym, naciskając na formę w procesie.
Zaciski hydromechaniczne
Aby utrzymać dwie części form podczas wtrysku, wtryskiwanie stosuje zaciski hydromechaniczne, zwane również zaciskiem nasadkowym.
Łącząc układ hydrauliczny, aby rozpocząć proces zaciskania i mechaniczny mechanizm przełączania, aby zwiększyć i utrzymać siłę zaciskania, zaciski hydromechaniczne łączą korzyści z hydraulicznych i mechanicznych metod zaciskania.
Hydrauliczna butla, która porusza płytę zaciskową ku stałej płytie, generuje siłę zaciskową. Po osiągnięciu określonej ilości siły zaciskowej, hydrauliczne zamki cylindry, a mechaniczny mechanizm przełączania przechodzi do dalszego stosowania siły zaciskowej.







