
消費者向け製品から産業システムまで、射出成形はさまざまな電子機器に使われるプラスチック部品の製造に、最も広く採用されている方法の一つです。射出成形では、熱可塑性樹脂ペレットを精密で再現性の高い部品へと加工し、回路を保護し、信号を伝え、機器の形状を作り出します。
製品設計者、調達担当者、エンジニアにとって、電子機器業界における射出成形の価値は、主に3つの点にあります。大規模生産でも寸法精度を保てること、電気的・熱的性能に応じた幅広い材料を選べること、そして複数の機能を単一の成形部品に統合できることです。
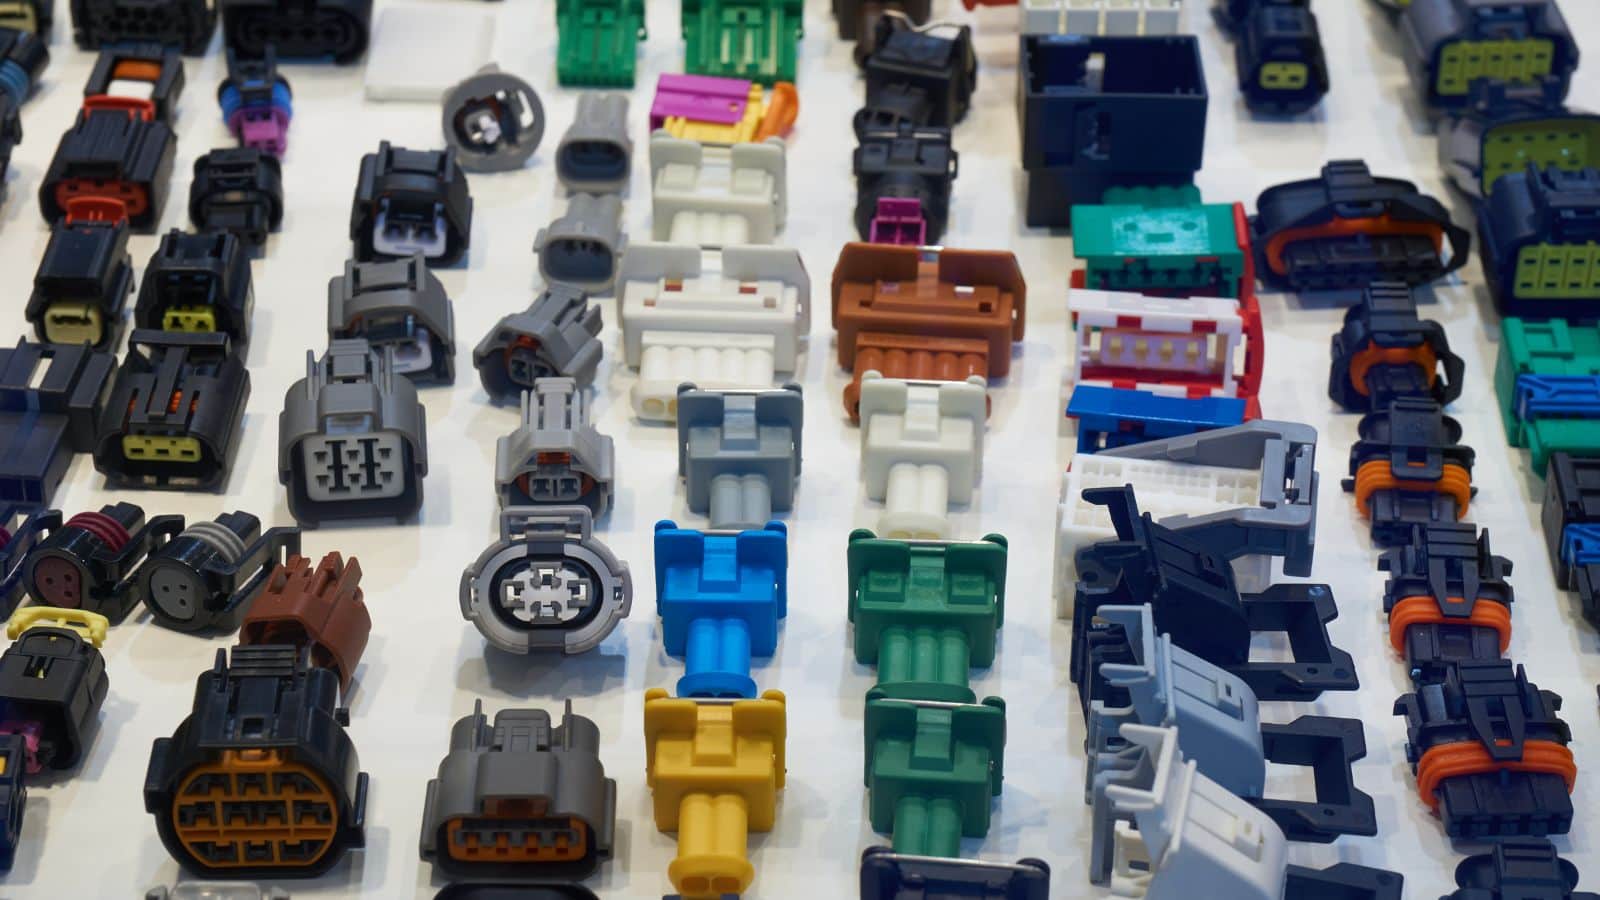
射出成形で製造される主な電子部品
射出成形による電子部品は、シンプルな保護カバーから高度に一体化された構造部品まで多岐にわたります。
電子機器の筐体の射出成形
電子機器の筐体は、射出成形部品の中でも特に一般的です。民生機器、産業用コントローラー、医療用モニターのハウジングは、均一な肉厚と精密な形状配置を実現するため、射出成形に依存しています。
ねじ用のボス位置、スナップフィットタブ、位置合わせリブなどの設計要素は、金型に直接組み込まれます。そのため、多くの組み立て用形状で二次加工が不要になります。
電気コネクターと回路基板部品
電気コネクターの成形には、電子部品の中でも特に厳しい公差が求められます。たとえば、ハウジングの寸法が数千分の数インチずれるだけで、PCBに正しく装着できない場合があります。さらに、安定した信号伝送と電力供給を確保するには、ピン間隔、ラッチ形状、ハウジングの位置合わせを正確にする必要があります。
金型内圧、溶融温度、冷却速度などのプロセスパラメーターを適切に管理することで、こうした精密な寸法を維持します。
コネクター本体には、はんだ付け温度に耐え、吸湿しにくいナイロンや液晶ポリマー(LCP)などの高性能樹脂がよく使用されます。成形サイクル中に金属端子をプラスチックへ直接接合するインサート成形も、広く採用されています。
コンセントカバー、スイッチプレート、ケーブル管理部品
コンセントカバー、スイッチプレート、電線管継手、結束バンド、電線用リールなど、日常的に使われる電気部品は、射出成形によって非常に大量に生産されています。これらの部品には、次の特性が必要です。
- 電気絶縁性感電の危険を防止
- 難燃性ULまたはIEC規格に準拠
- 寸法の安定性標準的な電気ボックスや金具に適合
自動車のダッシュボードに使われるスイッチやノブもこのカテゴリに含まれ、触感、耐久性、外観のすべてが重要です。
電子機器の射出成形における材料選定
絶縁性、耐熱性、耐久性を考慮した樹脂選び
電子部品にはさまざまな要求があるため、使用できるプラスチックは限られます。樹脂には、電気絶縁性、回路やはんだ付けで発生する熱への耐性、コネクターの抜き差しなどによる繰り返しの機械的負荷に耐える性能が求められます。
評価すべき主な特性は次のとおりです。
| 特性 | 重要な理由 |
|---|---|
| 絶縁破壊強度 | 導体間の電気的な絶縁破壊を防ぐ |
| 荷重たわみ温度 | 熱源付近での性能を左右する |
| UL 94難燃性評価 | 多くの電気・電子用途で必要 |
| 吸水率 | 長期的な寸法安定性と絶縁性に影響する |
| 耐衝撃性 | 落下や機械的負荷から保護する |
電子機器用途におけるポリカーボネート、ナイロン、ポリアミド
ポリカーボネート(PC)は、LEDカバーやディスプレイウィンドウのような透明または半透明の部品に広く使われています。高い耐衝撃性と優れた熱安定性を備えています。
ナイロン(ポリアミド、PA)は、コネクターや構造部品に最適な材料です。PA 6/6は優れた強度と耐摩耗性を持ち、はんだ接合部周辺の高温にも耐えます。
電子機器によく使われるその他の樹脂には、機器のハウジングに使われるABS、コネクターに使われるPBT、靭性と成形性のバランスに優れたPC-ABSブレンドなどがあります。
設計自由度と最終用途での性能を両立
設計の自由度は、射出成形の大きな強みの一つです。薄肉構造、ヒンジ一体成形、内部リブ、複雑な表面テクスチャーを組み込めます。課題は、最終用途での性能を損なうことなく、選定した樹脂でこれらの形状を実現することです。
たとえば、脆い材料で成形した薄肉の筐体は、落下試験で割れるおそれがあります。収縮率の高い樹脂で作ったコネクターハウジングは、寸法精度が損なわれる可能性があります。初期段階でDFMレビューと金型流動解析を行えば、金型製作の前にこうした問題を特定できます。
機能性電子部品向けの高度な成形プロセス
一般的な射出成形で幅広い電子部品を製造できますが、より高度な用途には特殊なプロセスが必要です。
コネクターや保護部品向けのインサート成形・オーバーモールド
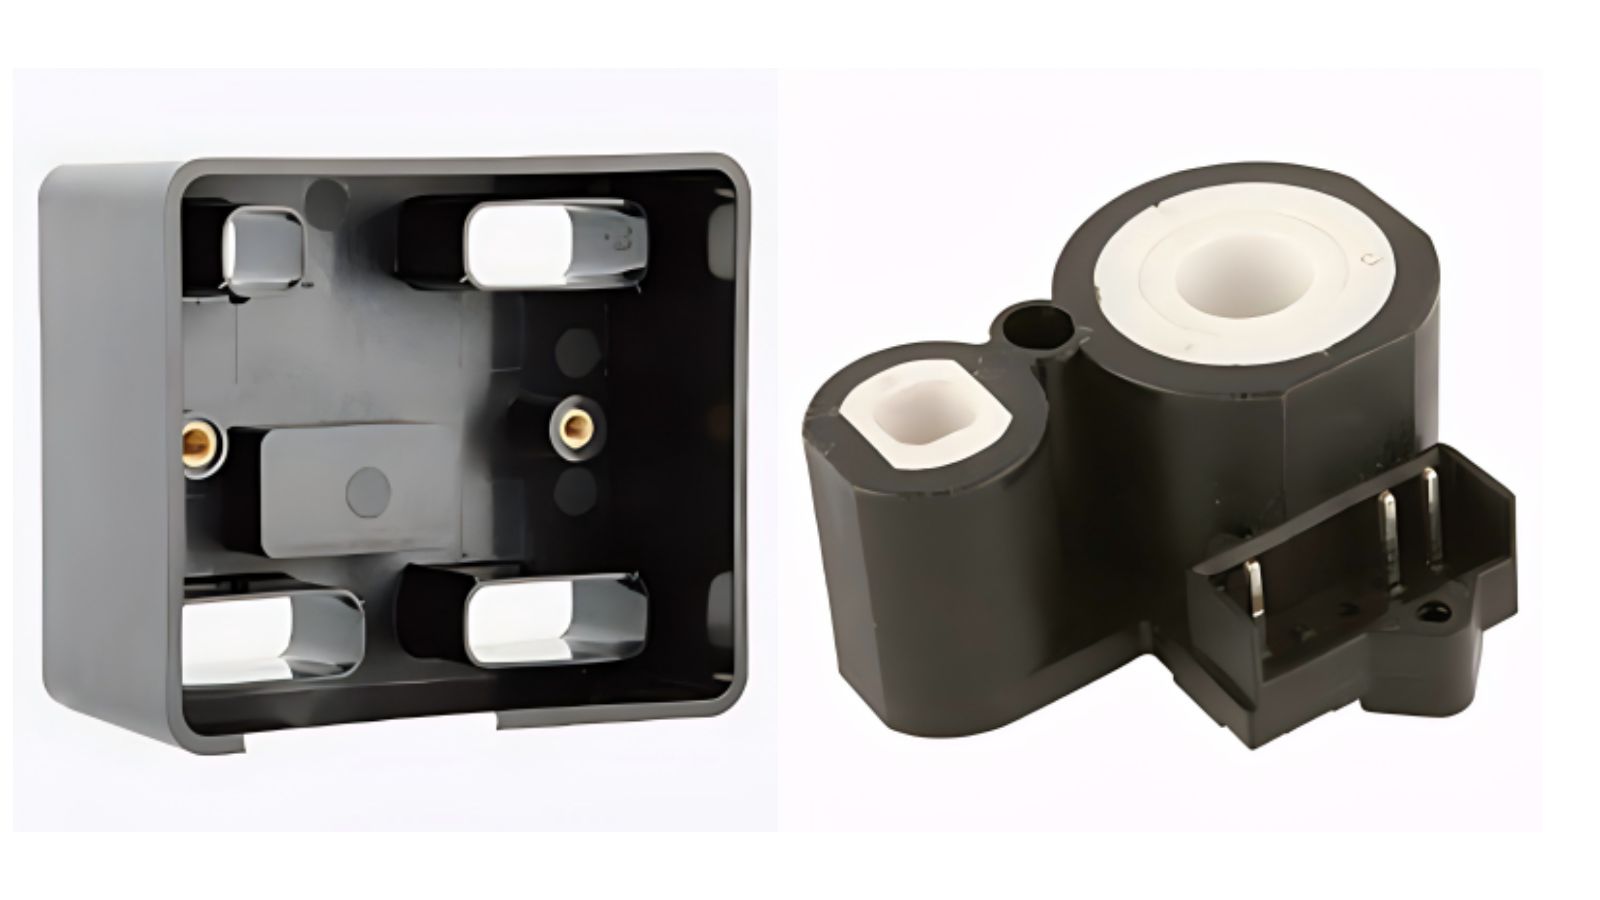
インサート成形では、通常は金属製の成形済み部品を金型キャビティに配置し、その周囲にプラスチックを射出します。金属端子、ねじインサート、バスバーを一体化した電気コネクターの製造に広く使われる方法です。金属とプラスチックが恒久的に接合された一体部品が得られます。
オーバーモールドでは、成形済みまたは組み立て済みの部品に、別の材料層を追加します。携帯型電子機器のソフトタッチグリップ、ケーブルアセンブリのストレインリリーフ、センサーハウジングの環境シールなどに広く使われます。二色成形機を使えば、単一サイクルでオーバーモールドを行い、生産効率を高められます。
インモールドエレクトロニクスと構造エレクトロニクス
インモールドエレクトロニクス(IME)は、プリント回路、LED、センサー、静電容量式タッチ部品を、成形プラスチック部品に直接組み込む新しいプロセスです。一般に、まず平らなフィルムに導電性インクや機能部品を印刷し、フィルムを熱成形して3D形状にした後、プラスチックで裏側から成形します。
射出成形による構造エレクトロニクス(IMSE)は、部品そのものの構造に回路設計を統合し、さらに一歩進めた技術です。部品点数と組み立て工程を減らしながら、より薄く軽量なアセンブリを実現します。
熱成形、回路設計、静電容量式タッチインターフェース
IMEと構造エレクトロニクスでは、プリント回路フィルムを射出成形金型に入れる前に、熱成形で形状を整えます。この工程では、導電トレースの亀裂や部品のずれを防ぐため、厳密な管理が必要です。
静電容量式タッチインターフェースは、代表的な用途の一つです。自動車の内装パネル、家電の操作部、民生用電子機器では、機械式ボタンに代わる、すっきりとした密閉型パネルをIMEベースのタッチ面で実現しています。回路設計、表面加飾、構造用プラスチックを単一の一体部品に組み合わせます。
設計、品質、二次加工
電子部品の形状と組み立てに関するDFMの優先事項
金型設計に着手する前に、製造性設計(DFM)のレビューを始める必要があります。電子部品で特に重視すべきDFMの項目は次のとおりです。
- 熱サイクル中のヒケや反りを防ぐ均一な肉厚
- 薄肉部を変形させずにスムーズに離型するための抜き勾配
- 意匠面や構造部付近のウェルドラインを避けるゲート位置
- 過度な肉厚増加を避けながら、ねじ保持と基板取り付けを支えるボス・リブ設計
徹底したDFMプロセスでは、部品の組み立て方法も考慮します。スナップフィット形状、位置決めピン、ケーブル配線用チャンネルは、個々の部品だけでなく、機器全体のアセンブリに照らして検証する必要があります。
検査、検証、ISO 9001品質システム
電子機器向け射出成形の品質管理には、寸法検査、外観検査、機能検証が含まれます。三次元測定機(CMM)、3Dスキャナー、初品検査(FAI)報告書を用いて、量産開始前に部品が図面仕様を満たしていることを確認します。
電子機器の製造プログラムを担うメーカーは、通常、ISO 9001品質マネジメントシステムに基づいて運営しています。自動車用電子機器では、IATF 16949認証によって、工程管理とトレーサビリティがさらに強化されます。
パッド印刷、スクリーン印刷などの二次加工
多くの電子部品では、成形後に表示、ラベル、表面処理を施す必要があります。 主な二次加工は次のとおりです。
- パッド印刷コネクターのロゴ、規制マーク、ピン表示に使用
- スクリーン印刷大きなグラフィックや操作パネルの表示に使用
- レーザー刻印耐久性に優れた恒久的なマーキングに使用
- 超音波溶着接着剤を使わずに筐体の半割部品を接合
- ねじインサートの取り付け熱または超音波を利用
生産計画とサプライヤーの選定
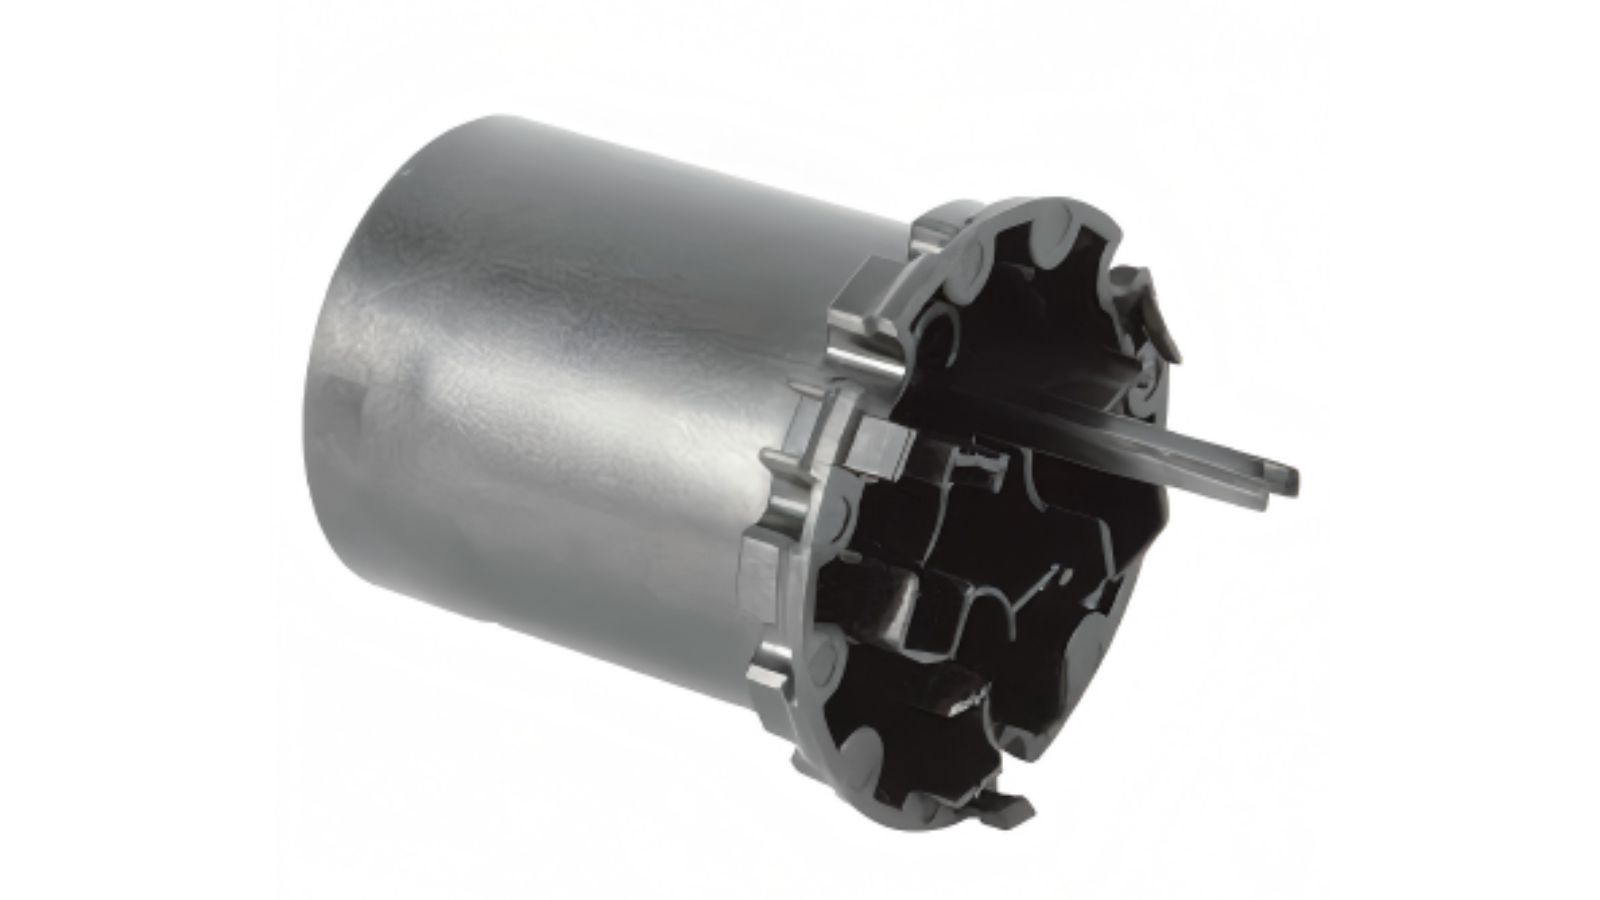
電子機器プログラムの試作から量産までの流れ
電子機器向けの一般的な射出成形プログラムは、次の手順で進みます。
- 部品設計とDFMレビュー3Dモデルまたはサンプル部品を基に実施
- 試作用金型寸法と機能を検証
- 金型流動解析ゲート位置、冷却、充填バランスを最適化
- 量産用金型の製作目標の生産量と耐用期間に合わせた焼入れ鋼を使用
- 初品検査と工程能力調査
- パイロット生産サイクルタイム、歩留まり、再現性を確認
- 量産継続的な品質監視を実施
この段階では、自動離型、ロボットによる部品搬送、マルチキャビティ金型を活用して生産量を最大化し、小型電子部品のサイクルタイムを30秒未満に短縮できる場合があります。
納期厳守、金型サポート、サプライチェーンの連携
納期を守るには、現実的なリードタイムの見積もり、金型の準備状況、材料の確保が欠かせません。信頼できるサプライヤーは、金型を自社内または緊密に連携するパートナーを通じて管理し、金型のメンテナンススケジュールを追跡するとともに、重要な樹脂の安全在庫を確保します。
組み立て、梱包、部品の調達を伴うプログラムでは、サプライチェーンの連携がさらに重要になります。金型製作、成形、機械加工、組み立て、梱包を一貫して担うターンキー製造パートナーなら、工程間の引き継ぎによる遅延やコミュニケーションの行き違いを減らせます。
Moldieとともに、電子機器製造の精度を高める
電子機器を市場に送り出すには、単にプラスチックを金型に射出するだけでは不十分です。厳しい公差、厳格な材料選定、そしてプラスチックと繊細な電子部品を組み合わせる複雑さを理解した製造パートナーが求められます。高温対応コネクタ、複雑なインサート成形部品、洗練された静電容量式タッチインターフェースのいずれを開発する場合も、適切なパートナーがリスクを抑え、市場投入までの期間を短縮します。
Moldieは、自社内での精密金型製作と、ISO 9001およびIATF 16949認証取得の品質管理システムを組み合わせ、大規模生産でも高品質な電子部品をお届けします。
次の電子機器開発プログラムを最適化しませんか?当社のエンジニアリングチームにお問い合わせのうえ、3D CADファイルをアップロードして、材料選定、金型戦略、試作についてぜひご相談ください。







