
成形サイクル中に射出できるプラスチック材料の最大量をショットサイズといいます。ペレットはホッパーからシリンダーとスクリューの組み立て部分に供給されます。
射出成形では、溶融した材料を金型のキャビティに射出し、大量のプラスチック部品を製造します。
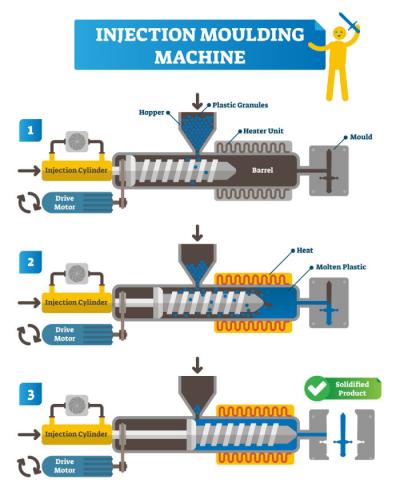
プラスチック射出成形では、原料をシリンダーに投入して溶融させます。金型を閉じた後、プラスチックを金型のキャビティに射出し、冷却・固化させます。最後に金型を開き、成形品を取り出します。
ショットサイズの計算方法
滞留時間はショットサイズとシリンダーのサイズに左右され、最終製品の品質にも影響する場合があります。ショットサイズが小さく、シリンダー容量に対して使用量が少ないと、滞留時間が長くなり、ポリマーが劣化することがあります。
シリンダー容量の20%未満しか占めない小さなショットサイズでは、滞留時間が長くなりがちです。その結果、ポリマーの劣化やプロセス制御の不備につながります。
一方、ショットサイズが大きく、シリンダー充填率が50%を超えると、溶融が不均一になり、スクリューの回復が遅くなることがあります。
さらに、大径のスクリューは一般に、プラスチックに加えられる圧力が低くなります。シリンダー容量の65%を超える大きなショットサイズでは、未溶融、溶融状態の不均一、スクリュー回復時間の長期化など、溶融品質に問題が生じることがあります。
安全策として、シリンダーを2本注文することを検討できます。金型は2本のシリンダーを使って成形することもできます。新しい機械と一緒に2本目のシリンダーを注文すれば、手頃な価格に満足できるでしょう。適切な仕様と経験豊富なオペレーターがあれば、シリンダーが熱い状態でも30分以内に交換できます。
射出成形における金型ショットサイズの計算式
金型ショットサイズを計算する最も簡単な式は次のとおりです。
収縮分+スプルー体積+製品体積+ランナー体積=金型ショットサイズ
機械の射出容量/ショットサイズの計算式
1回の成形サイクルでスクリューが射出する総重量または体積を、機械のショット容量(g)/機械のショットサイズ(mm)で表します。これは機械の射出容量とも呼ばれます。
圧力を考慮する場合は、次のように計算します。
ストローク×スクリューピストンの断面積=射出体積
射出力÷スクリューピストンの断面積=射出圧力
したがって、
最大射出体積(立方単位)×最大射出圧力(立方単位あたりのbar)÷1000=射出ユニットのショット容量
スクリューの重量と材料の密度を使う場合は、次のように計算します。
質量÷密度=体積
ᴨ*D2*ショットサイズ/4=シリンダー/ショット体積
製品のショットサイズに影響する要因
ショットサイズを計算する際は、次の要因を考慮する必要があります。
- ショットサイズを決める際は、スプルー体積、ランナー体積、製品体積を考慮する必要があります。これは、樹脂を金型に射出する際、スプルー、ランナー、製品の各部分を満たす必要があるためです。
- ショットサイズの計算に影響するもう1つの重要な要素は、ポリマーの収縮です。溶融したポリマーが冷却されることで収縮が生じます。ポリマーによって密度が異なるため、金型内での収縮率も変わります。
- ポリマーの種類や添加剤の量によって、密度や流動特性が変わることがあります。
これらの要因を踏まえることで、ショットサイズ、体積、シリンダー容量を見積もることができます。
射出ユニット
射出ユニットは、プラスチック材料を均一に溶融させ、所定の圧力と流量で金型に射出する役割を担います。フッ素樹脂は熱伝導率が低く、比熱と溶融粘度が高いため、これらの作業は容易ではありません。
こうした複雑な課題に対応するため、さまざまな方式が開発されてきました。一般に、射出ユニットは次の4つの主要な方式に分類できます。
- 単段プランジャーまたはラム
- 二段ラム
- 単段スクリュー
- 二段スクリュー/ラム
単段ラムユニットは、小型機や一部の専用設備では今も使われていますが、加熱、混練、圧力伝達の効率が低いため、基本的には旧式の方式です。構造が簡単で、低コストという利点があります。
また、二段ラムもほぼ使われなくなっています。加熱と圧力伝達の工程を分けて改良を試みたものの、ラムは依然として混練や加熱の効率が低いためです。
二段スクリュー/ラムユニットでは、混練と加熱にスクリューを使い、射出にはラムを使うことで、流動と加熱の役割をさらに分離します。それぞれの作業に適した装置を使うため、理にかなった方式です。
また、射出ユニットは通常、最大射出圧力と利用可能な射出体積で性能が評価されます。射出圧力とは、スクリューの下流端で得られる最大圧力です。この圧力は、スクリューの直径と、スクリューを押す力によって決まります。
ただし、スクリューを駆動する射出シリンダーに作用する油圧ラインの圧力と混同しないようにしてください。また、金型のキャビティを満たすために必要な圧力と解釈してはいけません。ノズルや金型の供給系で圧力損失が生じるため、実際の圧力はこれより大幅に低くなります。
射出ユニットの基本的な動作は次のとおりです。
- スクリューが回転すると材料が加熱・溶融し、スクリューの溝に沿って下流端へ送られます。シリンダーノズルは、機械式または熱式のバルブ、あるいは前回の成形によって閉じられます。
次の成形に必要な量の溶融樹脂がたまるまで、回転中のスクリューは、制御された抵抗(背圧)に逆らって後退します。この時点でスクリューの回転は停止し、射出準備が整います。
- シリンダーノズルが開くと、スクリューは回転せずに軸方向へ前進し、ラムのように働きます。その結果、スクリュー下流端の前にたまった溶融樹脂がノズルを通って金型内へ押し出されます(射出されます)。
溶融樹脂がスクリューの溝を逆流するのを防ぐため、スクリュー下流端にバルブ機構を取り付けることがあります。これが射出、すなわち金型充填の工程です。
- 金型を充填した後、金型内で冷却する溶融樹脂の体積収縮を補うため、しばらくスクリュー圧力を維持します。これが保圧工程です。
- 最後は保圧工程に入り、金型を閉じたまま成形品を取り出し温度まで冷却します。その間に射出ユニットのサイクルが再開し、スクリューの回転と材料の溶融が行われます。
プラスチックの溶融樹脂が射出ノズルに押し込まれ、さらに金型の供給系やキャビティを通過する際には、大きな圧力損失が生じます。こうした圧力損失は、単純なルールでは計算できません。
型締ユニット
射出成形機の型締ユニットは、閉じた金型にプラスチックを射出した際に生じる力に対抗し、金型を閉じた状態に保ちます。射出成形機の可動プラテンを少なくとも一方向に動かす駆動システムを備えています。
型締ユニットの種類
射出成形で使われる型締ユニットには、いくつかの種類があります。以下に紹介します。
トグル式型締
トグル機構は、力を増幅する機械装置です。成形機では、2本のバーが連結され、接合部がピボットになっています。一方のバーの端は固定プラテンに、もう一方の端は可動プラテンに接続されています。金型が開いているとき、トグルはV字形です。ピボットに圧力が加わると、2本のバーが一直線になります。
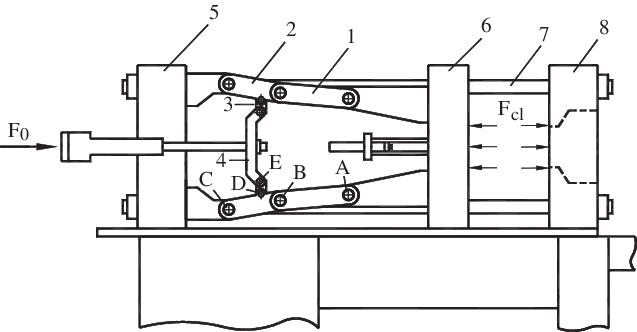
トグル式型締の利点は、導入に必要な費用と動力が少なく、金型をしっかり固定できることです。一方、メンテナンスの頻度が高く、操作が難しいという欠点があります。
油圧式型締
この方式では、油圧システムのラムが可動プラテンに接続され、油圧シリンダーで駆動する型締ユニットが、閉じた金型の可動側に直接連結されています。油圧シリンダーには、オイルの入口と出口の2つの部分があります。
加圧されたオイルがシリンダーに入るとラムを前進させ、可動プラテンと金型を閉じます。また、シリンダーからオイルを排出するとラムが戻り、金型が開きます。
油圧式型締めの利点には、型締め速度を簡単に制御できること、あらゆる角度で支持できること、型締力を簡単に測定できること、モード設定や型締力の調整が容易であること、メンテナンスが簡単であることなどがあります。
この方式の欠点は、トグル式やポジティブノンクランプ方式に比べてコストが高いことです。
磁気式型締めユニット
磁気式金型クランププレートまたはプラテン内の磁気モジュールが、型締力を発生させます。インターフェースパネルから、金型の型締め・交換や、プラテンの着磁・消磁を制御できます。
この型締めユニットの利点は、着磁・消磁時のみ電力が必要で、型締め中は不要なこと、多数の安全機能を備え、型締力をリアルタイムで測定できること、メンテナンスが不要なことです。
金型ショット重量
供給系を含め、金型を満たすために射出される材料の量は「金型ショット重量」または「製品ショット重量」と呼ばれます。一方、ショット重量はスプルー、ランナー、ゲートの重量で構成されます。供給系を含めて製品を充填するためにスクリューが移動する距離は、金型/製品ショットサイズと呼ばれます。
まとめ
射出成形では、プラスチック原料を溶融し、金型に射出して冷却・固化させた後、完成品を取り出します。ショットサイズは、樹脂の充填不足やバリを防ぐうえで重要です。バレル容量など、ほかの要因も射出成形工程全般に影響します。







