
Il tempo di ciclo di stampaggio ad iniezione influisce direttamente sulla capacità della macchina, sul costo unitario e sulle prestazioni di consegna. Il bersaglio corretto non è il ciclo più breve possibile, ma il ciclo ripetibile più breve che soddisfa ancora i requisiti dimensionali, cosmetici e funzionali in ogni cavità.
Che cosa è Injection Molding Tempo ciclo
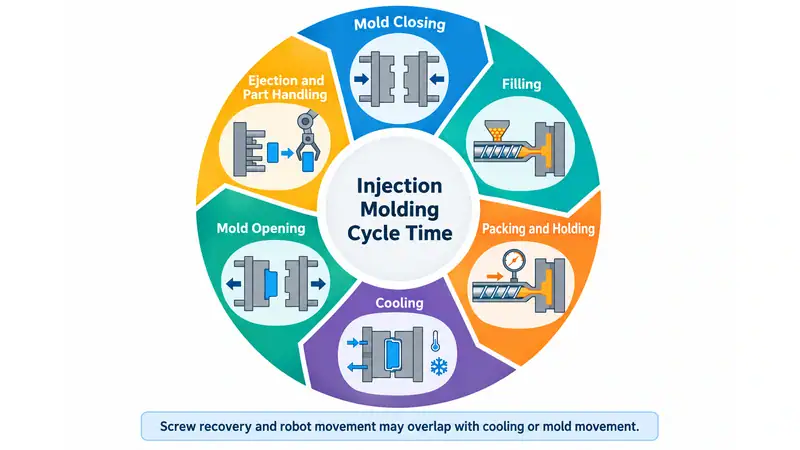
Il tempo di ciclo di stampaggio ad iniezione è il tempo necessario per completare un ciclo di stampaggio e iniziare il successivo. Normalmente include la chiusura dello stampo, il riempimento, l’imballaggio e la tenuta, il raffreddamento, l’apertura dello stampo, l’espulsione e la gestione delle parti. Alcune attività, come il recupero delle viti e il movimento del robot, possono sovrapporsi con il raffreddamento o il movimento della stampo.
| Fase del ciclo | Scopo tipico | Opportunità comuni |
| Chiusura stampi | Preparare lo strumento per l’iniezione | Migliorare le impostazioni della macchina e l’allineamento dello stampo |
| Riempimento | Consegnare resina fusa nella cavità | Ottimizzare il percorso di flusso, la progettazione del punto di iniezione e il profilo di iniezione |
| Imballaggio/tenuta | Compensare il restringimento dei materiali | Imposta solo il tempo e la pressione che la parte richiede |
| Raffreddamento | Solidificare la parte per l’espulsione | Migliorare i canali di raffreddamento, il flusso d’acqua e la progettazione delle parti |
| Apertura stampo | cavità e nucleo separati | Ridurre la distanza aperta non necessaria |
| Eiezione e manipolazione | Rimuovere e trasferire la parte | Migliorare l’espulsione, l’automazione e il layout a valle |
Come ridurre il tempo di ciclo di stampaggio a iniezione
La riduzione del tempo di ciclo dovrebbe iniziare con lo stadio che effettivamente limita la macchina. Registra una serie di cicli stabili e di riempimento, tenuta, raffreddamento, recupero delle viti, movimento dello stampo, espulsione e manipolazione separati. Il tempo medio identifica la più grande opportunità; la variazione rivela ritardi causati da processi instabili, parti attaccate, recupero incoerente o intervento manuale.
1. Ridurre il tempo di raffreddamento attraverso una migliore rimozione del calore
Il raffreddamento è comunemente la maggior parte del ciclo. L’obiettivo è quello di espellere non appena la parte ha abbastanza rigidità per mantenere la sua forma, non semplicemente per abbassare il timer di raffreddamento. Se lo stampo si apre troppo presto, il risparmio di tempo apparente può essere perso attraverso deformazioni, deriva dimensionale o parti danneggiate.
Spessore della parete è di solito la più forte influenza di progettazione. Nei modelli di raffreddamento semplificati, il tempo di raffreddamento aumenta approssimativamente con il quadrato dello spessore della parete di controllo. Un capo pesante, un angolo, un canale di alimentazione o una costola possono quindi impostare il ciclo per l’intero tiro. Pareti più uniformi, sezioni pesanti cored-out, costole proporzionate correttamente, transizioni lisce e una bozza adeguata possono ridurre il raffreddamento e migliorare la qualità delle parti allo stesso tempo.
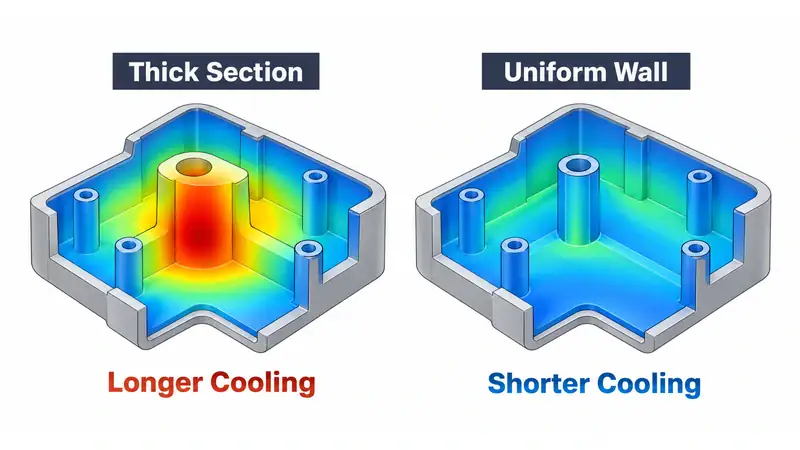
Il sistema di raffreddamento dovrebbe rimuovere il calore in modo uniforme piuttosto che utilizzare semplicemente acqua più fredda. Controllare il flusso del refrigerante, le temperature di ingresso e uscita, la caduta di pressione, la temperatura della superficie dello stampo e i punti caldi locali. Scala, raccordi restrittivi, circuiti paralleli disuguali e canali situati troppo lontano dalla cavità riducono il trasferimento di calore. I deflettori, i bubbler, i circuiti separati, gli inserti ad alta conducibilità o il raffreddamento conformale possono aiutare dove i canali forati diritti non possono seguire la geometria. La simulazione termica è utile quando include il layout effettivo del canale, le condizioni del refrigerante, i materiali della stampo e i dati della resina.
2. Ottimizzare il riempimento invece di utilizzare la massima velocità
Un tempo di riempimento più breve è utile solo se il flusso anteriore rimane equilibrato e ripetibile. La velocità eccessiva può aumentare il riscaldamento a taglio, intrappolare il gas, creare ustioni o getti e aumentare la pressione sulla linea di separazione. La bassa velocità può causare esitazione, segni di flusso, congelamento prematuro o scatti brevi.
Un profilo di iniezione messo in scena spesso funziona meglio di una velocità massima. Utilizzare la velocità richiesta attraverso il punto d’iniezione e le sezioni di flusso stabili, quindi rallentare il flusso dove l’aria deve fuoriuscire o dove le caratteristiche cosmetiche sono sensibili. Confermare l’equilibrio del canale di alimentazione, lo sfiato, la capacità del punto d’iniezione, la pressione di picco e il peso della parte cavità-cavità prima di accettare il profilo più veloce.
3. Impostare l’imballaggio e il tempo di detenzione dal sigillo del punto d’iniezione
La pressione di tenuta compensa il restringimento solo mentre il punto d’iniezione rimane aperto. Dopo le guarnizioni del punto d’iniezione, il tempo di attesa aggiuntivo non aggiunge più materiale alla cavità e estende solo il ciclo. Uno studio gate-seal fornisce un endpoint pratico: mantenere costanti le altre impostazioni, aumentare il tempo di attesa a piccoli passi e pesare le parti di ciascuna cavità dopo un periodo di condizionamento coerente. Quando il peso della parte raggiunge un plateau ripetibile, aggiungi un piccolo margine di processo e conferma le dimensioni, i segni di ritiro, i vuoti, l’aspetto e l’espulsione.
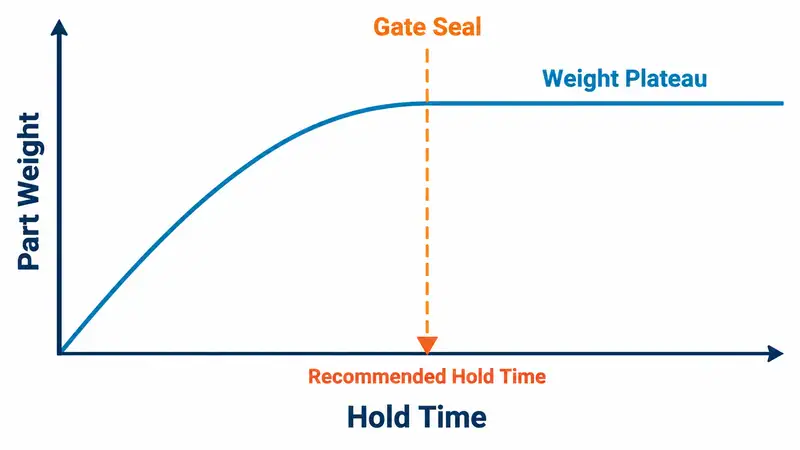
La pressione di compattazione ha anche bisogno di una finestra stabile. Troppo poco può lasciare lavandini, vuoti o caratteristiche sottodimensionate; troppo può causare flash, stress residuo e rilascio difficile. La dimensione del punto d’iniezione influisce sia sull’imballaggio che sul tempo di ciclo. Un piccolo punto d’iniezione si congela rapidamente, ma può richiedere un’elevata cesoia e pressione, mentre un punto d’iniezione più grande può migliorare l’imballaggio, ma aumentare il tempo di tenuta e tenuta del punto d’iniezione.
4. Mantenere il recupero della vite all’interno della finestra di raffreddamento
Il recupero a vite avviene normalmente mentre la parte si raffredda, quindi non estende il ciclo a meno che il dosaggio non finisca in ritardo o vari da colpo a colpo. Se il recupero è il collo di bottiglia, esamina la capacità di plastificazione della macchina, l’utilizzo del colpo, la velocità della vite, la pressione posteriore, il profilo del barile e le condizioni di alimentazione del materiale. Rimani all’interno delle linee guida di elaborazione del fornitore di resina. L’eccessiva velocità delle viti o la pressione posteriore possono aumentare la temperatura di fusione, degradare i materiali sensibili, accorciare le fibre di rinforzo e rendere il dosaggio meno stabile.
5. Accorciare l’espulsione e la movimentazione del movimento dello stampo
Utilizzare solo la distanza stampo-aperto necessaria per la parte, canale di alimentazione, robot utensili, e qualsiasi scorrimento o movimento del nucleo. Accelerazione e decelerazione controllate possono ridurre il tempo di movimento senza creare problemi di impatto o protezione dello stampo. Quando una parte ha bisogno di colpi ripetuti di eiettore o assistenza manuale, correggere il problema di rilascio invece di aumentare la velocità di eiettore. Le cause tipiche includono una bozza insufficiente, un vuoto sul nucleo, una direzione della trama inadeguata, un restringimento irregolare o una forza di espulsione scarsamente distribuita.
L’automazione è molto importante quando la gestione limita il ciclo o crea rischi per la qualità e la sicurezza. Coordinare il percorso del robot, la pinza, la sequenza dell’eiettore, la distanza aperta dallo stampo e il posizionamento a valle come un piano di movimento. Un robot più veloce offre poco beneficio se attende un eccessivo spostamento della stampo o una sequenza di espulsione inaffidabile.
6. Mantenere e convalidare il processo migliorato
Un ciclo convalidato può andare alla deriva mentre i passaggi di raffreddamento scalano, le prese d’aria si intasano, l’usura dei punti d’iniezione, gli eiettori si legano o le diapositive perdono l’allineamento. Tracciare il flusso del refrigerante, lo stato di sfiato, l’usura del punto d’iniezione e della linea di separazione, i componenti in movimento, le prestazioni dell’essiccatore e la ripetibilità del sensore. La manutenzione preventiva protegge sia il tempo di ciclo che la finestra di qualità.
Dopo ogni modifica, consentire al processo di tornare allo stato stazionario e confermare i risultati in tutte le cavità. La convalida dovrebbe includere la media del ciclo e la variazione, il peso della parte, le dimensioni critiche dopo il periodo di condizionamento specificato, l’aspetto, la funzione, la resa, gli allarmi, i tempi di inattività e l’intervento manuale. Un ciclo della macchina più breve non è un vero miglioramento se i rottami o la correzione a valle aumentano.
Ridurre il tempo di ciclo con Moldie attraverso l’ingegneria pratica degli utensili
A Moldie, ci avviciniamo alla riduzione del ciclo-tempo attraverso l’effetto combinato di progettazione della parte, raffreddamento della stampo, progettazione del canale di alimentazione e del punto d’iniezione, espulsione e movimentazione della produzione. Ci concentriamo sulla ricerca della vera limitazione nel ciclo di stampaggio, quindi sul miglioramento senza compromettere la qualità dei pezzi o l’affidabilità degli utensili.
Per progetti di stampaggio a iniezione con volume definito, resina e requisiti di qualità, contattaci rivedere precocemente l’approccio all’utensileria e contribuire a costruire un processo produttivo più stabile ed efficiente.







