
Due diverse resine plastiche vengono modellate insieme in un unico ciclo di lavorazione durante il processo di stampaggio a doppia iniezione, noto anche come doppio colpo, doppio colpo, multi colpo e sovrastampaggio.
Una tecnica di produzione all’avanguardia chiamata doppia iniezione, nota anche come stampaggio a due materiali, a due colpi o stampaggio a due K, viene utilizzata per creare parti modellate complesse da due materiali diversi.
Durante lo stampaggio a iniezione a due colpi, controlliamo attentamente l’iniezione di numerosi materiali, tra cui due tipi distinti di resina, in un unico stampo a più camere utilizzando una tecnica altamente specializzata e automatizzata.
Processo di stampaggio a due colpi
Una macchina per lo stampaggio a iniezione viene utilizzata nel processo di stampaggio a due colpi in cui due materiali vengono “soprastampati” in un unico ciclo di stampaggio. La quantità di materiale iniettato nella cavità di stampaggio è indicata come “shot”.
Nello stampaggio a iniezione a due colpi, viene stampata una prima sezione e, una volta completata, viene iniettata una seconda parte per creare la parte finale dello stampaggio. Entrambi i pezzi devono essere comparabili (chimicamente) per il processo di stampaggio a due colpi per avere successo per l’incollaggio.
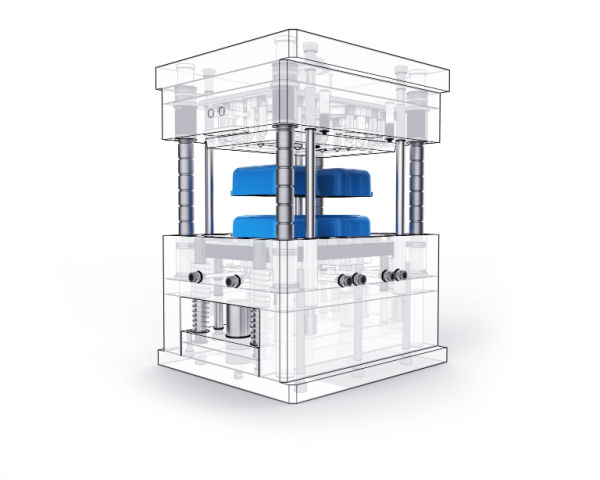
Una parte in materiale duro può essere unita a una parte in materiale morbido utilizzando lo stampaggio a iniezione a due colpi. In uno stampo a due cavità, la procedura combina lo stampaggio di due componenti. Può migliorare significativamente l’appeal del prodotto in termini di sensazione, colore, ecc. Ci sono molte possibilità di progettazione diverse con lo stampaggio a due colpi.
La tecnica di stampaggio a iniezione a due colpi è divisa in due fasi. Il primo prevede un’iniezione di resina in uno stampo, che viene poi raffreddato per creare un oggetto solido, proprio come lo stampaggio a iniezione tradizionale.
L’oggetto appena modellato viene trasportato in un secondo stampo nel secondo stadio utilizzando una piastra rotante o un braccio robotico. A seconda del design, la parte appena modellata viene quindi sottoposta a una seconda iniezione di resina in, attraverso o intorno a specifiche aree del primo stampo.
In seguito alla formazione di un legame molecolare tra le due resine plastiche, l’oggetto stampato multiresina viene raffreddato ed espulso.
Anche se la procedura è semplice da capire, padroneggiare è impegnativo. Anche i più piccoli errori possono comportare perdite finanziarie significative a causa degli elevati livelli di competenza tecnica e dell’attenzione ai dettagli richiesti, soprattutto in circostanze di produzione ad alto volume.
Ecco perché è importante scegliere un fornitore con competenze eccezionali. Eccellenti scorecard di qualità dei fornitori hanno stabilito processi per prevenire flash, linee di flusso, short-shot e piani di backup da aumentare la capacità come la vostra azienda e le vostre esigenze per l’espansione di stampaggio a due colpi sono tutte cose da cercare.
Questo processo rende lo stampaggio a due colpi ideale per interruttori, pulsanti, spazzolini da denti e tappi per contenitori.
Applicazioni di stampaggio a due colpi
Per intricati, più colori, e multi-materiale beni di plastica, soprattutto in circostanze di produzione ad alto volume, due iniezione iniezione stampaggio è la migliore tecnica di stampaggio di plastica.
Inoltre, il processo di stampaggio a due colpi viene applicato nel settore automobilistico per realizzare una vasta gamma di prodotti e parti. Altri articoli realizzati utilizzando il processo a doppio colpo includono attrezzi da giardino e da giardino e attrezzature agricole.
Due parti stampate a colpo sono utilizzate in quasi tutti i settori, dai beni di consumo alla costruzione, ma sono più frequentemente utilizzate in situazioni che richiedono quanto segue:
- parti o componenti che possono muoversi
- superfici rigide con impugnature flessibili
- smorzamento acustico o vibrazione
- spiegazioni o identificazioni superficiali
- componenti con diversi materiali o colori
Idealmente, il processo di stampaggio a iniezione a due colpi viene utilizzato per parti complesse che hanno più componenti.
Vantaggi del processo di stampaggio a due colpi
I polimeri plastici sono utilizzati in una vasta gamma di processi di produzione, come l’estrusione, lo stampaggio a termoindurenti a compressione e lo stampaggio a iniezione a due colpi. Mentre ognuno è un metodo di produzione fattibile, molti produttori di materie plastiche utilizzano questo metodo a causa di diversi vantaggi.
Per creare il primo segmento del prodotto, un materiale viene prima iniettato in uno stampo. Segue una seconda iniezione di un materiale secondario compatibile con il primo. Ci sono diversi motivi per cui molte aziende scelgono di produrre plastica o polimeri in questo modo.
Ecco alcuni vantaggi del processo di stampaggio a due colpi:
Versatile
I produttori di prodotti preferiscono lo stampaggio a iniezione a due colpi per una varietà di applicazioni, tra cui parti interne automobilistiche, attrezzature mediche, strumenti e giocattoli. Consente ai produttori di mescolare una moltitudine di componenti e tonalità per produrre un prodotto robusto ed esteticamente piacevole.
Materiali come silicone e termoplastici, nylon ed elastomeri termoplastici, o nylon rigido e materiali soft touch sono alcuni esempi di materiali che possono essere miscelati con successo con questa procedura.
Costo effettivo
Con il primo stampo ruotato fuori strada e il secondo stampo posizionato intorno al prodotto in modo che il secondo termoplastico compatibile possa essere iniettato nel secondo stampo, la procedura in due fasi richiede solo un ciclo di macchina.
Il metodo produce più prodotti ogni corsa per meno soldi e richiede meno lavoratori per produrre il prodotto completato in quanto utilizza un singolo ciclo di macchina piuttosto che più cicli di macchina. Inoltre, garantisce un solido legame tra i materiali, eliminando la necessità di un successivo assemblaggio.
Alta qualità del prodotto
La maggior parte dei prodotti termoplastici beneficia dello stampaggio a iniezione a due colpi in numerosi modi:
- Estetica migliorata. Quando i prodotti sono fatti di diverse plastiche colorate o polimeri, sembrano più belli e sono più allettanti per i consumatori. Il prodotto apparirà più costoso se viene utilizzato più di un colore o una trama.
- Migliore ergonomia. Il metodo consente superfici soft touch; quindi, i prodotti finiti possono avere maniglie o altre sezioni sviluppate ergonomicamente. Questo è fondamentale per strumenti, attrezzature mediche e altri oggetti portatili.
- La tenuta è migliorata quando polimeri siliconici e altri materiali gommosi vengono utilizzati per guarnizioni e altre parti che hanno bisogno di una tenuta stretta.
- Consente ai polimeri duri e morbidi di produrre articoli delle dimensioni più piccole che offrono un comfort e un’utilità eccezionali.
- Rispetto ai metodi di inserzione più convenzionali, può ridurre significativamente il numero di disallineamenti.
- Consente ai produttori di utilizzare diversi materiali che non possono essere incollati in modo efficiente utilizzando altre procedure per creare modelli di stampo più complessi.
- Il legame formato è incredibilmente forte, rendendo il prodotto finale più robusto, affidabile e di lunga durata.
Il processo di stampaggio a due colpi aiuta i produttori a realizzare prodotti di alta qualità.
Consolidamento delle parti
Il numero di parti in un assemblaggio finito è diminuito utilizzando lo stampaggio a iniezione a due colpi, risparmiando una media di USD $ 40K in spese di sviluppo, ingegneria e convalida per ogni numero di parte aumentato.
Efficiente
Con lo stampaggio a due colpi, diversi componenti possono essere stampati con un unico strumento, richiedendo meno lavoro per produrre le tue parti e nessuna saldatura o giunzione post-fusione dei componenti.
Tipi di strutture di stampaggio a due colpi
Scegliere e finire con la giusta struttura dello stampo è essenziale per risparmiare sui costi e accertare la qualità. Ecco alcuni tipi di due strutture di stampaggio a scatto:
Nucleo Toggle Two Shot Mold
Poiché il nucleo e la cavità dello stampo non devono essere spostati, la procedura di stampaggio a più colpi è la più semplice. In alternativa, lo spostamento del cursore modificherà la geometria della cavità dello stampo.
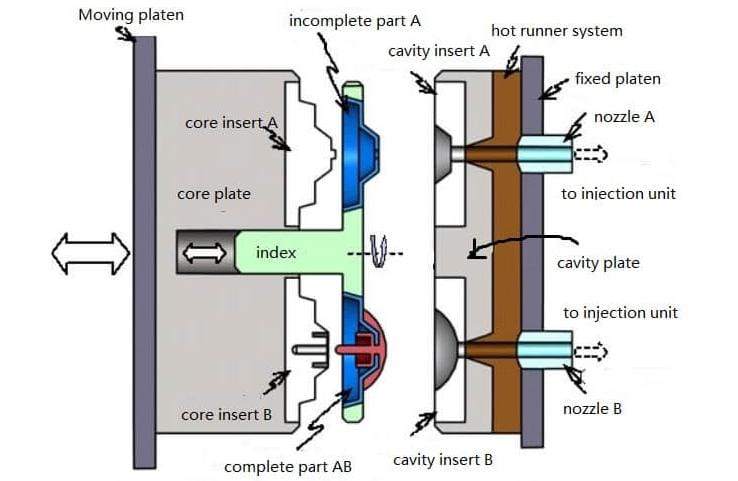
La sostanza A viene iniettata per la prima volta nella cavità quando il cursore è nella sua posizione espansa durante il processo di stampaggio a iniezione utilizzando lo stampo a due colpi. Poi tirando indietro il cursore per esporre una nuova area della cavità.
Lo spazio rimanente viene riempito spostando il cursore dopo che il materiale B viene iniettato nella cavità modificata attraverso un punto d’iniezione diverso (sopra l’ugello centrale).
Il componente in plastica viene quindi costretto a uscire dallo stampo dopo l’indurimento. Circolato nello stesso ordine di cui sopra per continuare lo stampaggio.
Anche se il prezzo dello strumento aumenta quando viene aggiunto uno slider allo stampo, può comunque essere significativamente meno costoso rispetto agli stampi a piastra rotante o ad albero rotante. Purtroppo, non è in grado di produrre pezzi di plastica intricati e multicolori.
Rotatorio Platen due colpo stampo
Sulla linea centrale della piastra, che è parallela all’asse di rotazione, la piastra del nucleo dello stampo ha due nuclei identici che sono immagini speculari l’uno dell’altro. Due cavità con varie geometrie sono incluse nella piastra della cavità attaccata alla piastra fissa.
Il piatto rotante completa la commutazione dei pezzi stampati in ogni ciclo, facendolo senza commutazione umana.
Lo stampo, che può contenere più materiali, è visto solo qui con i due materiali. A seconda della quantità di materiale utilizzato, la piastra rotante può essere ruotata di 90 °, 120° o 180°. È necessaria anche una macchina per iniezione specifica per produrre la rotazione necessaria sul lato centrale.
Seasaw Due Shot Mold Struttura
Con un lato che si muove verso l’alto, l’altro lato che si muove verso il basso, e così via, la struttura della lastra è composta da due lati che ruotano intorno al centro. La maggior parte dei disegni di stampi per tastiera con numeri e lettere utilizza la struttura della sega.
La struttura contiene caratteri numerici o alfabetici chiusi come 0, 4, 8, A, B, D e O. Il materiale secondario può facilmente entrare nella regione confinata solo quando viene utilizzata una costruzione di seghe, creando un aspetto incantevole.
La struttura del seghetto funziona come segue:
- Dopo una iniezione, lo stampo viene aperto.
- L’ago rotto viene abbassato dall’asta di spinta, facendo ruotare la sega intorno all’albero rotante.
- La piastra superiore viene spinta verso l’alto spingendo la sega, facendo emergere l’ago rotto dallo stampo.
Un foro rotto viene creato quando l’ago si alza sul bordo della parte sigillata del prodotto primario. Per perforare il materiale secondario nell’area chiusa dal foro rotto, l’ago viene spostato più in basso dal perno di ritorno della piastra fratturata durante il processo di stampaggio a doppia iniezione.
Struttura scorrevole della cavità
La cavità del modello maschile scivola sotto l’influenza del motore mentre lo stampo viene aperto dopo un’iniezione. Viene utilizzata una distanza specificata per allineare lo stampo con lo stampo master prima del secondo processo di stampaggio a iniezione.
Fattori da considerare quando si utilizza lo stampaggio a due colpi
I seguenti fattori sono considerati quando si utilizza lo stampaggio a doppio colpo:
Selezione del materiale
La resistenza fisica, meccanica, chimica, termica, elettrica, all’infiammabilità e ai raggi UV sono tutte considerazioni importanti quando si seleziona un materiale per il proprio componente. Dovrai fornire risposte a una serie di domande per focalizzare la tua selezione di materiali, tra cui:
- A quali tipi di temperature sarà sottoposto il tuo prodotto?
- Quanto è flessibile o rigido il materiale per essere piegato?
- Resistenza all’impatto: quanto deve essere robusta la sua superficie?
- Quanto bene resiste a grandi carichi in termini di resistenza alla compressione?
- Il componente sarà esposto ai raggi UV, come quelli che si trovano all’esterno?
- La parte sarà esposta a sostanze chimiche che influenzeranno il suo funzionamento, soprattutto nel tempo?
- Che tipo di shelf life è richiesto per la parte?
Compatibilità dei materiali
La chimica dei materiali è fondamentale da tenere in considerazione quando si decide quali utilizzare per lo stampaggio a due colpi. Mentre alcuni materiali si legano in modo imperfetto, altri lavorano bene insieme e creano una solida adesione molecolare.
Effettuare un test di adesione prima di iniziare la produzione quando la proprietà adesiva di due composti non è chiara. Quando l’incollaggio è insufficiente, le correzioni possono essere incorporate nel design, come sottotagli, scanalature o spalle, per aumentare l’adesione e bloccare i due composti insieme.
Una tabella di compatibilità dei materiali viene rivista per determinare quali polimeri si aggrapperanno l’uno all’altro e quali polimeri sono incompatibili. Inoltre, elimina la possibilità di contaminazione, che è un problema quando si utilizzano due stampi diversi.
Inoltre, rispetto alla produzione di un prodotto o parte identico utilizzando due diversi processi di stampaggio, la procedura di stampaggio a due colpi si traduce in un legame molto più forte. La capacità di produrre beni di plastica multicolore utilizzando il metodo di stampaggio a due colpi è uno dei vantaggi aggiuntivi del processo rispetto alla pittura, che può perdere la sua efficacia nel tempo.
È possibile creare elementi più utili e sofisticati utilizzando l’approccio a due colpi. Inoltre, la plastica più morbida può essere mescolata con plastica dura. Il prodotto ha un’integrità significativamente maggiore. I prodotti di stampaggio in plastica a due colpi sono spesso molto più durevoli e resistenti agli urti.
Il metodo è eccellente anche per la realizzazione di maniglie morbide per apparecchiature elettriche, guarnizioni e guarnizioni di aria condizionata e superfici antiscivolo. Con questo metodo, possono essere creati loghi che, a differenza dei loghi verniciati, non svanirebbero mai.
Spegnimenti
Per formare fori, funzioni a scatto e lunghi fori passanti, lo stampo chiude questi luoghi per impedire il flusso di plastica in quei luoghi.
In queste situazioni, le due metà dello stampo si sigillano l’una contro l’altra. A causa di ciò, le facce di tenuta dello stampo possono aprirsi e chiudersi senza scontrarsi l’una con l’altra. Da tre a cinque gradi dovrebbe essere l’angolo minimo di progetto. Più a lungo lo stampo vive, maggiore è la compensazione e maggiore è il progetto.
Tipo di punto d’iniezione
La resina fusa entra nella camera dello stampo attraverso un canale di punto d’iniezione quando si utilizza lo stampaggio a iniezione. Per ottenere le proporzioni delle parti ideali e l’aspetto estetico evitando la deformazione, è necessario tenere conto del tipo di punto d’iniezione, del design e della posizione.
Tab e hot-canale di alimentazione punti d’iniezione sono i due tipi di punti d’iniezione utilizzati nello stampaggio a iniezione il più frequentemente:
- I punti d’iniezione più popolari ed efficienti sono i punti d’iniezione a schede; tuttavia, poiché sono così semplici, potrebbero non essere appropriati per le tue esigenze.
- I punti d’iniezione a punta calda presentano minuscole aperture ellittiche. La resina viene mantenuta abbastanza calda da passare attraverso lo stretto foro del punto d’iniezione dal riscaldatore controllato dal termostato attaccato alla parte posteriore dello stampo.
Legatura chimica molecolare
Affinché un forte legame molecolare sia possibile, il substrato e la resina di secondo colpo dovrebbero essere idealmente compatibili chimicamente. La gamba o la superficie più lunga è ideale per il giunto tra le due resine. Il secondo scatto è quasi impossibile da rimuovere selezionando i materiali ideali e il design delle articolazioni.
Anche quando è possibile ottenere un legame chimico di alto livello, consigliamo vivamente di utilizzare un legame meccanico appropriato se l’incollaggio è importante per la tua applicazione.
Posizione del punto d’iniezione
Questo è essenziale per la produzione di cosmetici di superficie solida e uno stampo omogeneo. Nello stampaggio a iniezione a colpo singolo, la fusione può entrare attraverso la parte più spessa dell’apertura prima di fluire verso le aree più piccole, grazie al posizionamento del punto d’iniezione.
Suggerimenti per lo stampaggio a due colpi
Ecco alcune raccomandazioni per lo stampaggio a due colpi:
Numero 1
La plastica morbida viene modellata una seconda volta dopo essere stata modellata per la prima volta come plastica dura. La prima volta è trasparente, la seconda non lo è. Il primo stampaggio è fatto con una plastica ad alta temperatura, mentre il doppio stampaggio è fatto con una plastica a bassa temperatura.
Numero 2
Testare lo stampo per creare un prodotto finito prima della produzione effettiva.
Numero 3
Prima che lo stampo sia fatto, trova tutti i potenziali difetti e riparali.
Numero 4
Prendere in considerazione il restringimento dei due materiali. In generale, il materiale che viene inizialmente creato influisce sul restringimento.
Numero 5
Una seconda iniezione può essere somministrata solo una volta che la prima ha avuto pieno effetto.
Numero 6
Per evitare danni durante il processo di stampaggio, considera la posizione stampata.
Numero 7
Consentire che il bordo della prima parte modellata ad iniezione sia eccessivamente grande. Questo assicura che la seconda iniezione avrà una pressione più alta.
Numero 8
Verificare che i parametri dell’unità di iniezione forniscano la pressione, la portata e la capacità di raffreddamento necessarie.
Numero 9
Assicurarsi che l’integrità strutturale della prima parte stampata possa sopravvivere alla pressione di iniezione del secondo stampaggio.
Conclusione
Le persone che non hanno familiarità con lo stampaggio a iniezione a due colpi potrebbero pensare che sia difficile. Implica un secondo materiale e una seconda procedura, che aggiunge un altro fattore alla creazione dei componenti, ma è relativamente facile.
Lo stampaggio a due colpi può essere fatto utilizzando la piastra rotante, il nucleo mobile o l’overmold, tra le altre opzioni. I primi due richiedono due processi, due sistemi di runner e una seconda unità di iniezione.
Quest’ultimo utilizza spesso due stampi diversi, uno per ogni materiale, ma può anche essere effettuato utilizzando un solo stampo, due sistemi di runner e trasferimento manuale o automatizzato di parti pick-and-place.







