
La più grande quantità di stampo a iniezione di plastica che può essere iniettato durante un ciclo di stampaggio è noto come la dimensione del colpo. I pellet vengono inseriti nella canna e il montaggio a vite attraverso la tramoggia.
Utilizzando la tecnica dello stampaggio a iniezione, il materiale fuso viene iniettato nella cavità dello stampo per creare grandi quantità di parti in plastica.
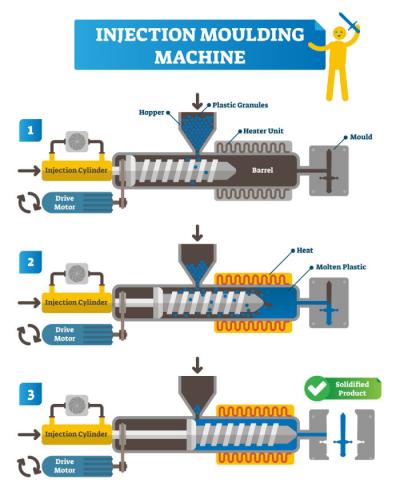
Nel processo di stampaggio a iniezione di plastica, la materia prima viene introdotta nel barile, si scioglie e la plastica viene quindi iniettata nella cavità dello stampo per il raffreddamento e la solidificazione dopo la chiusura dello stampo. Infine, lo stampo si apre e i componenti vengono espulsi.
Come calcolare la dimensione del colpo
La durata dei tempi di permanenza è influenzata dalle dimensioni del colpo e del barile, che possono anche influire sulla qualità del prodotto finale. Le durate di permanenza lunghe e la degradazione del polimero possono provenire da piccole dimensioni di colpo che richiedono poca capacità del barile.
Piccole dimensioni di colpo che occupano meno del 20% della capacità del barile spesso si traducono in tempi di permanenza prolungati, che a loro volta causano la degradazione del polimero e un controllo di processo inadeguato.
D’altra parte, le grandi dimensioni del colpo e i livelli di riempimento del barile superiori al 50% possono causare uno scioglimento irregolare e un recupero lento della vite.
Inoltre, le viti più grandi in genere hanno capacità di pressione di plastica più basse. Le grandi dimensioni del colpo, che occupano più del 65% della capacità del barile, causano spesso problemi di qualità della fusione, come unmelt, scarsa uniformità della fusione e lunghi tempi di recupero delle viti.
Per essere al sicuro, puoi considerare di effettuare un ordine a due barile. Ancora di più, gli stampi possono essere utilizzati con due barili. Quando si ordina un secondo barile con la nuova macchina, si può essere piacevolmente soddisfatti dal suo costo poco costoso. I barilotti possono essere commutati in meno di 30 minuti con le giuste specifiche e un operatore esperto, anche se il barilotto è caldo.
Formula per la dimensione del colpo della stampo nello stampaggio a iniezione
La formula più semplice per calcolare la dimensione dello stampo è:
Restringimento + volume dell’canale di colata + volume del prodotto + volume del canale di alimentazione Dimensione del colpo della stampo
Capacità/dimensione del colpo della macchina della formula
Il peso o il volume totale che la vite inietta durante un ciclo di stampaggio è espresso come capacità di colpo di macchina (g) / dimensione di colpo di macchina (mm), noto anche come capacità di iniezione della macchina.
I calcoli quando si considera la pressione dovrebbero essere i seguenti:
Stroke X Superficie del pistone a vite volume di iniezione
Forza di iniezione/ superficie del pistone a vite pressione di iniezione
Pertanto:
Volume massimo di iniezione per unità cubica X pressione massima di iniezione (bar per unità cubica)/1000 capacità di tiro dell’unità di iniezione.
I calcoli quando si utilizza il peso della vite e la densità del materiale devono essere i seguenti:
Massa/densità volume
* D2 * Dimensioni calde / 4 Volume barile / caldo
Fattori che influenzano la dimensione del colpo del prodotto
Ci sono diversi fattori che devi considerare quando calcoli una dimensione del tiro. Questi fattori sono i seguenti:
- È necessario considerare il volume di canale di colata, il volume del canale di alimentazione e il volume del prodotto durante la determinazione della dimensione dello scatto. Questo perché il polimero deve riempire il canale di colata, il canale di alimentazione e il volume del prodotto quando viene iniettato nello stampo.
- Un altro problema importante che colpisce i calcoli per le dimensioni del colpo è il restringimento del polimero. Il restringimento deriva dal raffreddamento del polimero fuso. A causa delle varie densità dei polimeri, il restringimento della stampo varia.
- Il tipo e la quantità di additivi di un polimero possono cambiare la sua densità e le caratteristiche del flusso.
Questi fattori possono aiutarti a stimare la dimensione del colpo, il volume e la capacità del barile.
Unità di iniezione
Lo scopo dell’unità di iniezione è quello di fondere uniformemente il materiale plastico prima di iniettarlo nello stampo a una pressione e una portata predeterminate. Queste sono attività impegnative perché i fluoropolimeri hanno una conducibilità termica limitata, un elevato calore specifico e un’elevata viscosità della fusione.
Ancora una volta, sono state sviluppate numerose varianti per affrontare le complesse questioni a portata di mano. Una classificazione generale delle variazioni può essere fatta in quattro concetti di unità di iniezione primaria:
- Pistone monostadio o ram
- ram a doppio stadio
- Vite con uno stadio
- Vite/ram con due fasi
Anche se esiste ancora in piccole macchine e alcune attrezzature specializzate, l’unità a ram monostadio è essenzialmente obsoleta a causa della sua inefficacia nel riscaldamento, nella miscelazione e nella trasmissione di pressione. Beneficia di semplicità e convenienza.
Inoltre, il ram a due stadi è quasi obsoleto. Il montone è ancora un mixer e un riscaldatore inefficaci nonostante un tentativo di migliorarlo separando le operazioni di riscaldamento e flusso di pressione.
L’unità a vite / ram a due stadi separa ulteriormente i ruoli di flusso e calore utilizzando un ariete per iniezione invece di una vite per la miscelazione e il riscaldamento. L’idea è interessante perché entrambi sono strumenti efficaci per i loro rispettivi compiti.
Inoltre, l’unità di iniezione è spesso valutata utilizzando la pressione massima di iniezione e il volume di iniezione disponibile. La massima pressione possibile all’estremità a valle della vite è chiamata pressione di iniezione. Questo dipende dal diametro della vite e dalla forza che spinge contro di essa.
Tuttavia, assicurati di non confonderlo con la pressione nella linea idraulica che agisce sul cilindro di iniezione, che aziona la vite, né dovrebbe essere interpretata come la pressione richiesta per riempire le cavità dello stampo. A causa delle perdite di pressione nei sistemi di alimentazione degli ugelli e degli stampi, questo è sostanzialmente inferiore.
La serie principale di azioni dell’unità di iniezione è la seguente:
- Il materiale viene riscaldato e fuso mentre la vite gira, quindi trasportato lungo i voli a vite fino all’estremità a valle della vite. L’ugello del barile viene chiuso utilizzando una valvola meccanica o termica o dall’esistenza di uno stampaggio precedente.
Fino a quando abbastanza fusione si è accumulata per fabbricare il prossimo stampaggio, la fusione di raccolta forza la vite ancora rotante contro una resistenza controllata (la pressione posteriore). La rotazione della vite si ferma qui. E’ ora di essere pronti per lo scioglimento.
- Quando l’ugello della canna viene aperto, la vite si muove in avanti in una direzione assiale senza ruotare, agendo come un ariete. Di conseguenza, la fusione raccolta davanti all’estremità a valle della vite viene forzata (iniettata) attraverso l’ugello e nello stampo.
Per fermare lo scioglimento dal riflusso dei voli a vite, un sistema di valvole può essere installato all’estremità a valle della vite. Questa è la fase di iniezione o di riempimento dello stampo.
- Dopo che lo stampo è stato riempito, la pressione della vite viene mantenuta per un breve periodo per compensare il restringimento volumetrico della fusione di raffreddamento all’interno dello stampo. La fase di imballaggio o detenzione è ora.
- Infine, arriva alla fase di tenuta, dove il ciclo dell’unità di iniezione riprende con la rotazione della vite e fonde la preparazione mentre lo stampo viene tenuto chiuso per consentire allo stampaggio di raffreddarsi alla temperatura di espulsione.
Ci sono cali di pressione significativi quando la fusione di plastica viene forzata nell’ugello di iniezione e successivamente attraverso il sistema di alimentazione dello stampo e le cavità. Regole semplici non possono essere utilizzate per calcolare queste perdite di pressione.
Unità di bloccaggio
La chiusura dello stampo viene mantenuta contro le forze create quando la plastica viene spinta in uno stampo chiuso mediante pressione di iniezione utilizzando un’unità di bloccaggio per un IMM. Ha un sistema di azionamento che può spostare la piastra mobile della macchina di stampaggio a iniezione in almeno una direzione.
Tipi di unità di bloccaggio
Ci sono diversi tipi di unità di serraggio nel processo di stampaggio a iniezione. Essi sono i seguenti:
Toggle Type Bloccaggio
Un dispositivo meccanico che amplifica la forza è un interruttore. Due barre sono collegate e terminano con un perno in una macchina di stampaggio. L’estremità di una barra è collegata a una piastra fissa, mentre l’altra è collegata a una piastra mobile. Il toggle ha una forma a V quando lo stampo viene aperto. Le due barre formano una linea retta quando la pressione viene applicata al perno.
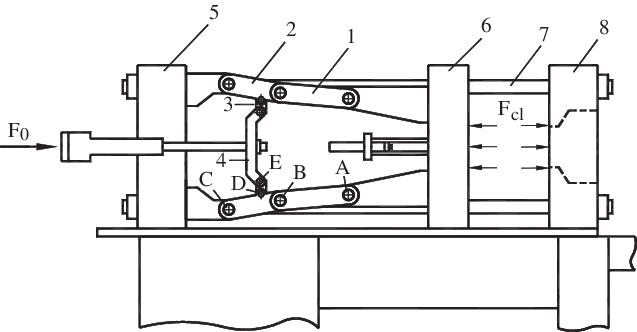
I vantaggi del bloccaggio di tipo a commutazione includono che richiede meno soldi e cavalli da fare e fornisce un piano positivo dello stampo. Inoltre, le battute d’arresto del bloccaggio di tipo toggle sono che richiede un’elevata manutenzione ed è difficile da fare.
Bloccaggio idraulico
In questo caso, la RAM del sistema idraulico è legata alla piastra mobile e un’unità di bloccaggio alimentata da un cilindro idraulico è direttamente collegata allo stampo in movimento chiuso. Il cilindro idraulico ha due sezioni: l’ingresso dell’olio e l’uscita.
L’olio spinge la RAM in avanti quando entra nel cilindro sotto pressione, causando la chiusura della piastra e della stampo in movimento. Inoltre, il ritorno della RAM e lo stampo sono aperti quando l’olio viene rilasciato dal cilindro.
Alcuni vantaggi del bloccaggio idraulico includono un facile controllo della velocità del morsetto e del supporto a qualsiasi angolo, una semplice misurazione della forza di serraggio, una facile configurazione della modalità e la regolazione della forza del morsetto e la sua semplicità nella manutenzione.
Gli svantaggi di questo tipo di bloccaggio sono che costa di più ed è più costoso di un sistema di commutazione e di un morsetto di sosta positiva.
Unità di bloccaggio di tipo magnetico
I moduli magnetici all’interno delle piastre o piastre di bloccaggio dello stampo magnetico producono la forza di serraggio. Il pannello dell’interfaccia può controllare il bloccaggio dello stampo, il cambio dello stampo e la magnetizzazione e la smagnetizzazione delle piastre.
I vantaggi di questa unità di serraggio includono l’elettricità richiesta solo durante le fasi di magnetizzazione e smagnetizzazione, non durante il bloccaggio, la misurazione della forza di serraggio in tempo reale con molte caratteristiche di sicurezza e manutenzione gratuita.
Mold Shot Peso
La quantità di materiale iniettato nello stampo per riempire lo stampo, incluso il sistema di alimentazione, è noto come il “peso del colpo di stampo” o “peso del colpo del prodotto”. La distanza che la vite copre per riempire il prodotto, incluso il sistema di alimentazione, è conosciuta come la dimensione dello stampo / prodotto.
Conclusione
Utilizzando la tecnica di stampaggio a iniezione, la plastica grezza viene fusa, iniettata nello stampo, lasciata raffreddare e solidificare, e quindi l’oggetto finito viene espulso. La dimensione dello scatto è fondamentale perché impedisce il riempimento e il flash del polimero. Altri fattori, come la capacità del barile, influenzano anche il processo generale di stampaggio a iniezione.







