

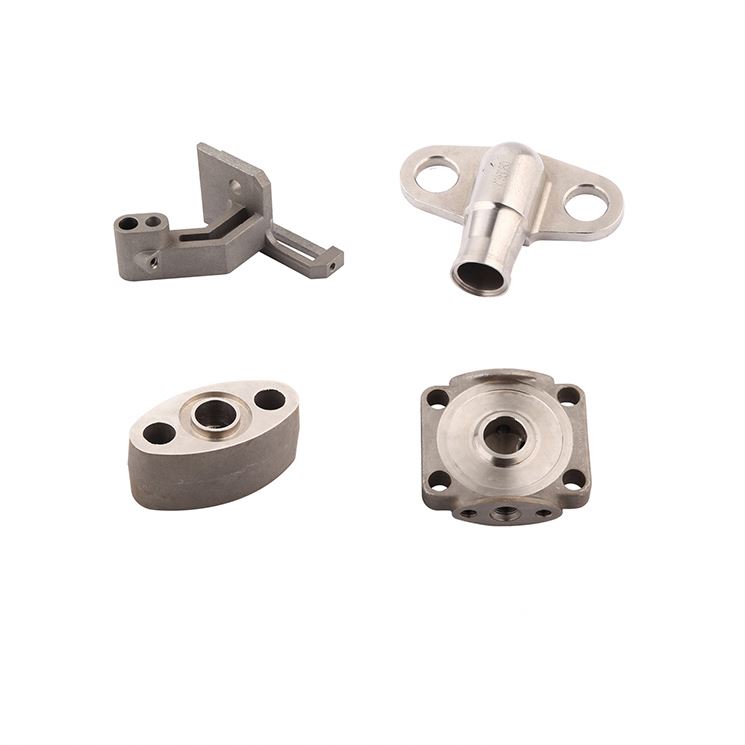
pressofusione dell’acciaio inossidabile
L’acciaio inossidabile è un materiale popolare per la produzione di colata. La sua principale differenza da altre leghe di ferro è che ha uno strato di passivazione costante, proteggendolo dall’umidità e dall’aria. Inoltre, ha un’elevata resistenza alla corrosione che lo rende un’opzione perfetta per numerose applicazioni. Detto questo, ecco tutto quello che devi sapere sulla pressofusione in acciaio inossidabile:
Significato Di Acciaio Inossidabile Casting
La colata in acciaio inossidabile o la colata di investimento in acciaio inossidabile è un metodo industriale per produrre un prodotto finito inserendo l’acciaio inossidabile fuso in un modello o una miscela di cavità di stampo. Questo processo inizia costruendo le cavità dello stampo nelle forme desiderate che il prodotto finale dovrebbe presumere.
Successivamente, riscaldare l’acciaio inossidabile necessario fino a quando non si scioglie. Ciò convertirà il metallo solido in uno stato liquido.
A differenza del processo dell’acciaio inossidabile del cromo, questa procedura produce i prodotti dimensionali più accurati che rimuovono le esigenze del macchinario della posta.
Gradi di materiale per la colata di investimento dell’acciaio inossidabile
L’acciaio inossidabile è una classe di acciaio a basso tenore di carbonio. È anche costituito da una piccola percentuale di cromo, formando un film di ossido di cromo. Questo film è responsabile delle elevate proprietà resistenti alla corrosione dell’acciaio inossidabile e della sua capacità di sopravvivere in presenza di ossigeno. Ecco alcuni materiali utilizzati nelle fusioni di investimento in acciaio inossidabile:
- Acciaio inossidabile duplex
- Acciaio inossidabile austenitico
- Acciaio inossidabile martensitico
- Precipitazioni in acciaio inossidabile
- Acciaio inossidabile ferritico
Processo di fusione dell’acciaio inossidabile
La procedura di formatura del metallo di fusione degli investimenti comporta la produzione di un modello di cera racchiuso da un rivestimento ceramico per creare uno stampo ceramico. La cera viene rimossa attraverso la fusione, lasciando il rivestimento ceramico come uno stampo. L’acciaio inossidabile fuso viene quindi trasmesso allo stampo per formare un acciaio inossidabile fuso. Una volta che il metallo si raffredda e si solidifica, lo stampo viene estratto.
Applicazioni di fusioni di investimento in acciaio inossidabile
Varie industrie utilizzano l’acciaio inossidabile a causa delle sue speciali proprietà fisiche. Di seguito alcune delle applicazioni industriali:
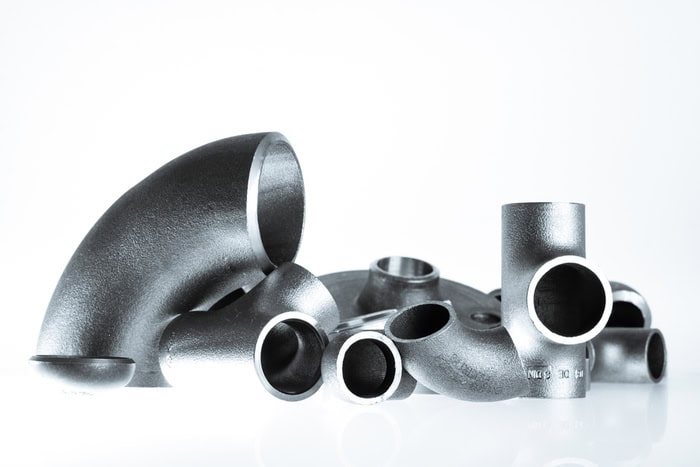
Soluzione di montaggio del tubo: Elementi di raccordi per tubi sono impiegati in numerosi settori per controllare il flusso, collegare o modificare la direzione delle tubazioni. La fusione in acciaio inossidabile è il processo di produzione più conveniente per una generazione a basso volume.
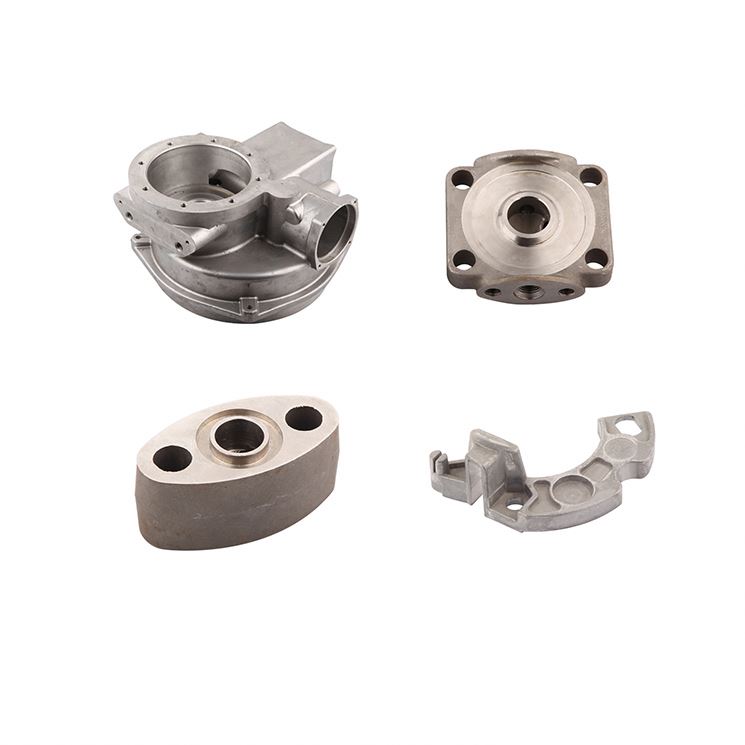
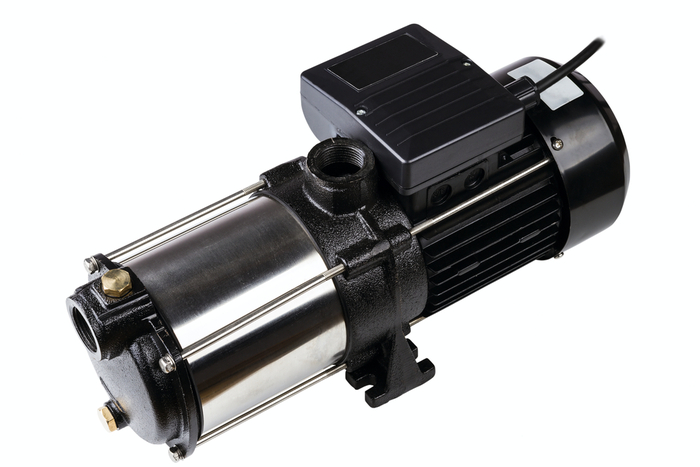
Componenti valvola e pompa: Questi sono vitali per il funzionamento di vari strumenti. Le colate in acciaio inossidabile possono essere utilizzate per produrre forme complicate adatte ai componenti della valvola e della pompa. Alcuni componenti di vale e pompa prodotti da getti in acciaio inossidabile sono il corpo della valvola, la girante della pompa, la ghiandola della valvola, ecc.
Applicazione marina: Numerose leghe di acciaio sono utilizzate per produrre componenti marini grazie alle loro proprietà resistenti alla corrosione e all’elevata resistenza al calore.
Macchine per la lavorazione degli alimenti: Grazie alla sua capacità di prevenzione della ruggine, i getti di investimento in acciaio inossidabile vengono applicati in quasi tutte le attrezzature per la lavorazione degli alimenti. Uno dei principali esempi di getti di acciaio inossidabile nella lavorazione degli alimenti sono i componenti della macchina per il caffè.
Metodi di fusione dell’acciaio inossidabile
Di seguito sono riportati i principali processi di fusione in acciaio inossidabile:
Fusione centrifuga dell’acciaio inossidabile: La colata centrifuga è uno dei metodi di colata più eccezionali. A differenza degli altri processi che utilizzano la pressione e la gravità, impiega una forza centrifuga solida. Per questo motivo, è conveniente per la creazione di strutture cave e pezzi cilindrici.
Idealmente, in questa procedura, vengono costruiti stampi cilindrici e viene utilizzata la forza centrifuga per generare i getti. I getti sono metalli permanenti e di solito sono realizzati in ferro o acciaio.
È possibile ottenere fusioni centrifughe utilizzando due metodi: colata centrifuga verticale e colata centrifuga orizzontale. I due variano a seconda del luogo di inclinazione delle forme cilindriche. Per il primo, si utilizza una miscela di macchine di colata che ruotano le forme cilindriche verticalmente. D’altra parte, le macchine ruotano le forme orizzontalmente per la prima.
Processo di fusione della sabbia dell’acciaio inossidabile: Questo utilizza stampi di sabbia per creare parti personalizzate. I getti di sabbia sono utili in quanto possono resistere a temperature elevate.
Fusione di investimento in acciaio inossidabile: Le cavità dello stampo in questo processo tecnico sono fatte di schiuma o cera. La forma è generalmente rivestita con materiale refrattario, formando lo stampo. Successivamente, la cera si scioglie quando il metallo fuso viene convogliato nello stampo. Infine, il cast si raffredda e solidifica.
Fusione continua dell’acciaio inossidabile: Questo è anche indicato come filo casting. È comunemente impiegato nella produzione di processi industriali per modellare acciaio inossidabile di una lunghezza particolare. Per raggiungere questo obiettivo, si alimenta l’acciaio fuso in un tundish, dove scorre attraverso uno stampo verticale. Questo stampo è dotato di un sistema di raffreddamento per raffreddare e solidificare l’acciaio fuso. I principali vantaggi di questo metodo sono che c’è uno spreco minimo di materiale, una grande produzione e genera getti di qualità superiore.
Processo di pressofusione a pressione in acciaio inossidabile: Questo è uno dei metodi di produzione più desiderabili ed economici per la generazione di getti metallici di fascia alta con disegni di forma da vicino a netto. Questo metodo di pressofusione prevede l’inserimento di acciaio inossidabile fuso ad alta pressione in una cavità di stampo. Per creare la cavità dello stampo, si utilizzano stampi per sgabello con le forme richieste appropriate. Dopo aver riempito il metallo fuso negli stampi, si raffredda e solidifica rapidamente per formare la fusione a forma di rete desiderata.
Colata ad angolo in acciaio inossidabile: I prodotti finali di questo processo sono getti d’angolo che sono per lo più utilizzati per aumentare i contenitori di spedizione. Sono venduti in otto set.
Fusione di cera persa in acciaio inossidabile: Ciò comporta l’inserimento di acciaio inossidabile fuso in getti di cera. Poi si racchiudono i modelli cerati negli stampi. Successivamente, si riscalda il modello di cera affinché la cera si sciolga e si scarichi dopo che la forma è pronta. Il motivo per cui questo metodo è indicato come fusione di cera persa è che la cera viene rimossa.
Fondamentalmente, è possibile preparare i getti di cera persi in due modi: diretti e indiretti. Per il primo, si fanno i calchi da modelli cerati, mentre per il secondo, si utilizzano copie di modelli di cera.
pressofusione dell’acciaio inossidabile
Indubbiamente, le fusioni sono processi complicati e accurati che generano parti in acciaio inossidabile dimensionali precise. In questo metodo, vengono utilizzati stampi riutilizzabili indicati come stampi; quindi, il nome di pressofusione. Oltre a questo, questo processo di fusione utilizza varie attrezzature come macchine per pressofusione e forni.
Fondamentalmente, questo metodo di fusione comporta la fusione dell’acciaio inossidabile in un forno ad alte temperature. Quindi, versare l’acciaio fuso negli stampi e lasciarlo raffreddare e solidificare.
Sono disponibili due macchine di pressofusione: la prima è una macchina a camera calda, che produce leghe con bassi punti di fusione. L’ultima è la macchina a camera fredda. Questa è una macchina di pressofusione utilizzata per generare leghe con punti di fusione elevati.
Vantaggi della fusione di investimento in acciaio inossidabile
I getti di investimento in acciaio inossidabile di diverse leghe offrono una pletora di vantaggi, come:
- Resistenza alla corrosione superiore
- Flessibilità delle dimensioni
- Livelli di tolleranza stretti
- Resistenza al calore
- Capacità di produrre forme complesse
- Ha bisogno di finitura superficiale minima dopo la colata