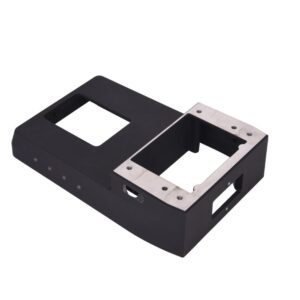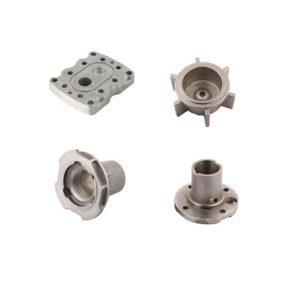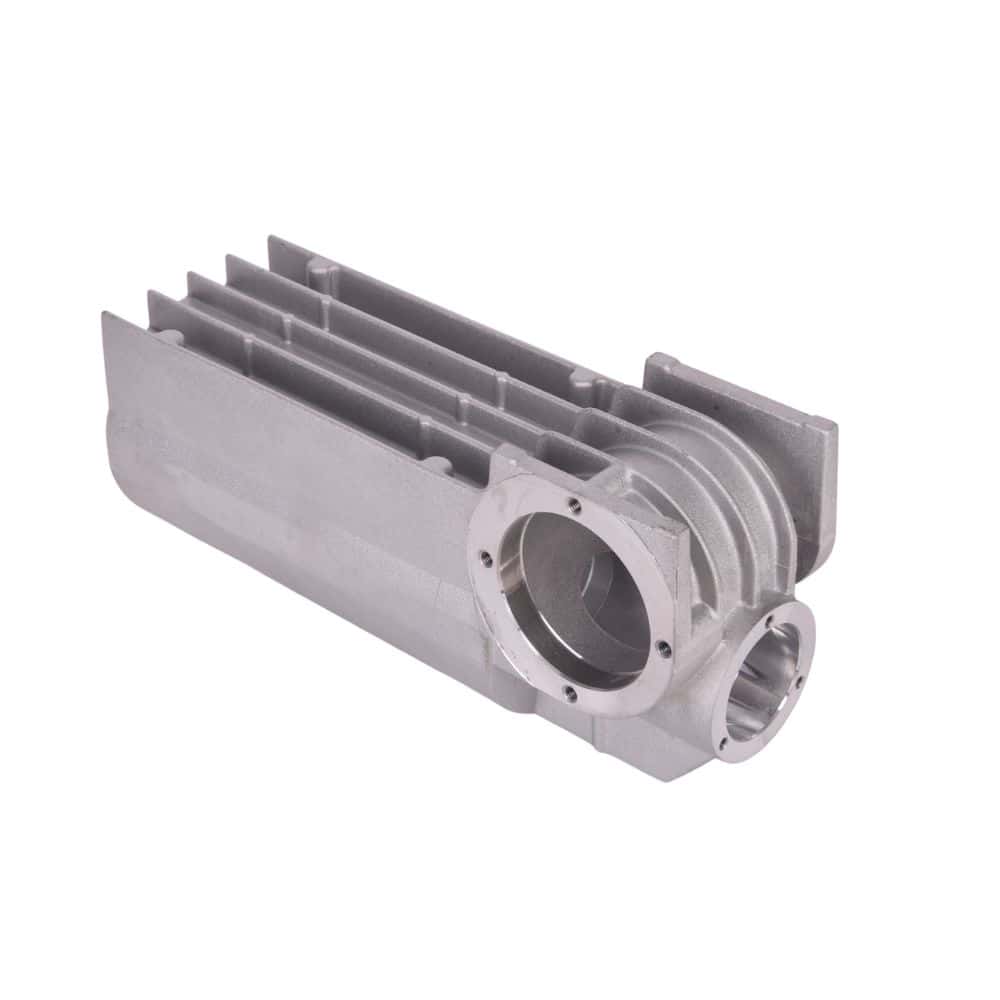

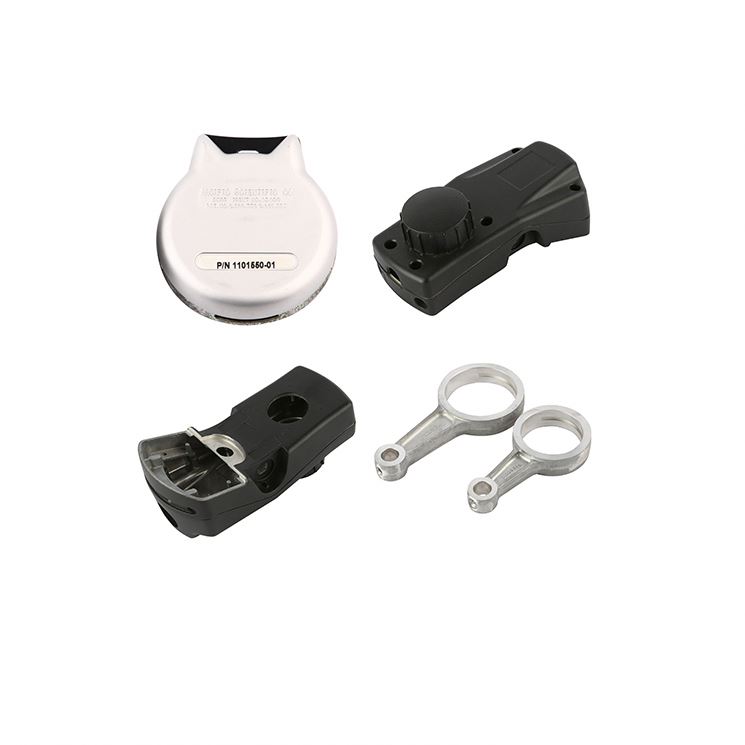
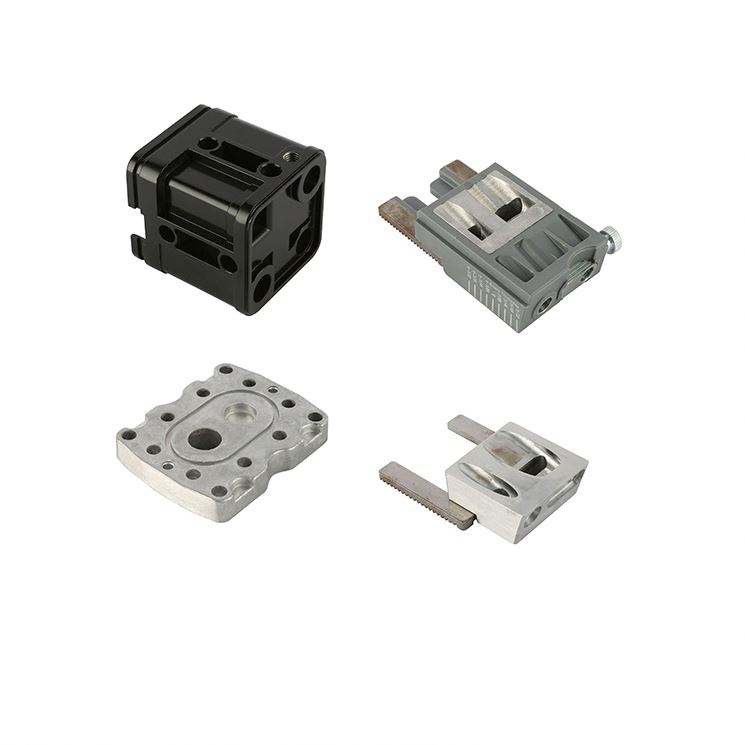
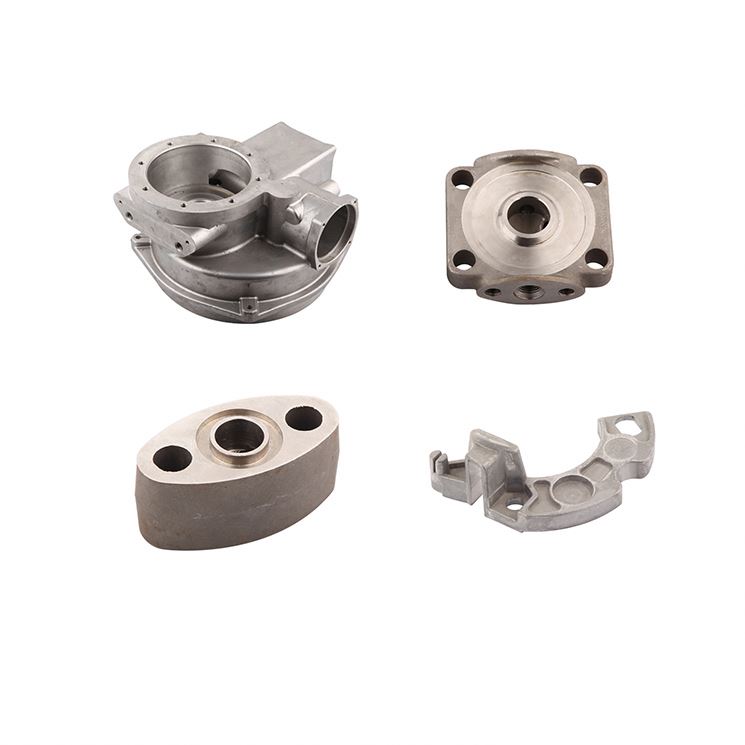
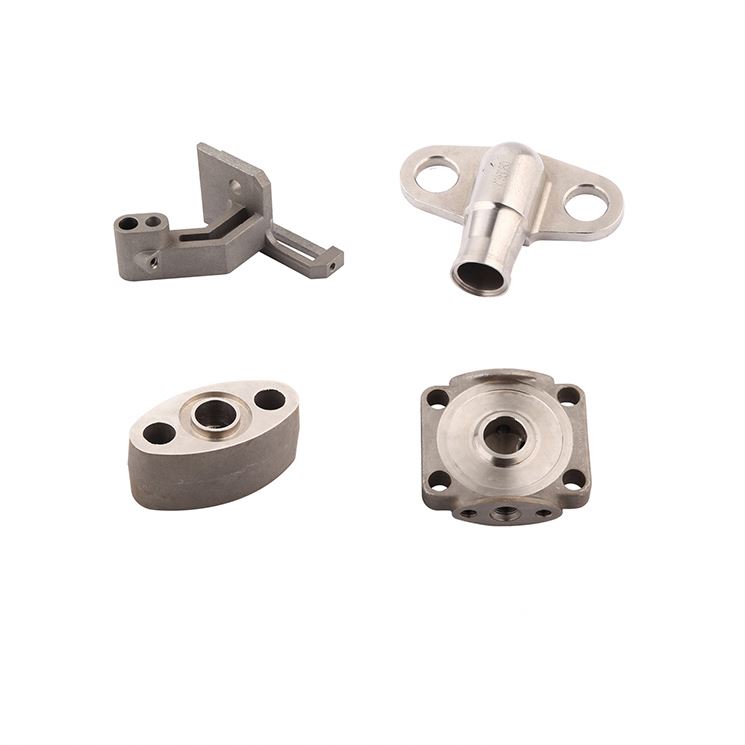
Литьё нержавеющей стали под давлением
Нержавеющая сталь является популярным материалом для литейного производства. Её главное отличие от других железных сплавов заключается в наличии устойчивого пассивационного слоя, защищающего её от влаги и воздуха. Кроме того, она обладает высокой коррозионной стойкостью, что делает её идеальным вариантом для широкого спектра применений. Итак, вот всё, что вам нужно знать о литье нержавеющей стали под давлением:
Понятие литья нержавеющей стали
Литьё нержавеющей стали, или литьё нержавеющей стали по выплавляемым моделям, — это промышленный метод производства готового изделия путём заливки расплавленной нержавеющей стали в модель или набор полостей литейной формы. Данный процесс начинается с изготовления полостей литейной формы, которым придаётся желаемая форма конечного продукта.
Затем нагревают необходимое количество нержавеющей стали до её расплавления. Это переводит твёрдый металл в жидкое состояние.
В отличие от процесса литья хромистой нержавеющей стали, данная процедура позволяет получать изделия с более высокой точностью размеров, что исключает необходимость последующей механической обработки.
Марки материалов для литья нержавеющей стали по выплавляемым моделям
Нержавеющая сталь — это класс низкоуглеродистых сталей. Она также содержит небольшой процент хрома, образующего плёнку оксида хрома. Эта плёнка обеспечивает высокую коррозионную стойкость нержавеющей стали и её способность сохранять свои свойства в присутствии кислорода. Ниже перечислены некоторые материалы, применяемые при литье нержавеющей стали по выплавляемым моделям:
- Дуплекс из нержавеющей стали
- Аустенитная нержавеющая сталь
- Мартенситная нержавеющая сталь
- Нержавеющая сталь дисперсионного твердения
- Ферритная нержавеющая сталь
Процесс литья нержавеющей стали по выплавляемым моделям
Процесс литья по выплавляемым моделям предполагает изготовление восковой модели, покрытой керамическим составом, для создания керамической формы. Воск удаляется путём выплавления, оставляя керамическое покрытие в качестве формы. Затем расплавленная нержавеющая сталь заливается в форму для получения стальной отливки. После охлаждения и затвердевания металла форма разрушается и удаляется.
Применение литья нержавеющей стали по выплавляемым моделям
Нержавеющая сталь применяется в различных отраслях промышленности благодаря своим особым физическим и механическим свойствам. Ниже приведены некоторые примеры промышленного применения:
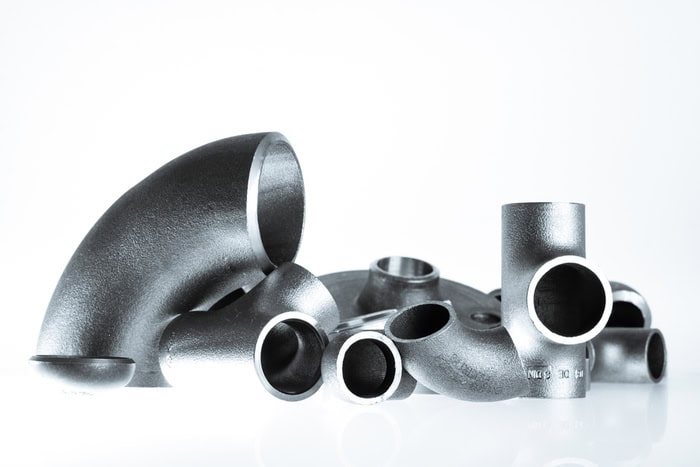
Трубопроводная арматура:Элементы трубопроводной арматуры используются во многих отраслях промышленности для регулирования потока, соединения или изменения направления трубопроводов. Литьё из нержавеющей стали является наиболее экономически эффективным производственным процессом для мелкосерийного производства.
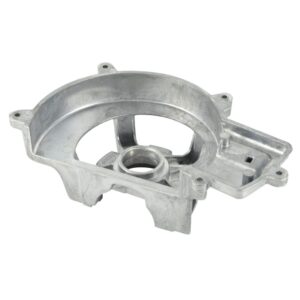
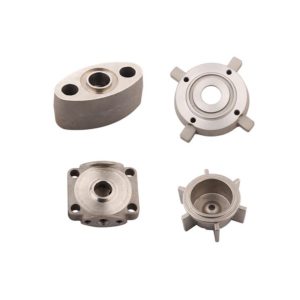
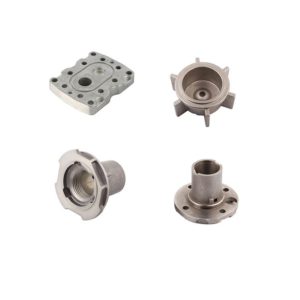
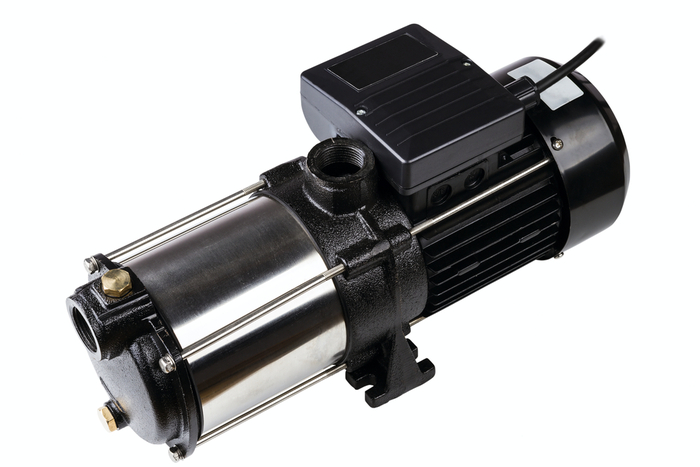
Компоненты клапанов и насосов:Они критически важны для работы различных механизмов. Отливки из нержавеющей стали позволяют изготавливать сложные формы, подходящие для компонентов клапанов и насосов. К таким компонентам относятся корпус клапана, рабочее колесо насоса, сальниковая крышка клапана и другие детали.
Применение в морской отрасли:Благодаря коррозионной стойкости и высокой жаростойкости различные стальные сплавы используются для производства морских компонентов.
Оборудование для пищевой промышленности:Благодаря антикоррозионным свойствам литые детали из нержавеющей стали применяются практически во всём оборудовании для пищевой промышленности. Одним из наиболее показательных примеров являются компоненты кофемашин.
Методы литья нержавеющей стали
Ниже описаны основные процессы литья нержавеющей стали:
Центробежное литьё:Центробежное литьё — один из наиболее эффективных методов литья. В отличие от других процессов, использующих давление и силу тяжести, здесь применяется центробежная сила. Данный метод удобен для создания полых конструкций и цилиндрических деталей.
В идеале в рамках этого процесса изготавливаются цилиндрические формы, а для получения отливок используется центробежная сила. Отливки являются изделиями многократного использования и обычно изготавливаются из железа или стали.
Центробежное литьё можно осуществлять двумя способами: вертикальным и горизонтальным. Различие между ними заключается в ориентации цилиндрических форм. В первом случае используются литейные машины, вращающие цилиндрические формы вертикально, во втором — горизонтально.
Литьё в песчаные формы:В этом методе используются песчаные формы для изготовления деталей по индивидуальным требованиям. Преимущество литья в песчаные формы состоит в высокой термостойкости.
Литьё по выплавляемым моделям:В данном технологическом процессе полости формы изготавливаются из пенопласта или воска. Модель покрывается огнеупорным материалом, образуя форму. Затем воск расплавляется при заливке расплавленного металла в форму. По завершении отливка охлаждается и затвердевает.
Непрерывная разливка:Этот метод также называют ручьевым литьём. Он широко используется в промышленности для формования нержавеющей стали заданной длины. Для этого расплавленная сталь подаётся в промежуточный ковш (тундиш), откуда поступает через вертикальную форму. Форма оснащена системой охлаждения для кристаллизации расплавленной стали. Главные преимущества этого метода — минимальные потери материала, высокая производительность и получение отливок высокого качества.
Литьё под давлением:Это один из наиболее востребованных и экономически эффективных методов производства высококачественных металлических отливок с формой, близкой к окончательной. Метод предполагает подачу расплавленной нержавеющей стали под высоким давлением в полость формы. Для создания полости используются стальные штампы необходимой конфигурации. После заполнения расплав быстро охлаждается и затвердевает, образуя отливку требуемой формы.
Угловое литьё:Конечным продуктом этого процесса являются угловые отливки, которые в основном используются для усиления грузовых контейнеров. Они продаются комплектами по восемь штук.
Литьё по выплавляемым моделям (метод потерянного воска):Этот метод предусматривает заливку расплавленной нержавеющей стали в восковые модели. Затем смоделированные образцы помещаются в формы. После этого восковую модель нагревают для выплавления воска и его удаления после готовности формы. Этот метод называется «литьём по выплавляемым моделям», поскольку воск в процессе уничтожается.
Изготовить модели можно двумя способами: прямым и косвенным. В первом случае отливки делаются непосредственно по восковым моделям, во втором — используются копии восковых моделей.
Литьё нержавеющей стали под давлением
Литьё под давлением — сложный и высокоточный процесс, обеспечивающий получение деталей из нержавеющей стали с точными размерами. В этом методе используются многоразовые формы — пресс-формы (штампы); отсюда и название. Процесс также требует специализированного оборудования: машин для литья под давлением и плавильных печей.
В основе этого метода лежит расплавление нержавеющей стали в печи при высоких температурах. Затем расплавленную сталь заливают в пресс-формы и дают ей остыть и затвердеть.
Используются два типа машин: машина с горячей камерой прессования, которая применяется для сплавов с низкой температурой плавления, и машина с холодной камерой прессования — для сплавов с высокой температурой плавления.
Преимущества литья нержавеющей стали по выплавляемым моделям
Литьё нержавеющей стали с применением различных сплавов обладает рядом существенных преимуществ:
- Высокая коррозионная стойкость
- Гибкость по размерам
- Жёсткие допуски
- Жаростойкость
- Возможность изготовления сложных форм
- Минимальная обработка поверхности после литья