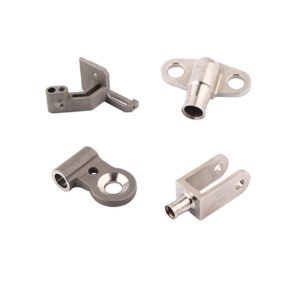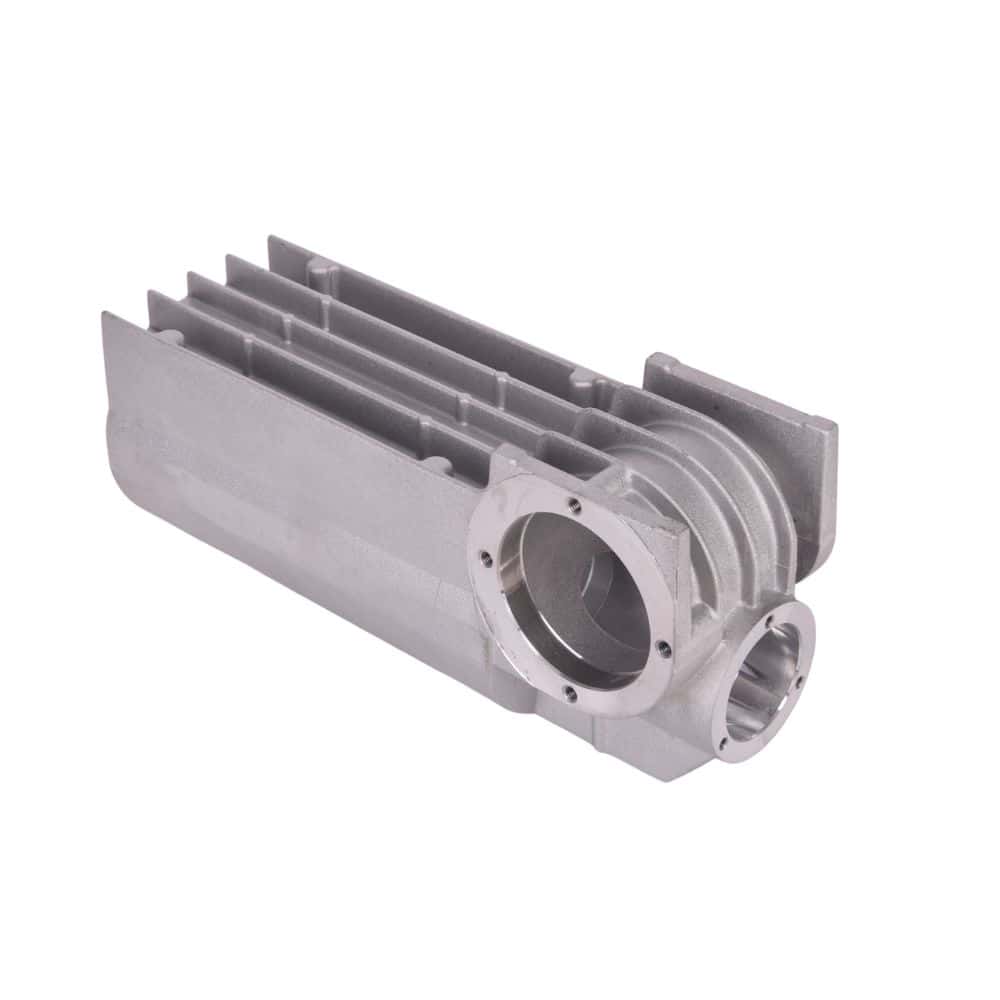

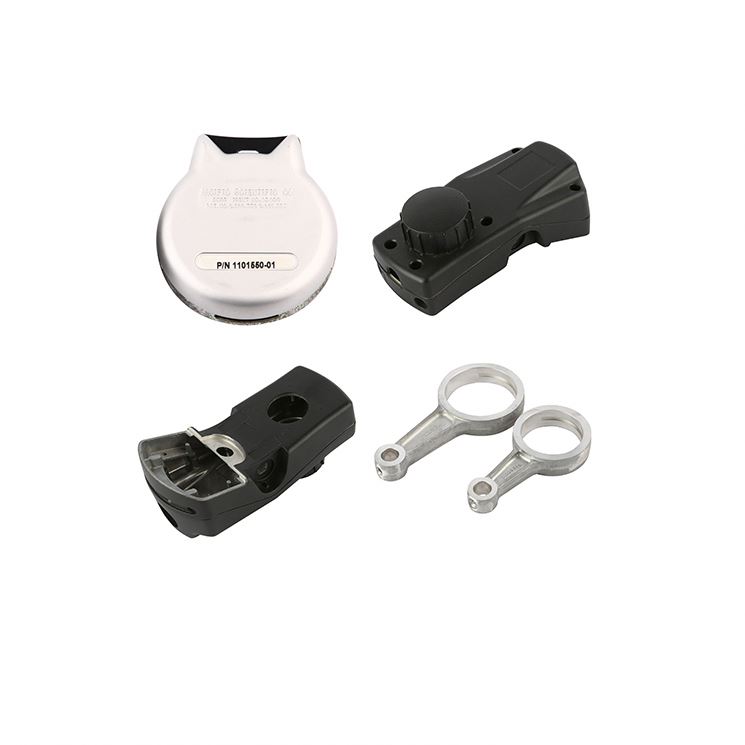
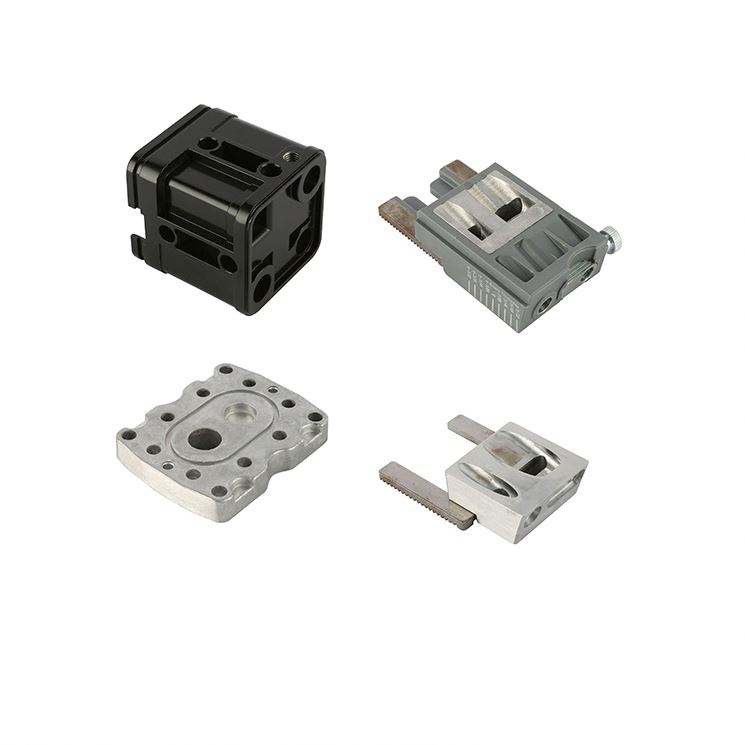
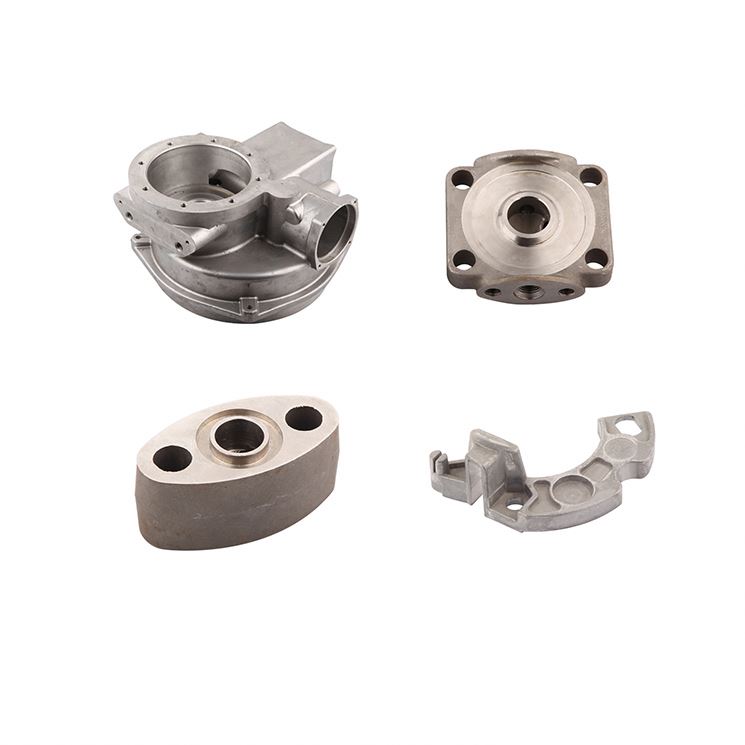
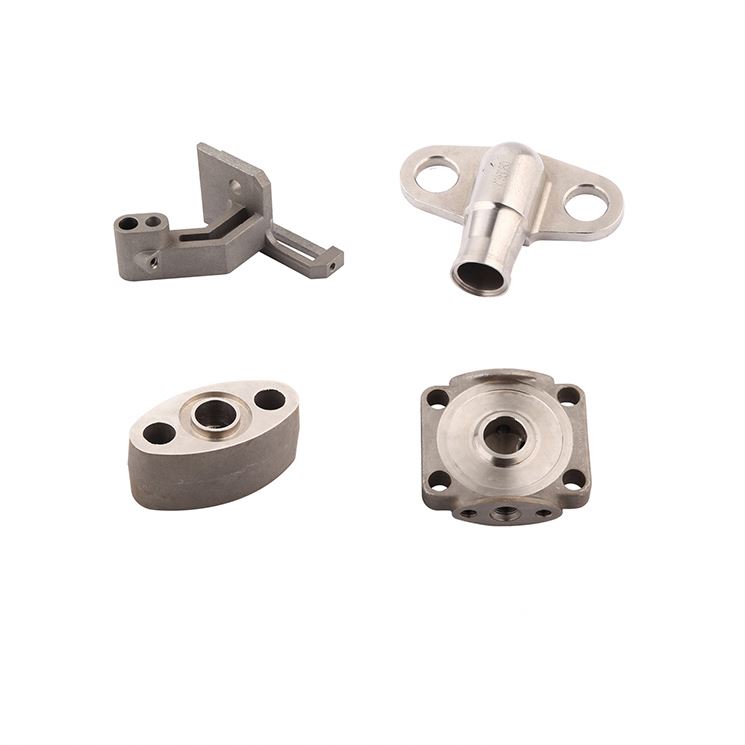
ステンレス鋼ダイカスト
ステンレス鋼は、鋳造製品の製造によく使われる材料です。他の鉄合金との大きな違いは、安定した不動態皮膜が形成され、湿気や空気から保護されることです。さらに、耐食性に優れているため、幅広い用途に適しています。ここでは、ステンレス鋼のダイカストについて知っておきたいことをすべてご紹介します。
ステンレス鋼鋳造とは
ステンレス鋼鋳造(ステンレス鋼インベストメント鋳造とも呼ばれます)は、溶融したステンレス鋼を模型または複数の金型キャビティに注入して、完成品を製造する工業的な方法です。まず、最終製品に求められる形状に合わせて金型キャビティを作製します。
次に、必要なステンレス鋼を溶けるまで加熱し、固体の金属を液体にします。
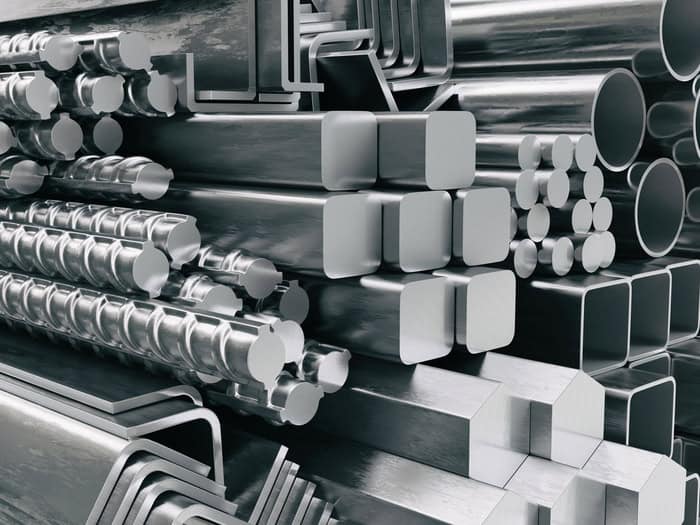
クロム系ステンレス鋼の加工とは異なり、この方法では寸法精度の高い製品を製造できるため、鋳造後の機械加工を最小限に抑えられます。
ステンレス鋼インベストメント鋳造に用いる材料の種類
ステンレス鋼は低炭素鋼の一種です。また、少量のクロムを含み、酸化クロムの皮膜を形成します。この皮膜により、ステンレス鋼は優れた耐食性を備え、酸素にさらされても耐久性を保ちます。ステンレス鋼のインベストメント鋳造に用いられる材料には、次のようなものがあります。
- 二相ステンレス鋼
- オーステナイト系ステンレス鋼
- マルテンサイト系ステンレス鋼
- 析出硬化系ステンレス鋼
- フェライト系ステンレス鋼
ステンレス鋼鋳造の工程
インベストメント鋳造では、ワックス模型をセラミックコーティングで覆い、セラミック金型を作製します。ワックスを溶かして取り除くと、セラミックコーティングが金型として残ります。次に、溶融したステンレス鋼を金型に流し込んで鋳造品を作ります。金属が冷えて固まったら、金型を取り外します。
ステンレス鋼インベストメント鋳造の用途
ステンレス鋼は、優れた物理的特性からさまざまな業界で利用されています。主な産業用途は次のとおりです。
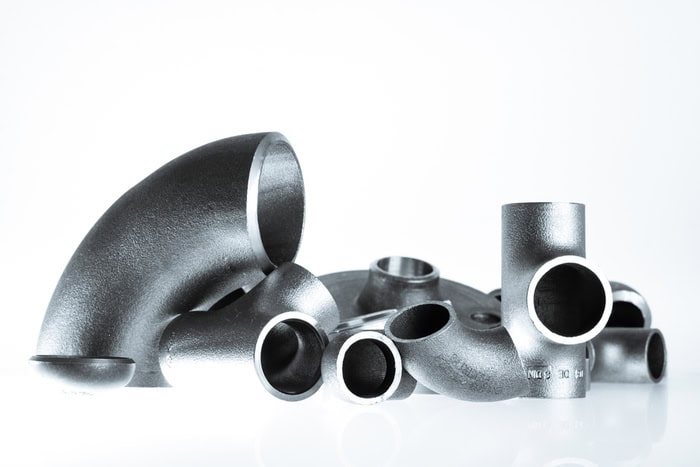
配管継手: 配管継手部品は、流量の調整、配管の接続、流れの方向変更などを目的に、幅広い業界で使用されています。少量生産の場合、ステンレス鋼鋳造は最も費用対効果の高い製造方法です。
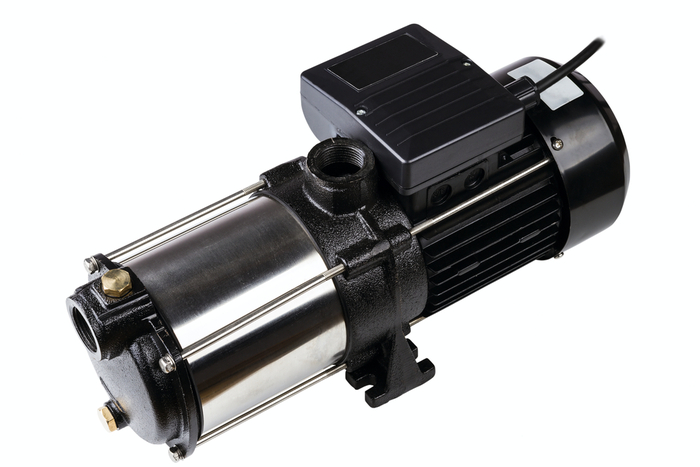
バルブ・ポンプ部品: これらは、さまざまな機器の動作に欠かせない部品です。ステンレス鋼鋳造では複雑な形状を製造できるため、バルブやポンプの部品に適しています。鋳造で製造される部品には、バルブボディ、ポンプインペラー、バルブグランドなどがあります。
船舶用途: 耐食性と耐熱性に優れているため、さまざまな鋼合金が船舶部品の製造に使用されています。
食品加工機械: 錆を防ぐ性質があることから、ステンレス鋼のインベストメント鋳造品は、ほぼあらゆる食品加工設備に使用されています。代表例の一つが、コーヒーマシンの部品です。
ステンレス鋼鋳造の方法
主なステンレス鋼鋳造の方法は次のとおりです。
ステンレス鋼の遠心鋳造: 遠心鋳造は、代表的な鋳造方法の一つです。圧力や重力を利用する他の方法とは異なり、遠心力を利用します。そのため、中空構造や円筒形部品の製造に適しています。
一般に、この方法では円筒形の金型を作製し、遠心力を用いて鋳造品を成形します。金型には鉄や鋼などの永久鋳型が使用されます。
遠心鋳造には、縦型遠心鋳造と横型遠心鋳造の2種類があります。円筒形金型の回転方向が異なります。縦型では、円筒形金型を垂直方向に回転させる鋳造機を使用します。一方、横型では、金型を水平方向に回転させます。
ステンレス鋼の砂型鋳造: 砂型を使用して、カスタム部品を製造する方法です。砂型鋳造は高温に耐えられるという利点があります。
ステンレス鋼のインベストメント鋳造: この鋳造方法では、発泡材またはワックスで金型キャビティを作ります。模型を耐火材で覆い、金型を形成します。その後、溶融金属を金型に流し込むとワックスが溶けます。最後に、鋳造品を冷却して固めます。
ステンレス鋼の連続鋳造: ストランド鋳造とも呼ばれる方法です。工業生産で特定の長さのステンレス鋼を鋳造する際によく用いられます。溶鋼をタンディッシュに注ぎ、垂直方向の金型へ流し込みます。この金型には冷却システムが備わっており、溶鋼を冷却して固化させます。この方法の主な利点は、材料の無駄が少ないこと、大量生産が可能なこと、品質の高い鋳造品を製造できることです。
ステンレス鋼の圧力ダイカスト: ニアネットシェイプの高品質な金属鋳造品を製造する、特に優れたコスト効率の高い方法の一つです。高圧で溶融したステンレス鋼を金型キャビティに注入します。金型キャビティは、必要な形状に加工した金型で作製します。溶融金属を金型に充填すると、すぐに冷却・固化し、目的の形状の鋳造品が完成します。
ステンレス鋼のコーナー鋳物: この方法で作られるコーナー鋳物は、主に輸送用コンテナの補強に使用されます。8個1組で販売されています。
ステンレス鋼のロストワックス鋳造: 溶融したステンレス鋼をワックス型に注入する方法です。ワックス模型を金型に入れた後、加熱してワックスを溶かし、排出します。この方法ではワックスを取り除くため、「ロストワックス鋳造」と呼ばれます。
ロストワックス鋳造には、直接法と間接法の2つの方法があります。直接法ではワックス模型から鋳型を作り、間接法ではワックス模型の複製を使用します。
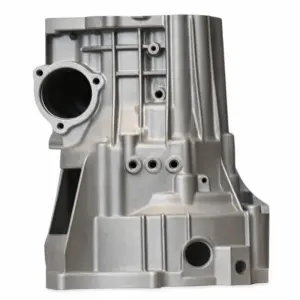
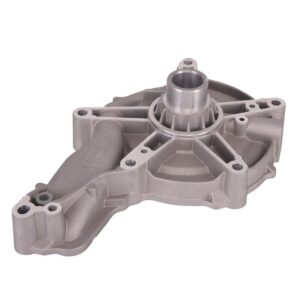
ステンレス鋼ダイカスト
ダイカストは、寸法精度の高いステンレス鋼部品を製造できる、複雑で精密な工程です。この方法では、ダイと呼ばれる再利用可能な金型を使用するため、ダイカストと呼ばれます。また、ダイカストマシンや炉など、さまざまな設備を使用します。
基本的な工程では、炉でステンレス鋼を高温で溶かします。次に、溶鋼をダイに注ぎ、冷却・固化させます。
ダイカストマシンには、2つの種類があります。一つはホットチャンバーマシンで、融点の低い合金の製造に使用されます。もう一つはコールドチャンバーマシンで、融点の高い合金の製造に用いられます。
ステンレス鋼インベストメント鋳造のメリット
さまざまな合金を用いたステンレス鋼のインベストメント鋳造には、次のような多くの利点があります。
- 優れた耐食性
- サイズの柔軟性
- 高い寸法精度
- 耐熱性
- 複雑な形状の製造が可能
- 鋳造後の表面仕上げを最小限に抑えられる