
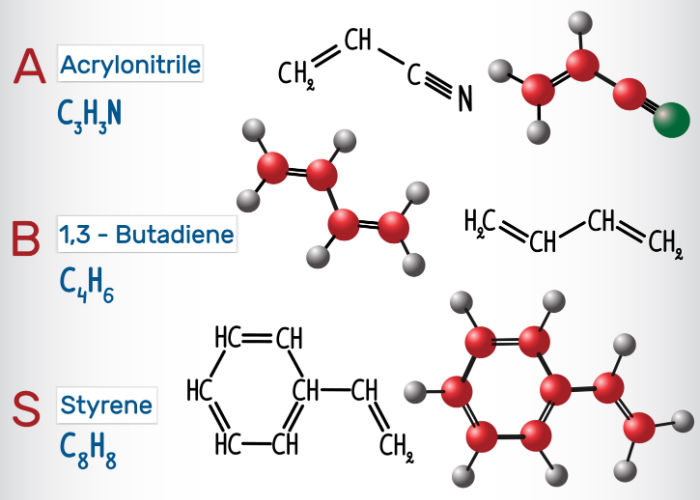
ABS-ը ակրիլոնիտրիլ-բուտադիեն-ստիրոլի հապավումն է։ Սա ջերմապլաստիկ պոլիմերի տեսակ է, որը բաղկացած է երեք հիմնական բաղադրիչից (մոնոմերից)՝ ակրիլոնիտրիլից, բուտադիենից և ստիրոլից։ Երեք մոնոմերներն ունեն տարբեր հատկություններ, որոնք միավորվելով ստեղծում են ամուր և հարվածակայուն ABS պլաստիկ։
Ներքեւում ավելի շատ ինֆորմացիա կա վանդակների վերաբերյալ:
Արխիվի մենեջեր
Ակրիլոնիտրիլը կազմված է պրոպիլենից և ամոնիակից։ Այն պլաստիկե դետալին հաղորդում է քիմիական նյութերի նկատմամբ բարձր դիմադրություն, կարծրություն և ջերմակայունություն։
Ֆոլդեր
Այն ազդում է պլաստմասսայե խողովակի վրա ։
Սթրեն
Ստիրոլը ստացվում է բենզոլը էթիլենով ալկիլացնելու միջոցով․ ձևավորվում է էթիլբենզոլ, որը ջրազրկվում է՝ ստանալով ստիրոլ։ Այն ապահովում է կոշտություն, լրացուցիչ ամրություն, փայլուն հարդարում և պատասխանատու է ABS պոլիմերի մշակելիության համար։
Moldie-ում առաջարկում ենք ներարկման ձուլման ծառայությունների լայն տեսականի, այդ թվում՝ ABS-ի պատվերով ներարկման ձուլում։ Մեր հաճախորդներին երաշխավորում ենք անխափան արտադրական գործընթաց։
ABS պլաստիկի հատկությունները
Ստորև ներկայացված են ABS նյութի որոշ հատկություններ․
ABS-ի քիմիական կառուցվածքը՝ (C₈H₈·C₄H₆·C₃H₃N)ₙ
Դիմադրություն․ ABS պլաստիկն ունի բարձր դիմադրություն քիմիական նյութերի, լարվածության, ջերմության և հարվածների նկատմամբ։
Կծկման գործակից․ դրա կծկման գործակիցը o.5–0.7 % է։
Ջերմաստիճան․ դրա բնորոշ ջերմաստիճանը 200-238 °C/392-460.4 °F է։
Հեղուկացման ջերմաստիճան․ ջերմապլաստիկը հեղուկանում է, երբ ջերմաստիճանը հասնում է 105°C / 221°F-ի։
Տիեզերական ձգողության ուժը ՝ 1.06
Առաձգական ամրություն․ 46 MPa (6600 PSI)
Հատկանշական է, որ ABS պլաստիկն ապահովում է ամրության, դիմադրության, էլեկտրական հատկությունների և այլ բնութագրերի գերազանց հավասարակշռություն։ Այս հատկությունների շնորհիվ պոլիմերն օգտագործվում է տարբեր կառուցվածքային կիրառություններում և արտադրանքի նախագծերում։
ABS-ի ներարկման ձուլման գործընթացը
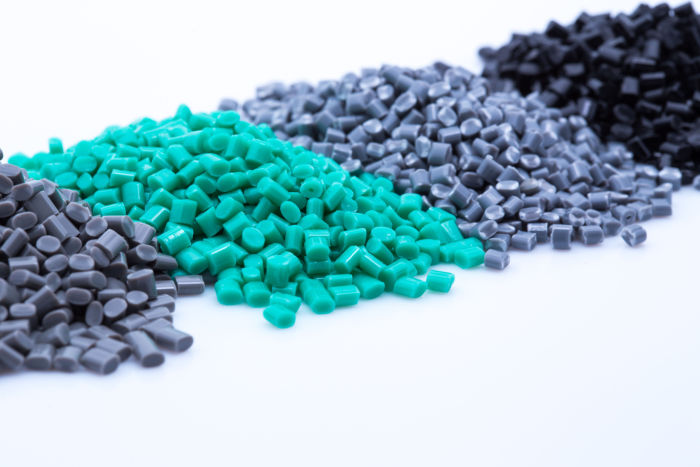
Ահա ABS-ի ներարկման ձուլման գործընթացի ցիկլը․
Ներարկում․ հատիկների տեսքով ABS պլաստիկը հալեցվում է մինչև հեղուկ վիճակ, ապա ներարկվում կաղապարի մեջ։ Ներարկման ժամանակը կախված է կիրառվող ներարկման ճնշումից, ներարկվող նյութի ծավալից (ABS-ի քանակից) և ներարկման հզորությունից։
Սառեցում․ հալված պլաստիկը սառչում և պնդանում է՝ ստանալով կաղապարի ձևը։ Սակայն նշենք, որ սառեցման ընթացքում կարող է կծկում առաջանալ։ Այդ պատճառով կաղապարի մեջ թույլատրվում է լրացուցիչ հալված նյութի հոսք՝ տեսանելի կաղապարային կծկումը նվազեցնելու համար։ Սառեցման ժամանակը կախված է պլաստիկի տարբեր ջերմադինամիկական հատկություններից և պատի առավելագույն հաստությունից։
Արտանետում․ բավարար սառեցումից հետո սառած դետալը կարելի է արտանետման համակարգով հանել կաղապարից։
ABS պլաստիկը կարելի է մշակել ստանդարտ մեքենաների մեծ մասով։ Այն հնարավոր է փչմամբ կամ ներարկմամբ ձուլել։ Բացի այդ, քանի որ դրա հալման ջերմաստիճանը ցածր է՝ մոտ 200°C կամ 392°F, այն լավագույնս մշակվում է FDM մեքենայով 3D տպագրության միջոցով։
Որպես ներարկման ձուլման հուսալի ընկերություն՝ մենք կիրառում ենք արտադրության նորագույն տեխնոլոգիաները՝ բարձրորակ ձուլված դետալներ արտադրելու և ABS-ի ձուլման ձեր բոլոր պահանջները լիովին բավարարելու համար։
ABS-ի ներարկման ձուլման տեխնիկաները
Բարակ պատերով դետալներ․ ABS-ի բարձր մածուցիկության պատճառով բարակ պատերով դետալների համար պետք է բարձրացնել ներարկման ճնշումը։
Հաստ պատերով դետալներ․ ստանդարտ տեխնիկաներով հաստ պատերով դետալների արտադրությունը կարող է հանգեցնել նստվածքային հետքերի։ Այդ պատճառով խորհուրդ է տրվում սեղմումային ներարկման ձուլումը։ Այս մեթոդով կաղապարի մեջ ավելացվում է հալված նյութի որոշակի քանակ՝ վերջնական արտադրանքը ստանալու համար։
Մեծ սնամեջ դետալներ․ գազով կամ ջրով օժանդակվող ներարկման ձուլման տեխնիկաները կարևոր են մեծ սնամեջ դետալներ արտադրելու համար։
Բազմանյութ բաղադրություն․ եթե նախատեսում եք տարբեր նյութերից բաղկացած դետալներ պատրաստել, կարող է անհրաժեշտ լինել վերաձուլում կամ ներդիրներով ձուլում։
ABS-ի ներարկման ձուլման մշակման նկատառումները
Ահա ABS-ի ներարկման ձուլման ընթացքում հաշվի առնելու մի քանի հանգամանք․
Պատի միատեսակ հաստություն
ABS պլաստիկի պատի հաստությունը պետք է միատեսակ լինի՝ լարվածությանը կամ դեֆորմացմանը դիմանալու համար։ Արտադրողը կարող է ամրությունն ավելացնել՝ լրացուցիչ կողեր կամ շառավիղներ կիրառելով։
ABS խեժերի նախնական չորացում
ABS պլաստիկ նյութը հակված է խոնավություն կլանելու՝ 0.2%–0.8% միջակայքում։ Խոնավության կլանումը կարող է մեծացնել աշխատանքի ցիկլերի տևողությունը, էներգիայի պահանջարկն ու ծախսերը։ Բացի այդ, խոնավությունը կարող է ձուլված դետալները պղտոր դարձնել։ Հետևաբար, արտադրողը պետք է ABS խեժերը մանրակրկիտ չորացնի նախքան արտադրությունը։ Չորացումը պետք է կատարվի 80-ից 90°C ջերմաստիճանում՝ առնվազն 2 ժամ։ Դա կլանման մակարդակը նվազեցնում է մինչև 0.1%-ից պակաս։
Ռադիոս
Որքան մեծ է շառավիղը, այնքան փոքր է պլաստիկ նյութի լարվածությունը։ Այնուամենայնիվ, չափազանց մեծ շառավիղը կարող է կաղապարի կծկում առաջացնել։ Հետևաբար, ABS-ի շառավղի և պատի հաստության հարաբերակցությունը պետք է լինի առնվազն 0.3։
ABS-ի ներարկման ձուլման ջերմաստիճանի կառավարում
ABS պլաստիկի՝ ծայրահեղ ջերմաստիճանների ազդեցությանը ենթարկվելը կարող է ջերմային քայքայում առաջացնել։ Դա հանգեցնում է ներարկմամբ ձուլված դետալի քիմիական և ֆիզիկական փոփոխությունների՝ քիմիական կապերի խզման հետևանքով։ Հետևաբար, կարևոր է ապահովել ջերմաստիճանի օպտիմալ կառավարում՝ 200 – 238°C / 392°F – 460.4°F միջակայքում։
Ներարկման ձուլման արագություն
Ներարկման ձուլման բարձր արագությունը կարող է նաև ջերմային քայքայում առաջացնել, նվազեցնել փայլը կամ գունազրկել պլաստիկ նյութը։ Ի հակադրություն՝ ներարկման ցածր արագությունը կարող է հանգեցնել կաղապարի ոչ լիարժեք լցման։ Այդ պատճառով արտադրողը պետք է հավասարակշռի թափը՝ արդյունավետ մշակման և բարձրակարգ ձուլված դետալների համար։
Ներարկման ճնշում
ABS պլաստիկն իր մածուցիկության պատճառով պահանջում է ներարկման բարձր ճնշում։ Սակայն չափազանց բարձր ճնշման դեպքում ձուլված դետալները կարող են ամուր կպչել միմյանց, և դրանց առանձնացումը կարող է ավելի թանկ արժենալ։ Հետևաբար, արտադրողը պետք է պահպանի օպտիմալ ճնշում՝ բարձրորակ վերջնական արտադրանք ստանալու համար։
ABS պլաստիկի մշակման պայմանները
Ներքեւում որոշ պայմաններ են հասկացվում.
Ներարկման ձուլման ճնշում․ ներարկման ճնշումը պետք է լինի 50 – 100 MPa միջակայքում։
Հակաճնշում․ թեև բարձր հակաճնշումն ապահովում է միատեսակ խառնում, այն կարող է նաև մաշվածություն առաջացնել։ Հետևաբար խորհուրդ է տրվում պահպանել 5 bar հակաճնշում։
Դարպասի և օդանցքի կառուցվածքը․ դարպասի և օդանցքի կառուցվածքը պետք է արդյունավետ նախագծվի։ Ուշադրություն դարձրեք հետևյալ պարամետրերին՝ դարպասի երկարությունը (1mm-ից պակաս), օդանցքի լայնությունը (4-6mm), հաստությունը (0.025-0.05mm) և անցուղու տրամագիծը (3mm)։
Հալման կետ․ հալման կետի առաջարկվող ջերմաստիճանը 200-ից 280°C միջակայքում է։
ABS-ի ներարկման ձուլման առավելություններն ու թերությունները
Ահա ABS պլաստիկի մի քանի առավելություններն ու թերությունները․
Առաջարկներ
Վերամշակելիություն․ ABS պլաստիկը կարելի է մի քանի անգամ վերամշակել և հալեցնել՝ առանց ֆիզիկական հատկությունները կորցնելու։
Ամուր և դիմացկուն․ ինչպես նշվել է, ABS պլաստիկը չի քայքայվում։ Այն ամուր է մնում նույնիսկ ցածր ջերմաստիճաններում։ Բացի այդ, ի տարբերություն այլ ջերմակայուն պլաստիկ նյութերի, ABS պլաստիկը չի այրվում կամ քայքայվում տաքացման, սառեցման կամ կրկին տաքացման ընթացքում։ Հետևաբար այն կարելի է մեկից ավելի անգամ տաքացնել։ Այն կհալվի և կդառնա հեղուկ, ուստի հեշտությամբ կարելի է ներարկման ձուլման ենթարկել։
Էներգիայի խնայողություն․ ABS-ի ներարկման ձուլման համար օգտագործվող մեքենաներն էներգախնայող են։ Դրանք նվազեցնում են էներգիայի սպառումը և ընդհանուր մշակման ժամանակը։ Ընդհանուր առմամբ, ABS պլաստիկի ձուլումը բարձրացնում է ջերմապլաստիկների արտադրության արդյունավետությունը։
Կրկնելիություն․ ABS-ի ներարկման ձուլման գործընթացը հնարավորություն է տալիս ստեղծել բարդ կիրառությունների համար բարդ արտադրանքներ։ Կարգավորվող ներարկման ձուլումը և այլ լրացուցիչ տեխնիկաները թույլ են տալիս կրկնելի արդյունքներ ստանալ և արտադրել բարձրորակ դետալներ։ Բացի այդ, ABS-ը դիմանում է ծայրահեղ ջերմաստիճաններին և պահպանում իր սկզբնական ֆիզիկական հատկությունները։
Ճկունություն․ ABS պլաստիկը ճկուն խեժ է՝ համակցման բացառիկ հնարավորություններով։ Այս բազմակողմանիությունը թույլ է տալիս մշակել տարբեր ոլորտների բաղադրիչների լայն տեսականի։
Բարձր ցուցանիշները եւ ցածր ցուցանիշները: Այդ իսկ պատճառով այն համապատասխանում է արտադրող լույսի եւ խթանիչների արտադրմանը:
Բարձր արտադրողականություն․ ABS պլաստիկի ձուլումը բարձր արդյունավետությամբ արտադրական տեխնոլոգիա է, որը թույլ է տալիս մեծ ծավալով արտադրություն՝ մարդկային նվազագույն միջամտությամբ։
Առաջարկներ
ՄԻԱՎ – ը ՝ վեբ կայքը, Ուլտրամանուշակագույն ճառագայթները (V), կարող են քայքայվել ։
Լվանալ դիմադրությունը’ Faction-ը, այն կարող է մոլորեցնել, եթե հնազանդվեն բարձր գնահատականների:
ABS-ի ներարկման ձուլման կիրառությունները
Ընդհանուր առմամբ, ABS պլաստիկը դիտարկեք, եթե ձեր նախատեսած արտադրանքը պետք է լինի կոշտ, դիմացկուն և թեթև։ Օրինակ՝ այն լայնորեն օգտագործվում է երաժշտական գործիքներ, կենցաղային տեխնիկա, համակարգչային մասեր և այլ բաղադրիչներ արտադրելու համար։ Ստորև ներկայացված են տարբեր ոլորտներում այլ համապատասխան կիրառություններ․
Շինարարությունը հիմնականում օգտագործվում է արդյունաբերական պլաստմասսայե արդյունաբերության եւ հարմարավետության մեջ, քանի որ այն մեծ ազդեցություն ունի պլաստմասսայե պլաստմասսայի վրա:
Ավտոմոբիլային ոլորտ․ օգտագործվում է որպես մետաղի այլընտրանք, հատկապես այն մասերի համար, որոնք պետք է թեթև լինեն։ Դրանց թվում են ամրագոտու մասերը, գործիքների վահանակները, հենասյան երեսպատումը, բռնակները և վահանակի բաղադրիչները։
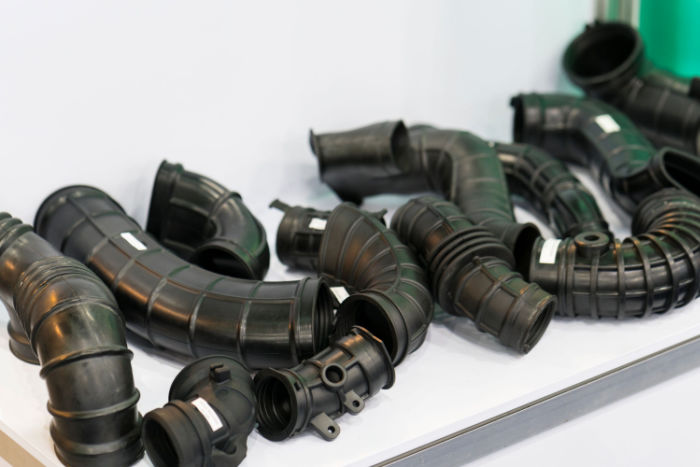
Էլեկտրաէներգիայի արդյունաբերությունը ։
Առևտրային կիրառություններ․ ABS-ի ներարկման ձուլումը սովորաբար օգտագործվում է տանը կիրառվող մասեր պատրաստելու համար։ Դրանց թվում են կառավարման վահանակները, փոշեկուլները, սառնարանների ներքին երեսպատումները և սննդի մշակիչները։
Թեև ABS-ը հարմար պլաստիկ է ներարկման ձուլման համար, ABS պլաստիկի ներարկման ձուլման գործընթացում կարող են առաջանալ հետևյալ տարածված խնդիրները․
Նստվածքային հետքեր․ առաջանում են, երբ ջերմապլաստիկ նյութը սառեցման փուլում անհավասարաչափ կծկվում է։ Դրանք կարող են առաջանալ նաև, երբ արտադրողները չափազանց շատ ջերմություն կամ ներարկման անբավարար ճնշում են կիրառում։ Բարեբախտաբար, արտադրողները կարող են կանխել դա՝ դարպասում բարձր ճնշում կիրառելով և արտաքին պատերը նախագծելիս միատեսակություն ապահովելով։
Ձևախախտում․ տեղի է ունենում անհավասար սառեցման դեպքում և առաջացնում դեֆորմացիա։ Ձևախախտում կարող է լինել նաև այն դեպքում, երբ նյութը արտանետվում է վաղաժամ՝ նախքան բավարար սառչելը։ Բարեբախտաբար, դա կարելի է կանխել հավասարաչափ դասավորված սառեցման անցուղիների միջոցով։
Մածուցիկություն․ ջերմաստիճանի բարձրացմանը զուգահեռ ABS պլաստիկի մածուցիկությունն աճում է։ Հետևաբար, հալման ջերմաստիճանը պետք է պահել օպտիմալ միջակայքում՝ ներարկմամբ ձուլված ABS դետալները կատարյալ ստանալու համար։
Բացի այդ, ABS պլաստիկը կարող է իդեալական չլինել արտաքին կիրառությունների համար, քանի որ դիմացկուն չէ կոշտ եղանակին և արևի լույսին։ Այնուամենայնիվ, լցանյութերի և հավելանյութերի միջոցով կարելի է բարձրացնել դրա ամրությունն ու ուլտրամանուշակագույն (UV) ճառագայթների նկատմամբ դիմադրությունը։ Լցանյութերի օրինակներ են չժանգոտվող պողպատի մանրաթելերը, նեյլոնը և ակրիլը։







