
Az öntvényvizsgálat – ahogy a neve is mutatja – a felületi, belső és méretbeli hibák felderítésének folyamata, amely biztosítja, hogy az öntött alkatrészek biztonságosan, a terveknek megfelelően működjenek.
Ebben a cikkben a nyomásos öntéssel készült alkatrészek vizsgálatára összpontosítunk, és világos áttekintést adunk az ellenőrzés alapjaitól a speciális alkalmazásokig és a gyakori kérdésekig.
A fémöntvény-vizsgálat három alapvető lépése
Az öntvényvizsgálat megőrzi az öntvény épségét, támogatja a gyártás teljes folyamatára kiterjedő minőségbiztosítást, és megelőzi a különféle hibák okozta meghibásodásokat.
[For a full breakdown of defect types and their root causes, refer to our dedicated Casting Defects Guide.]
Az ellenőrzési feladatokra a gyártási folyamat több pontján kerül sor. Ezek három szakaszba sorolhatók, amelyek mindegyike más kockázatokra összpontosít, és még azelőtt feltárja a problémákat, hogy azok a következő munkafázisba kerülnének vagy eljutnának az ügyfelekhez.
- Beérkező alapanyagok ellenőrzése: Az ötvözet összetételének és a betétanyag minőségének ellenőrzése.
- Gyártásközi ellenőrzés: A formák, magok és öntési feltételek felügyelete.
- Öntés utáni ellenőrzés: A méretek, a felületek és a belső minőség vizsgálata.
A következő fejezetben bemutatjuk a nyomásos öntéshez kapcsolódó vizsgálati és tesztelési módszereket, ismertetjük jellemzőiket, és példán keresztül azt is megmutatjuk, hogyan vizsgálnak egy nyomásos öntéssel készült alkatrészt.
Roncsolásmentes vizsgálati módszerek a nyomásos öntésnél
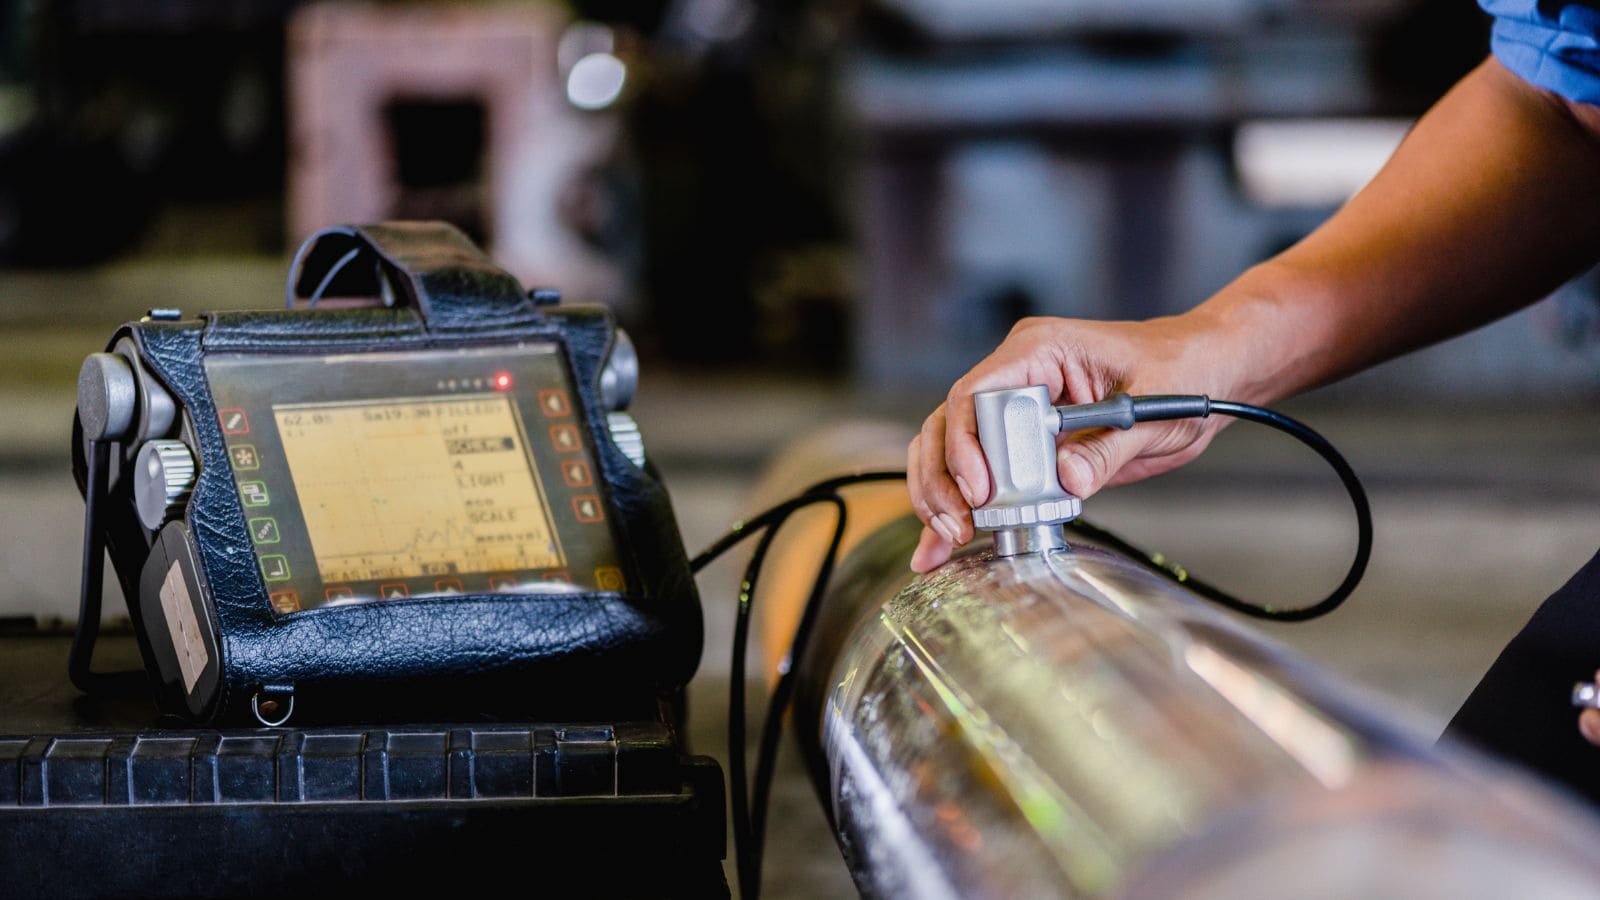
A roncsolásmentes vizsgálat, vagyis az NDT az alkatrész elvágása vagy eltörése nélkül ellenőrzi az öntvény minőségét. Az ellenőrök ezekkel a módszerekkel olyan repedéseket, porozitást és zárványokat keresnek, amelyek ronthatják a teljesítményt.
A gyártók gyakran több roncsolásmentes vizsgálati módszert kombinálnak, mivel mindegyik más típusú hibákat tár fel. Némelyik a felületi hibák vizsgálatára alkalmasabb, míg mások a belső jellemzők térfogati vizsgálatát teszik lehetővé.
Az öntvények gyakori roncsolásmentes vizsgálati módszerei közé tartozik a szemrevételezés, az ultrahangos vizsgálat (UT) és a radiográfiai vizsgálat (RT). A módszer kiválasztása az öntvény méretétől, anyagától és a minőségi követelményektől függ.
Szemrevételezési módszerek
A szemrevételezés a legtöbb öntvényvizsgálat első lépése. Az ellenőrök közvetlen megtekintéssel, nagyítással vagy egyszerű eszközökkel, például tükrökkel és videoszkópokkal keresik a látható hibákat.
A szemrevételezés a felületi hibák feltárására alkalmas, de a belső repedéseket vagy a felszín alatti gázüregeket nem képes észlelni. E korlátja ellenére értékes módszer, mert gyors, olcsó és könnyen elvégezhető.
Radiográfiai vizsgálat és digitális radiográfia
A radiográfiai vizsgálat (RT) röntgensugarakkal teszi láthatóvá az öntvény belsejét. A hagyományos radiográfia röntgenfelvételeket készít, míg a digitális radiográfia elektronikus képeket hoz létre.
Az RT tiszta képet ad a belső szerkezetről, és megbízható térfogati vizsgálatot tesz lehetővé. A fejlett lehetőségek közé tartozik a CT-vizsgálat, amely háromdimenziós képet készít az öntvényről. Egyes rendszerek az anyagvizsgálat érdekében a radiográfiát röntgenfluoreszcens vizsgálattal is kombinálják.
Ultrahangos vizsgálat
Az ultrahangos vizsgálat (UT) nagyfrekvenciás ultrahanggal keresi a belső hibákat. Az ellenőr hanghullámokat vezet az öntvénybe, majd méri a visszaverődő jeleket. A módszer vastag keresztmetszeteknél és sűrű fémeknél hatékony, ahol a röntgenhez való hozzáférés korlátozott lehet. Ezért számos öntöde UT-vizsgálatot végez a kritikus, teherhordó öntvényeken.
Ehhez a módszerhez azonban képzett szakemberekre és a vizsgálóberendezés megfelelő kalibrálására van szükség. Az UT ráadásul gyakran nem mutatja ki jól a felületi hibákat, ami ismét aláhúzza a kombinált megközelítés fontosságát.
Méret- és geometriai vizsgálat
A méret- és geometriai vizsgálat azt ellenőrzi, hogy az öntvény megfelel-e az előírt méretnek, alaknak és tűréseknek. Az illeszkedést, a működést és a későbbi megmunkálási lépéseket befolyásoló jellemzők mérésére összpontosít.
Méretvizsgálati módszerek
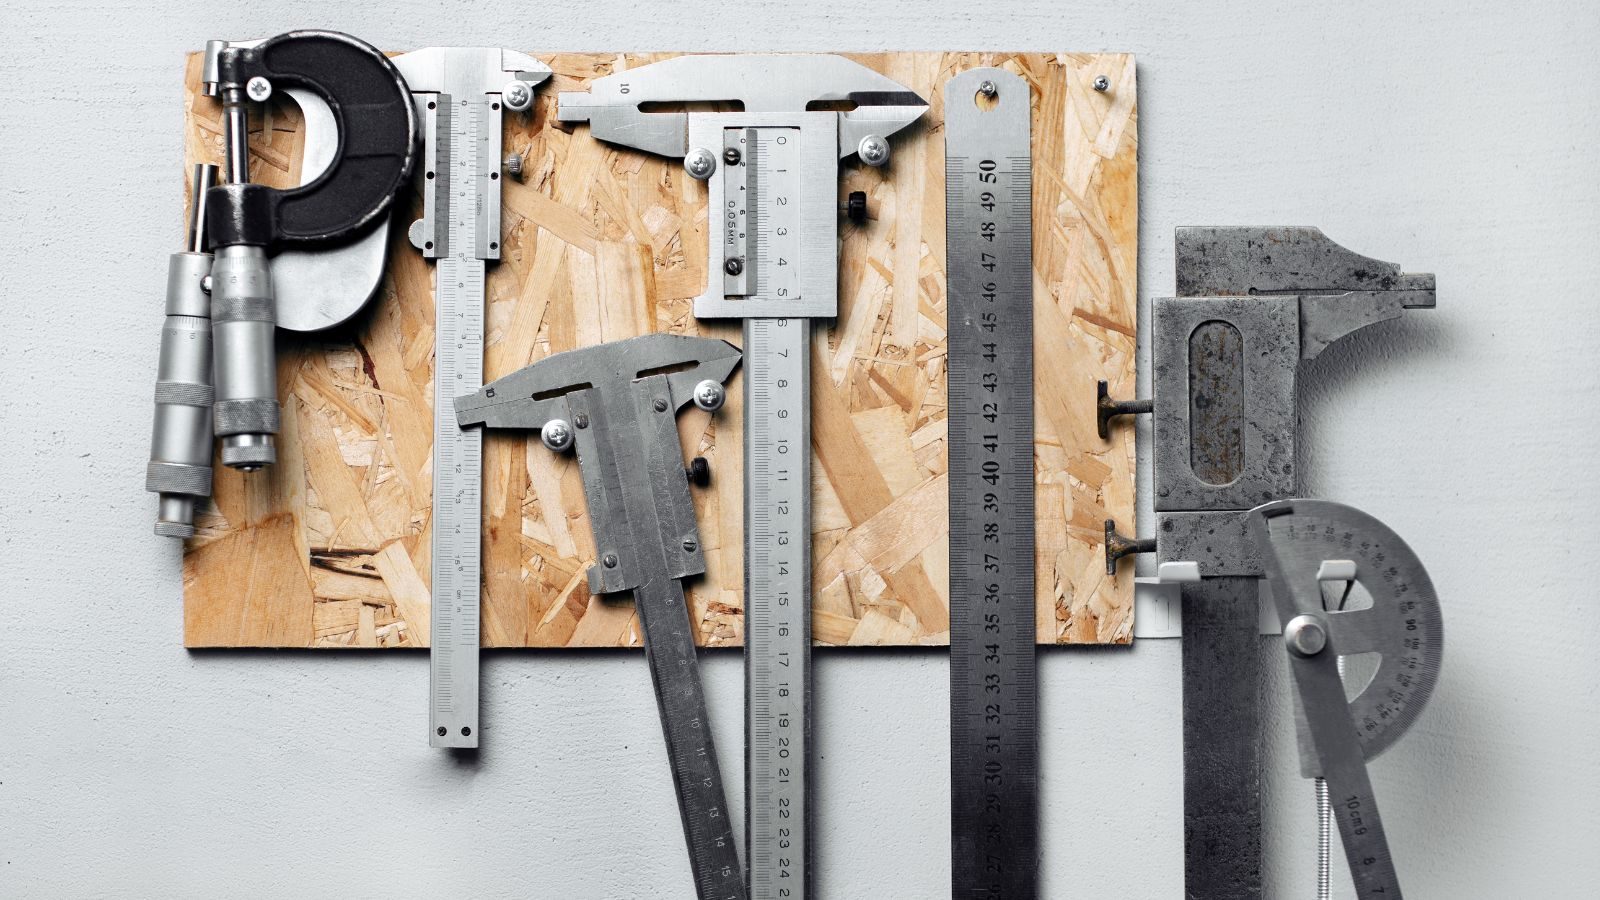
A méretvizsgálat során olyan fontos jellemzőket mérnek, mint a hossz, a vastagság, a furatméret és a szögek. Az ellenőrök az eredményeket a rajzon szereplő határértékekkel és tűrésekkel vetik össze.
A gyakori vizsgálóeszközök közé tartozik a tolómérő, a mikrométer, a magasságmérő és a határméret-ellenőrző idomszer. Ezek az eszközök jól használhatók egyszerű jellemzők mérésére és gyors üzemi ellenőrzésekre.
Összetett öntvények esetén az ellenőrök befogókészülékeket és mérőlapokat használnak az alkatrész helyzetének rögzítésére. Fontos a megfelelő beállítás, mert a rossz illesztés hibás eredményekhez vezethet. A tiszta felületek és az állandó hőmérséklet szintén javítják a mérés megbízhatóságát.
A jellemző ellenőrzések közé tartozik:
- Teljes hossz és szélesség
- A furatok átmérője és helyzete
- Falvastagság és síklapúság
- Párhuzamosság és merőlegesség
Koordináta-mérőgép (CMM) alkalmazásai
A koordináta-mérőgép, vagyis a CMM, három dimenzióban méri az öntvény geometriáját. Tapintófejével pontos pontadatokat gyűjt az alkatrész felületéről.
A CMM-rendszerek olyan összetett alakzatokat is megvizsgálnak, amelyeket kézi eszközökkel nehéz pontosan mérni. Ellenőrzik a valós helyzetet, a profilt, a síklapúságot és más geometriai tűréseket. Ez a képesség a szoros illesztést vagy pontos kapcsolódást igénylő alkatrészeknél különösen hasznos.
Számos CMM képes CAD-modellek importálására, így a tényleges mérési eredmények összevethetők a névleges geometriával. A rendszer ezután jól áttekinthető számértékekkel jelzi az eltéréseket. Ez segít feltárni a mintázatelmozdulást, a forma kopását és a megmunkálási ráhagyással kapcsolatos problémákat.
A CMM-vizsgálat szabályozott környezetben a leghatékonyabb. Az állandó hőmérséklet és a megfelelő befogás csökkenti a mérési eltéréseket és javítja az ismételhetőséget.
Méretelemzés és pontosság
A méretelemzés a mérési adatokat áttekintve ellenőrzi, hogy az öntvény megfelel-e a tervezési szándéknak. Nem csupán az egyedi méréseket vizsgálja, hanem több jellemző vagy alkatrész trendjeit is.
A pontosság több tényezőtől függ:
- A mérőeszköz kalibrálása és felbontása
- A kezelő technikája és a beállítás
- Az öntvény felületi állapota
- A környezeti feltételek szabályozása, különösen a hőmérséklet
Az ellenőrök vizsgálati jegyzőkönyvekben vagy digitális rendszerekben rögzítik az eredményeket. Ezek a nyilvántartások támogatják a nyomon követhetőséget és a folyamatirányítást.
Ha az eredmények megközelítik a tűréshatárokat, a méretelemzés segít eldönteni, hogy az öntvény még használható-e, vagy javításra szorul. Ez a lépés megóvja a további megmunkálást és a végső összeszerelést a költséges hibáktól.
Anyagellenőrzés és teljesítményvizsgálat
A méretvizsgálati és roncsolásmentes módszerek igazolják az alkatrész geometriáját és szerkezeti épségét, de magának az anyagnak a minőségéről nem adnak visszajelzést. E hiányosság áthidalására az ellenőrök további vizsgálati módszereket alkalmaznak a fém kémiai összetételének és mechanikai tulajdonságainak elemzésére.
A kémiai összetétel vizsgálata
A kémiai összetétel elemzése ellenőrzi, hogy az öntvény megfelel-e az ötvözetre vonatkozó előírásoknak. A laboratóriumok spektroszkópiával vagy röntgenfluoreszcens vizsgálattal mérik a fontos elemek, például a szén, a szilícium, a króm vagy a nikkel mennyiségét. Ezek a vizsgálatok olyan hibákat tárnak fel, amelyeket a szemrevételezés nem képes észlelni.
A kémiai összetétel kisebb változásai csökkenthetik a szilárdságot és a kopásállóságot, vagy repedéseket okozhatnak. Ezért az ellenőrök nem csupán a célértékekkel, hanem a meghatározott határértékekkel is összevetik az eredményeket. Számos üzemben minden olvadékból mintát vizsgálnak az eltérések szabályozására.
A kémiai elemzés igazolja, hogy az ötvözet megfelel az előírásoknak. Az eltérések ezután összefüggésbe hozhatók az ellenőrzés során azonosított, ismert hibamechanizmusokkal. Ezek a vizsgálatok nem károsítják az alkatrészt, és támogatják a következetes folyamatirányítást.
Keménység- és ütővizsgálat
A keménységvizsgálat a felületi benyomódással és kopással szembeni ellenállást méri. Az elterjedt módszerek közé tartozik a Brinell-keménységmérés és a Rockwell-keménységmérés. A Brinell-módszer a durva vagy szemcsés öntvényekhez megfelelő, míg a Rockwell gyorsabb üzemi ellenőrzésekre alkalmas.
A keménységi értékek szorosan összefüggnek az ötvözet összetételével és a hőkezeléssel. Sok keménységvizsgálat csak minimális károsodást okoz, de továbbra is a mechanikai tulajdonságok vizsgálatai közé tartozik. Az ütővizsgálat ennél tovább megy: egy bemetszett mintadarab megütésével méri a törés során elnyelt energiát.
Az ütővizsgálat megmutatja, hogyan viselkedik az öntvény hirtelen terhelés hatására. Ezek az adatok fontosak az ütésnek, rezgésnek vagy alacsony hőmérsékletnek kitett alkatrészeknél.
Üzemi terhelés- és nyomásvizsgálat
Az üzemi terhelésvizsgálat valós vagy szimulált terhelést alkalmaz, hogy igazolja az alkatrész működés közbeni teljesítményét. A terhelésvizsgálat során statikus súly, ciklikus erő vagy kombinált igénybevétel is alkalmazható. A módszer szabályozott körülmények között vizsgálja a merevséget, az alakváltozást és a meghibásodási pontokat.
A nyomásvizsgálat gyakori a folyadékot vagy gázt szállító öntvényeknél. Az alkatrészt lezárják és nyomás alá helyezik, hogy észleljék a szivárgást vagy a repedést.
A terheléses vizsgálat segíti a biztonság szempontjából kritikus alkatrészek végső jóváhagyását. Segítségével ellenőrizhető, hogy az öntvény a tényleges üzemi körülmények között is a terveknek megfelelően működik-e.
Példa a nyomásos öntvények vizsgálatára
Gyakran ismételt kérdések
Hogyan választják ki a gyártók az alkatrészeimhez megfelelő NDT-módszert?
A választás az anyagtól, az alkatrész fontosságától és a várható hibáktól függ. A biztonság szempontjából kritikus alkatrészek, például a kormánycsuklók esetében gyakran ultrahangos vagy röntgenvizsgálat szükséges a belső épség garantálásához.
Nagy sorozatban gyártott, nem teherhordó alkatrészeknél általában elegendő a szemrevételezés és a méretellenőrzés. A döntés kockázatértékelésen alapul, amely azt vizsgálja, hogy az alkatrész hol és hogyan hibásodhat meg.
Miben különbözik a prototípus nyomásos öntvény vizsgálata a sorozatgyártott alkatrészétől?
A prototípus vizsgálata az érvényesítésre és a folyamat fejlesztésére összpontosít, ezért jellemzően alaposabb, gyakran CT-vizsgálatot és részletes méretelemzést is magában foglal. A sorozatgyártásban az ellenőrzés hatékonysága és gyorsasága kerül előtérbe: például határidomszerekkel és mintavételi tervekkel gyorsan ellenőrzik, hogy a már stabilizált folyamat továbbra is megfelelő alkatrészeket gyárt-e.







