
A fröccsöntés a modern ipar egyik legfejlettebb gyártási technológiája. Változatainak száma a termelési igények növekedésével párhuzamosan egyre gyarapodik. Ebben a cikkben rövid, de pontos áttekintést nyújtunk a jelenleg alkalmazott fröccsöntési eljárásokról.
Mi határozza meg a fröccsöntést?
A fröccsöntés során fröccsöntőgéppel, nyomás alatt juttatják az olvadt alapanyagot egy acél- vagy alumíniumforma üregébe. Miután az anyag alkatrésszé szilárdul, kiveszik a formából, majd a ciklus kezdődik elölről. A fröccsöntés „típusát” három, egymással összefüggő tényező határozza meg: a szerszám felépítése, az anyagrendszer és a feldolgozási módszer. Bármelyik megváltoztatása módosítja a gazdaságosságot és a gyártási lehetőségeket.
A fröccsöntési eljárások fő típusai
Szabványos hőre lágyuló műanyagok fröccsöntése
A fröccsöntés egyik legelterjedtebb változata a szabványos hőre lágyuló műanyagok fröccsöntése, amely gyakori műgyantákat használ, például ABS-t, polikarbonátot (PC), polipropilént (PP), nejlont (PA) és olyan keverékeket, mint a PC/ABS. Alkalmas burkolatok, konzolok, keretek, háztartásigép-alkatrészek, illetve minden olyan termék gyártására, amelynek falvastagsága a hagyományos irányelvekhez igazodik (sok műgyanta esetében körülbelül 2–4 mm), és jellemzői mérsékeltek.
A műanyagok fröccsöntése nagy sorozatban a legalacsonyabb darabköltséget, a legszélesebb anyagválasztékot és kiforrott szerszámozási gyakorlatot kínálja. A családi szerszámok és a forrócsatornás rendszerek csökkentik a hulladékot. Optimalizált beömlőrendszerrel és hűtéssel a ciklusidő rövid, az ismételhetőség pedig kiváló. Általában ez az elsőként választott eljárás, kivéve, ha a geometria vagy a teljesítményigény speciális technológia alkalmazását indokolja.
Vékonyfalú fröccsöntés
A vékonyfalú fröccsöntést a hagyományos ökölszabályoknál vékonyabb, gyakran mindössze 0,4–0,8 mm-es, esetenként még vékonyabb alkatrészekhez használják; a megfelelő vastagság a műgyantától és az áramlási hossztól függ. Ilyen például az okostelefonok háza, az akkumulátorcsomagok és a nagy sűrűségű fogyasztói elektronikai termékek burkolata, ahol akár egy tized milliméter lefaragása is számít.
Az eljárásra a nagyobb fröccsnyomás, a nagyobb fröccssebesség és a gondosan kiegyensúlyozott elosztócsatorna-rendszerek jellemzők, amelyek hosszú, keskeny áramlási útvonalakon juttatják át a műgyantát. A szerszámhoz megfelelő szilárdságú acél, polírozott áramlási csatornák és intenzív légtelenítés szükséges. A gépeknek gyors reakcióidejűnek kell lenniük, a záróerőnek pedig elegendőnek ahhoz, hogy ellensúlyozza a csúcsüregnyomást.
Az eljárásnak azonban vannak kompromisszumai: a szerszámozás bonyolultabb, a feldolgozási ablak pedig szűkebb.
Mikrofröccsöntés
A mikrofröccsöntéssel milligramm és gramm közötti tömegű, mikroméretű jellemzőkkel rendelkező alkatrészek készülnek: például mikrofluidikai chipek, apró fogaskerekek, katétervégek vagy mikroszkóp-tárgyasztalok alkatrészei. A beömlőnyílások és a lövettérfogatok rendkívül kicsik, az anyag lebomlásának megelőzése érdekében pedig kritikus fontosságú a tartózkodási idő szabályozása.
Ez a csúcstechnológiás precíziós módszer 100 µm-nél kisebb méretű jellemzők kialakítására, szűk tűrések betartására és az adagok lövetről lövésre történő rendkívül egyenletes kimérésére is alkalmas. Az eljárás összetettsége miatt a felhasznált anyagok között előnyben részesülnek a stabil, tisztatérben is jól használható műgyanták (PEEK, PEI, orvosi minőségű PP). A szerszámozás költséges és kényes. Apró alkatrészek nagy sorozatú gyártásakor azonban nincs más módszer, amely felvenné vele a versenyt az ismételhetőség és a darabköltség terén.
Ráfröccsöntés, betétes fröccsöntés és többkomponensű fröccsöntés
Ráfröccsöntés
A ráfröccsöntés során egy anyagot egy másikra fröccsöntenek; jellemző példa a merev alapra felvitt puha elasztomer, például az elektromos kéziszerszámok markolatának csúszásgátló bevonata. Ez összeszereléshez szükséges alkatrészek nélkül javítja az ergonómiát, a tömítést, az ütéscsillapítást és a megjelenést.
Gyakori módszerek:
- Kétlépcsős ráfröccsöntés: először elkészítik a merev alapot, majd egy második formába helyezik, ahol ráfröccsöntik a puha réteget.
- Formán belüli ráfröccsöntés: egyetlen, forgó vagy az alkatrészt az üregek között áthelyező szerszámban történik.
Betétes fröccsöntés
A betétes fröccsöntés során egy előre behelyezett alkatrészt, gyakran fémbetétet, fröccsöntött műanyagba ágyaznak. Tipikus betétek a menetes betétek, perselyek, sajtolt érintkezők, mágnesek és érzékelőházak. Az eljárás kiváltja a másodlagos összeszerelést, továbbá javítja a kötés szilárdságát és a pozicionálási pontosságot.
A gyártás megkezdésekor a betéteket kézzel vagy automatizált módon helyezik be, majd kialakított elemekkel vagy vákuummal rögzítik, és műgyantával veszik körül. A szerszámnak kezelnie kell az eltérő hőtágulást, hogy elkerülje a repedést vagy a műanyag–fém határfelületen keletkező feszültséget.
Ideális megoldás, ha az alkatrésznek helyileg nagyobb mechanikai szilárdságra vagy vezetőképességre van szüksége, de teljes egészében fémből való gyártásra nincs szükség. Ilyenek például a fémmenetes orvosi Luer-csatlakozók, az acél kopófelülettel ellátott autóipari kapcsok vagy a beágyazott érintkezőkkel készülő csatlakozók.
Két- és háromkomponensű fröccsöntés
A többkomponensű fröccsöntés során két vagy több anyagot (vagy színt) fröccsöntenek egymás után ugyanabban a gyártócellában, gyakran ugyanabban a szerszámban. A forgó szerszámlapok, a magvisszahúzó mechanizmusok vagy az indexelő rendszerek automatikusan a következő üreghez mozgatják a részben elkészült alkatrészt. Az eljárással kézi kezelés nélkül alakíthatók ki folytonos kötések, tiszta színhatárok, integrált tömítések, élő zsanérok vagy kemény-puha kombinációk. Egyedi funkciók, például átlátszatlan testbe fröccsöntött átlátszó ablakok kialakítását is lehetővé teszi.
Gáz- és vízrásegítéses, valamint ko-injektálásos fröccsöntés
Gázrásegítéses fröccsöntés
A gázrásegítéses fröccsöntés során a formaüreg részleges feltöltése után inert gázt – jellemzően nitrogént – juttatnak be. A gáz üreges csatornákat alakít ki a vastagabb szakaszokban, a megolvadt műanyagot a távolabbi részek felé nyomja, és olyan alkatrészeket eredményez, amelyeken kevesebb beszívódás, vetemedés és súly jellemző. Az eljárás a szerszám kialakításával szemben is különleges követelményeket támaszt, mivel a légtelenítést és a gázbevezető tüskéket gondosan kell megtervezni.
Sokféle műanyag termék gyártható vele, például nagy méretű fogantyúk, TV-keretek, bútorelemek és vastag bordázatú, motorháztető alatti autóipari fröccsöntött alkatrészek. Vastagabb, látható felületek is készíthetők beszívódási nyomok nélkül, a ciklusidő pedig azáltal csökkenthető, hogy eltávolítják a hűtést igénylő anyagtömeg egy részét.
Vízrásegítéses fröccsöntés
Hasonló elv, más közeggel. A vízrásegítéses fröccsöntés során vizet juttatnak be üreges szakaszok kialakítására; különösen alkalmas összetett, hosszú, ívelt cső alakú formák gyártására, például autóajtó-fogantyúk, ablakmosó-folyadék-vezetékek és háztartásigép-csövek előállítására.
Ennek a gyártási eljárásnak az előnye a gyorsabb hőelvonás (a víz gyorsan hűt), a sima belső fal és bizonyos geometriák esetén a gázzal történő eljáráshoz képest egyenletesebb üreges keresztmetszet. A szerszámozásnak biztosítania kell a víz kezelését, a korrózióállóságot és a pontos vízelvezetést.
Ko-injektálásos (szendvics-) fröccsöntés
A ko-injektálással héj–mag szerkezet készül: egy nagy teljesítményű vagy esztétikus külső réteg vesz körül egy másik műgyantából álló magot. A mag készülhet újrahasznosított polimerből, záróanyagból vagy meghatározott tulajdonságokkal rendelkező műgyantából (például a merevség és a tömeg arányát javító habosított magból). Ez az eljárás akkor a legalkalmasabb az anyagköltség optimalizálására, ha a megjelenés vagy az előírásoknak megfelelő érintkezőréteg megtartása is fontos. Az élelmiszer-csomagolásoknál gyakran alkalmaznak záróréteget, a fogyasztási cikkeknél pedig esztétikai és teljesítménybeli okokból újrahasznosított magot használhatnak szűz alapanyagból készült külső réteg alatt.
Elasztomer-, LSR- és hőre keményedő műanyagok fröccsöntése, RIM
Folyékony szilikongumi (LSR) fröccsöntése
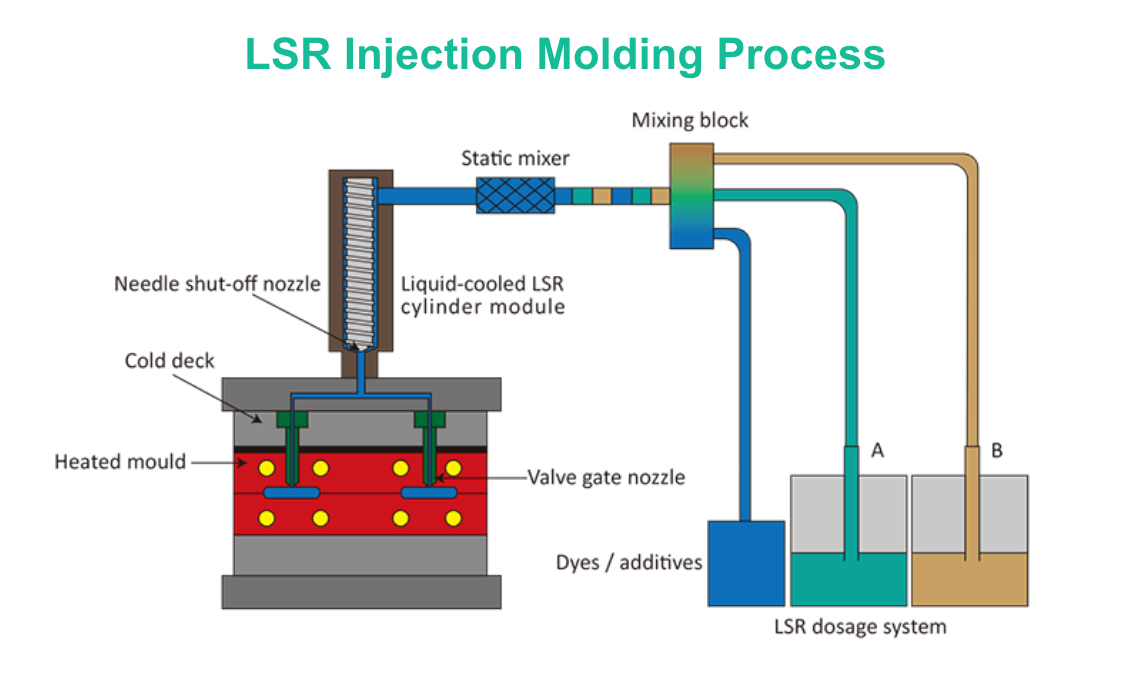
Az LSR-fröccsöntés során kétkomponensű, platinával térhálósodó szilikonrendszereket adagolnak és kevernek össze a gépnél, majd hidegcsatornás szerszámba fröccsöntenek, ahol az anyag a fűtött formaüregben kikeményedik. Mivel az LSR hőre keményedő elasztomer, nem olvasztható újra: hő hatására térhálósodik és megtartja az alakját.
Az LSR kiváló vegyszerállóságot, biokompatibilitást, széles üzemi hőmérséklet-tartományt és tisztatér-kompatibilitást kínál. Alkalmas tömítések, babatermékek, viselhető eszközök, orvostechnikai alkatrészek és lencsékhez használt optikai minőségű szilikonok gyártására.
TPE/TPV- és gumifröccsöntés
A hőre lágyuló elasztomerek (TPE-k) és a hőre lágyuló vulkanizátumok (TPV-k) gumiszerűen viselkednek, de hagyományos hőre lágyuló műanyagokat feldolgozó gépeken alakíthatók, így újrahasznosíthatók, és merev alapokra is ráfröccsönthetők. Gyakori felhasználási területeik a markolatok, tömítések, harmonikák és rezgéscsillapítók.
Ha valódi gumira van szükség, a nitril-, EPDM- és fluorelasztomerek, valamint a gumifröccsöntés során használt egyéb anyagok a szerszámban keményednek ki. A ciklusidő hosszabb, a szerszámnak pedig kezelnie kell a térhálósodás kinetikáját és az illékony anyagok elvezetését. Az anyagválasztást gyakran a vegyszer- és hőállósági követelmények határozzák meg.
Hőre keményedő műanyagok fröccsöntése és reakciós fröccsöntés (RIM)
A hőre keményedő műanyagok fröccsöntése visszafordíthatatlanul kikeményedő műgyantákat használ: fenolgyantákat, epoxigyantákat és bizonyos poliésztereket. A reakciós fröccsöntés (RIM) során kis viszkozitású, reaktív komponenseket – jellemzően poliuretánrendszereket – kevernek össze, majd a formába injektálnak, ahol azok polimerizálódnak. Nagy paneleknél és burkolatoknál, energiaelnyelő lökhárítóknál, valamint integrált bordázattal rendelkező szerkezeti elemeknél alkalmazzák. A RIM különösen alkalmas vastag, nagy méretű alkatrészek gyártására, mivel kisebb belső feszültséget eredményez, és alacsony kezdeti viszkozitása miatt kisebb záróerőt igényel.
Az anyagok tulajdonságai miatt a hulladék nem olvasztható újra, a szerszám hőmérséklete és a kikeményedési ciklus pedig jelentősen befolyásolja az áteresztőképességet. Rövid sorozatú, nagyméretű alkatrészek esetén azonban a RIM összköltsége gyakran kedvezőbb, mint a hőre lágyuló műanyagok szerszámozásáé.
Porkohászati fröccsöntés (MIM/CIM)
Fémfröccsöntés (MIM)
A MIM során finom fémporokat kevernek polimer kötőanyaggal, így fröccsönthető alapanyag jön létre, amelyből összetett alakú alkatrészek készíthetők. Fröccsöntés után a kötőanyagot eltávolítják, majd az alkatrészeket szinterezik, hogy a fém tömörebbé váljon; így jellemzően az elméleti sűrűség 95–99%-át érik el.
Az eljárás előnye a kis méretű, összetett fémalkatrészek kivételes részletgazdagsága: ilyenek a fogaskerekek, reteszek, zsanérok, sebészeti eszközök és lőfegyver-alkatrészek. Nagy sorozatban, nehezen forgácsolható geometriák esetén a MIM a CNC-megmunkálás versenytársa.
Kerámiafröccsöntés (CIM)
A CIM a MIM-hez hasonló elven működik, de olyan kerámiaporokat használ, mint a cirkónium-oxid vagy az alumínium-oxid. Finom részletekkel rendelkező, kopásálló, elektromosan szigetelő és magas hőmérsékletnek ellenálló alkatrészek gyártását teszi lehetővé, például fúvókákét, fogászati alkatrészekét és érzékelők szigetelőelemeiét.
Összegzés
A fröccsöntési eljárások sokfélesége a modern gyártás egyik alapelvét hangsúlyozza: az adott feladathoz a megfelelő technológiát kell választani. A számos változat azt bizonyítja, hogy nincs minden helyzetben egyformán legjobb módszer; mindegyik egy-egy konkrét igényre szabott megoldást kínál.
Egy adott fröccsöntési típus kiválasztása végső soron stratégiai döntés, amely túlmutat az alkatrész geometriáján. Ahhoz, hogy megfelelő gyártási eljárást válasszon az alkatrészeihez, a döntés előtt minden befolyásoló tényezőt figyelembe kell vennie. Másik lehetőségként együttműködhet egy gyártóval, és ipari szakértők segítségét kérheti.
Gyakran ismételt kérdések
Melyek a speciális eljárások legfontosabb költségtényezői magán a szerszámon kívül?
Bár a szerszámozás jelentős kezdeti költséggel jár, a folyamatos kiadásokat nagymértékben befolyásolja az alkalmazott eljárás. A fő költségtényezők közé tartozik az anyagveszteség (a hagyományos fröccsöntésnél az elosztócsatornákból származó hulladék, a forrócsatornás rendszereknél pedig annak hiánya), a ciklusidő (vastag alkatrészeknél vagy hőre keményedő műanyagok esetén hosszabb ciklusok), a másodlagos műveletek (PIM esetén a kötőanyag eltávolítása és a szinterezés, valamint az alkatrészek utómegmunkálása), továbbá a szükséges automatizálás mértéke.
Kombinálhatók ezek a különböző fröccsöntési eljárások egyetlen alkatrészen belül?
Igen. A hibrid megoldások a fejlett gyártás egyik legizgalmasabb irányát képviselik. Egy vastag szakasz például gázrásegítéses fröccsöntéssel üregessé tehető, majd egy második műveletben mikrofröccsöntött elemekkel egészíthető ki. Másik példa, amikor betétes fröccsöntéssel helyeznek be egy fémelemet, amelyre később puha tapintású TPE-réteget fröccsöntenek. Ez azonban gyakran kifinomult gyártástervezést és több gyártócellát igényel.







