
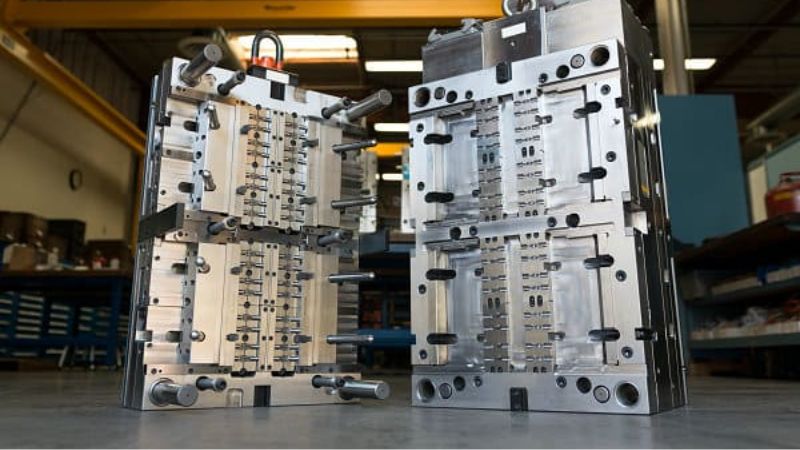
Bár a fúvásos öntés és a fröccsöntés egyaránt a műanyagok formázását szolgálja, eltérő eljárásokkal működnek, és különböző alkalmazásokhoz alkalmasak.
A fúvásos öntés és a fröccsöntés közötti fő különbségek ismerete kulcsfontosságú azoknak a gyártóknak, akik optimalizálni szeretnék termelési folyamataikat és elérni a kívánt eredményeket.
Ez a cikk bemutatja az egyes módszerek sajátosságait, előnyeit és ideális alkalmazási területeit, valamint átfogó összehasonlítást nyújt a megalapozott döntésekhez a gyártás világában.
Mi a fröccsöntés?
A műanyag fröccsöntés olyan formázási eljárás, amely során az olvadt műanyagot egy részletgazdag szerszámba fecskendezik, majd hagyják lehűlni és megkeményedni. Kiválóan alkalmas precíz, összetett és tömör alkatrészek gyártására, ezért ideális autóipari alkatrészekhez és orvostechnikai eszközökhöz.
Milyen típusai vannak a fröccsöntésnek?
- Hőre lágyuló műanyagok fröccsöntése: Ez a fröccsöntés leggyakoribb formája. A hőre lágyuló műanyagok jelentősebb minőségromlás nélkül többször is felmelegíthetők, megolvaszthatók és újraformázhatók.
- Hőre keményedő műanyagok fröccsöntése: A hőre lágyuló műanyagokkal ellentétben a hőre keményedő műanyagok a térhálósodás (melegítés) során kémiai változáson mennek keresztül, és keménnyé, visszafordíthatatlanná válnak. Megszilárdulásuk után ezek az anyagok már nem olvaszthatók meg újra, így a belőlük készült termékek hőállóbbak és tartósabbak.
- Fémfröccsöntés (MIM): A fémfröccsöntéssel (MIM) kis méretű, összetett fémalkatrészek készíthetők. Az eljárás során finom fémporokat kötőanyaggal kevernek össze, így alapanyagot hoznak létre, amelyet egy szerszámba fecskendeznek. A formázást követő szinterezés során eltávolítják a kötőanyagot, a fémporokat pedig tömör alkatrésszé olvasztják össze.
- Folyékony szilikongumi fröccsöntése (LSR): A folyékony szilikongumi (LSR) fröccsöntése szilikonalkatrészek gyártására szolgál. Az eljárással rugalmas, szélsőséges hőmérsékleteknek is ellenálló alkatrészek készíthetők, ezért kiválóan alkalmas orvostechnikai alkalmazásokhoz, konyhai eszközökhöz és ipari tömítésekhez.
- Gázrásegítéses fröccsöntés: A gázrásegítéses fröccsöntés során gázt (általában nitrogént) fecskendeznek a szerszámban lévő olvadt műanyagba. Ez csökkenti a szükséges anyagmennyiséget, és üreges részeket hoz létre a késztermékben. A technika mérsékli az anyagfelhasználást, és könnyebb, szerkezetileg stabil termékek gyártását teszi lehetővé.
- Reakciós fröccsöntés (RIM): A főként poliuretánhoz és más hőre keményedő polimerekhez használt reakciós fröccsöntés (RIM) során két folyékony összetevőt kevernek össze. Ezek a szerszámban kémiai reakcióba lépnek, és kialakítják a végleges, szilárd alkatrészt. Az eljárás különböző vastagságú, könnyű és erős alkatrészek gyártására ideális.
Mi a fúvásos öntés?
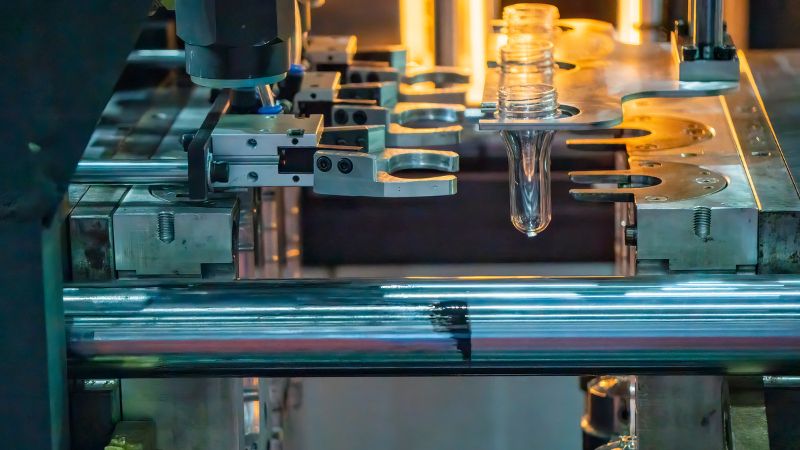
A fúvásos öntés során először egy parizonnak nevezett üreges műanyag csövet alakítanak ki. Ezután sűrített levegő tágítja a csövet a szerszám formájára. Ezt a gyártási eljárást leginkább palackok és tartályok készítésére használják, mivel gyorsan lehet vele egyenletes, üreges termékeket előállítani.
Milyen típusai vannak a fúvásos öntésnek?
- Extrúziós fúvásos öntés (EBM): Az extrúziós fúvásos öntés a fúvásos öntés legegyszerűbb és legelterjedtebb formája. Az eljárás során az olvadt műanyag csövet (parizont) függőlegesen extrudálják egy nyitott szerszámba. Amint a szerszám a parizon körül bezárul, sűrített levegőt fújnak a csőbe, így a műanyag felveszi a szerszám alakját.
- Fröccsöntéses fúvás (IBM): A fröccsöntéses fúvás a fröccsöntést és a fúvásos öntést egyesíti, így rendkívül pontos és egyenletes falú üreges alkatrészek készíthetők. Először fröccsöntéssel egy kémcső alakú előformát vagy parizont készítenek. Ezután az előformát egy fúvóállomásra helyezik át, ahol újramelegítik, majd a végleges alakjára fújják.
- Nyújtásos fúvásos öntés (SBM): A nyújtásos fúvásos öntést gyakran használják könnyű, átlátszó és erős műanyag palackok, például italos palackok gyártására. Az anyagból először fröccsöntéssel előformát készítenek, majd újramelegítik és tengelyirányban, illetve sugárirányban megnyújtják, miközben levegőt fújnak bele. A nyújtás során a polimerláncok rendeződnek, így a késztermék erősebb és átlátszóbb lesz.
- Koextrúziós fúvásos öntés: Az koextrúziós fúvásos öntés az extrúziós fúvásos öntés egyik változata, amely lehetővé teszi több műanyagréteg egyidejű extrudálását. A különböző anyagok egy alkatrészben történő kombinálásával olyan tulajdonságok érhetők el, mint a jobb záróképesség, a nagyobb szilárdság vagy a kívánt megjelenés.
- Nyújtásos fröccsöntéses fúvás (ISBM): A nyújtásos fúvásos öntés fejlett változata, a nyújtásos fröccsöntéses fúvás (ISBM) kétlépéses eljárás. Fröccsöntéssel kezdődik, amelynek során pontos méretű előformát készítenek. Ezt egy fúvógépbe helyezik át, ahol egyetlen műveletben megnyújtják és felfújják. A nyújtás során kialakuló tájolás maximalizálja az anyag szilárdságát és átlátszóságát.
- Folyamatos fúvásos öntés: A folyamatos fúvásos öntésnél a parizont (műanyag csövet) folyamatosan extrudálják, miközben a késztermékeket kiveszik a szerszámból. Ezt az eljárást gyakran használják nagy kibocsátású gyártásnál, ahol a termelés folyamatos, a szerszámok pedig gyorsan váltják egymást a nagy sebességű gyártási igények kielégítésére.
A fröccsöntés és a fúvásos öntés fő különbségei
Anyagok és alkalmazások
A(z) fröccsöntés során gyakran használnak hőre lágyuló műanyagokat és elasztomereket. Ezek az anyagok ellenállnak a nagy nyomásnak és a magas hőmérsékletnek, így tömör termékek készíthetők belőlük.
A fúvásos öntés népszerű alapanyagai közé tartozik a polietilén, különösen a HDPE, valamint a polivinil-klorid (PVC). A HDPE-t szilárdsága és tartóssága miatt használják széles körben, míg a PVC rugalmasságot biztosít. A fúvásos öntést gyakran alkalmazzák fogyasztási cikkek gyártására.
Szerszámtervezés és összetettség
A fröccsöntéshez, a szerszámokat acélból vagy alumíniumból készítik. A szerszám egy vagy több, a kívánt termék alakjához igazodó üreget tartalmaz. Az olvadt műanyagot ezekbe az üregekbe préselik.
A fúvásos öntésnél, beleértve az extrúziós és a fröccsöntéses fúvást is, szintén használnak szerszámokat. Ezek egyszerűbbek is lehetnek, különösen extrúziós fúvásnál. A szerszám úgy alakítja ki az üreges alkatrészt, hogy levegővel kitágítja a felmelegített műanyag parizont. A nyújtásos fúvásos öntéshez összetettebb szerszámra van szükség, amely pontos méreteket biztosít az átlátszó palackok gyártásához.
A szerszámköltségek általában magasabbak a fröccsöntésnél, mivel a szerszám kialakítása részletesebb.
Gyártóberendezések típusai
A fröccsöntőgépnek van egy fröccsegysége és egy szerszámzáró egysége. A fröccsegység megolvasztja a műanyagot, és a szerszámba juttatja. Ezek a gépek nagy nyomást igényelnek, de nagy pontosságot tesznek lehetővé, így kiválóan alkalmasak összetett műanyag alkatrészek gyártására.
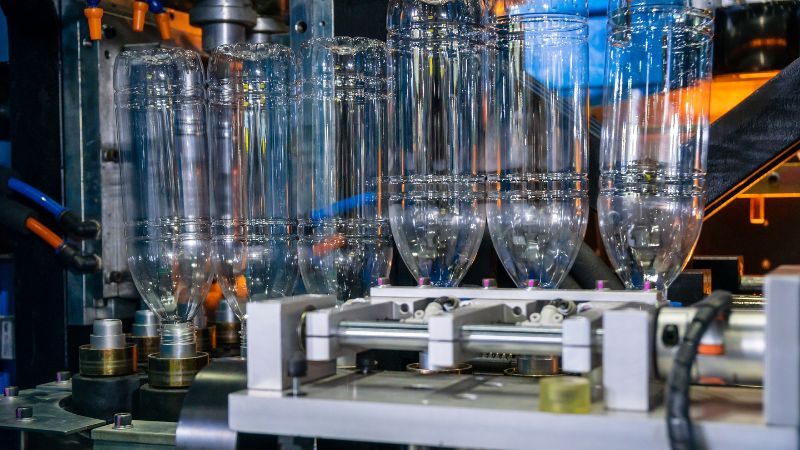
A fúvásos öntésnek több típusa van, például az extrúziós és a fröccsöntéses fúvás. Az extrúziós fúvógépek csövet (parizont) készítenek, majd légnyomással formázzák meg. A nyújtásos fúvásos öntésnél egy felmelegített előformát nyújtanak a kívánt alakra. Ezek a gépek kevésbé összetettek, ezért egyszerű műanyag termékek gyártása esetén gyakran alacsonyabb költségekkel járnak.
Gyártási volumen és hatékonyság
A fröccsöntés tökéletes a nagy sorozatú gyártáshoz. Ha nagy mennyiségű terméket szeretne gyártani, ezzel a technikával könnyedén teljesítheti az igényeit. Ismert arról, hogy rövid idő alatt több ezer egyforma darabot képes előállítani.
A fúvóformázás is hatékony, különösen üreges termékek, például palackok készítéséhez. Költségei nagy sorozatú gyártás esetén alacsonyabbak lehetnek, mivel az eszközök egyszerűbbek. Emellett a fúvóformázás nagy mennyiségű termék gyors, kevés hulladékkal járó előállítására is kiválóan alkalmas.
A gyártás hatékonysága mindkét eljárás esetében kulcsfontosságú tényező. A fröccsöntés kezdeti költsége gyakran magasabb az összetett formák miatt, ez azonban a gyorsaság és a nagy volumen révén megtérül. A fúvóformázás egyszerűbb beállítása miatt költséghatékonyabb lehet kevésbé összetett alakzatok esetén. A megfelelő eljárás kiválasztása jelentősen befolyásolja a gyártás hatékonyságát.
Ismételhetőség és pontosság
A fröccsöntés nagyfokú ismételhetőséget biztosít, vagyis minden alkalommal azonos eredményt kap. Összetett kialakítású termékek vagy apró alkatrészek esetén biztosítja a szükséges pontosságot. Minden részletet pontosan visszaad, ezért összetett alkatrészek gyártására is ideális.
A fúvóformázás ezzel szemben nem feltétlenül éri el ugyanezt a pontosságot. Inkább olyan egyszerűbb formákhoz alkalmas, amelyeknél nincs szükség rendkívüli részletgazdagságra. Üreges és nagyobb termékeknél azonban jó ismételhetőséget biztosít.
Költségszempontok
A fröccsöntés kezdeti beállítási költségei általában magasak. A formák és a gépek ebben az eljárásban drágák lehetnek. A beállítás után azonban a fröccsöntés nagy mennyiség gyártására költséghatékony megoldást jelent. Ez azt jelenti, hogy nagy sorozatok esetén idővel pénzt takaríthat meg.
A fúvóformázás kezdeti költségei ezzel szemben gyakran alacsonyabbak. A szerszámok általában olcsóbbak, és ez az eljárás kisebb gyártási sorozatok esetén kedvezőbb lehet. Érdemes azonban szem előtt tartani, hogy nagyon nagy mennyiségek esetén a fúvóformázás kevésbé hatékony lehet, mint a fröccsöntés.
Kialakítás és összetettség
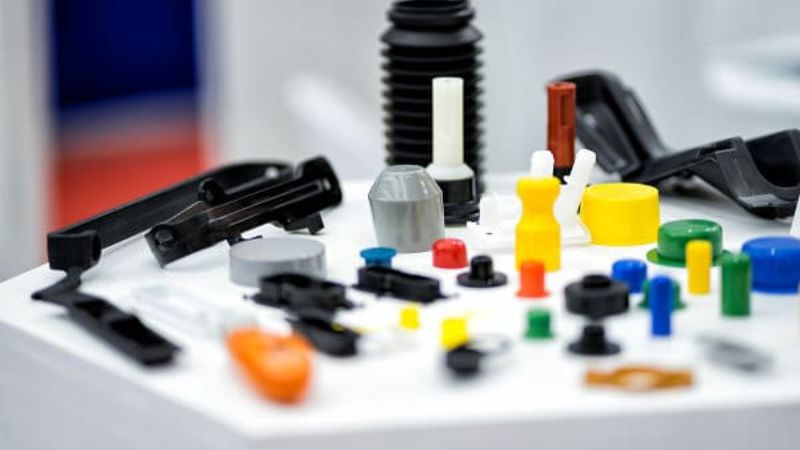
A fröccsöntés rendkívüli tervezési szabadságot kínál. összetett formák és részletgazdag kialakítások is nagy pontossággal készíthetők vele. Ideális megoldás a finom részleteket és szűk tűréseket igénylő alkatrészekhez. Egyetlen folyamatban több jellemzővel rendelkező komponensek állíthatók elő, ami jelentős előnyt jelenthet, ha az alkatrészek kialakítása ilyen összetett.
A fúvóformázás kiválóan alkalmas üreges, egyrészes tárgyak, például palackok és tartályok gyártására. Bár nem teszi lehetővé a fröccsöntéshez hasonlóan összetett formák kialakítását, egységes, erős és könnyű termékek előállításában kiemelkedő. Ha a termék kialakítása nem túl bonyolult, a fúvóformázás lehet a megfelelő választás.
Az alábbi táblázat gyors összehasonlítást nyújt a fúvóformázás és a fröccsöntés legfontosabb szempontjairól, bemutatva az eljárások, az alkalmazások és a képességek közötti különbségeket. Vessen rá egy pillantást!
| Szempont | Fröccsöntés | Fúvóformázás |
| Terméktípus | Tömör műanyag alkatrészek | Üreges műanyag alkatrészek |
| Jellemző termékek | Fogantyúk, burkolatok, játékok, összetett alkatrészek | Palackok, tartályok, tankok |
| Eljárás | Nagy nyomással megolvasztott műanyagot fecskendeznek a formába | A műanyag előgyártmányt levegővel felfújják a formában |
| Összetettség | Összetett, részletgazdag alkatrészek gyárthatók | Általában egyszerűbb kialakítások |
| Falvastagság | Pontos szabályozás, egyenletes vastagság | Változó vastagság, kisebb pontosság |
| Anyagfelhasználás | Általában több anyagot használ | Kevesebb anyagot használ, könnyebb alkatrészeket gyárt |
| Szerszámköltség | Magasabb az összetett formák és a nagy nyomásigény miatt | Alacsonyabb, egyszerűbb forma kialakítása |
| Gyártási sebesség | Kis alkatrészeknél gyors | Nagy méretű, üreges műanyag alkatrészeknél gyors |
| Pontosság | Nagy pontosság és szűk tűrések | Kisebb pontosság, különösen a falvastagság esetén |
| Anyagválaszték | Széles anyagválaszték, beleértve a műszaki műanyagokat is | Korlátozottabb, főként hőre lágyuló műanyagok |
| Alkalmazások | Autóipar, elektronika, fogyasztási cikkek | Csomagolás, tartályok, nagyméretű üreges termékek |
| Nagy sorozatú gyártás | Ideális kis alkatrészek nagy sorozatú gyártásához | Alkalmas üreges alkatrészek nagy sorozatú gyártására |
| Tervezési szabadság | Nagyfokú szabadság tömör alkatrészek esetén | Üreges kialakításokra korlátozódik |
| Minőség-ellenőrzés | Megfelelő formatervezés esetén kevesebb probléma | Előfordulhatnak olyan problémák, mint a fal elvékonyodása vagy a levegőszivárgás |
| Költséghatékonyság | A fröccsöntés költségesebb, de nagy volumen esetén hatékony | Alacsonyabb kezdeti költségek, üreges alkatrészekhez hatékony |







