
Bevezetés az átlátszó műanyag fröccsöntésébe
Ha nagy átlátszóságú műanyag alkatrészeket szeretne készíteni, az átlátszó műanyag fröccsöntése egy megbízható gyártási eljárás, amellyel biztosan találkozik. Ez a rendkívül sokoldalú módszer számos iparágban használatos, az autóipartól a fogyasztási cikkek gyártásáig. A fröccsöntés lényege, hogy tartós, átlátszó alkatrészek, például lencsék és lámpatestek készíthetők vele műanyagból.
Az átlátszó műanyagok fröccsöntéséhez használt anyagok
Az átlátszó műanyagok fröccsöntéséhez használt anyagok kiválasztása jelentősen befolyásolja a késztermék tulajdonságait, például az átlátszóságot, a szilárdságot, valamint az UV-sugárzással és a vegyi anyagokkal szembeni ellenállást.
Az akril (PMMA) tulajdonságai
Az akril, más néven PMMA (polimetil-metakrilát), kiváló optikai tulajdonságai, fényáteresztő képessége és UV-állósága miatt népszerű fröccsöntési műanyag. Ez egy nem mérgező gyanta, amely kissé rideg, de polírozható, így megőrizhető az átlátszó felülete.
A polikarbonát (PC) előnyei
A polikarbonát (PC) kiemelkedő ütésállósággal rendelkezik, ezért ideális fröccsöntési alapanyag például védőszemüvegek és hővédő pajzsok készítéséhez. Előnye, hogy szilárdsága mellett az átlátszóságát is megőrzi, így számos alkalmazásra kiválóan alkalmas.
Polietilén (HDPE) és felhasználása
A nagy sűrűségű polietilén (HDPE) szilárdságáról ismert hőre lágyuló műanyag, amelyet tartós, mégis valamelyest rugalmas szerkezetet igénylő termékekhez, például palackokhoz és tárolóedényekhez használnak. Emellett nem mérgező, ezért élelmiszerekkel kapcsolatos alkalmazásokhoz is biztonságos.
További átlátszó gyanták
Az említett alapanyagokon kívül más gyanták, például a PET és a PEI is átlátszó termékek gyártását teszik lehetővé. A PET gyakran használatos italos palackokhoz és csomagoláshoz, míg a PEI alkalmas magas hőmérsékletű alkalmazásokra, és gyakran használják repülőgép-hajtóművek alkatrészeihez.
Hőre lágyuló műanyagok és műszaki műanyagok
A hőre lágyuló műanyagokat, például az akrilt és a HDPEt, könnyű feldolgozhatóságuk és sokoldalúságuk miatt gyakran használják fröccsöntéshez. Ezzel szemben az olyan műszaki műanyagok, mint a polikarbonát, fejlettebb tulajdonságokat, például nagyobb ütésállóságot kínálnak, ezért igényesebb alkalmazásokhoz is megfelelnek.
Adalékanyagok és módosítók
Az átlátszó műanyagok bizonyos tulajdonságainak javítására adalékanyagok és módosítók, például UV-stabilizátorok és színezékek adhatók a gyantához. Ezek az anyagok javíthatják a gyanta UV-állóságát, módosíthatják rugalmasságát, illetve különféle színeket adhatnak neki az átlátszóság megőrzése mellett.
Összefoglalás:
| Anyag | Főbb tulajdonságok | Jellemző alkalmazások |
| Akril (PMMA) | Kiváló optikai tisztaság, UV-állóság, nagy szilárdság | Lencsék, lámpatestek, átlátszó alkatrészek |
| Polikarbonát (PC) | Nagy ütésállóság, jó optikai tisztaság | Védőszemüvegek, autóalkatrészek, hővédő pajzsok |
| Polietilén (HDPE) | Szívós, mégis rugalmas, kiváló vegyszerállóság | Palackok, élelmiszer-tároló edények |
| PET | Jó átlátszóság, nagy szilárdság, nedvességzáró tulajdonság | Csomagolás, italos palackok |
| Poliéter-imid (PEI) | Magas hőmérsékletet is elvisel, jó átlátszóság és vegyszerállóság | Hajtóműalkatrészek, repülőgépipari alkalmazások |
| Hőre lágyuló műanyagok | Könnyen feldolgozhatók, sokoldalúak | Általános célú fröccsöntés |
| Műszaki műanyagok | Fejlett tulajdonságok, például ütés- vagy hőállóság | Igényes alkalmazások, például az autóipar |
Átlátszó műanyag alkatrészek tervezése és műszaki kialakítása
Átlátszó alkatrészek tervezésekor elsődleges szempont a nagyfokú optikai tisztaság és átlátszóság elérése. Az anyagtulajdonságok és a szerkezeti szempontok figyelembevétele kulcsfontosságú a késztermék optikai tisztasága és tartóssága szempontjából.
Az optimális átlátszóság biztosítása
Az öntött átlátszó alkatrészek lehető legjobb optikai tisztasága és fényáteresztő képessége érdekében kulcsfontosságú az anyagválasztás. Érdemes eleve átlátszó anyagokat, például akrilt és polikarbonátot választani, amelyek maximális átlátszóságot és minimális homályosságot biztosítanak. A falvastagságot gondosan kell megválasztani, hogy elkerülhetők legyenek az olyan hibák, mint a beszívódási nyomok, amelyek ronthatják az átlátszóságot. Az optimális optikai tulajdonságok megőrzése és a torzulást okozó egyenetlen felületek elkerülése érdekében a falvastagság legyen egyenletes.
Az anyagtulajdonságok figyelembevétele
A megfelelő anyag kiválasztásakor azt is figyelembe kell venni, hogyan lép kölcsönhatásba a műanyag a környezetével. Ügyeljen a lehetséges vegyi hatásokra, mivel az átlátszó alkatrészeket gyakran olyan helyeken használják, ahol kulcsfontosságú a bennük lévő tartalom láthatósága, és olyan anyagok, mint a nedvesség, oldószerek, savak, és egyéb korrozív anyagok is érintkezhetnek a műanyaggal. Például az akril ridegebb, de kiváló átlátszóságot biztosít, míg a polikarbonát tartósabb, viszont nedvességet vehet fel, ami befolyásolhatja a méretstabilitását.
Szerkezeti szempontok
Az átlátszó műanyag alkatrészeknek el kell viselniük az alkalmazásukkal járó igénybevételt. A méretstabilitás biztosítása és a feszültség okozta repedések elkerülése érdekében a tervezésnél számolni kell a lehetséges terhelésekkel és környezeti feltételekkel. Ez olyan tényezők figyelembevételét is jelenti, mint a merevítőbordák kialakítása: kerülni kell a vastag szakaszokat, amelyek egyenetlenül hűlnek le, és ezáltal belső feszültséget okozhatnak.
Esztétika és felületkezelés
Végül az átlátszó műanyag alkatrész esztétikai megjelenését a felületi minőség is befolyásolja. A magasfényű polírozástól a visszafogott matt felületig számos lehetőség közül választhat. A sima és egyenletes felület azonban minden esetben elengedhetetlen az esztétikus megjelenés és a karcállóság megőrzéséhez. Ne feledje, hogy az átlátszó műanyagokon jobban látszanak a felületi hibák, ezért a polírozás vagy a textúrázás során különös figyelmet kell fordítani a részletekre, hogy esztétikai szempontból is kiváló minőségű felületet kapjon.
Gyártási folyamat és gépek
A sima felületű termék előállításához a teljes fröccsöntési folyamat során gondosan oda kell figyelni az alapanyagokra, a szerszámokra és a termék kialakítására. Gyakran szigorú, sőt esetenként különleges követelményeknek kell megfelelni. Az átlátszó műanyagok jellemzően magas olvadáspontúak és rossz folyóképességűek, ezért a folyamatparaméterek finomhangolására lehet szükség. A teljes szerszámkitöltés érdekében módosítani kell többek között a szerszám hőmérsékletét, a fröccsnyomást és a fröccsöntési sebességet. Ezek a beállítások a belső feszültségekből eredő deformáció vagy repedés teljes kiküszöbölésében is segítenek.
Ez a rész részletesen bemutatja az átlátszó, fröccsöntött alkatrészek gyártásához nélkülözhetetlen fröccsöntési eljárásokat és speciális fröccsöntő gépeket.
Fröccsöntő berendezések
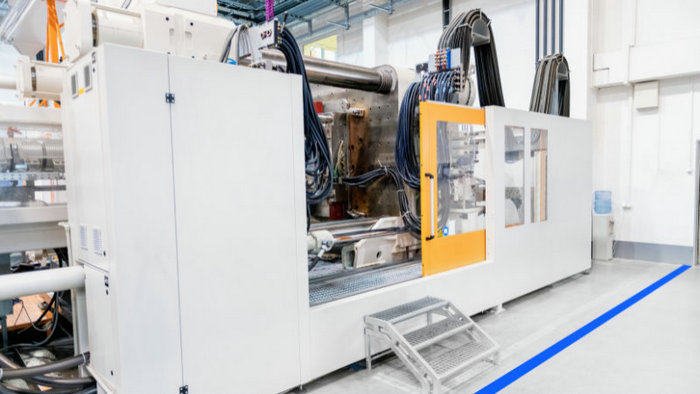
A megfelelő fröccsöntő berendezés kiválasztása kulcsfontosságú a kiváló minőségű, átlátszó műanyag alkatrészek gyártásához. Olyan gépre lesz szüksége, amely képes feldolgozni az adott műanyagot, például az akrilt, amely méretstabilitásáról és karcállóságáról ismert. A gépnek pontosan kell szabályoznia a fröccsöntési sebességet és nyomást a tiszta, átlátszó felület biztosításához. Összetett szerszámtervek készítésekor gyakran CNC-megmunkálást alkalmaznak, mivel ez biztosítja a kiváló minőségű eredményhez szükséges tervezési szabadságot és pontosságot.
Fröccsöntési folyamat
1. Anyag-előkészítés:
A megfelelő összetételű, átlátszó műanyag granulátumot vagy gyantát szárítással nedvességmentesítik. Ezzel megelőzhetők a kész alkatrész hibái.
- Az átlátszó műanyag granulátum a tárolás során felvett nedvességet eltávolító szárítóberendezésből kerül a gépbe.
- A szárítóberendezések hő és nedvszívó anyag segítségével 0,1% alá csökkentik a nedvességtartalmat.
- A megfelelő szárítás elengedhetetlen ahhoz, hogy az olvasztás és formázás során a nedvesség elpárolgása miatt ne keletkezzenek apró buborékok és repedések.
2. Fröccsegység:
A megszárított műanyag a fröccsegységbe kerül – egy forgó csigával ellátott nagy hengerbe. A fűtőelemek az olvadáspontjáig melegítik az anyagot.
- A műanyag granulátum egy fűtött hengerből és egy Archimédész-csigából álló fröccsegységbe kerül.
- A henger külön-külön szabályozható fűtési zónákkal van bélelve, amelyek fokozatosan emelik a műanyag hőmérsékletét.
- A csiga forgás közben előre továbbítja, megolvasztja és nyíróerővel, valamint hővezetéssel összekeveri a műanyagot.
- Ebben a szakaszban az adalékanyagok, például az UV-stabilizátorok és kenőanyagok alaposan eloszlanak, így biztosítva az egyenletes tulajdonságokat.
3. Olvasztás és keverés:
A csiga forgása egyenletesen megolvasztja és összekeveri a műanyagot. Az adalékanyagok alaposan eloszlanak, így az anyag tulajdonságai egyenletesek lesznek.
4. Szerszámzárás:
A precíziós megmunkálású szerszámfeleket összeillesztik és szorosan összezárják, hogy megakadályozzák az olvadt műanyag szivárgását. A többfészkes szerszámok egyszerre több alkatrészt is előállíthatnak.
- A jó hővezető képességű acélból készült szerszám felső és alsó félből áll, amelyeken az alkatrész kialakítását formázó üregek találhatók.
- A záróegység több tonnányi erővel szorítja össze a szerszámfeleket, amelyeket az osztósík mentén zárnak le.
- A többfészkes szerszámok több szerszámüreget tartalmaznak, így egyszerre több alkatrész is gyártható velük.
5. Fröccsöntés:
Az olvadt műanyagot nagy nyomással, beömlőcsatornák és elosztócsatornák rendszerén keresztül fecskendezik a szerszámüregekbe. A buborékok elkerülése érdekében a levegőt kivezetik.
- Amikor a műanyag teljesen megolvadt és homogénné vált, nagy, 500–1500 psi nyomással a szerszámba fecskendezik.
- Az anyag keskeny fröccsöntő csatornákon, úgynevezett elosztó- és beömlőcsatornákon keresztül jut el a szerszám egyes üregeibe.
- A buborékok kialakulásának elkerülése érdekében a beszorult levegő a külön erre kialakított szellőzőnyílásokon át távozik.
6. Hűtés:
A szerszám hűtőcsatornáiban keringő hőelvonó folyadék megszilárdítja a műanyagot a szerszámban.
- A hűtővezetékekben keringő víz vagy glikol gyorsan elvonja a hőt a műanyagtól a szerszám belsejében.
- A hűtési idő jellemzően 10–60 másodperc, az anyagtól és az alkatrész vastagságától függően.
- A megfelelő hűtés biztosítja, hogy a műanyag egyenletes molekulaszerkezettel szilárduljon meg.
7. Kilökés:
A műanyag megszilárdulása után a szerszám kinyílik, a kilökőcsapok pedig kitolják a kész alkatrészt. A felesleges műanyag továbbra is a beömlő- és elosztócsatornákhoz kapcsolódik.
- Amikor az alkatrészek teljesen megszilárdultak, de még melegek és merevek, a szerszám kinyílik, a kilökőcsapok pedig kitolják őket.
- A felesleges műanyag a szerszámon kívül, a beömlő- és elosztócsatornákhoz kapcsolódva marad.
8. Sorjázás:
Egy külön munkaállomáson levágják vagy letörik az alkatrészekről a beömlő- és elosztócsatornákat, így kialakítva a végleges formát.
- Az alkatrészeket egy automatikus sorjázóállomásra továbbítják.
- A beömlő- és elosztócsatornák csonkjait levágják vagy letörik az alkatrészekről.
- Ezzel kialakul az alkatrészek végleges mérete és felülete.
9. Minőség-ellenőrzés:
Az alkatrészeket csomagolás előtt szemrevételezéssel és mechanikai vizsgálatokkal ellenőrzik, hogy biztosítsák a méretpontosságot és a hibamentességet.
- Az alkatrészek méreteit mérőeszközökkel ellenőrzik, és szemrevételezéssel vizsgálják az esetleges hibákat.
- A vizsgálatok során mintadarabokon szakító- vagy ütésvizsgálatot is végezhetnek.
- Kiszállításra csak a követelményeknek megfelelő alkatrészeket csomagolják be.
Az átlátszó műanyagok fröccsöntésének kihívásai
Az átlátszó műanyagok fröccsöntésekor számos jelentős kihívással kell szembenézni a hibátlan eredmény eléréséhez. A vastagság egyenletességének biztosításától a vegyszerekkel való reakciók kezeléséig minden lépés precizitást igényel, hogy az átlátszó alkatrészek esztétikusak és funkcionálisak maradjanak.
1. A termékek állandó minőségének biztosítása
A méretstabilitás elérése kulcsfontosságú; a vastagabb részeken jelentkező beszívódások azonban ronthatják az egyenletességet. Az egyenletes falvastagság és az átlátszóság megőrzése érdekében a fröccsöntőknek gondosan kell összehangolniuk a töltési időt és a hűtési sebességet. Emellett a hőtágulás mértéke is eltérő lehet, ami megváltoztathatja az átlátszó alkatrészek méreteit és tulajdonságait.
2. Hőmérséklet-szabályozás
Az átlátszó műanyagok fröccsöntésekor elengedhetetlen a hőmérséklet szabályozása. A szélsőséges hőmérséklet feszültséget okozhat, ami rontja az átlátszóságot. A feldolgozás közben a forma hőmérsékletének pontos szabályozása megelőzi az olyan hibákat, mint a homályosság vagy az elszíneződés, és biztosítja az alkatrészek átlátszóságát.
3. Zsugorodás és vetemedés kezelése
A fröccsöntött alkatrészek hűlése során zsugorodás és vetemedés léphet fel, ami veszélyezteti az alkatrész épségét és átlátszóságát. A hűtési folyamat és a szerszám kialakításának módosítása segít mérsékelni ezeket a problémákat, és megőrizni a kívánt pontos formát.
4. Vegyszerállóság
Olyan anyagokat válasszon, amelyek ellenállnak a különféle vegyszereknek, például savaknak, maró hatású anyagoknak és oldószereknek, anélkül, hogy veszítenének átlátszóságukból. A vegyszerállóság biztosítja, hogy az átlátszó műanyagok megőrizzék megjelenésüket és szerkezetüket ezekkel az anyagokkal érintkezve.
5. Ütés- és feszültségállóság
Az átlátszó műanyagok olykor ridegebbek lehetnek, ezért ütés vagy feszültség hatására megrepedhetnek. A nagy ütésállóságú anyagok kiválasztása és a fröccsöntési folyamat módosítása a szilárdság növelése érdekében segíthet megelőzni az ilyen meghibásodásokat, és tartósabbá teheti az átlátszó műanyag termékeket.
Környezetvédelmi szempontok
Az átlátszó műanyagok fröccsöntésekor kulcsfontosságú a környezeti tényezők figyelembevétele. Ez nemcsak környezetbarát anyagok használatát jelenti, hanem a biztonsági és szabályozási előírások betartását, a hulladék csökkentését és a biológiailag lebomló megoldások mérlegelését is.
- Újrahasznosítás és bioműanyagok: A biológiailag lebomló és újrahasznosított műanyagok az iparág fenntartható gyakorlatainak élvonalába tartoznak. Projektjeihez érdemes olyan biológiailag lebomló polimereket, például PLA-t használni, amelyek kisebb környezeti terhelést jelentenek. Emellett az ipari és fogyasztás utáni műanyagokhoz bevezetett újrahasznosítási programok is hozzájárulhatnak a fenntarthatósághoz.
- A gyártási hulladék csökkentése: A gyártás során keletkező hulladék mérséklése nemcsak a környezetnek kedvez, hanem a költségeket is csökkentheti. Optimalizálja a gyártási folyamatokat az alapanyagokkal és az energiával való takarékoskodás érdekében. A zárt hurkú gyártási rendszereket lehetővé tevő technológiák összegyűjtik és újrahasznosítják a hulladékot, ami előrelépést jelent a fenntartható gyártás felé.
- Jogszabályi megfelelés és biztonság: A előírások betartása kötelező. A gyártási folyamatoknak meg kell felelniük a környezetvédelmi, egészségügyi és munkavédelmi szabványoknak. A termékek nem mérgező, biztonságos és fenntartható jellegének biztosítása érdekében ismerje meg és tartsa be a szabályozó hatóságok előírásait.
Gyakran ismételt kérdések
Hogyan történik az átlátszó műanyag alkatrészek fröccsöntése?
Az átlátszó műanyag alkatrészek fröccsöntése precíz szerszámtervezést és az alapanyagok előkészítését igényli. A végtermék átlátszóságának és minőségének biztosításához elengedhetetlen a részletes tervezés.
Mely anyagok a legalkalmasabbak átlátszó műanyag termékek készítésére?
Az átlátszóságuk és szilárdságuk miatt népszerű választás a polikarbonát és az akril. Mindkét anyag más előnyöket kínál: az akril például karcálló, a polikarbonát pedig ütésálló.
Hogyan őrizhető meg az átlátszóság, és hogyan előzhető meg a homályosodás a műanyag fröccsöntésekor?
Az átlátszóság megőrzése és a homályosság megelőzése érdekében használjon kiváló minőségű műgyantát, és szabályozza megfelelően a fröccsöntési folyamatot. A berendezések rendszeres karbantartása és az alapanyagok alapos előkészítése segít csökkenteni a hibák számát.
Milyen kihívásokkal jár a kemény, átlátszó műanyag fröccsöntése?
Az egyik legnagyobb kihívás az olyan hibák elkerülése, mint a buborékok vagy a csíkok, amelyek jobban láthatók az átlátszó műanyagokon. E problémák kezeléséhez kulcsfontosságú a fröccsöntési környezet és a folyamatparaméterek szabályozása.
Hogyan alakíthatók ki menetek a fröccsöntött műanyag alkatrészeken?
A menetek közvetlenül az alkatrészbe fröccsönthetők, vagy a fröccsöntés után megmunkálással alakíthatók ki. A fröccsöntött menetek gondos tervezést és precíz mérnöki munkát igényelnek a megfelelő szilárdság és működés biztosításához.
Milyen tényezők befolyásolják az átlátszó műanyagok szilárdságát és tartósságát fröccsöntéskor?
Az anyagválasztás, az alkatrész kialakítása és a fröccsöntési feltételek egyaránt szerepet játszanak. A szennyeződések, a feszültséggyűjtő helyek és a nem megfelelő feldolgozási paraméterek ronthatják a kész alkatrész szilárdságát és tartósságát.







