
Greška u odljevku nepravilnost je ili nedosljednost koja nastaje u metalu tijekom lijevanja te utječe na kvalitetu i funkciju gotovog proizvoda. Može se pojaviti u obliku rupa, pukotina, viška metala ili hrapavih mjesta, a svaki takav nedostatak uzrokuju različiti problemi s kalupom, metalom ili uvjetima u ljevaonici.
Znajući što uzrokuje ova pitanja i kako ih uočiti, proizvođači mogu uštedjeti vrijeme, smanjiti gubitak, i poboljšati snagu i izgled svojih proizvoda. Čitatelji će otkriti najčešće vrste livanih defekta, njihove uzroke, i jednostavne korake kako bi ih spriječili.
Zajednički tipovi zaraza lišća
Casting defekti dolaze u mnogim oblicima, svaki uzrokovan različitim pitanjima u ulivanju procesa. Razumijevanje tih mane pomaže u pronalaženju svojih uzroka i poboljšanju kvalitete ulivanja.
Defekti povezani s poroznošću i plinom
Poroznost se odnosi na male rupe ili praznine unutar odljeva. Ove rupe oslabiti metal i može dovesti do neuspjeha proizvoda. Plin proizlazi kada plinovi dobiti zarobljeni u rastopljenom metalu i ne mogu pobjeći prije metala stegne.
Postoji nekoliko oblika ljubaznosti:
- Plinovodstvo: Općenito se pojavljuje kao okrugle rupe unutar metala.
- Duvaonice: Veći plinski džepovi u blizini površine ili iznutra.
- Rupe: Male, često plitke rupe na površini.
Uzroci uključuju previsok udio vlage u kalupu, prebrzo lijevanje ili onečišćenje metala. Zarobljeni zrak ili plinovi poput vodika česti su uzročnici.
Smanjenje i formiranje kaviteta
Defekti smanjivanja se događaju dok se metal hladi i ugovara. Zato što metal mijenja veličinu kako se učvrstava, ako ne dobiva dovoljno metala tijekom hlađenja, stvara prazne prostore poznate kao skraćene šupljine.
- Smanjujuća šupljina: Velike unutarnje praznine, često nepravilan u obliku.
- Smanjivanje podrijetla: Manje, raspršite praznine.
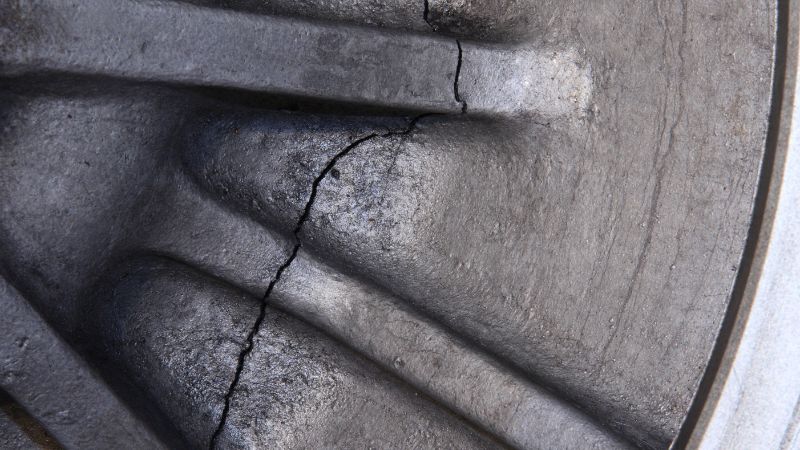
- Vruće pukotine: pukotine koje nastaju dok je metal još mekan zbog neujednačenog hlađenja ili problema s dizajnom kalupa.
Mliječni materijal i površinski defekti
Ove mane dolaze iz problema s pijeskom ili kemikalija koje se koriste za izradu kalup.
- Rezovi i pranja: Dignuta ili udubljena područja gdje brzo kretanje metala erodira dio kalup.
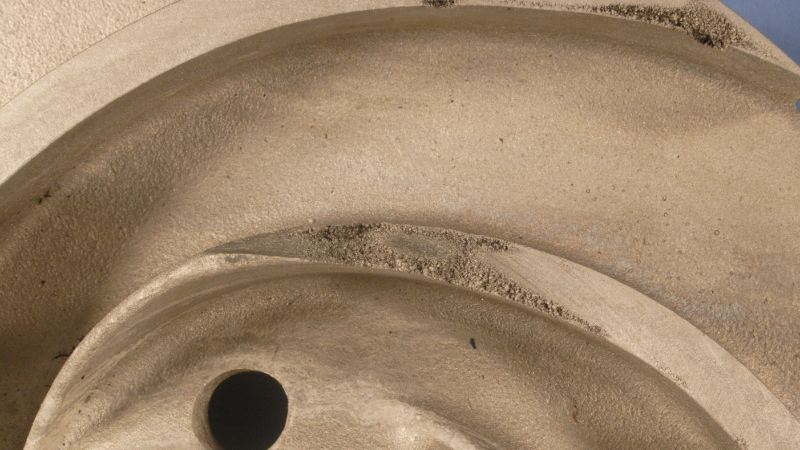
- Metalna penetracija: Molten metal ulazi u prostore zrna pijeska, čineći grubu površinu.
- Ispupčenja: nakupine ili izbočine nastale kada rastresiti pijesak padne u kalup.
- Bljesak/fin: tanki slojevi ekstra metala na linijama razdvajanja.
- Povratne brazde, nabiranja i žilice: valovite linije, ispupčenja ili grebeni na površini uzrokovani širenjem kalupa.
- Otekline: Plutajuće površine uzrokovane plijesni dajući put pod metalnim pritiskom.
- Premjestiti ili neusklađenost: Neusklađenost između dijelova kalup, što dovodi do koraka u ulivanju.
Hladno zatvaranje i nepotpuno popunjavanje
Hladna zatvaranja i pogreške se događaju kada se rastopljen metal ne ispuni u potpunosti šupljinu kalup.
- Hladno zatvaranje: Dva toka metala se ne spajaju u potpunosti, stvarajući slabu liniju ili šav.
- Pogreška: Metal se očvrsnuo prije nego što je došao do svih područja, što je rezultiralo nepotpunim ulivanjem.
- Nepotpuno lijevanje: nedostaju dijelovi ili rubovi zbog niske temperature ili sporog protoka.
- Fuzijski defekt: Metal se ne veže pravilno s plijenom, uzrokujući slabe zone.
Uzroci uključuju nisku temperaturu metala, sporo sipanje, loš gating dizajn, ili previše tanke dijelove u lijevanje.
Uzroci i faktori utjecaja
Livarski defekti često proizlaze iz toga kako se kalup priprema, metal se sipa, dizajnirani su sustavi i koji se materijali koriste. Svaki faktor izravno utječe na strukturu, površinu i svojstva konačnog livanog proizvoda.
Dizajn i priprema molda
Dizajn i priprema kalupa određuju koliko dobro rastaljeni metal ispunjava kalupnu šupljinu i skrućuje se. Loš dizajn kalupa može uzrokovati nepotpuno punjenje, poroznost ili čak pukotine.
Geometrija kalupa, uključujući oštre kutove ili nagle promjene debljine, povećava mogućnost nastanka vrućih ili tvrdih mjesta. Ta se područja hlade različitim brzinama, što ponekad dovodi do šupljina uslijed skupljanja ili zaostalih naprezanja. Važan je i materijal kalupa: nekvalitetan ili nepravilno pripremljen kalup može uzrokovati nedostatke u materijalu kalupa ili ostaviti nepravilnosti na površini odljevka.
Pažnja na odgovarajuću površinu kalup pomaže u minimiziranju grubih odlivanih površina i ugradnje pijeska. Uz čišćenje i inspekciju šupljine prije upotrebe, uz korištenje visokokvalitetnih materijala, smanjuje rizik od ugrađenih ostataka ili promjene jezgre.
Parametri za sipanje metala
Način lijevanja metala, uključujući temperaturu i brzinu lijevanja, ključan je korak. Ako je temperatura preniska, metal možda neće dobro teći, što uzrokuje nepotpuno lijevanje ili hladne spojeve. Ako je previsoka, može doći do prekomjernog upijanja plina ili erozije kalupa.
Brzina izlivanja mora biti dobro kontrolirana. Prebrzo sipanje može uzrokovati turbulenciju koja zauzima plinove i oksidira zliv, što rezultira gasnom propusnošću ili uključenjem. Sipanje prelagano povećava rizik da se metal nepravilno učvrsti ili da se ne dosegne do svih područja šupljine.
Pregrijanje kalupa na prikladnu temperaturu i praćenje temperature metala točno smanjuje i termalne šokove i lijevanje metalnih defekta. Održavanje konzistencije tijekom izlivanja pomaže proizvoditi ulitke s manje mana.
Gating i ventilacijski sustavi
Dobro projektiran uljevni sustav usmjerava tok rastaljenog metala u kalupnu šupljinu. Uljevni sustavi s pojilima, uljevnim kanalima i uljevnim mjestima postavljenima na strateška mjesta potiču usmjereno skrućivanje i smanjuju mogućnost skupljanja i poroznosti.
Venting je također neophodan. Nedovoljno ventilacijskih zamki plinovi unutar kalup, što dovodi do propusnosti ili nepotpune punjenja. Korištenje ventila, filtera, i uravnoteženi gating sustav pomaže izravnati metal glatko i pustiti plinove pobjeći.
Sastojci i kemijski faktori
Kemijski sastav zlitine utječe na kastrabilnost, čvrstoću i otpornost na defekte. Neki su sastojci skloniji metalurgijskim defektima poput segregacije, vrućih suza ili nejednakih zrnnih struktura.
Kontaminirani ili nepropisno miješani metal može uvesti plin ili nemetalne uključenja. Slag, oksidi, i druge nečistoće mogu ući u ulivanje ako topi čistoću nije kontrolirana.
Dodaci i sredstva za rafiniranje često se koriste za poboljšanje strukture legura i smanjenje neželjenih reakcija tijekom ulivanja. Praćenje sastava zlitina, degaziranje tretman, i održavanje čistih sustava rukovanja su važni kako bi se ograničili metalurški defekti i osiguralo jedinstveno učvršćivanje bez formiranja preostalog stresa.
Otkrivanje, sprječavanje i poboljšanje kvalitete
Točno pronalaženje i sprječavanje defekta ulivanja ključ je za proizvodnju snažnih, pouzdanih metalnih proizvoda. Korištenjem pravih inspekcijskih metoda i kontrola kvalitete može smanjiti rizik od problema kao što su slag inclusions i druge nesavršenosti.
Metode inspekcije i otkrivanja
Inspekcije su prvi korak u uočavanju defekta u ulivanju. Osnivači koriste i vizualne i napredne tehnike nedestruktivnog testiranja (NDT) kako bi provjerili za nedostatke. Vizualna inspekcija pomaže pronaći površinske pukotine, sleg, ili uključenja. To je brzo, ali može propustiti male ili skrivene mane.
Nedestruktivne metode testiranja, kao što su X-zrake ili ultrazvučno testiranje, omogućuju inspektorima da pogledaju unutar uliva bez da ga oštete. Ovi testovi mogu otkriti podpovršinske probleme kao što su plinska posuda ili unutarnje uključenosti koje nisu vidljive izvana. Magnetna ispitivanja čestica je korisna za pronalaženje pukotina ili šavova na površini čestica metala.
Automatski inspekcijski sustavi, uključujući kamere i senzore, mogu provjeriti kvalitetu tijekom proizvodnje. Ovo praćenje u realnom vremenu može uhvatiti mane kao što su dužine pukotine ili pogreške prije nego što proizvod krene u sljedeću fazu.
Strategije sprečavanja u praktičnoj praksi
Sprječavanje počinje pažljivim planiranjem i dobrom praksom u ljevaonici. Čist metal, uklanjanje troske i pravilan dizajn kalupa smanjuju rizik od uključaka i drugih čestih grešaka u odljevku. Smanjenjem turbulencije tijekom lijevanja sprječava se ulazak stranih čestica u kalup.
Kontrola temperature je važna, previše. Lijanje metala na pravoj temperaturi zaustavlja defekte poput hladnih zatvaranja ili pogreške. Pravilno rukovanje otopljenim metalom i redovito čišćenje opreme sprečava da se slag formira i bude zarobljen u konačnom proizvodu.
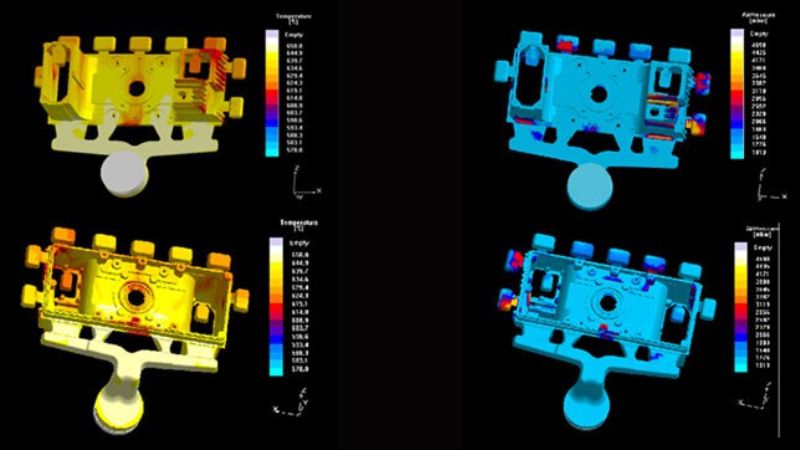
Često je potrebna suradnja između dizajnerskih timova i livarskih radnika. Male promjene u geometriji kalupova, gating sustava, ili korištenje filtera mogu značajno smanjiti mane. Čuvanje evidencije i učenje iz prošlih grešaka pomaže poboljšati procese.
Kontrola kvalitete i kontinuirano poboljšanje
Timovi za kontrolu kvalitete u livadama fokusiraju se na održavanje visokih standarda livade. Koriste inspekcijske podatke kako bi pratili stope defekta i identificirali trendove. Statistička kontrola procesa (SPC) se obično koristi za praćenje varijacija temperature, sastava i brzine sipanja.
Kontinuirano poboljšanje znači pregled proizvodnih koraka i izradu malih promjena tijekom vremena. Povratne petlje osiguravaju da se pouke naučene od defekta koriste za sprječavanje istih problema u novim serijama. Redovita obuka osigurava osoblje znati najnovije tehnike otkrivanja i prevencije.
[Ako želite saznati više o tome kako proizvođači kontroliraju i procjenjuju kvalitetu tlačno lijevanih dijelova, posjetite naš blog o metodama inspekcije tlačnog lijevanja]
Česta pitanja
Koji lijekovi su najučinkovitiji za rješavanje nesavršenosti u livanju pijeska?
Pješčane nesavršenosti kao što su duvačke rupe i uključivanje pijeska mogu se smanjiti kroz bolju pripremu pijeska.
Korištenje pijeska s odgovarajućim sadržajem vlage i jačinom poboljšava integritet kalupa. Adekvatno ventiliranje i pravilno ogrebotine smanjiti formiranje plina. Održavanje kalupa i pijeska čisto prije izlijevanja također pomaže spriječiti mnoge od tih problema.
Koje su pet najboljih vrsta mana koje se nalaze u livanim materijalima?
Pet najčešćih mana u odljevima su podsticanje, snižavanje, pogreške, hladna zatvaranja i uključivanje pijeska.
Poroznost se pojavljuje kao male rupe u livadi. Smanjenje tvori unutarnje rupe ili šupljine. Pogreške i hladne zatvaranja su problemi protoka koji rezultiraju nepotpunim punjenjem ili slabim zglobovima. Pješčana uključenja nastaju kada čestice pijeska postanu zaglavljene u metalu.
Koje se postupke preporučuju za otkrivanje nedostataka u odljevima pomoću slika?
Vizualni pregled je prvi korak u pronalaženju defekta na površini.
Za unutarnje nedostatke, metode poput X-zraka slikanje ili ultrazvučno testiranje se široko koriste. Uz digitalne slike ili strojni vid, napredni softver može otkriti pukotine, pore, ili drugi površinski problemi automatski analizom zarobljenih slika za nepravilnosti.







