
Notions de base du moulage sous haute pression
Le moulage sous haute pression (HPDC) est un procédé de fonderie utilisé pour la production en grande série de pièces métalliques complexes, robustes et proches de leur forme définitive. Il consiste à injecter du métal fondu à haute pression dans un moule conçu au préalable, généralement entre 1000 et 25000 PSI (livres par pouce carré). Cette pression est maintenue jusqu’à la solidification du métal fondu, puis la pièce est retirée du moule.
Le procédé est réalisé à l’aide d’une machine de moulage sous pression à chambre chaude ou à chambre froide. Les machines à chambre chaude sont utilisées pour les matériaux à bas point de fusion, comme le zinc, tandis que celles à chambre froide conviennent aux matériaux à point de fusion élevé, comme l’aluminium et le magnésium. Le HPDC est largement utilisé dans les secteurs de l’automobile, de l’aérospatiale et du médical, car il permet de produire des pièces de haute qualité, aux tolérances serrées et aux formes complexes.
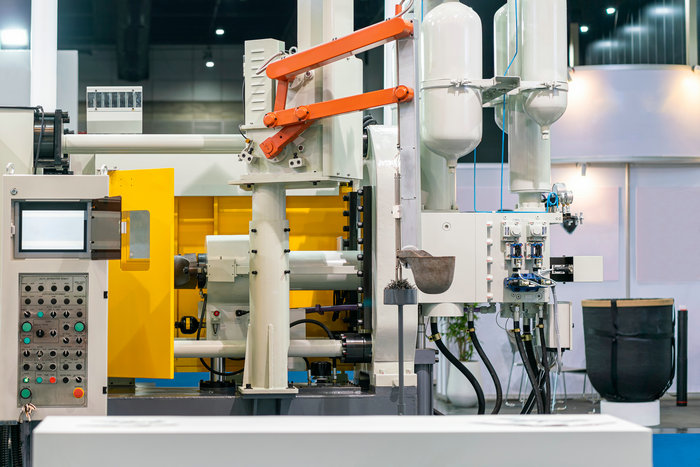
Importance du moulage sous haute pression dans différents secteurs
Le moulage sous haute pression (HPDC) joue un rôle important dans différents secteurs grâce à ses nombreux avantages. Voici quelques secteurs qui en bénéficient :
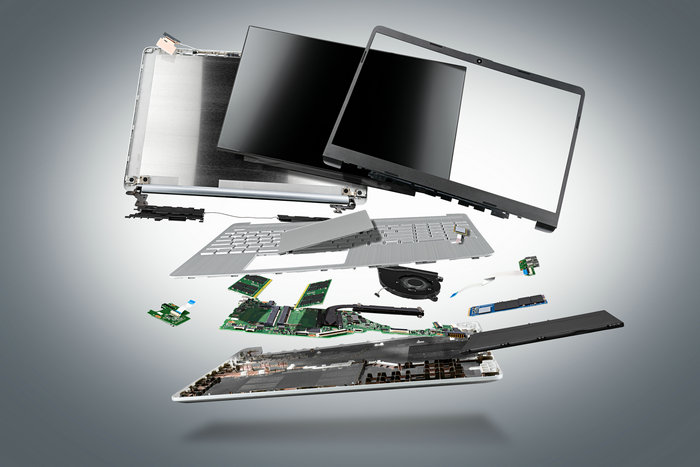
Électronique grand public : Les appareils électroniques grand public, tels que les smartphones, les ordinateurs portables et les tablettes, nécessitent des pièces petites et légères, qui peuvent être fabriquées facilement par HPDC. Ce procédé permet de produire avec précision des composants aux formes détaillées.
Équipement médical : Le secteur médical bénéficie également du HPDC, qui permet de produire des composants légers et précis pour les dispositifs et les équipements médicaux. Le procédé offre des composants de haute qualité et une excellente finition de surface, répondant ainsi aux exigences strictes du secteur.
Industrie de la défense : Le HPDC présente des avantages pour le secteur de la défense, car il permet de produire des composants complexes et très résistants avec une excellente précision dimensionnelle. Ces composants sont essentiels aux véhicules militaires, aux avions et aux systèmes d’armes. Ce procédé favorise ainsi l’innovation continue et le développement de matériel militaire répondant aux exigences technologiques croissantes. Matériaux compatibles avec le moulage sous haute pression
Le bref aperçu des matériaux compatibles ci-dessous vous aidera à déterminer si le HPDC est le procédé de fabrication adapté ou s’il convient d’envisager une autre méthode.
Aluminium : Ce matériau est largement utilisé en moulage sous haute pression en raison de ses propriétés intrinsèques : légèreté, stabilité dimensionnelle, conductivité électrique, résistance à la corrosion et résistance thermique.
Lorsqu’il est fondu sous haute pression, l’aluminium présente une bonne fluidité, mais nécessite une machine à chambre froide pour obtenir des pièces moulées de haute qualité. Les alliages d’aluminium couramment utilisés dans ce procédé comprennent les nuances 380, 390, 412, 443 et 518. Ce matériau est notamment utilisé dans les secteurs de l’automobile et de l’aérospatiale.
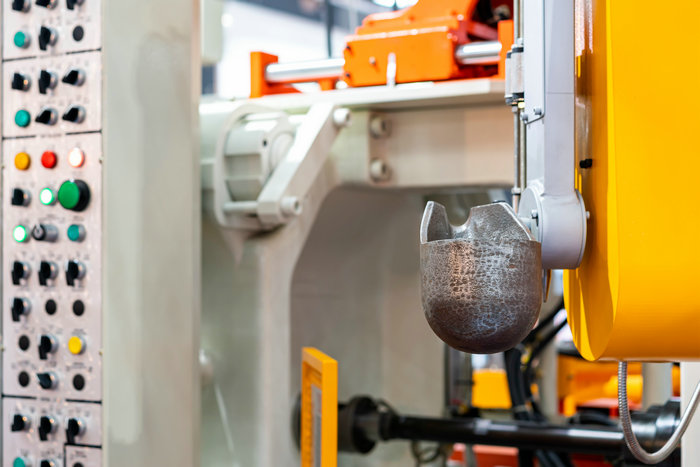
Magnésium : Ce matériau léger est également fréquemment utilisé en HPDC. Il présente une bonne usinabilité et convient au moulage en chambre chaude en raison de son point de fusion plus bas. Les alliages de magnésium couramment employés comprennent AZ91D, AM60, AS41B et AE42.
Zinc : Parmi les trois matériaux courants en HPDC, c’est celui qui est le plus facile à mettre en œuvre pour les fabricants. Il convient aux systèmes à chambre chaude comme à chambre froide. Les alliages de zinc couramment utilisés en moulage sous haute pression comprennent le Zamak 2, 3 et 5. Les pièces moulées en zinc sont robustes, durables et usinables.
Qu’est-ce que le moulage sous haute pression de l’aluminium ?
Le moulage sous haute pression de l’aluminium (HPDC) est un procédé de fonderie qui consiste à injecter de l’aluminium fondu sous haute pression dans un moule conçu au préalable afin de fabriquer des pièces métalliques de haute qualité. L’aluminium est soumis à une pression de 1,000 à 25,000 PSI pour remplir l’empreinte et reproduire la forme de la pièce souhaitée. Le procédé est réalisé avec une machine à chambre chaude ou froide, selon le point de fusion de l’alliage d’aluminium.
Quand choisir le procédé HPDC ?
Il existe deux types d’équipements pour le moulage sous haute pression : les machines à chambre froide et celles à chambre chaude. Pour le moulage sous haute pression de l’aluminium, il est nécessaire d’utiliser une machine à chambre froide.
Le moulage sous haute pression (HPDC) est un procédé de fabrication rapide et économique adapté aux métaux non ferreux. Il convient à la production en grande série et permet de fabriquer des pièces à parois minces avec une meilleure qualité de finition de surface. Il existe toutefois un risque de porosité à l’intérieur des pièces moulées, susceptible de compromettre leur intégrité structurelle et de les rendre inadaptées au traitement thermique.
Composants d’une machine de moulage sous haute pression
Si un fabricant envisage d’acquérir une machine HPDC, voici quelques-uns de ses composants et leurs fonctions respectives.
Moule de moulage sous pression
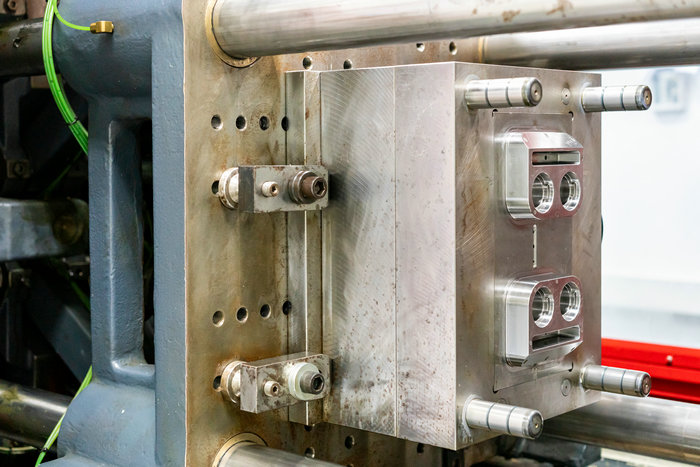
Il s’agit du principal composant de la machine, généralement fabriqué en acier. Sa conception correspond au produit souhaité et donne au métal fondu la forme requise. Le moule de moulage sous pression comporte deux moitiés, une partie mobile et une partie fixe, qui sont serrées l’une contre l’autre lorsque l’opérateur injecte le métal fondu.
Broches d’éjection
Ces composants facilitent l’éjection de la pièce moulée après sa solidification. Ils se trouvent généralement sur la moitié mobile du moule de fonderie sous pression et aident à retirer les pièces moulées du moule.
Piston
Il génère la pression qui injecte le métal fondu de la chambre de tir dans le moule. Selon le type de machine, son fonctionnement peut être automatisé.
Éléments chauffants
Ils comprennent l’élément chauffant, le thermocouple et la chambre de tir, où se trouve le métal fondu. Ils chauffent le métal tout en stockant et en maintenant sa température. Les éléments chauffants sont absents des systèmes à chambre froide.
Tube de remontée : Il sert de conduit pour acheminer le métal fondu vers le moule de fonderie sous pression.
Étapes du procédé de moulage sous haute pression
Les informations suivantes présentent les principales étapes du procédé de moulage sous haute pression :
Première étape : préparation du moule : Elle consiste à nettoyer le moule et à lubrifier ses parois intérieures afin de faciliter l’éjection et de réguler la température.
Deuxième étape : injection : Selon le matériau utilisé, l’injection est réalisée dans une chambre chaude ou froide. La chambre chaude convient aux métaux à bas point de fusion, comme le zinc et le magnésium, tandis que la chambre froide est utilisée pour les métaux à point de fusion élevé, comme l’aluminium et le laiton.
Troisième étape : retrait de la pièce : Une broche d’éjection libère la pièce de l’empreinte et pousse la pièce solidifiée hors du moule.
Dernière étape : ébarbage : Elle consiste à retirer l’excédent de matière présent sur la pièce moulée et le moule à l’aide de différentes méthodes, telles qu’un outil de détourage ou une scie.
Avantages et limites du moulage sous haute pression
Avantages
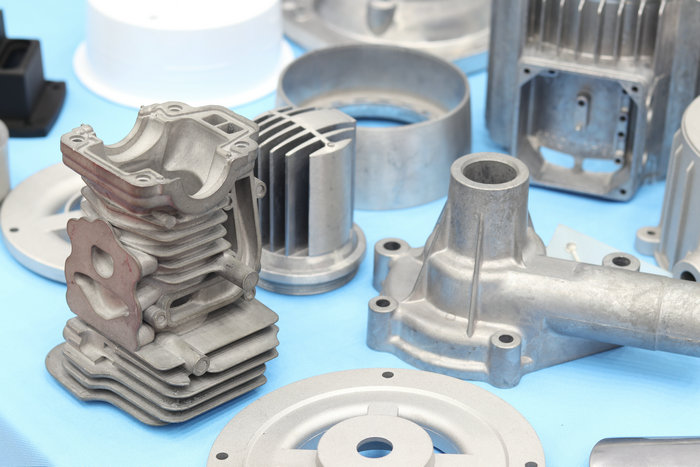
Cadence de production élevée
L’étape d’injection du procédé HPDC est essentielle et s’effectue rapidement, ce qui permet d’atteindre une cadence élevée. Le procédé est particulièrement intéressant pour le prototypage rapide et la production en grande série ; il est également plus rapide que d’autres méthodes de fonderie, comme le moulage sous basse pression (LPDC).
Pièces moulées sous haute pression de qualité
Les pièces produites par HPDC présentent une grande précision dimensionnelle, une excellente homogénéité et une bonne finition de surface. Elles conservent également les propriétés mécaniques du matériau de base et nécessitent généralement peu d’usinage.
Pièces à parois minces
Le HPDC permet d’obtenir une épaisseur de paroi inférieure à 0.40 mm et d’ajouter des inserts ou des pièces co-moulées. Cette caractéristique réduit le nombre de composants nécessaires lors de l’assemblage.
Réalisation de conceptions complexes
La flexibilité de conception du moule de fonderie permet au HPDC de fabriquer des produits aux géométries complexes. Elle facilite également l’assemblage des pièces produites.
Moules durables
Les moules de fonderie utilisés en HPDC sont très durables et peuvent servir lors de nombreux cycles de production. Cette durabilité réduit le coût unitaire du moulage sous pression.
Limites
Présence d’air
Ce problème, fréquent en HPDC, provoque la formation de poches d’air dans le produit fini. Le procédé ne convient donc pas aux produits qui doivent être étanches à l’air : l’air emprisonné peut entraîner de la porosité et des cloques en surface lors du traitement thermique. Dans ce cas, le moulage sous basse pression peut constituer une meilleure solution.
Coûts initiaux
L’investissement initial nécessaire à l’acquisition d’une machine HPDC peut être important. C’est pourquoi de nombreux particuliers et entreprises préfèrent sous-traiter leurs besoins de moulage sous pression à un prestataire.
Réduire les défauts de moulage en HPDC
Voici quelques-uns des défauts les plus fréquents et les moyens de les réduire :
Porosité
La porosité est un problème courant en HPDC. Bien qu’il soit difficile de l’éliminer complètement, vous pouvez la réduire en intégrant une technologie sous vide à l’équipement.
Bavures
Les bavures constituent un autre défaut fréquent du moulage sous haute pression de l’aluminium. Il s’agit de l’excédent de matière qui s’échappe le long des plans de joint. Elles apparaissent généralement lorsque la pression d’injection dépasse la force de fermeture. Pour les éviter, utilisez un équipement de fonderie sous pression de tonnage suffisant.
Déchirure à chaud
Un refroidissement non uniforme peut provoquer des déchirures dans les zones chaudes des pièces. Il est souvent dû aux variations d’épaisseur des parois d’une pièce moulée, mais la conception peut être améliorée pour y remédier.
Zones non remplies
Des zones non remplies dans l’empreinte du moule peuvent apparaître pour différentes raisons. Vous pouvez prévenir ce défaut en surveillant le volume injecté, la vitesse et la température de coulée.
Applications du procédé de moulage sous haute pression
Secteur médical : Dans le secteur médical, le HPDC est couramment utilisé pour fabriquer des équipements d’imagerie destinés à la production en grande série, des pompes à perfusion et d’autres pièces médicales. Sa productivité élevée, sa compatibilité avec différents matériaux et sa capacité à réaliser des conceptions complexes en font un procédé très apprécié dans ce secteur.
Secteur automobile : L’industrie automobile s’appuie sur le HPDC pour fabriquer des composants essentiels des véhicules, tels que des blocs moteur, des supports moteur, des carters de boîte de vitesses et d’autres pièces structurelles. Sa compatibilité avec des matériaux comme l’aluminium et le magnésium, sa grande précision et sa capacité à produire des géométries complexes en font un procédé privilégié dans ce secteur.
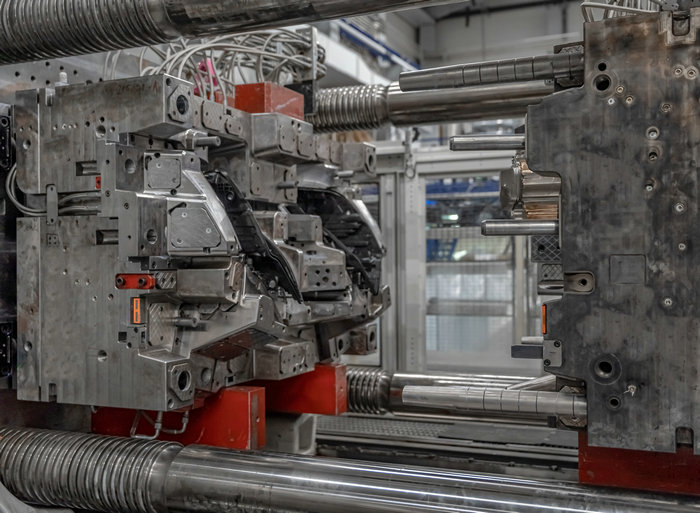
Secteur aérospatial : Le secteur aérospatial utilise également le HPDC pour fabriquer des pièces de moteur à partir de matériaux tels que le zinc, le magnésium et l’aluminium. Ces métaux possèdent des propriétés qui les rendent adaptés au moulage sous haute pression. La capacité du procédé à réaliser des géométries complexes en fait une solution idéale pour l’aérospatiale.
Comparaison entre le HPDC et le LPDC
A. Moulage sous haute pression de l’aluminium
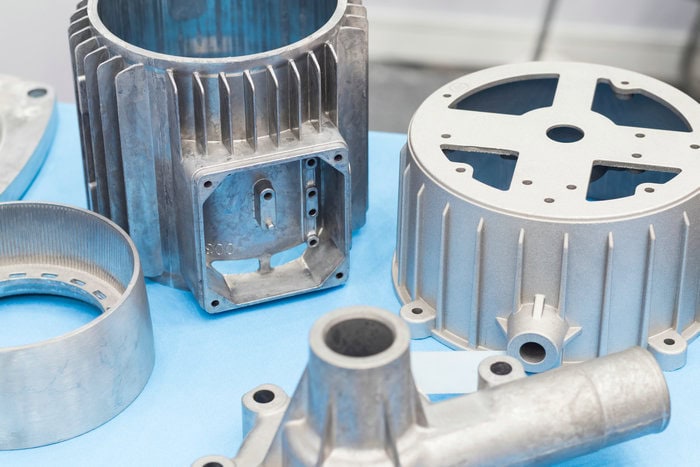
Le moulage sous haute pression de l’aluminium (HPDC) est un procédé de fabrication largement utilisé dans le monde : environ 70% des fabricants de pièces moulées sous pression y ont recours. Les étapes du procédé sont les suivantes :
Tout d’abord, les alliages d’aluminium sont fondus dans un four séparé. L’aluminium fondu est ensuite transféré dans la chambre de tir de l’équipement, manuellement ou à l’aide d’un bras robotisé. Un piston pousse alors le métal fondu dans le moule sous haute pression. La pièce moulée refroidit et se solidifie dans le moule pendant une durée déterminée, puis les deux parties du moule s’ouvrent et la pièce finie est récupérée.
B. Moulage sous basse pression
Les machines de moulage de l’aluminium sous basse pression présentent une structure différente de celle des équipements haute pression. Le procédé se déroule comme suit :
Tout d’abord, l’alliage d’aluminium est fondu dans un four fermé. Les deux parties du moule sont placées au-dessus du four et raccordées par un tube de remontée. Une faible pression d’air est ensuite appliquée à l’intérieur du four : l’aluminium fondu remonte dans le tube et remplit l’empreinte. La pression est maintenue jusqu’à la solidification de la pièce. Enfin, le moule s’ouvre et la pièce moulée est récupérée.
C. Quand choisir le procédé HPDC ou LPDC ?
Le choix entre le moulage sous haute pression (HPDC) et le moulage sous basse pression (LPDC) dépend de plusieurs facteurs, tels que la complexité de la pièce, le volume de production souhaité, les propriétés requises du matériau et les coûts.
Le HPDC est préférable pour les pièces complexes à parois minces et comportant des détails fins, car il offre une grande flexibilité dans la conception du moule de fonderie. Il convient également aux grandes séries, puisqu’il s’agit d’un procédé rapide à cadence élevée. Les pièces obtenues présentent une grande précision dimensionnelle, une bonne finition de surface et une excellente homogénéité. Le HPDC peut toutefois ne pas convenir aux pièces qui ne doivent présenter aucune poche d’air ni aucun défaut.
Le LPDC convient davantage aux pièces à parois plus épaisses et de moindre complexité. Il est adapté aux pièces exigeant de bonnes propriétés mécaniques et devant subir un traitement thermique, comme les composants de moteur. Il permet également de produire des pièces présentant moins de défauts et une porosité réduite. En revanche, le LPDC peut être plus lent que le HPDC et moins adapté aux grandes séries.
Foire aux questions (FAQ)
Pourquoi utiliser l’usinage CNC pour un moule de moulage sous pression ?
L’usinage CNC est un procédé de fabrication privilégié pour les moules de moulage sous pression en raison de sa précision, de son exactitude et de sa capacité à respecter des tolérances serrées. Comme ces moules nécessitent un niveau de détail élevé, l’usinage CNC est la méthode de fabrication de référence.
Le moulage sous haute pression convient-il aux plastiques ?
Il est important de noter que le moulage sous haute pression ne s’applique pas aux plastiques. Le moulage par injection est le procédé privilégié pour les polymères plastiques, tandis que le moulage sous pression est utilisé pour les métaux.
Quelle est la différence entre le moulage sous haute pression et le moulage par gravité ?
La principale différence réside dans la méthode utilisée pour remplir le moule de métal fondu. Le moulage sous haute pression consiste à injecter le métal sous forte pression, tandis que le moulage par gravité s’appuie sur la gravité pour remplir le moule.







