
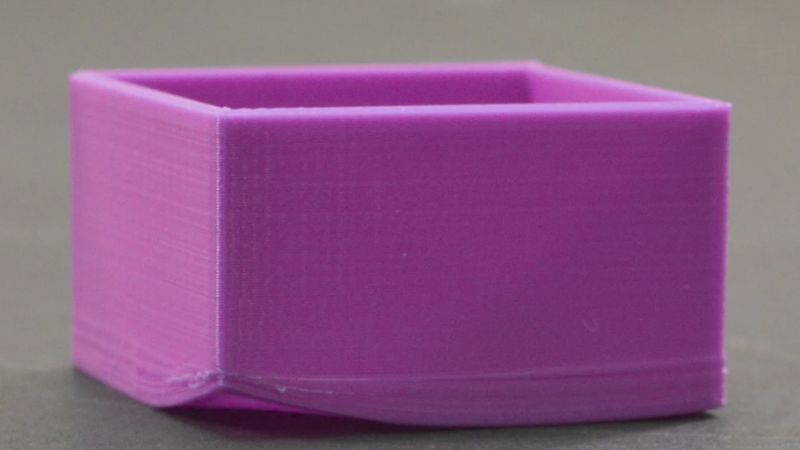
Warpage puede ser molesto. Tanto para los fabricantes como para los diseñadores de productos, es importante comprender las causas fundamentales de la deformación e implementar estrategias de prevención efectivas es crucial para mantener una producción de alta calidad y minimizar los costos de producción.
En esta guía completa, exploraremos los principales factores que contribuyen al alabeo en el moldeo por inyección y proporcionaremos soluciones prácticas para mitigar este problema.
Al aplicar estos conocimientos, los fabricantes pueden mejorar su eficiencia de producción, reducir las tasas de desechos y, en última instancia, ofrecer piezas moldeadas por inyección superiores.
¿Qué es Molding Warpage?
La deformación es uno de los problemas de calidad cruciales en el moldeo por inyección de plástico, a menudo conduce a la inestabilidad dimensional en las piezas de plástico.
La deformación se refiere a la desviación indeseable de la geometría del producto previsto que puede ocurrir en las piezas de plástico durante el proceso de moldeo por inyección. Este defecto se manifiesta como distorsiones tales como torsión, flexión u ondulación de la pieza moldeada.
La severidad del alabeo varía desde ligeras deformaciones, apenas perceptibles a simple vista, hasta distorsiones significativas que interfieren con la función o el ensamblaje de la pieza.
El impacto de la deformación en los productos moldeados
La presencia de deformación en el moldeo por inyección tiene implicaciones sustanciales en la calidad y funcionalidad de las piezas de plástico:
- Calidad EstéticaEl atractivo visual se ve comprometido, haciendo que los productos finales sean menos competitivos en el mercado.
- Estabilidad dimensional: Las piezas torcidas pueden no encajar en los conjuntos o cumplir con las dimensiones precisas requeridas para la interconexión con otros componentes.
- Deficiencias funcionalesMás allá de la estética, el alabeo puede afectar el rendimiento mecánico y la integridad estructural del componente.
¿Cuál es la causa de la deformación en el moldeo por inyección?
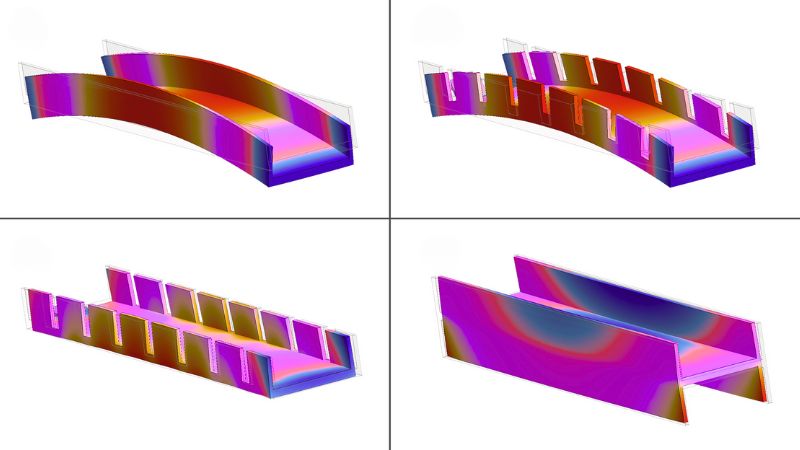
Esta sección explora las complejidades de máquina, molde, y factores materiales contribuir a la deformación y proporciona algunas soluciones prácticas para mitigar estos problemas.
Errores de la máquina
Presión o tiempo de inyección inadecuados
Una presión de inyección o un tiempo de retención insuficientes pueden conducir a un empaquetado inadecuado del molde. Esto puede hacer que el material plástico se enfríe y solidifique antes de que el molde se llene adecuadamente.
Ambos escenarios dan como resultado un movimiento incontrolado de moléculas durante el enfriamiento, lo que conduce a una contracción y alabeo desiguales.
Temperatura incorrecta del barril
Si la temperatura del barril es demasiado baja, la resina no alcanzará su temperatura de flujo adecuada, lo que lleva a una solidificación prematura, un embalaje inadecuado del molde y, en última instancia, una contracción y deformación desiguales.
Tiempo de residencia incorrecto
Un tiempo de residencia inadecuado evita una absorción de calor uniforme en toda la resina. Esto puede provocar que porciones subcalentadas del material se vuelvan rígidas y se solidifiquen prematuramente, dando como resultado un empaquetamiento y alabeo incompletos del molde.
Excesiva tensión interna
Las altas presiones de inyección pueden crear tensiones internas dentro de la pieza moldeada, que pueden manifestarse como alabeo después de la expulsión del molde.
Tiempo de avance del tornillo incorrecto
Si el tiempo de avance del tornillo es demasiado largo, puede conducir a un sobreenvasado del molde, creando tensiones internas que dan como resultado un alabeo.
Tiempo de enfriamiento insuficiente
El tiempo de enfriamiento insuficiente puede evitar que la pieza se enfríe uniforme y completamente antes de la expulsión, lo que lleva a una contracción y alabeo desiguales a medida que continúa enfriándose fuera del molde.
Errores de molde
Ubicación y diseño incorrectos de la entrada
La colocación incorrecta de la entrada puede conducir a un llenado y empaquetado desiguales de la cavidad del molde. Esto da como resultado una distribución de presión y velocidades de enfriamiento inconsistentes, causando alabeo.
Colocación inadecuada del alfiler del eyector
Los pasadores eyectores mal posicionados o insuficientes pueden causar una tensión desigual cuando la pieza es expulsada del molde. Esto puede conducir a la deformación, especialmente en partes con geometrías complejas.
Circuitos de enfriamiento desequilibrados
Los circuitos de enfriamiento incorrectamente equilibrados pueden causar un enfriamiento desigual a través de las cavidades, lo que lleva a la deformación en algunas partes, mientras que otras no se ven afectadas.
Errores de selección de materiales
Altas tasas de contracción
Los materiales con altas tasas de contracción son más propensos al alabeo.
Por ejemplo, los polímeros semicristalinos como el polietileno (PE) y el polipropileno (PP) tienen mayores tasas de contracción en comparación con los polímeros amorfos como el policarbonato (PC) o el poliestireno (PS).
Encogimiento inconsistente
Algunos materiales se encogen de manera diferente en la dirección de flujo en comparación con la dirección de flujo cruzado. Esta contracción anisotrópica puede conducir a alabeo, especialmente en partes con trayectorias de flujo largas.
Cristalinidad
Los materiales altamente cristalinos son más susceptibles al alabeo debido a su tendencia a encogerse más durante el enfriamiento.
Sensibilidad a la humedad
Algunos materiales, como el nylon, son higroscópicos y pueden absorber la humedad del aire. Esto puede conducir a resultados de moldeo inconsistentes y al alabeo potencial si no se seca adecuadamente antes del procesamiento.
¿Cómo reducir la deformación en el moldeo por inyección?
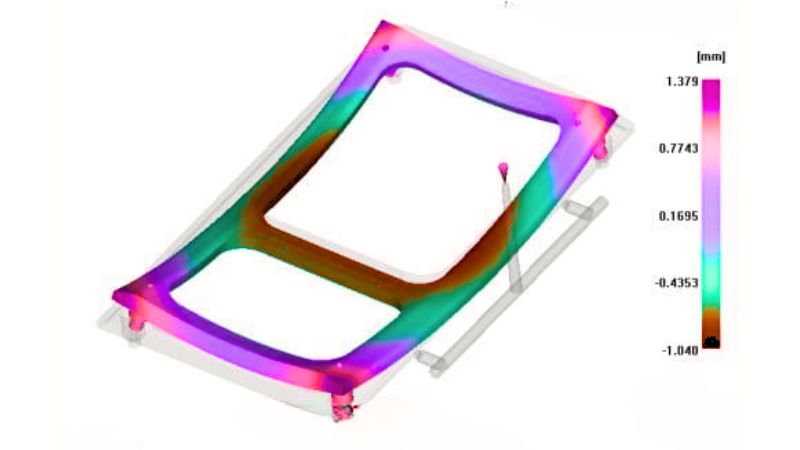
La optimización de los parámetros de procesamiento es crucial, comenzando con el ajuste de la presión de inyección y el tiempo de mantenimiento para garantizar el embalaje adecuado de la cavidad del molde. Esto restringe las moléculas de plástico y evita el movimiento incontrolado durante el enfriamiento.
El aumento del tiempo de enfriamiento permite un enfriamiento completo y uniforme, lo que ayuda a prevenir las tasas de contracción diferencial que a menudo conducen a la deformación.
Los ajustes de temperatura de ajuste son igualmente importantes; elevar la temperatura del barril garantiza el flujo adecuado del material mientras que el ajuste de la temperatura del molde basado en las recomendaciones del proveedor de resina promueve la uniformidad.
Cuando sea posible, la implementación de canales de enfriamiento conformes puede mejorar aún más el enfriamiento uniforme en toda la pieza.
Diseño de moldes y consideraciones de materiales
Optimizar las entradas y canales mediante el uso de tipos de entrada apropiados para diseños específicos de plásticos y productos, implementar múltiples entradas para piezas planas y ensanchar las entradas y canales puede mejorar significativamente el llenado del molde.
La colocación adecuada del pasador eyector también es crucial; asegurándose de que sean lo suficientemente anchos, bien distribuidos y ubicados cerca de las áreas con la mayor resistencia de eyección puede evitar el alabeo durante la eliminación de la pieza.
La selección y el manejo del material son factores clave. Elegir resinas menos propensas al alabeo, como los plásticos amorfos como el policarbonato y el poliestireno en lugar de los plásticos cristalinos, puede marcar una diferencia sustancial.
Para las piezas que usan insertos metálicos, precalentarlos a alrededor de 100 ° C ayuda a acomodar las diferencias de contracción entre el metal y el plástico, reduciendo el estrés y el posible alabeo.
Optimización del diseño y control de calidad
La optimización del diseño de piezas es otro aspecto crítico. Mantener un espesor de pared uniforme en toda la pieza promueve un enfriamiento y una contracción uniformes, mientras que agregar nervaduras de refuerzo puede mejorar la rigidez de la pieza y reducir la tendencia al alabeo.
Colabora con Professional Moldie
Trabajando con Moldie puede conducir a la calidad y la eficiencia dentro del proceso de inyección de plástico moldeado. Estamos equipados con la experiencia necesaria para manejar una amplia gama de materiales plásticos, asegurando que los productos plásticos resultantes combinen durabilidad con estética.
Moldie enfatiza la precisión en sus técnicas de fabricación. Nuestro enfoque implica:
- Diseño avanzado del molde: Al optimizar el tamaño y la forma de la entrada, Moldie ayuda a mantener un flujo y enfriamiento uniformes, lo que resulta en menos estrés interno y menor alabeo.
- Selección de materiales: Su conocimiento de varios plásticos permite una elección informada del material, adaptando las propiedades a la aplicación prevista y mitigando los defectos.
- Optimización de procesosMoldie ajusta la temperatura del molde y las tasas de enfriamiento, ya que estas variables juegan un papel fundamental en la producción de componentes de alta calidad y libres de urdimbre.
Creemos que tal colaboración puede elevar significativamente el estándar de los componentes plásticos producidos, mejorando en última instancia la funcionalidad y la apariencia del producto final.







