
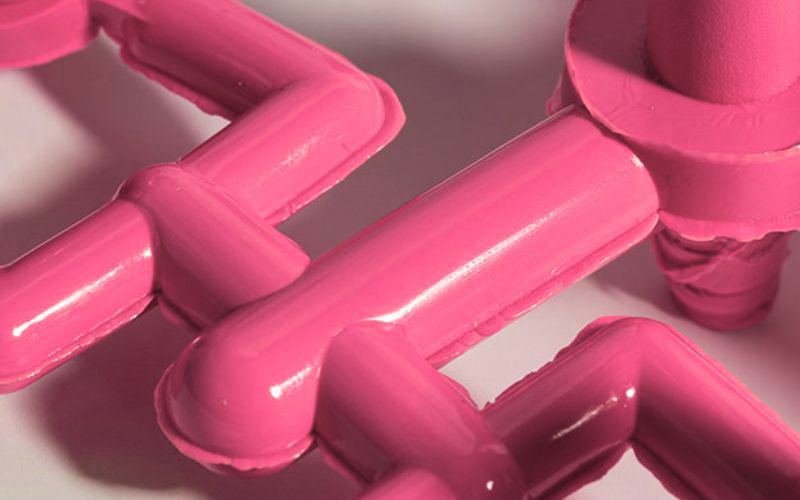
El flash es un defecto común en la fabricación de plástico que puede afectar significativamente la eficiencia de producción. A medida que se inyecta plástico fundido en una cavidad de molde para formar partes, el exceso de plástico a menudo se escapa de los bordes. Este exceso de plástico, llamado flash, forma piezas delgadas no deseadas alrededor del componente moldeado. Si no se controla, el flash se acumula en múltiples ciclos de producción, obstruyendo las salidas de ventilación del molde y causando defectos en los productos finales. La implementación de ubicaciones de entrada optimizadas, sistemas de canalización y parámetros de inyección puede minimizar el flash. Esto ayuda a los fabricantes a mejorar la calidad y reducir los residuos.
Este artículo revelará el misterio de la causa del flash y cómo prevenir la situación al comenzar el moldeo.
Comidas para llevar:
- El flash es el exceso de plástico que se escapa del molde durante el moldeo por inyección, formando aletas delgadas en las piezas.
- Por lo general, el flash se produce en espacios de línea de separación, mala ventilación, baja fuerza de sujeción, baja viscosidad, sobreenvasado y alta presión de inyección.
- El flash causa un procesamiento adicional, residuos, daños en el molde y defectos en las piezas, perjudicando la eficiencia.
- Las soluciones implican la optimización de la ubicación de la entrada, los canales, los ajustes de proceso y el uso de moldes libres de flash.
- La prevención del flash requiere un diseño de molde adecuado, soporte, fuerza de sujeción, ajustes de proceso y control de calidad.
- El estándar es limitar el grosor del flash a menos de 0,1 mm, lo que requiere un estricto control y refinamiento del proceso.
Introducción al moldeo por inyección Flash
Cuando se aventura en el mundo del moldeo por inyección de plástico, comprender los diversos defectos que pueden ocurrir durante el proceso de producción es crucial. Un problema común que puede encontrar se conoce como moldeo por inyección flash. El flash es esencialmente un exceso de plástico que se filtra fuera de la cavidad del molde, formando piezas delgadas no deseadas alrededor de los bordes de su pieza moldeada.
Usted puede preguntarse por qué ocurre esto. Bueno, el flash se puede atribuir a varias causas, y a menudo es un signo revelador de un problema dentro del proceso de moldeo o el diseño del molde. Algunos de los principales culpables incluyen:
- Fuerza de sujeción incorrecta: La presión insuficiente para sellar las mitades del molde puede crear huecos, permitiendo que el plástico escape.
- Desgaste o daño del molde: Con el tiempo, un molde puede sufrir de desgaste o daños, lo que puede conducir a la desalineación y flash.
- Velocidad o presión de inyección excesiva: Demasiada velocidad o alta presión puede forzar el plástico a salir a través de las líneas de separación.
Si bien lidiar con el flash en sus piezas de plástico puede parecer desalentador, es importante para mantener una producción y asegurar el diseño para la manufacturabilidad. Después de todo, desea que su producto final se vea elegante y funcione sin problemas. El flash no solo afecta la calidad estética, sino también el ajuste y el montaje de los productos terminados.
Comprender y abordar las causas del flash son pasos clave para optimizar su proceso de moldeo por inyección. Esto no solo le ahorra tiempo, sino que también reduce el desperdicio de material y ayuda a mantener la calidad del producto, elementos cruciales para cualquier operación de producción exitosa.
Consideraciones de diseño y herramientas
Al diseñar para el moldeo por inyección, prestar mucha atención al diseño del molde, el flujo de material y el diseño general para la capacidad de fabricación es esencial para evitar defectos como el flash.
Diseño de moldes y líneas de separación
El diseño de su molde es crítico, ya que las imperfecciones en la línea de separación pueden provocar destellos. Asegúrese de que las mitades del molde se alineen con precisión para minimizar los huecos o desajustes. Querrás centrarte en:
- Tolerancias apretadas: Un alto grado de precisión evitará que la resina salga del molde.
- Superficies lisas: Las superficies en la línea de separación deben ser lisas para permitir que el molde se cierre limpiamente.
Flujo de material y viscosidad
Controlar el flujo y la viscosidad de su material de moldeo es fundamental. Algunos puntos a tener en cuenta:
- Cada material tiene una viscosidad específica que afecta el flujo; elija uno que se adapte al diseño de su herramienta.
- Análisis de flujo: Un análisis de flujo computacional puede predecir cómo el material llena el molde, ayudando a prevenir el flash potencial.
Diseño para la fabricación (DFM)
Diseñar piezas teniendo en cuenta la capacidad de fabricación es esencial para un proceso de moldeo sin flash. Céntrate en:
- Ángulos de tiro: Los ángulos adecuados facilitan la extracción del molde y reducen el riesgo de destellos.
- Ubicación de la entrada: Esto afecta todo, desde la estética hasta la integridad estructural de la pieza. La colocación adecuada es crucial.
Parámetros del proceso de moldeo por inyección
En el moldeo por inyección, un control preciso sobre los parámetros del proceso es esencial para la calidad de su producto final. La temperatura, la presión y la tasa de inyección son los pilares que definen la moldeabilidad, la fuerza y la apariencia del artículo que está creando.
Control de temperatura
La gestión de la temperatura es vital, ya que afecta a la viscosidad del material y el flujo en el molde. Las temperaturas del barril y la boquilla deben ajustarse con precisión dentro del rango de temperatura especificado para el material que está utilizando.
- Temperatura del barril: Esto generalmente se establece en un rango que asegura que el material esté fundido y fluya fácilmente, sin degradarse.
- Temperatura de la boquilla: ligeramente más baja que la del barril para evitar una solidificación prematura que podría conducir a defectos.
Presión de inyección y fuerza de sujeción
La presión de inyección ayuda a empujar el material fundido en todas las partes del molde. Debe ser lo suficientemente alta como para llenar el molde por completo, pero equilibrada para evitar el exceso:
- Presión de sujeción: Esto debe ser suficiente para mantener el molde cerrado contra la fuerza del material inyectado, evitando el destello.
| Parámetro | Finalidad |
|---|---|
| Presión de inyección | Fuerza el material en el molde. |
| Presión de sujeción | Sostiene las mitades del molde juntas durante la inyección. |
A continuación se presentan las funciones específicas de cada tipo de presión:
- Presión de inyección: Asegura el llenado completo de la cavidad y la integridad estructural.
- Presión de sujeción: contrarresta la fuerza hacia afuera para evitar la separación del molde y los defectos.
Tasa de inyección y proceso de retención
La velocidad a la que se inyecta el material, la velocidad de inyección, afecta la consistencia y la calidad del producto. Una velocidad adecuada asegura un llenado suave del molde y reduce los defectos. Después del llenado, el proceso de retención aplica presión para compensar la contracción del material a medida que se enfría, asegurando que el producto final mantenga las dimensiones correctas.
| Fase | Impacto |
|---|---|
| Tasa de inyección | Determina qué tan rápido se llena la cavidad del molde. |
| Proceso de retención | Mantiene la presión después de la inyección para garantizar la calidad. |
Comprender y controlar estos parámetros afectará significativamente la eficiencia de su proceso de moldeo por inyección y la calidad de los artículos que produce.
Causas y prevención de Flash
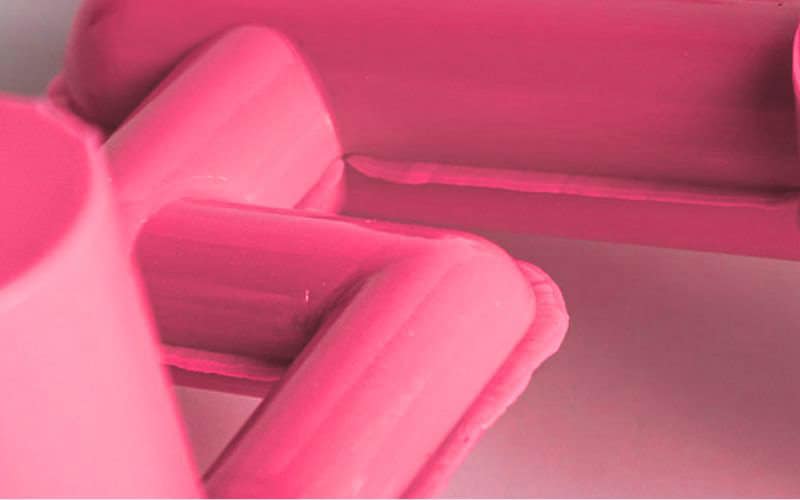
Al abordar el problema del flash en el moldeo por inyección, comprender las causas es crucial para una prevención efectiva. Así es como puede mantener la integridad de sus piezas moldeadas centrándose en áreas clave de preocupación.
Identificar causas comunes
Contaminantes ambientales: el polvo y los desechos pueden evitar que el molde se cierre por completo en la línea de separación, permitiendo que el plástico fundido escape.
Problemas de molde:
- Desajustes de línea de separación: Esto sucede cuando las dos mitades del molde no se alinean perfectamente.
- Componentes desgastados del molde: Con el tiempo, los componentes del molde pueden desgastarse, brindando oportunidades para que ocurra el flash.
Las imperfecciones en el molde y la desalineación de la línea de separación son los principales contribuyentes a la formación de destellos. El mantenimiento regular y el manejo cuidadoso de los componentes del molde son vitales para prevenir estos problemas.
Estrategias efectivas de ventilación y sellado
Colocación y tamaño del respiradero:
- Coloque los respiraderos al final de las trayectorias de flujo para ayudar en el escape de aire.
- Asegúrese de que las rejillas de ventilación tengan el tamaño adecuado; demasiado pequeñas y son ineficaces, demasiado grandes y permiten que el plástico escape.
Componentes de sellado:
- Inspeccione las juntas tóricas y los sellos regularmente para detectar desgaste y daños.
- Utilice los materiales adecuados que resistan las temperaturas y presiones involucradas en el proceso.
La ventilación y el sellado adecuados son esenciales para controlar el flujo de plástico fundido. Al permitir que el aire escape de la cavidad del molde de manera eficiente, ayuda a prevenir la acumulación de presión que puede crear flash.
Optimización de la presión de sujeción y el tonelaje
- Presión de sujeción: ajuste la fuerza de sujeción para garantizar que el molde permanezca cerrado durante el proceso de inyección.
- Tonelaje de abrazadera: se puede aplicar un tonelaje más alto para contrarrestar las fuerzas que separan las mitades del molde.
Ajuste su presión de sujeción y tonelaje para adaptarse al material y el diseño del molde con el que está trabajando. La baja presión de sujeción puede ser una causa de rebaba, ya que las secciones del molde pueden no mantenerse juntas lo suficiente contra la fuerza del material entrante. Es fundamental que encuentre un equilibrio: demasiada presión puede dañar el molde, mientras que muy poca puede provocar defectos.
Formas de arreglar el flash en el proceso de moldeo por inyección
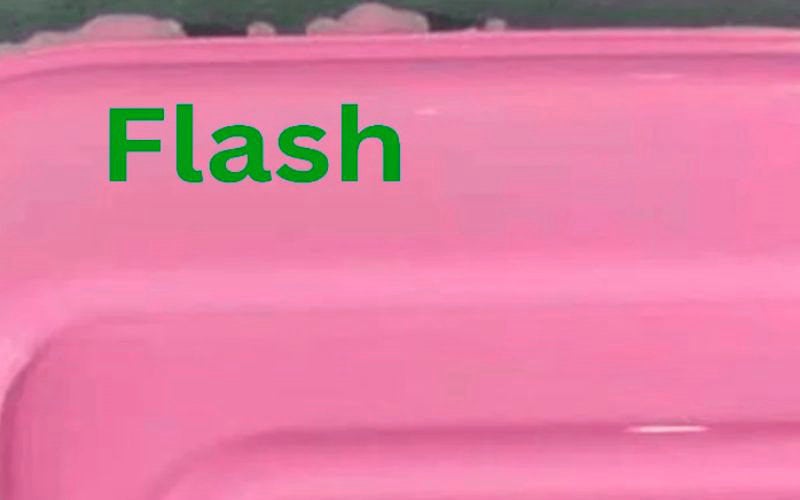
El moldeo por inyección ultrarrápida es a menudo un signo de un problema dentro del proceso de moldeo, donde el exceso de material escapa de la cavidad del molde, creando aletas o protuberancias no deseadas. Aquí hay estrategias efectivas para mitigar este problema:
Modificaciones de diseño
Hacer cambios en el diseño puede ser un paso importante para prevenir el flash. Considere la posibilidad de optimizar su diseño para su capacidad de fabricación (DFM), lo que garantiza que el diseño de su producto se pueda fabricar sin problemas sin defectos, como el flash.
Mantenimiento del molde
Un molde bien mantenido es menos probable que produzca destello. Asegúrese de que sus moldes se limpien regularmente y que cualquier daño o desgaste se aborde rápidamente. Un programa de mantenimiento adecuado puede ayudar a extender la vida útil del molde y mejorar la calidad de sus piezas moldeadas.
Optimización de procesos
Ajuste los parámetros del proceso de moldeo por inyección, como la temperatura y la velocidad de inyección, para reducir la aparición de destellos. La baja presión de sujeción o el ajuste incorrecto de los parámetros de procesamiento podrían conducir a que el material fundido se filtre fuera del molde.
Fuerza de sujeción
Aumente la fuerza de sujeción para asegurar que las mitades del molde estén bien cerradas. Esto es crítico porque si el molde no está cerrado adecuadamente, el plástico puede filtrarse, causando flash.
Viscosidad del material
Asegurar la viscosidad correcta del material es esencial. Una viscosidad más baja aumenta la probabilidad de que el material fluya fuera del molde, lo que resulta en flash. Puede controlar la viscosidad a través de ajustes de temperatura y selección de material.
Recuerde, diagnosticar y arreglar el flash en su proceso de moldeo por inyección puede ahorrar costos y mejorar la calidad de su producto final. Consulte a expertos y aproveche recursos integrales, como los conocimientos proporcionados en «¿Qué causa & Cómo evitar el flash en el proceso de moldeo por inyección«, para comprender y resolver mejor los problemas relacionados con el flash.
Defectos y solución de problemas
En el moldeo por inyección, abordar los defectos rápidamente garantiza la longevidad de sus moldes y la calidad de sus productos. Exploremos los problemas comunes y sus soluciones.
Defectos comunes de moldeo por inyección
El moldeo por inyección es susceptible a varios defectos que pueden afectar el acabado de la superficie y la calidad del producto. El flash, también conocido como flashing del molde, es particularmente problemático. Es el exceso de material no deseado que aparece a lo largo de la línea de separación u otras áreas de separación en el molde, a menudo dando como resultado una delgada aleta de plástico en el producto terminado. Otros defectos frecuentes incluyen:
- Distorsión que ocurre debido a un enfriamiento desigual.
- Hundimiento: Pequeños cráteres o depresiones debido a un enfriamiento o llenado insuficiente.
- Disparos cortos: Partes incompletas debido a la inyección insuficiente de material.
La identificación temprana de estos defectos en el proceso de producción es crucial para mantener el más alto nivel de calidad del producto.
Solución de problemas de Flash
Para solucionar problemas de flash, aquí hay pasos específicos que puede seguir:
- Inspección del molde: Compruebe si hay daños o escombros que podrían evitar que el molde se cierre por completo.
- Integridad de la línea de partición: Asegúrese de que la línea de partición coincida correctamente sin ninguna desalineación.
- Presión de sujeción del molde: Ajuste la presión de sujeción; una presión demasiado baja permite que se produzca el flash.
- Material y proceso: Verifique que la viscosidad del material sea apropiada y optimice la presión y la velocidad de inyección.
En el caso de contaminantes, como polvo o suciedad, una limpieza a fondo del molde podría resolver el problema. Para la eliminación instantánea, se pueden usar varias técnicas como el recorte manual o los procesos químicos, pero la prevención siempre es preferible. Recuerde, un enfoque consistente y vigilante para la solución de problemas puede ahorrar tiempo y reducir significativamente la aparición de defectos.
Post-Procesamiento y Control de Calidad
Después de que sus piezas moldeadas por inyección emergen del molde, no siempre están listas para el cliente. Es probable que necesite realizar un procesamiento posterior para eliminar el exceso de material y garantizar que las piezas cumplan con los estándares de calidad. Las siguientes subsecciones proporcionan información sobre las técnicas de eliminación de destellos y las medidas para la garantía de calidad.
Técnicas y equipos de desinflado
Deshilachado es un paso crítico en el post-procesamiento para eliminar cualquier flash no deseado de sus piezas moldeadas por inyección. Aquí hay un vistazo conciso a algunos métodos comunes:
- Destellado manual: puede usar tijeras o cuchillos para tareas simples de destellado, lo que lo convierte en una opción directa y asequible. Sin embargo, requiere precisión y puede requerir mucha mano de obra.
- Desfragmentación criogénica: Esta técnica implica congelar las partes con nitrógeno líquido para hacer que el flash sea frágil, que luego se puede eliminar fácilmente. Es eficaz para piezas complejas y materiales de policarbonato.
El equipo que elija depende de la geometría de los componentes, el material y el grado de calidad de la superficie requerida.
Garantía de calidad para piezas moldeadas por inyección
La garantía de calidad es vital para garantizar la funcionalidad y la estética de sus piezas:
- Inspección visual: Realice una revisión visual exhaustiva para detectar defectos e imperfecciones en la superficie.
- Inspección dimensional: Use calibradores y micrómetros para asegurarse de que sus piezas cumplan con sus especificaciones dimensionales.
Recuerde, las piezas moldeadas por inyección de alta calidad están libres de defectos como el flash y exhiben una calidad de superficie consistente, que se refleja bien en su marca y ayuda a evitar costosas reelaboraciones.
En conclusión, abordar adecuadamente los problemas de moldeo del proceso de diseño ofrece beneficios sustanciales para la eficiencia y la eficiencia. Minimizar la generación de flash reduce el recorte y los desechos plásticos. También evita la acumulación de moldes, extendiendo el tiempo de inactividad de las herramientas. Los moldes con flash mínimo pueden funcionar más tiempo entre ciclos de mantenimiento a alta salida. Combinado con el ajuste del proceso de la velocidad de inyección y la presión de embalaje, los fabricantes ganan un a través de los costos por pieza producida. Al adoptar un enfoque holístico para la reducción del flash, los fabricantes de productos de plástico pueden optimizar la producción a lo largo de todo el ciclo de vida de los componentes.







